- Kategóriák
-
Akkumulátoros gépek, szerszámok és tartozékok
 Hogyan válasszunk akkus egyenes csiszolót
Hogyan válasszunk akkus szalagcsiszolót
Hogyan válasszunk akkus orbitális csiszolót?
Hogyan válasszunk akkus multifunkciós csiszolót?
Hogyan válasszunk akkus sarokcsiszolót
Hogyan válasszunk akkus excentercsiszolót?
Hogyan válasszunk akkus fűrészt építőanyagokhoz
Hogyan válasszunk akkus merülőfűrészt
Hogyan válasszunk akkus gérvágó fűrészt
Hogyan válasszunk akkus orsófűrészt?
Hogyan válasszunk akkus szúrófűrészt
Hogyan válasszunk akkus körfűrészt
Hogyan válasszunk akkus láncfűrészt
Hogyan válasszunk akkus szerszámkészletet
Hogyan válasszunk akkus szegélynyírót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk akkus fúrót és bontókalapácsot
Hogyan válasszunk akkus csiszológépet
Hogyan válasszunk akkumulátort és töltőt
Hogyan válasszunk akkus ütvecsavarozót
Hogyan válasszunk akkus polírozót
Hogyan válasszunk akkus csavarhúzót
Hogyan válasszunk akkus szegezőpisztolyt
Hogyan válasszunk elemes zseblámpát
Hogyan válasszunk akkus pisztolyt
Hogyan válasszunk elemes rádiót?
Hogyan válasszunk akkus fűrészt
Hogyan válasszunk akkus kerti porszívót és lombfúvót?
Hogyan válasszunk akkus ollót
Hogyan válasszunk vezeték nélküli porszívót
Hogyan válasszunk akkus gyalut
Hogyan válasszunk akkumulátoros kompresszort
Hogyan válasszunk akkumulátoros hidraulikus prést és fogót?
Hogyan válasszunk akkus permetezőt
Hogyan válasszunk akkus hőlégpisztolyt
Hogyan válasszunk akkus keverőgépet
Hogyan válasszunk akkus racsnit
Hogyan válasszunk akkumulátoros vízpumpát
Hogyan válasszunk akkus magasnyomású mosót
Hogyan válasszunk vezeték nélküli routert
Hogyan válasszunk akkumulátoros ventilátort
Hogyan válasszuk ki az akkumulátoros lemezvágót?
Hogyan válasszunk Aku ecsetet?
-
Műhely és minden körülötte (berendezések, gépek, szerszámok)
Hogyan válasszunk hidraulikus csörlőt
Hogyan válasszunk akkus csörlőt
Hogyan válasszunk ugrókötelet
Hogyan válasszunk kézi kötélfeszítőt
Hogyan válasszunk 12 és 24 V-os elektromos csörlőt?
Hogyan válasszunk kézi csörlőt
Hogyan válasszunk elektromos drótkötél emelőt?
Hogyan válasszunk drótköteles emelőt és csörlőt
Hogyan válasszunk hangszigetelt kompresszort
Hogyan válasszunk töltőt egy EFB akkumulátorhoz
Hogyan válasszunk emelőt és emelőt
Hogyan válasszunk hidraulikus emelőhengert
Hogyan válasszunk hidraulikus cipőemelőt
Hogyan válasszunk emelőt
Hogyan válasszunk sebességváltó emelőt
Hogyan válasszunk pneumatikus harmonika emelőt
Hogyan válasszunk mobil hidraulikus emelőt
Hogyan válasszunk hidraulikus emelőkocsit?
Hogyan válasszunk üveg tapadókorongokat
Hogyan válasszunk raklapemelőt
Hogyan válasszunk gipszkarton emelőt
Hogyan válasszunk raklapemelőt
Hogyan válasszunk szállítási platformot
Hogyan válasszunk emelőasztalt
Hogyan válasszunk kézikocsit
Hogyan válasszunk kézi targoncát
Hogyan válasszunk ruddle-t
Hogyan válasszunk műhelybútort
Hogyan válasszunk szerszámos szekrényt
Hogyan válasszunk műhelybútor-garnitúrát
Hogyan válasszunk műhelypolcot
Hogyan válasszunk szerszám nélküli műhelykocsit?
Hogyan válasszunk műhelyi szerszámkocsit?
Hogyan válasszunk műhelykocsit
Hogyan válasszunk gáz infravörös fűtőberendezést
Hogyan válasszunk olajtüzelésű infravörös fűtőtestet?
Hogyan válasszunk elektromos infravörös fűtőtestet
Hogyan válasszunk közvetlen tüzelésű olajfűtőt?
Hogyan válasszunk közvetett égésű olajfűtőt
Hogyan válasszunk gáztűzhelyet
Hogyan válasszunk gázfűtőt
Hogyan válasszunk gázfűtő ventilátort
Hogyan válasszunk olajradiátort
Hogyan válasszunk hőtárolót
Hogyan válasszunk elektromos ventilátoros fűtőtestet
Hogyan válasszunk állóventilátort
Hogyan válasszunk radiális ventilátort
Hogyan válasszunk axiális ventilátort
Hogyan válasszunk építőipari és ipari páramentesítőt
Hogyan válasszunk munkaállványokat és talapzatokat?
Hogyan válasszunk ácsgyalut
Hogyan válasszunk összecsukható munkapadot
Hogyan válasszunk műhelyasztalt és padot
Hogyan válasszunk munkapadot
Hogyan válasszunk adszorpciós páramentesítőt
Hogyan válasszunk ipari ventilátort
Hogyan válasszunk otthoni páramentesítőt
Hogyan válasszunk gázfűtőt
Hogyan válasszunk olajfűtőt
Hogyan válasszunk infravörös fűtőtestet
Hogyan válasszunk elektromos fűtőtestet
Hogyan válasszunk fűtőpanelt
Hogyan válasszunk emelőberendezést
Hogyan válasszunk kezelőberendezést
Hogyan válasszunk fűtőtestet
Hogyan válasszunk páramentesítőt
Csiszolási, vágási és vágási tippek a nagyszerű eredményekért
A pneumatikus szerszámok előnyei
Hogyan válasszunk nyomatékkulcsot?
Hogyan válasszunk fájlokat?
Hogyan válasszunk megfelelő fémollót?
Hogyan válasszunk satut a műhelyhez?
Hogyan válasszunk fúrógépet
Hogyan válasszunk asztali körfűrészt a műhelyünkbe?
Axes
Hogyan válasszuk ki a kézi gyaluokat?
Hogyan válasszunk kézi fűrészt?
Hogyan válasszuk ki a forgács- és porelszívót?
Eszköz
Hogyan válasszuk ki a mérő lézert?
-
Faipari gépek, szerszámok és technológia
Hogyan válasszunk kombinált famegmunkáló gépet
Hogyan válasszunk fa marógépet
Hogyan válasszunk faesztergát
Hogyan válasszunk tartóállványokat
Hogyan válasszunk vésőgépet
Hogyan válasszunk porszívót
Hogyan válasszunk élzárógépet
Hogyan válasszunk szalagfűrészt fához
Hogyan válasszunk körfűrészt fához
Hogyan válasszunk körfűrészt
Hogyan válasszuk ki a törzsfűrészt?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk gyalut
Hogyan válasszunk faipari gépet?
Hogyan válasszuk ki a farfűrészt?
Hogyan válasszuk ki a szalagfűrészt?
Hogyan válasszuk ki a körfűrészt?
Hogyan válasszuk ki a gallyvágó ollót?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk kecskét a favágáshoz?
Hogyan válasszunk kirakós fűrészt?
Hogyan válasszunk fáskamrát?
Hogyan válasszuk ki a faipari elektromos csiszolót?
-
Elektromos szerszámok és kézműves szerszámok
Hogyan válasszunk csigafúrót
Hogyan válasszunk szálvágót
Hogyan válasszunk ütvefúrót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk tűzőgépet
Hogyan válasszunk hornyolót
Hogyan válasszunk fúrót
Hogyan válasszunk elektromos gyalugépet
Hogyan válasszunk fúrógépet
Hogyan válasszunk forrasztót
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk csempevágót
Hogyan válasszunk elektromos lemezollót?
Hogyan válasszunk elektromos marógépet
Hogyan válasszunk bontókalapácsot
Hogyan válasszunk polifúziós hegesztőgépet?
Hogyan válasszunk elektromos csavarhúzót
Hogyan válasszunk polisztirol vágót?
Hogyan válasszunk ütvecsavarozót
Hogyan válasszunk gérvágó fűrészt
Hogyan válasszunk elektromos szerszámokat?
Fúrók – Az Ön nélkülözhetetlen társa a munkában
Hogyan válasszuk ki a fúrókalapácsot?
- Elektromos generátorok, elektromos generátorok és minden körülöttük
- Kompresszorok és légkondicionálás
-
Fémmegmunkáló gépek és szerszámok
Hogyan válasszunk fűrészlap-csiszolót
Hogyan válasszunk oszcilláló csiszolót?
Hogyan válasszunk multifunkciós csiszológépet?
Hogyan válasszunk más darálók közül
Hogyan válasszunk szerszámmaró gépet
Hogyan válasszunk fúró-marógépet
Hogyan válasszunk asztali routert
Hogyan válasszunk CNC esztergát
Hogyan válasszunk univerzális esztergát
Hogyan válasszunk kombinált esztergát
Hogyan válasszunk esztergát
Hogyan válasszunk fémcsiszolót korongokhoz
Hogyan válasszunk darálót nedves és száraz daráláshoz?
Hogyan válasszunk kombinált darálót
Hogyan válasszunk kéttárcsás darálót?
Hogyan válasszuk a Thermdrill-t
Hogyan válasszunk lemezvágó ollót
Hogyan válasszunk 230 V-os fúrógépet?
Hogyan válasszunk műhelyprést
Hogyan válasszunk gépsatut?
Hogyan válasszunk mérőeszközt
Hogyan válasszunk fúrótornyot
Hogyan válasszunk kerekítőgépet
Hogyan válasszunk kézi élvágó gépet
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fémlemez-hajlító gépet?
Hogyan válasszunk darálót
Hogyan válasszunk csőlyukasztót
Hogyan válasszunk CNC gépet
Hogyan válasszunk mágneses fúrót
Hogyan válasszunk fémmarógépet
Hogyan válasszunk radiális fúrót
Hogyan válasszunk 400 V-os fúrógépet?
Hogyan válasszunk tárcsás csiszológépet
Hogyan válasszunk esztergát
A legjobb excentrikus köszörű: mi az, hogyan használják és miért van szükséged rá?
Hogyan válasszunk fémmegmunkáló gépet?
Hogyan válasszunk szalagcsiszolót?
Hogyan válasszunk vibrációs csiszolót?
Mi a célja a sarokcsiszolónak és a padcsiszolónak?
Hogyan válasszuk ki a megfelelő darálót?
Hogyan válasszunk excentrikus csiszolót
Hogyan válasszunk elektromos darálót
-
Építőipari és betonipari gépek és szerszámok
Hogyan válasszunk vibrációs döngölőt
Hogyan válasszunk hézagvágót
Hogyan válasszunk vibrációs lemezt?
Hogyan válasszunk mini dömpert
Hogyan válasszunk betonsimítót
Hogyan válasszunk építőipari fűrészt
Hogyan válasszunk eszközöket burkoláshoz és szegélyezéshez
Hogyan válasszunk betonvibrátort?
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk rakodót
Hogyan válasszunk vibrációs hengert?
Hogyan válasszunk csempevágót
Hogyan válasszunk mini kotrógépet
Lescha építési keverők
Hogyan válasszunk gipszkarton csiszolót?
-
Hegesztés, hegesztéstechnológia és anyagösszekötő technológia
Hogyan válasszunk hegesztősisakot szűrőegységgel
Hogyan válasszunk önsötétedő sisakot
Hogyan válasszunk CNC vágógépet
Hogyan válasszunk védőképernyőket
Hogyan válasszunk rozsdamentes acél tisztítást hegesztés után?
Hogyan válasszunk TIG égőt
Hogyan válasszunk MIG/MAG hegesztőpisztolyt?
Hogyan válasszunk hegesztési füstelszívót?
Hogyan válasszunk hegesztősisakot
Hogyan válasszunk hegesztőasztalt
Hogyan válasszuk ki a volfrámelektródát?
Milyen hegesztési módszerek vannak?
Hogyan válasszunk hegesztőt vagy invertert?
Mi az inverter
Tanácsok hegesztőgép vásárlásakor - MIG-MAG(Co2)
Hegesztett kötések
Tanácsok hegesztőgép vásárlásához - Inverter
- Kerti felszerelések tanácsadó központja
-
Autóakkumulátor-töltők és indítóberendezések
Hogyan válasszunk indítókábelt
Hogyan válasszunk autóakkumulátor-tesztert?
Hogyan válasszunk feszültségváltót
Hogyan válasszunk autós akkumulátortöltőt indítókábellel?
Hogyan válasszunk 24 V-os autós akkumulátortöltőt?
Hogyan válasszunk 12 V-os autós akkumulátortöltőt?
Hogyan válasszunk 6 V-os akkumulátortöltőt?
Hogyan válasszunk autós akkumulátortöltőt
Hogyan válasszunk professzionális indítóállomást?
Hogyan válasszunk indítóindítót töltővel?
Hogyan válasszunk indítóerősítőt
Hogyan válasszunk zsebindítót
Hogyan válasszunk ki egy kiindulási forrást
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
- Ajánlat az Ön számára
Hogyan válasszunk fúró-marógépet
Létrehozva 26.10.2026 (Frissítés 26.10.2026)
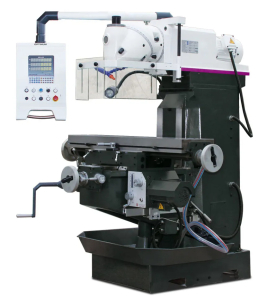
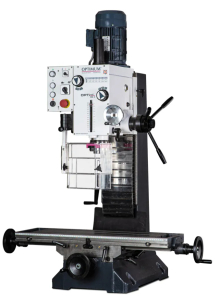
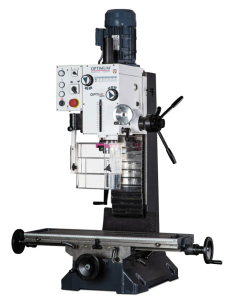
A fúrógép egyetlen gépben egyesíti a fúrást és a marást. Használható tartók, szerelvények, hornyok, rögzítések és pontosan elhelyezett furatokkal rendelkező alkatrészek előállítására. Karbantartásban, lakatos műhelyekben, szervizben és darabgyártásban használják, ahol különféle megmunkálási műveleteket kell elvégezni egy munkahelyen.
A választás során a fő tényezők, amelyek meghatározzák a választást, a hasznos mozgástartomány, az orsó és az asztal közötti távolság, a szerkezeti merevség, a sebesség és a szerszámbefogás. A fúrási kapacitást külön kell figyelembe venni a marási kapacitástól. Egy erősebb motor vagy egy nagyobb munkaasztal önmagában nem garantálja, hogy a kívánt alkatrészt a gépen kezelni tudja, beleértve a satut, a szerszámot és a szükséges mozgást.
Gyors ajánlás:
- Kisebb alkatrészekhez és alkalmi javításokhoz keressen egy kompakt gépet finombeállításokkal, megfelelő sebességgel és elegendő befogási hellyel.
- A rendszeres karbantartás és a lakatos munkák során a merev szerkezetet, a kényelmes beállítást és a rendelkezésre álló tartozékokat részesítse előnyben.
- Furattávolság és ismétlődő méretek esetén érdemes digitális pozíciómérést alkalmazni, és ellenőrizni, hogy mely tengelyeket méri.
- Nagyobb acél alkatrészek gyakori marásakor vegye figyelembe a teljes megmunkálási beállítást, a fogaskerekeket és az előtolásokat; hasonlítsa össze a robusztusabb marógépeket is.
Először is, határozd meg, mennyit fogsz fúrni és mennyit fogsz marni.
Sorolja fel a tipikus alkatrészeket és műveleteket. Tegyen különbséget a furatok fúrása, a süllyesztés, a homlokmegmunkálás, a beszúrás és esetleg a menetmarás között. Adja meg az anyagot, a munkadarab méreteit, a szükséges tűréshatárokat és a működés gyakoriságát. Egy elsősorban tartókban lévő furatok készítéséhez kiválasztott gép prioritásai eltérhetnek egy acél szerelvényekben lévő hagyományos zsebmaráshoz használt gép prioritásaitól.
Amikor a fúrás dominál, értékelni fogja a szár kényelmes vezérlését, a mélységállítást és a fúró számára rendelkezésre álló helyet. Gyakori marás esetén a hangsúly a fej és az asztal vezetésén, a finombeállításon, az egyes alkatrészek megerősítésén és a maróerőket elviselő szerszámbefogáson van.
Ha csak fúrni kell, hasonlítsa össze a gépi fúrógépeket is. A keresztasztal egyszerű hozzáadása egy hagyományos fúrógéphez nem igazolja annak alkalmasságát palástmarásra. Az ilyen használatot a gép és a szerszámbefogó gyártójának kell engedélyeznie.
Kisebb alkatrészekhez az asztali fémmarógépek megfelelőek lehetnek. Az asztali marógép és a fúró-marógép kifejezések átfedésben lehetnek: az előbbi a kialakítást, az utóbbi a munkafunkciók kombinációját írja le.
Értékelje a munkatartományt mind a munkadarabbal, mind a befogóval
A táblázat és a diák méretei nem ugyanazok
A munkaasztal mérete határozza meg az alkatrész, satu vagy befogóeszköz elhelyezésére szolgáló felületet. Az elérhető megmunkálás hosszát és szélességét azonban főként az elmozdulások befolyásolják. Ezért egy hosszú asztal nem jelent automatikusan ugyanolyan hosszú hornyot, amely a munkadarab cseréje nélkül elkészíthető.
A hosszirányú mozgást általában X tengelyként, a keresztirányút Y tengelyként jelölik. Magassági mozgás esetén ellenőrizze, hogy az adatok a fejre, az asztalra vagy más mechanizmusra vonatkoznak-e. Számítsa ki a szükséges tartományt, beleértve a szerszám megközelítését és kilépését, és ellenőrizze az esetleges ütközéseket a szorítókkal vagy satuval.
Egyedi, kisebb alkatrészekhez a rövidebb elmozdulás elegendő lehet. A nagyobb tartomány előnyös, ha egyetlen befogással több távoli alkatrészt kell megmunkálni. Ez csökkenti az alkatrész áthelyezésének és újbóli beállításának szükségességét.
Szemöldök és orsó túlnyúlása
Az asztal és az orsó között elegendő helynek kell lennie a teljes szerelvénynek: satu vagy sablon, munkadarab, befogó és szerszám. Egy hosszú fúró a tokmányban más helyet foglal el, mint egy rövid maró a szorítóhüvelyben. Vegye figyelembe a szerszámcsere lehetőségét is a tervezett eljárás során.
A szár lökete nem ugyanaz, mint a fej magasságállítása vagy az orsó maximális távolsága az asztaltól. Az orsó túlnyúlása, azaz a szerszámtengelynek az oszlophoz való távolsága is fontos. Nagyobb alkatrészeknél maga az oszlop korlátozhatja a kívánt furathoz vagy felülethez való hozzáférést.
Fúrási és marási kapacitás külön-külön ellenőrizhető
A maximális fúrási átmérő nem jelzi a marási kapacitást. A gyártó külön is feltüntetheti a fúró, a szármaró és a szármarófej megengedett átmérőjét. Minden specifikáció más-más műveletet ír le, és adott anyagokhoz vagy körülményekhez köthető.
Még a marószerszám megengedett átmérője sem határozza meg a fogásmélységet. A tényleges lehetőségek az anyagtól, a szerszámtól, a befogástól, a kinyúlástól és a forgácsolási körülményektől függenek. Ezért a szokásos megmunkálás esetén kérjük, mutassa be a kereskedőnek a konkrét műveletet, ne csak a szükséges szerszámátmérőt.
Igényesebb munkákhoz hasonlítsa össze a szerszámmaró gépeket is. Előnyeiket a pontos modell kialakítása és felszereltsége alapján ítélje meg. Maga a csoport neve nem garantál konkrét előtolásokat, vízszintes orsót vagy szükséges termelékenységet.
A szerkezeti merevség befolyásolja a gép használhatóságát
Marás közben oldalirányú erők is hatnak az összeszerelésre. Ezért figyelni kell az oszlop kialakítására, a fejvezetőre, az orsótámaszra és a munkaasztal vezetőjére. Normál munkavégzés esetén fontos a hézagok beállítása és az adott művelet során nem mozduló alkatrészek megerősítésének lehetősége is.
A nagyobb súly robusztusabb kialakítással járhat, de önmagában nem garantálja a kész alkatrész pontosságát. Az eredményt a szerszámösszeszerelés és a munkadarab befogása is befolyásolja. A szükségtelenül hosszú szerszámkinyúlás növeli az elhajlásra és a rezgésre való hajlamot.
Alkalmankénti, könnyű műveletekhez a kompakt kialakítás megfelelő lehet. Ha rendszeresen több anyagot kíván eltávolítani, ellenőrizze a gép alkalmasságát az adott alkalmazásra és műveletre. Fogalmazza meg a pontossági követelményeket a legyártandó alkatrész tűréseként.
Válassza ki a sebességet, a sebességfokozatokat és a motort a szerszámoknak megfelelően
A szükséges sebesség a szerszám anyagától, átmérőjétől és kialakításától függ. Kis fúrók és kis marók esetében a nagyobb sebesség fontos lehet, nagyobb szerszámokhoz a tartomány alsó vége is megfelelő. A konkrét beállítás mindig a szerszámgyártó ajánlásain és a gép képességein alapul.
A folyamatos szabályozás megkönnyíti a sebességváltást munkaváltáskor. Az áttételek viszont meghatározzák a hajtás egyedi mechanikai tartományait. Mindkét tulajdonságot együttesen kell figyelembe venni; az alacsony sebességek beállításának lehetősége önmagában nem igazolja az alkalmasságot az igényes munkákhoz.
Motorok esetében különbséget kell tenni a bemeneti és kimeneti teljesítmény között, és összehasonlítani az azonos üzemmódokat. A folyamatos üzemhez tartozó S1 érték nem felcserélhető közvetlenül az S6 üzemmód értékével. Ne keverje össze a főhajtás teljesítményét a betápláló- vagy hűtőszivattyú teljesítményével.
A szerszám- és munkadarab-befogás kezdettől fogva választható
Az orsó kúpossága befolyásolja a tartók és szerszámok kiválasztását. A jelölésen kívül ellenőrizze a rögzítési módot, a vonórúd lehetséges menetét és a teljes szerelvény kompatibilitását. A fúrótokmány megléte a szállítmányban nem jelenti azt, hogy az alkalmas oldalmarásra is.
Maró- és felsőmarók tartozékainál a tartókat, szorítóhüvelyeket, szorítókat és egyéb berendezéseket a precíziós gépnek és a tervezett műveletnek megfelelően válassza ki. Szerszámok esetében ne csak a munkaátmérőt, hanem a szárat és a szükséges kinyúlást is ellenőrizze.
Hasonlítsa össze a munkadarabjaihoz megfelelő gépsatukat . A nyílás, a teljes egység magassága, a marásra való alkalmasság és az asztalra szerelhetőség mind fontos tényezők. A széles pofák nem segítenek, ha a satu korlátozza a szükséges mozgást, vagy túl sok helyet foglal el a magasságban.
A befogás részletesebb kiválasztását a „Hogyan válasszunk gépsatut” című cikk tárgyalja. Amikor egy alkatrészt közvetlenül az asztalhoz rögzít, ellenőrizze a T-hornyok, a befogóelemek és a tartók méreteit is.
Előtolás, mérés és menetvágás
A kézi adagolás megfelelő lehet egyedi javításokhoz és különféle kisebb feladatokhoz. A motoros adagolás megkönnyíti a hosszabb munkafolyamokat. Ellenőrizze azonban, hogy melyik tengelyt hajtja, és hogy munkadarab-e adagolás, vagy csak a fej beállítása.
A digitális helyzetmérés segít a távolságok, koordináták és ismétlődő méretek beállításában. Megtudhatja a mért tengelyek számát. A sebességkijelző vagy a pengehosszabbítás külön mérése nem ugyanaz a funkció, mint az asztalmozgás mérése.
Ha menetfúrásra van szükség, kifejezetten ellenőrizze a menetfúrás funkcióját és annak korlátait. A balra és jobbra forgatás önmagában nem erősíti meg az automatikus menetfúrási ciklust. A menetfúrásnak, a tartónak és a vezérlésnek meg kell felelnie az adott modell dokumentációjában található követelményeknek.
Döntési táblázat a tervezett munka szerint
| Igény | Mire kell összpontosítani | Kinek alkalmas a megoldás? |
|---|---|---|
| Kis tartók, lyukak és könnyű hornyok | Kompakt kialakítás, finombeállítás és kis szerszámok kényelmes befogása | Otthoni műhely és alkalmi javítások |
| Váltakozó fúrás és marás | Tollszár-vezérlés, szabad magasság és szerszámcsere-sebesség | Szerviz és karbantartó műhely |
| Pontos furattávolság és ismétlési pontosság | Mozgás, pozíciómérés és stabil befogás | Szerelvények és alkatrészek gyártása |
| Acélalkatrészek rendszeres marása | Teljes összeszerelési merevség, áttételek és megerősített megmunkálási képességek | Lakatos és gépészeti műveletek |
| Magasabb vagy nagyobb munkadarabok | Orsótávolság az asztaltól, túlnyúlás, teherbírás és kezelhetőség | Nagyobb alkatrészeket árusító javítóműhely |
Energia, hűtés és műhelytér
Rendelés előtt kérjük, ellenőrizze a pontos gépváltozat tápellátását, valamint a csatlakozási és biztosítéki követelményeket. A 230V vagy 400V elérhetősége korlátozhatja a választást, de a feszültség önmagában nem jelzi a gép pontosságát vagy marási képességét.
Tervezze meg a helyet az asztal szélső helyzeteiben, biztosítva a hozzáférést a kezelőszervekhez, a szerszámcseréhez és a karbantartáshoz. Egy asztalmodellnek megfelelően szilárd alapra van szüksége. Nehezebb gép esetén vegye figyelembe az alap teherbírását és a kezelési lehetőségeket is.
Ellenőrizze a hűtőberendezés terjedelmét és a kezelési utasítás követelményeit. Az üzemeltetés magában foglalja a folyadékkezelést, a kenést és a forgácseltávolítást. A mérést, tisztítást és szerszámcserét a gép leállítása és rögzítése után, a gyártó utasításai szerint kell elvégezni.
A teljes szerelvény szállítása, telepítése és költségvetése
Ellenőrizze a gép és a szállítási csomag méreteit, az ajtó szabad magasságát és a kirakodási módot. A gép nettó súlya és a szállítási súly eltérő. A telepítést és az üzembe helyezést a gyártó dokumentációjának megfelelően kell végezni.
A költségvetésben szerepeljen a satu, a tartók, a szerszámok, a mérőeszközök, a kezelőeszközök és egy esetleges állvány költsége. Hasonlítsa össze a szállítási terjedelmet tételenként. A felszerelt gép fotója eltérhet az alapcsomag tartalmától.
Szóval, melyik fúró-/marógépet válassza?
Alkalmanként elvégzett kisebb feladatokhoz válasszon kompakt kialakítást a tényleges munkabeállítás alapján. Rendszeres javítások és karbantartás esetén hangsúlyozza a merevséget, a szabályozhatóságot és a könnyű beállítást. Gyakori készülékgyártás esetén vegye figyelembe a mérés és az előtolás előnyeit. A döntő tényező az, hogy a gép megfelelő befogással és elfogadható munkaelőkészítéssel képes-e kezelni a műveleteket.
A leggyakoribb hibák a választás során
- Fúrási kapacitás cseréje marási képességekre.
- A munkatartomány felmérése kizárólag az asztal méretei alapján.
- A magassági mezőben a satut, a tartót és a szerszámot nem számítva.
- Motorválasztás a legmagasabb érték alapján, az üzemmód ellenőrzése nélkül.
- Feltételezve, hogy a mellékelt fúrótokmány alkalmas marásra.
- A sebességmérő cseréje pozícióméréssel.
- A motorfej löketét tekintve munkaelőtolásnak.
- A szorítás, a szerszámok, a szállítás és a telepítés költségeinek alábecslése.
Gyakran ismételt kérdések a fúró-marógép kiválasztásával kapcsolatban
Megmunkálható az acél fúrógépen?
Ha a gyártó engedélyezi az ilyen felhasználást, akkor igen. A konkrét lehetőségek a kialakítástól, a szerszámtól, a befogási és vágási körülményektől függenek. Az acél megmunkálásának képessége önmagában nem jelenti azt, hogy alkalmas a rendszeres, nagy anyagleválasztási teljesítményre.
Elég tudni a maximális fúrási átmérőt?
Nem elég. Marás esetén külön ellenőrizze a kapacitásokat, elmozdulásokat, emelőmagasságot és befogást. Fúrási adatok esetén ellenőrizze az anyagot és a feltételeket is, amelyekre vonatkozik.
Szükségem van digitális mérésre?
Leginkább a térközök és koordináták gyakori beállításakor lehet előnyös. A kézi beállítás elegendő lehet az egyes, egyszerű feladatokhoz. A mérés nem helyettesíti a kész alkatrész merevségét, beállítását vagy ellenőrzését.
A fúrótokmány marógépekhez is alkalmas?
Alkalmassága nem feltételezhető. Maráshoz használjon kifejezetten a szerszámhoz és a terheléshez tervezett befogóeszközt, és ellenőrizze, hogy megfelelően rögzítve van-e az orsóban.
Mit küldjek az eladónak, hogy megfelelő gépet ajánlhasson?
Egy tipikus alkatrész rajza vagy fotója, a nyersdarab méretei, anyaga, a műveletek listája és a szükséges tűrések. Adja meg a munkavégzés gyakoriságát, a rendelkezésre álló teljesítményt és a műhelyhelyiség korlátait.
Böngésszen a fémfúrómarók között, és hasonlítsa össze őket munkadarabjai és munkafolyamata alapján. Segítünk a választásban a szükséges mozgástartomány, befogás és felszerelés ellenőrzésével, hogy a beállítás megfeleljen a tervezett fúrási és marási igényeinek.
Autor článku: Tomas Gerlich