- Kategóriák
-
Akkumulátoros gépek, szerszámok és tartozékok
 Hogyan válasszuk ki az akkumulátoros lemezvágót?
Hogyan válasszunk Aku ecsetet?
Hogyan válasszunk Aku magasnyomású mosót?
Hogyan válasszunk Aku ventilátort?
Hogyan válasszunk elemes zseblámpát?
Hogyan válasszunk akkumulátoros racsnit?
Hogyan válasszunk vezeték nélküli szegezőt?
Hogyan válasszunk akkumulátorkeverőt?
Hogyan válasszunk akkumulátoros fúrókalapácsot?
Hogyan válasszunk akkumulátorkompresszort?
Hogyan válasszunk akkumulátoros láncfűrészt: átfogó útmutató
Hogyan válasszunk vezeték nélküli csiszolót?
Hogyan válasszunk akkumulátoros pisztolyt?
Hogyan válasszunk akkumulátoros vízszivattyút?
Hogyan válasszuk ki a megfelelő akkus csavarhúzót?
Hogyan válasszuk ki a megfelelő akkus gyalut?
Hogyan válasszuk ki a megfelelő akkus fűrészt?
Hogyan válasszunk akkumulátoros porszívót?
Akkus csavarhúzók
Hogyan válasszunk Aku fúrót
-
Műhely és minden körülötte (berendezések, gépek, szerszámok)
Csiszolási, vágási és vágási tippek a nagyszerű eredményekért
A pneumatikus szerszámok előnyei
Hogyan válasszunk nyomatékkulcsot?
Hogyan válasszunk fájlokat?
Hogyan válasszunk megfelelő fémollót?
Hogyan válasszuk ki helyesen a feszültségátalakítókat?
Hogyan válasszunk raklapemelőt
Indítókábelek
Hogyan válasszuk ki a megfelelő közvetlen felsőt?
Hogyan válasszunk satut a műhelyhez?
Hogyan válasszunk fúrógépet
Hogyan válasszunk asztali körfűrészt a műhelyünkbe?
Hogyan válasszunk fúrógépet
Hogyan válasszunk esztergagépet?
Axes
Hogyan válasszuk ki a kézi gyaluokat?
Hogyan válasszunk kézi fűrészt?
Hogyan válasszuk ki a forgács- és porelszívót?
Eszköz
Hogyan válasszuk ki a mérő lézert?
Indítókocsi és töltő kiválasztása
Töltőkocsik - indítás
-
Faipari gépek, szerszámok és technológia
Hogyan válasszunk fa marógépet
Hogyan válasszunk faesztergát
Hogyan válasszunk tartóállványokat
Hogyan válasszunk vésőgépet
Hogyan válasszunk porszívót
Hogyan válasszunk élzárógépet
Hogyan válasszunk szalagfűrészt fához
Hogyan válasszunk körfűrészt fához
Hogyan válasszunk körfűrészt
Hogyan válasszuk ki a törzsfűrészt?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk gyalut
Hogyan válasszunk faipari gépet?
Hogyan válasszuk ki a farfűrészt?
Hogyan válasszuk ki a szalagfűrészt?
Hogyan válasszuk ki a körfűrészt?
Hogyan válasszuk ki a sövénynyíró ollót?
Hogyan válasszuk ki a gallyvágó ollót?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk kecskét a favágáshoz?
Hogyan válasszunk kirakós fűrészt?
Hogyan válasszuk ki az elektromos gyalu
Hogyan válasszunk fáskamrát?
Hogyan válasszuk ki a faipari elektromos csiszolót?
-
Elektromos szerszámok és kézműves szerszámok
Hogyan válasszunk gérvágó fűrészt
Hogyan válasszunk elektromos szerszámokat?
Hogyan válasszunk ütvecsavarozót?
Hogyan válasszunk hőpisztolyt?
Hogyan válasszunk polisztirol vágógépet?
Hogyan válasszuk ki a hornyvágót?
Fúrók – Az Ön nélkülözhetetlen társa a munkában
Hogyan válasszuk ki a fúrókalapácsot?
Hogyan válasszuk ki a kalapácsos fúrógépet?
Hogyan válasszuk ki a forrasztópákát?
- Elektromos generátorok, elektromos generátorok és minden körülöttük
- Kompresszorok és légkondicionálás
-
Fémmegmunkáló gépek és szerszámok
Hogyan válasszunk gépsatut?
Hogyan válasszunk mérőeszközt
Hogyan válasszunk fúrótornyot
Hogyan válasszunk kerekítőgépet
Hogyan válasszunk kézi élvágó gépet
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fémlemez-hajlító gépet?
Hogyan válasszunk darálót
Hogyan válasszunk csőlyukasztót
Hogyan válasszunk CNC gépet
Hogyan válasszunk mágneses fúrót
Hogyan válasszunk fémmarógépet
Hogyan válasszunk radiális fúrót
Hogyan válasszunk 400 V-os fúrógépet?
Hogyan válasszunk tárcsás csiszológépet
Hogyan válasszunk esztergát
A legjobb excentrikus köszörű: mi az, hogyan használják és miért van szükséged rá?
Hogyan válasszunk fémmegmunkáló gépet?
Hogyan válasszunk szalagcsiszolót?
Hogyan válasszunk vibrációs csiszolót?
Mi a célja a sarokcsiszolónak és a padcsiszolónak?
Hogyan válasszuk ki a megfelelő darálót?
Hogyan válasszunk excentrikus csiszolót
Hogyan válasszunk fémmarógépet
Hogyan válasszunk elektromos darálót
-
Építőipari és betonipari gépek és szerszámok
Hogyan válasszunk vibrációs döngölőt
Hogyan válasszunk hézagvágót
Hogyan válasszunk vibrációs lemezt?
Hogyan válasszunk mini dömpert
Hogyan válasszunk betonsimítót
Hogyan válasszunk építőipari fűrészt
Hogyan válasszunk eszközöket burkoláshoz és szegélyezéshez
Hogyan válasszunk betonvibrátort?
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk rakodót
Hogyan válasszunk vibrációs hengert?
Hogyan válasszunk csempevágót
Hogyan válasszunk mini kotrógépet
Hogyan válasszunk vibrációs lemezt
Lescha építési keverők
Hogyan válasszunk betonvibrátort?
Hogyan válasszunk gipszkarton csiszolót?
Hogyan válasszunk csempevágót?
Hogyan válasszuk ki az építőipari keverőgépet?
Hogyan válasszunk bontókalapácsot
- Hegesztés, hegesztéstechnológia és anyagösszekötő technológia
- Kerti felszerelések tanácsadó központja

_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)


- Ajánlat az Ön számára

Hogyan válasszunk felületcsiszolót
Létrehozva 05.10.2026 (Frissítés 05.10.2026)
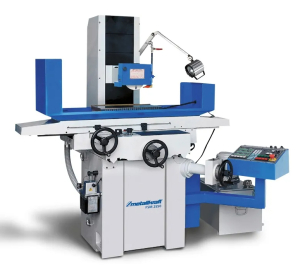
A síkcsiszolót fém munkadarabok sík felületeinek precíz megmunkálására használják. Szerszámok, szerelvények, alátétek vagy más olyan alkatrészek gyártásánál és javításánál használják, ahol a méret, a sík felület és a felületi minőség fontos. A munkadarabot egy munkapadra rögzítik, és az anyagot a köszörűkorong ellenőrzött kölcsönös mozgással távolítja el.
A tényleges köszörülési tartomány, a befogási módszer, a szükséges pontosság, az egyes tengelyek vezérlése és a kívánt anyaghoz tartozó berendezések döntő fontosságúak a választásnál. A hűtés, a korongok előkészítése és a beszerelési feltételek is fontosak. Az asztal mérete vagy a motor teljesítménye önmagában nem határozza meg, hogy a gép képes-e egy adott alkatrészt a kívánt minőségben megmunkálni.
Gyors ajánlás:
- Kisebb alkatrészek alkalmi megmunkálásához érdemes egy kompakt gépet választani a munkatartomány, a kényelmes kezelőszervek és a rendelkezésre álló befogás alapján.
- A szokásos szerszámkészítési munkáknál a vezetésre, a finom előtolásokra, a korongmegmunkálásra és az eredmény ellenőrzésére kell összpontosítani.
- Nagyobb felületek ismételt csiszolásához hasonlítsa össze a hidraulikus asztalmozgást, az automatikus keresztirányú adagolást és a szabályozott függőleges adagolást.
- Kis, vékony vagy nem mágneses alkatrészek esetén a gép méretének kiválasztása előtt határozza meg a megfelelő befogást.
Kezdj egy rajzzal és a kívánt eredménnyel
Írd le a munkadarabok méreteit, az anyagot, az előző megmunkálás utáni állapotot és az eltávolítandó ráhagyást. Add meg az alkatrész szükséges vastagságát vagy magasságát, síkfelületét, párhuzamosságát és felületi érdességét. Ezek különböző követelmények: egy vizuálisan sima felület nem feltétlenül felel meg a geometriai tűréshatárnak, és a pontos méret önmagában nem igazolja a szükséges érdességet.
Különbséget kell tenni a gyakori utómunkálatokkal járó darabmunka és a hasonló alkatrészek sorozata között. Az egyes alkatrészek esetében a gyors beállítás és az egyértelmű kézi vezérlés döntő fontosságú lehet. Sorozatgyártásnál a ciklusautomatizálás, a beállítás ismételhetősége és a munkadarabok cseréjéhez szükséges idő válik fontosabbá.
Ha elsősorban rozsda eltávolítására, hegesztés tisztítására vagy felület előkészítésére van szüksége festés előtt, hasonlítsa össze a többi csiszolási módszert. A különböző típusú csiszológépek kiválasztásához készült útmutató alapvető útmutatást nyújt. Válasszon olyan felületcsiszolót, amelynek szabályozott megmunkálását és precíz befogását kihasználhatja.
Munkatartomány: asztal, előtolások és munkadarab magassága
Az asztal mérete nem egyezik meg az őrlési tartománnyal
A műszaki adatokban különbséget kell tenni a munkaasztal mérete, a befogólap mérete, az előtolási utak és a gyártó által megadott köszörülési tartomány között. Minden adat a gép használhatóságának egy-egy más részét írja le. A munkadarabnak nemcsak alátámasztottnak és rögzítettnek kell lennie, hanem a korong által a teljes szükséges területen elérhetőnek is kell lennie.
Erre a különbségre példaként a Proma PBP-170M modell használható: a gyártó 152 × 304 mm-es munkaasztalt, 150 × 300 mm-es befogólapot és 340 mm-es hosszirányú és 170 mm-es keresztirányú maximális előtolást tüntet fel. Ezeket az értékeket nem szabad összetéveszteni egyetlen univerzális munkadarab-mérettel. Ellenőrizze a kívánt alkatrész befogását és munkaútját is.
A magassági kapacitás a mérési módszertől függ
Az orsótengely és az asztal közötti távolság nem közvetlenül a munkadarab maximális magassága. A rendelkezésre álló helyet befolyásolja a köszörűkorong sugara, a mágneses lemez vagy befogó magassága és a szükséges munkaterület. Gépek összehasonlításakor tájékozódjon arról, hogy a gyártó melyik ponttól méri a magasságot.
Ellenőrizze a megengedett asztalterhelést és annak meghatározásának feltételeit is. Nehezebb alkatrészek esetén a munkadarabot a befogással együtt kell felmérni. Ha az alkatrészt szögben vagy szinuszos befogáson kell köszörülni, akkor azt a vásárláskor a méretspecifikációban szerepeltesse.
Anyagválasztás és összeillesztés
A mágneses lemez lehetővé teszi megfelelő ferromágneses alkatrészek befogását, és a felső felület hozzáférhető marad a tárcsa számára. Ez azonban nem univerzális szorító minden fémhez. Alumínium, réz vagy nem mágneses rozsdamentes acél esetén más, megfelelő rögzítési módszerre lesz szükség.
Különbséget kell tenni az állandó és az elektromágneses lemezkialakítások között. Hasonlítsa össze a vezérlési módszert, a tartásvezérlést, a demagnetizálást és a csatlakozási követelményeket. Kis és vékony alkatrészek esetén kérdezzen rá a pólusosztásra és a megengedett munkadarab-méretekre is. Egy nagy mágneses lemez nem feltétlenül a legjobb választás egy nagyon kis alkatrészhez.
Nem mágneses vagy összetett alkatrészekhez precíziós satu vagy speciális befogóeszköz lehet megfelelő. Alkalmazhatóságának meg kell felelnie a csiszolásnak, a munkaterületnek és a gyártó utasításainak. Vékony alkatrészek esetén kérjen igazolást arról, hogy a választott befogási módszer lehetővé teszi a kívánt geometria elérését még a kioldás után is.
Kézi vezérlés, hidraulika és automatikus adagolás
Minden modell esetében derítse ki, hogyan vezérlik az asztal hosszirányú mozgását, a keresztirányú előtolást és a kerék függőleges megközelítését. Az „automatikus csiszológép” megnevezés eltérő funkciókat jelenthet. Az automatikus hosszirányú mozgás még nem erősíti meg az automatikus keresztirányú előtolást vagy a szabályozott kerékelőtolást.
A hidraulikus asztalmozgás megkönnyíti az ismételt meneteket. Normál köszörüléshez hasonlítsa össze a sebességszabályozási tartományt, a pályabeállítást és az irányváltási viselkedést. Az automatikus keresztirányú adagolás segít lefedni a terület szélességét ismételt kézi beállítás nélkül.
A szabályozott függőleges előtolás lehetővé teszi a nagyolási és simítási lépéseket, valamint a további előtolás nélküli fogásokat. Hasonlítsa össze a Metallkraft síkcsiszolók egyes modelljeinek specifikus jellemzőit és választékát. Az automatizálás különösen hasznos ismétlődő munkák esetén.
Kisebb műhelygépek, például a Proma síkcsiszoló sorozatába tartozók esetében először az adott modell vezérlését kell figyelembe venni. Magának a gépnek a márkája vagy mérete nem határozza meg az automatizálás mértékét.
Pontosság: az előtolás felbontása nem garantálja az eredményt
A beállítás finomsága, a digitális mérés felbontása, az orsó kifutása és a kész munkadarab pontossága különböző mennyiségek. Egy kis előtolási sebesség megadásának lehetősége jelzi, hogy mennyire finoman vezérelhető a mozgás. Önmagában nem igazolja az alkatrész azonos méretpontosságát vagy síkfelületét.
Igényes munkák esetén kérjen adatokat a gép geometriájáról, a mérési feltételekről és az esetleges átvételi jegyzőkönyvről. Az eredményt a kerék, annak előkészítése, befogása, a folyamatbeállítások és a hőmérsékleti viszonyok is befolyásolják. A legmeggyőzőbb eredményt egy reprezentatív alkatrészen, előre egyeztetett vizsgálati módszerrel végzett vizsgálat adja.
A költségvetésben szerepeltessen megfelelő mérőeszközöket . Előfordulhat, hogy a vastagság, a geometriai eltérések és az érdesség egyetlen mérőeszközzel nem ellenőrizhető. Az ellenőrző berendezéseket a rajzi követelményeknek megfelelően válassza ki.
Csiszolókorong, csiszolás és teljesítmény
Ellenőrizze a korong külső átmérőjét, szélességét, befogófuratát és megengedett sebességét. Előfordulhat, hogy a méreteknek megfelelő korong nem alkalmas az anyaghoz. Ez a csiszolóanyagtól, a szemcsemérettől, a keménységtől, a szerkezettől és a kötéstől is függ. Ezért tájékoztassa a korong eladóját az anyagról, annak állapotáról, a szükséges leválasztási sebességről és a felület minőségéről.
A finomabb szemcsézet segíthet a felületminőségen, de nem jelent univerzális megoldást. Befolyásolja az anyagleválasztási sebességet, a folyamatbeállításokat és a hőterhelést is. Tekintse kiindulópontként a géppel szállított korongot, és értékelje, hogy alkalmas-e az Ön alkatrészeihez.
A lehúzás visszaállítja a munkafelületet és a tárcsa kívánt geometriáját. A kiegyensúlyozás egy másik feladatot old meg: korlátozza a forgó szerelvény kiegyensúlyozatlanságát. Vásárlás előtt ellenőrizze a lehúzó eszközt, a megfelelő szerszámot, a karimákat és a kiegyensúlyozó berendezéseket a gyártó által megadott tartományon belül.
Hasonlítsa össze a teljesítményt azonos mennyiséggel. A teljes gép teljesítménye és az orsómotor teljesítménye nem felcserélhető. A nagyobb teljesítmény támogathatja a kívánt anyagleválasztási sebességet, de nem helyettesíti a merevséget, a megfelelő kereket vagy a megfelelő munkakörülményeket.
A munkakörnyezet hűtése és tisztasága
A hűtést az anyag, a tárcsa és a tervezett folyamat alapján kell figyelembe venni. Tudja meg, hogy van-e berendezés, hogyan jut el a folyadék a munkaterületre, és hogyan tisztítják. A rendszeres műveletek során ellenőrizze a tartályokhoz való hozzáférést és a folyadékok karbantartását is.
A mágneses szeparátor segít a mágnesesen elválasztható részecskék befogásában. Azonban önmagában a jelenléte nem erősíti meg a szűrés alkalmasságát minden szennyeződés és anyag esetében. A szükséges berendezéseket egészében kell figyelembe venni.
Ha olyan folyamatot tervez, amely elszívást igényel, ellenőrizze az adott géphez tervezett megoldást, valamint a keletkező részecskéket vagy aeroszolokat. A síkcsiszolók tartozékainak kiválasztásakor a kompatibilitást válassza, ne csak a termék besorolását.
Döntési táblázat
| Igény | Mire kell összpontosítani | Kinek alkalmas a megoldás? |
|---|---|---|
| Kisebb alkatrészek darabonkénti megmunkálása | Működési tartomány, kényelmes kezelés és gyors előkészítés | Karbantartó és kisszerszám műhely |
| Nagyobb területek ismételt csiszolása | Hidraulikus asztalmozgatás és keresztirányú, valamint függőleges adagolás automatizálása | Rendszeres műhelygyártás |
| Kis vagy vékony alkatrészek | Befogási alkalmasság, pólustávolság és az eredmény az alkatrész kioldása után | Kis alkatrészek precíziós gyártása |
| Nem mágneses anyagok | Rögzítőelem, elérhető magasság és tárcsa az adott anyaghoz | Különböző anyagokból készült gyártás |
| Szigorú geometriai tűrések | Gépgeometria, alkatrészvizsgálat és a kapcsolódó mérések | Szerszámműhelyek és precíziós műveletek |
Energia, hely és telepítés
Ellenőrizze a feszültséget, a teljes csatlakoztatott terhelést és az elektromos csatlakozási feltételeket a dokumentáció szerint. Tüntesse fel a hidraulikus egységet, a hűtőberendezést és az egyéb berendezéseket is. A gép megrendelése előtt vegye figyelembe a csatlakozási követelményeket.
A szükséges terület magában foglalja az asztal összes mozgatásához, kezeléséhez, alkatrészeinek kezeléséhez és karbantartásához szükséges hozzáférést. Egy külön tartály vagy hidraulikus egység tovább növelheti a helyet. Precíziós munkák esetén vegye figyelembe a helyszín alkalmasságát és a környező berendezések esetleges rezgéseit.
Tervezze meg a kirakodást, a műhelybe való bejutást és az üzembe helyezést. Vegye figyelembe a gép és a szállítmány súlyát, valamint a csomagolás és az üzembe helyezés méreteit. Az emelési módszernek, az alapozásnak, a szintezésnek és az üzembe helyezésnek meg kell felelnie a gyártó utasításainak.
Szóval melyik típust válasszuk?
Alkalmi darabmunkák esetén a munkadarab, a befogás és a beállítás egyszerűsége alapján válasszon. Rendszeres működés esetén vegye figyelembe az automatikus mozgásra és hűtésre vonatkozó követelményeket. Precíziós alkatrészek esetén a dokumentált geometria és a bizonyított eredmények alapján döntsön. A teljes költségbe beleszámítsa a kerekek, a megmunkálás, a befogás, a mérés, a beszerelés és a képzés költségeit is.
A leggyakoribb hibák a választás során
- Asztal és köszörülési tartomány felcserélése: a felfekvőfelület mérete önmagában nem igazolja a teljes alkatrész elérhetőségét.
- A készülék magasságának túlbecslése: a készülék csökkenti a munkadarab számára rendelkezésre álló helyet.
- Kijelző felbontása szerinti kiválasztás: a finommérés nem garantálja a geometriai pontosságot.
- Univerzális elvárások egy mágnessel szemben: a befogás alkalmassága az alkatrész anyagától és méreteitől függ.
- Az automatizálás nem egyértelmű hatóköre: az egyes tengelyek eltérő vezérléssel rendelkezhetnek.
- Az üzemi berendezések kihagyása: kerék, simítás, hűtés és mérés befolyásolja a teljes szerelvény használhatóságát.
Gyakran ismételt kérdések
Meg lehet csiszolni az edzett acélt síkcsiszolón?
Igen, a megfelelő géppel, koronggal és megmunkálási eljárással. Kiválasztáskor adja meg az anyagminőséget és keménységet, a ráhagyást és a kívánt felületet. Az „acélhoz” megjelölés önmagában nem elegendő a korong specifikációjához.
A mágneses tábla minden fém munkadarabot megtart?
Nem. A mágneses befogáshoz megfelelő anyagra és az adott befogás feltételeire van szükség. Nem mágneses vagy problémás alkatrészek esetén más, megfelelő rögzítési megoldást kell találni.
A digitális mérés garantálja a pontos készterméket?
Segít a pozíció nyomon követésében és a mozgás beállításában. Az így kapott pontosság azonban a géptől, a befogótól, a keréktől, a folyamattól és az ellenőrzési módszertől is függ.
Szükségem van automatikus függőleges adagolásra?
Különösen hasznos ismétlődő ciklusok esetén. Darabos munkák esetén egy másik vezérlés is elegendő lehet, ha az lehetővé teszi a kívánt eljárást. Vegye figyelembe a munka idejét és gyakoriságát, valamint a szükséges pontosságot.
Mire kell felkészülni egy megfelelő modell ajánlásához?
Tipikus alkatrészek rajzai, méreteik és súlyuk, anyaguk és keménységük, ráhagyásuk, tűréshatáraik és érdességük. Adja meg a darabszámot, a munkavégzés gyakoriságát, a rendelkezésre álló tápegységet és a beépítési helyet.
Tekintse meg síkcsiszolóink kínálatát, és hasonlítsa össze őket a munkadarabjaihoz illően. Segítünk kiválasztani a gépet, a befogót és a kezelőberendezéseket az Ön egyedi igényei alapján.
Autor článku: Tomas Gerlich