- Kategóriák
-
Akkumulátoros gépek, szerszámok és tartozékok
 Hogyan válasszunk akkus egyenes csiszolót
Hogyan válasszunk akkus szalagcsiszolót
Hogyan válasszunk akkus orbitális csiszolót?
Hogyan válasszunk akkus multifunkciós csiszolót?
Hogyan válasszunk akkus sarokcsiszolót
Hogyan válasszunk akkus excentercsiszolót?
Hogyan válasszunk akkus fűrészt építőanyagokhoz
Hogyan válasszunk akkus merülőfűrészt
Hogyan válasszunk akkus gérvágó fűrészt
Hogyan válasszunk akkus orsófűrészt?
Hogyan válasszunk akkus szúrófűrészt
Hogyan válasszunk akkus körfűrészt
Hogyan válasszunk akkus láncfűrészt
Hogyan válasszunk akkus szerszámkészletet
Hogyan válasszunk akkus szegélynyírót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk akkus fúrót és bontókalapácsot
Hogyan válasszunk akkus csiszológépet
Hogyan válasszunk akkumulátort és töltőt
Hogyan válasszunk akkus ütvecsavarozót
Hogyan válasszunk akkus polírozót
Hogyan válasszunk akkus csavarhúzót
Hogyan válasszunk akkus szegezőpisztolyt
Hogyan válasszunk elemes zseblámpát
Hogyan válasszunk akkus pisztolyt
Hogyan válasszunk elemes rádiót?
Hogyan válasszunk akkus fűrészt
Hogyan válasszunk akkus kerti porszívót és lombfúvót?
Hogyan válasszunk akkus ollót
Hogyan válasszunk vezeték nélküli porszívót
Hogyan válasszunk akkus gyalut
Hogyan válasszunk akkumulátoros kompresszort
Hogyan válasszunk akkumulátoros hidraulikus prést és fogót?
Hogyan válasszunk akkus permetezőt
Hogyan válasszunk akkus hőlégpisztolyt
Hogyan válasszunk akkus keverőgépet
Hogyan válasszunk akkus racsnit
Hogyan válasszunk akkumulátoros vízpumpát
Hogyan válasszunk akkus magasnyomású mosót
Hogyan válasszunk vezeték nélküli routert
Hogyan válasszunk akkumulátoros ventilátort
Hogyan válasszuk ki az akkumulátoros lemezvágót?
Hogyan válasszunk Aku ecsetet?
-
Műhely és minden körülötte (berendezések, gépek, szerszámok)
Hogyan válasszunk hidraulikus csörlőt
Hogyan válasszunk akkus csörlőt
Hogyan válasszunk ugrókötelet
Hogyan válasszunk kézi kötélfeszítőt
Hogyan válasszunk 12 és 24 V-os elektromos csörlőt?
Hogyan válasszunk kézi csörlőt
Hogyan válasszunk elektromos drótkötél emelőt?
Hogyan válasszunk drótköteles emelőt és csörlőt
Hogyan válasszunk hangszigetelt kompresszort
Hogyan válasszunk töltőt egy EFB akkumulátorhoz
Hogyan válasszunk emelőt és emelőt
Hogyan válasszunk hidraulikus emelőhengert
Hogyan válasszunk hidraulikus cipőemelőt
Hogyan válasszunk emelőt
Hogyan válasszunk sebességváltó emelőt
Hogyan válasszunk pneumatikus harmonika emelőt
Hogyan válasszunk mobil hidraulikus emelőt
Hogyan válasszunk hidraulikus emelőkocsit?
Hogyan válasszunk üveg tapadókorongokat
Hogyan válasszunk raklapemelőt
Hogyan válasszunk gipszkarton emelőt
Hogyan válasszunk raklapemelőt
Hogyan válasszunk szállítási platformot
Hogyan válasszunk emelőasztalt
Hogyan válasszunk kézikocsit
Hogyan válasszunk kézi targoncát
Hogyan válasszunk ruddle-t
Hogyan válasszunk műhelybútort
Hogyan válasszunk szerszámos szekrényt
Hogyan válasszunk műhelybútor-garnitúrát
Hogyan válasszunk műhelypolcot
Hogyan válasszunk szerszám nélküli műhelykocsit?
Hogyan válasszunk műhelyi szerszámkocsit?
Hogyan válasszunk műhelykocsit
Hogyan válasszunk gáz infravörös fűtőberendezést
Hogyan válasszunk olajtüzelésű infravörös fűtőtestet?
Hogyan válasszunk elektromos infravörös fűtőtestet
Hogyan válasszunk közvetlen tüzelésű olajfűtőt?
Hogyan válasszunk közvetett égésű olajfűtőt
Hogyan válasszunk gáztűzhelyet
Hogyan válasszunk gázfűtőt
Hogyan válasszunk gázfűtő ventilátort
Hogyan válasszunk olajradiátort
Hogyan válasszunk hőtárolót
Hogyan válasszunk elektromos ventilátoros fűtőtestet
Hogyan válasszunk állóventilátort
Hogyan válasszunk radiális ventilátort
Hogyan válasszunk axiális ventilátort
Hogyan válasszunk építőipari és ipari páramentesítőt
Hogyan válasszunk munkaállványokat és talapzatokat?
Hogyan válasszunk ácsgyalut
Hogyan válasszunk összecsukható munkapadot
Hogyan válasszunk műhelyasztalt és padot
Hogyan válasszunk munkapadot
Hogyan válasszunk adszorpciós páramentesítőt
Hogyan válasszunk ipari ventilátort
Hogyan válasszunk otthoni páramentesítőt
Hogyan válasszunk gázfűtőt
Hogyan válasszunk olajfűtőt
Hogyan válasszunk infravörös fűtőtestet
Hogyan válasszunk elektromos fűtőtestet
Hogyan válasszunk fűtőpanelt
Hogyan válasszunk emelőberendezést
Hogyan válasszunk kezelőberendezést
Hogyan válasszunk fűtőtestet
Hogyan válasszunk páramentesítőt
Csiszolási, vágási és vágási tippek a nagyszerű eredményekért
A pneumatikus szerszámok előnyei
Hogyan válasszunk nyomatékkulcsot?
Hogyan válasszunk fájlokat?
Hogyan válasszunk megfelelő fémollót?
Hogyan válasszunk satut a műhelyhez?
Hogyan válasszunk fúrógépet
Hogyan válasszunk asztali körfűrészt a műhelyünkbe?
Axes
Hogyan válasszuk ki a kézi gyaluokat?
Hogyan válasszunk kézi fűrészt?
Hogyan válasszuk ki a forgács- és porelszívót?
Eszköz
Hogyan válasszuk ki a mérő lézert?
-
Faipari gépek, szerszámok és technológia
Hogyan válasszunk kombinált famegmunkáló gépet
Hogyan válasszunk fa marógépet
Hogyan válasszunk faesztergát
Hogyan válasszunk tartóállványokat
Hogyan válasszunk vésőgépet
Hogyan válasszunk porszívót
Hogyan válasszunk élzárógépet
Hogyan válasszunk szalagfűrészt fához
Hogyan válasszunk körfűrészt fához
Hogyan válasszunk körfűrészt
Hogyan válasszuk ki a törzsfűrészt?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk gyalut
Hogyan válasszunk faipari gépet?
Hogyan válasszuk ki a farfűrészt?
Hogyan válasszuk ki a szalagfűrészt?
Hogyan válasszuk ki a körfűrészt?
Hogyan válasszuk ki a gallyvágó ollót?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk kecskét a favágáshoz?
Hogyan válasszunk kirakós fűrészt?
Hogyan válasszunk fáskamrát?
Hogyan válasszuk ki a faipari elektromos csiszolót?
-
Elektromos szerszámok és kézműves szerszámok
Hogyan válasszunk csigafúrót
Hogyan válasszunk szálvágót
Hogyan válasszunk ütvefúrót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk tűzőgépet
Hogyan válasszunk hornyolót
Hogyan válasszunk fúrót
Hogyan válasszunk elektromos gyalugépet
Hogyan válasszunk fúrógépet
Hogyan válasszunk forrasztót
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk csempevágót
Hogyan válasszunk elektromos lemezollót?
Hogyan válasszunk elektromos marógépet
Hogyan válasszunk bontókalapácsot
Hogyan válasszunk polifúziós hegesztőgépet?
Hogyan válasszunk elektromos csavarhúzót
Hogyan válasszunk polisztirol vágót?
Hogyan válasszunk ütvecsavarozót
Hogyan válasszunk gérvágó fűrészt
Hogyan válasszunk elektromos szerszámokat?
Fúrók – Az Ön nélkülözhetetlen társa a munkában
Hogyan válasszuk ki a fúrókalapácsot?
- Elektromos generátorok, elektromos generátorok és minden körülöttük
- Kompresszorok és légkondicionálás
-
Fémmegmunkáló gépek és szerszámok
Hogyan válasszunk hajlítókészleteket
Hogyan válasszunk tokmányt és befogót
Hogyan válasszunk szegmenseket hajlítógépekhez
Hogyan válasszunk szorítókészletet
Hogyan válasszunk görgőket egy jelzőgéphez
Hogyan válasszunk redukáló perselyt
Hogyan válasszunk lemezjátszót
Hogyan válasszunk forgófejet
Hogyan válasszunk felső rudat egy hajlítógéphez
Hogyan válasszunk tartozékokat fémmegmunkáló gépekhez?
Hogyan válasszunk kereszt- és többtengelyes satut?
Hogyan válasszunk forgó és dönthető satut?
Hogyan válasszunk precíziós moduláris satut?
Hogyan válasszunk HMS hidraulikus gépsatut?
Hogyan válasszunk FMSN gépsatut?
Hogyan válasszunk FMS gépsatut?
Hogyan válasszunk VMQ gépsatut?
Hogyan válasszunk BSI gépsatut?
Hogyan válasszunk BMP gépsatut?
Hogyan válasszunk BME gépsatut?
Hogyan válasszunk hidraulikus lemezollót?
Hogyan válasszunk kombinált ollót
Hogyan válasszunk lemezvágó ollót
Hogyan válasszunk ollót a fehértáblához
Hogyan válasszunk profil- és rúdvágó ollót?
Hogyan válasszunk karos ollót
Hogyan válasszunk digitális mérőeszközt?
Hogyan válasszunk mérőeszközöket
Hogyan válasszunk CNC marógépet
Hogyan válasszunk CNC lézert
Hogyan válasszunk CNC marógépet
Hogyan válasszunk tábla- és szegélykészítőt
Hogyan válasszunk profilhajlítót
Hogyan válasszunk csőhajlítót
Hogyan válasszunk fémlemez-hajlító gépet?
Hogyan válasszunk fém szalagfűrészt
Hogyan válasszunk körfűrészt fémhez
Hogyan válasszunk fémfűrészt
Hogyan válasszunk tartozékokat egy mágneses fúrógéphez?
Hogyan válasszunk kézi és lábas hidraulikus présgépet?
Hogyan válasszunk hidraulikus-pneumatikus présgépet?
Hogyan válasszunk asztali hidraulikus prést
Hogyan válasszunk hidraulikus műhelyprést
Hogyan válasszunk kézi mechanikus présgépet
Hogyan válasszunk profilhajlító gépet
Hogyan válasszunk elektromos hajlítógépet
Hogyan válasszunk kézi lemezhajlító gépet?
Hogyan válasszunk orbitális csiszolót
Hogyan válasszunk sarokcsiszolót
Hogyan válasszunk asztali köszörűgépet
Hogyan válasszunk egyenes csiszolót
Hogyan válasszunk szalagcsiszolót
Hogyan válasszunk polírozó csiszológépet
Hogyan válasszunk kefés csiszolót
Hogyan válasszunk fúródarálót
Hogyan válasszunk gipszkarton csiszolót
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fűrészlap-csiszolót
Hogyan válasszunk oszcilláló csiszolót?
Hogyan válasszunk multifunkciós csiszológépet?
Hogyan válasszunk más darálók közül
Hogyan válasszunk szerszámmaró gépet
Hogyan válasszunk fúró-marógépet
Hogyan válasszunk asztali routert
Hogyan válasszunk CNC esztergát
Hogyan válasszunk univerzális esztergát
Hogyan válasszunk kombinált esztergát
Hogyan válasszunk esztergát
Hogyan válasszunk fémcsiszolót korongokhoz
Hogyan válasszunk darálót nedves és száraz daráláshoz?
Hogyan válasszunk kombinált darálót
Hogyan válasszunk kéttárcsás darálót?
Hogyan válasszuk a Thermdrill-t
Hogyan válasszunk lemezvágó ollót
Hogyan válasszunk 230 V-os fúrógépet?
Hogyan válasszunk műhelyprést
Hogyan válasszunk gépsatut?
Hogyan válasszunk mérőeszközt
Hogyan válasszunk fúrótornyot
Hogyan válasszunk kerekítőgépet
Hogyan válasszunk kézi élvágó gépet
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fémlemez-hajlító gépet?
Hogyan válasszunk darálót
Hogyan válasszunk csőlyukasztót
Hogyan válasszunk CNC gépet
Hogyan válasszunk mágneses fúrót
Hogyan válasszunk fémmarógépet
Hogyan válasszunk radiális fúrót
Hogyan válasszunk 400 V-os fúrógépet?
Hogyan válasszunk tárcsás csiszológépet
Hogyan válasszunk esztergát
Hogyan válasszunk fémmegmunkáló gépet?
Hogyan válasszunk szalagcsiszolót?
Mi a célja a sarokcsiszolónak és a padcsiszolónak?
Hogyan válasszuk ki a megfelelő darálót?
Hogyan válasszunk excentrikus csiszolót
Hogyan válasszunk elektromos darálót
-
Építőipari és betonipari gépek és szerszámok
Hogyan válasszunk vibrációs döngölőt
Hogyan válasszunk hézagvágót
Hogyan válasszunk vibrációs lemezt?
Hogyan válasszunk mini dömpert
Hogyan válasszunk betonsimítót
Hogyan válasszunk építőipari fűrészt
Hogyan válasszunk eszközöket burkoláshoz és szegélyezéshez
Hogyan válasszunk betonvibrátort?
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk rakodót
Hogyan válasszunk vibrációs hengert?
Hogyan válasszunk csempevágót
Hogyan válasszunk mini kotrógépet
Lescha építési keverők
Hogyan válasszunk gipszkarton csiszolót?
-
Hegesztés, hegesztéstechnológia és anyagösszekötő technológia
Hogyan válasszunk hegesztősisakot szűrőegységgel
Hogyan válasszunk önsötétedő sisakot
Hogyan válasszunk CNC vágógépet
Hogyan válasszunk védőképernyőket
Hogyan válasszunk rozsdamentes acél tisztítást hegesztés után?
Hogyan válasszunk TIG égőt
Hogyan válasszunk MIG/MAG hegesztőpisztolyt?
Hogyan válasszunk hegesztési füstelszívót?
Hogyan válasszunk hegesztősisakot
Hogyan válasszunk hegesztőasztalt
Hogyan válasszuk ki a volfrámelektródát?
Milyen hegesztési módszerek vannak?
Hogyan válasszunk hegesztőt vagy invertert?
Mi az inverter
Tanácsok hegesztőgép vásárlásakor - MIG-MAG(Co2)
Hegesztett kötések
Tanácsok hegesztőgép vásárlásához - Inverter
- Kerti felszerelések tanácsadó központja
-
Autóakkumulátor-töltők és indítóberendezések
Hogyan válasszunk indítókábelt
Hogyan válasszunk autóakkumulátor-tesztert?
Hogyan válasszunk feszültségváltót
Hogyan válasszunk autós akkumulátortöltőt indítókábellel?
Hogyan válasszunk 24 V-os autós akkumulátortöltőt?
Hogyan válasszunk 12 V-os autós akkumulátortöltőt?
Hogyan válasszunk 6 V-os akkumulátortöltőt?
Hogyan válasszunk autós akkumulátortöltőt
Hogyan válasszunk professzionális indítóállomást?
Hogyan válasszunk indítóindítót töltővel?
Hogyan válasszunk indítóerősítőt
Hogyan válasszunk zsebindítót
Hogyan válasszunk ki egy kiindulási forrást
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
- Ajánlat az Ön számára

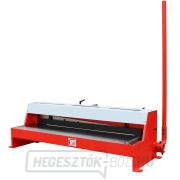
Hogyan válasszunk ollót a fehértáblához
Létrehozva 29.10.2026 (Frissítés 29.10.2026)
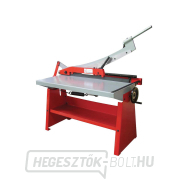
A lemezvágó ollók síklemezek egyenes vágására szolgálnak. Használhatók szalagok, hajlításhoz szükséges nyersdarabok, fémmegmunkáló elemek és burkolatok gyártásához szükséges félkész termékek előkészítésére. A megfelelően kiválasztott gépnek képesnek kell lennie a kívánt vágás elvégzésére, és egyidejűleg lehetővé kell tennie a lemez kényelmes betöltését, méretbeállítását és a kész alkatrész eltávolítását.
A választás során a fő tényezők az anyag típusa és szilárdsága, vastagsága, a szükséges vágási hossz, a munkavégzés gyakorisága és a lemez pozicionálásához szükséges berendezés . Csak ezután hasonlítsa össze a márkát, a méreteket és a meghajtást. Kezdje a legigényesebb alkatrésszel, amelyet rendszeresen fog gyártani, és készítse elő a bemeneti panel méreteit is.
Gyors ajánlás:
- Egyedi vágásokhoz és kisebb munkákhoz érdemes megfelelő kapacitású és könnyen hozzáférhető kezelőszervekkel rendelkező kézi lemezollót választani.
- A szalagok ismételt vágásához előnyben részesítsen egy könnyen állítható hátsó ütközőt, a lemez megfelelő tartását és alátámasztását.
- Normál termelés esetén hasonlítsa össze a motoros gépeket a teljes munkaciklus szerint, beleértve az anyag be- és kirakodását is.
- Rozsdamentes acél és erősebb lemezek esetén kérjen kifejezetten megerősített kapacitást és a megfelelő pengekészletet.
Először is, tisztázd, milyen üres helyekre van szükséged
Készítsen listát a gyakori termékekről: hosszú csíkok szegélyezéshez, téglalapok borításhoz vagy kisebb nyersdarabok további feldolgozáshoz. Mindegyikhez jegyezze fel az anyagot, a vastagságot, a vágási hosszt és a kívánt élminőséget. Különbség van aközött is, hogy alkalmanként feldarabolunk egy deszkát, és aközött is, hogy sok azonos alkatrészt gyártunk, ahol minden további mérés tükröződik a rendelési időben.
Válasszon kifejezetten egyenes vágásokhoz való lapvágót. Ha ívekre, kivágásokra van szüksége, vagy közvetlenül az összeszerelésen dolgozik, hasonlítsa össze a kézi elektromos lemezvágó ollót is. Tápkábel nélküli munkákhoz az akkumulátoros lemezvágó olló megfelelő lehet. Mindkét csoportban ellenőrizze a szerszám konkrét működési elvét és célját a vágás kívánt formájához.
Bírói kapacitás az adott anyag szerint
A maximális vastagság önmagában nem elég. Tudnia kell, hogy milyen anyagra és szilárdságra vonatkozik. A közönséges acélra megadott teherbírás nem vonatkozik automatikusan a rozsdamentes acélra. Alumínium vagy réz esetén is kérjen megerősítést az adott anyagra vonatkozóan; ne használjon saját univerzális átváltást.
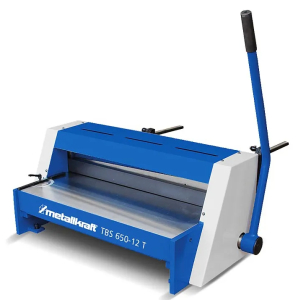
A különbséget a Metallkraft TBS 2001-12 kézi lemezvágó olló mutatja. A gyártó 2000 mm-es munkaszélességet és 1,25 mm-es kapacitást ad meg 400 N/mm² anyagszilárdság mellett. 700 N/mm² szilárdságú anyag esetén 0,62 mm-t ad meg, míg rozsdamentes acél esetén ez az érték csak opcionális pengekészlettel érhető el . Tehát nem elég csak a vastagsági táblázatot ellenőrizni rendeléskor.
A kapacitás határán végzett rendszeres munkákhoz a tényleges megrendelések alapján kérjen megfelelő tervet. Ne állítson be egy százalékos tartalékot minden gép esetében. Az anyag, a vágási hossz és az üzemi terhelés kombinációja a döntő. Felületkezelt lemezek esetén a látható felület védelmét is figyelembe kell venni csúsztatás és tartás közben.
A vágás hosszának meg kell egyeznie a deszka osztási irányával.
Hasonlítsa össze a vágás hasznos hosszát azzal az éllel, amelyet egy munkalépésben le szeretne választani. Nem elég csak a kész alkatrész méretét ismerni. Az is befolyásolja, hogy a bemeneti panel hogyan fog elfordulni a vágás során, és hogy kényelmesen elhelyezhető-e az adott pozícióban.
Ne tekintse felcserélhetőnek a kés hosszát, a munkaszélességet és a munkaasztal szélességét. Vásárláskor kérjen megerősítést a gép használható kapacitásáról. Ha egy hosszabb fémlemezt fokozatosan, több egymást követő vágásban tervez vágni, előzetesen ellenőrizze, hogy a kialakítás megfelel-e ennek, és hogy az eredmény megfelel-e az élegyenességre vonatkozó követelményeknek.
Gyakorlati segítséget nyújthat a teljes deszkaosztás vázlata. Ez megmutatja, mely vágások lesznek a leghosszabbak, mikor kell az anyagot esztergálni, és hogy érdemes-e először kisebb darabokat készíteni. Ezután a tényleges gyártási folyamatnak megfelelően választhatja ki a gépet.
Kézi vagy motoros ollók: a teljes munkaciklus döntő fontosságú
A kézi működtetés hasznos lehet egyedi darabok és kisebb sorozatok gyártása esetén. Vásárlás előtt azonban ellenőrizze a vezérlőkarok elérhetőségét és mozgását, a munkapozíciót és az anyaghoz szükséges erőkifejtést. Ha lehetséges, próbáljon ki egy reprezentatív vágást. Egy vékony lemezen végzett rövid bemutató nem feltétlenül felel meg egy szokásos megrendelésnek.
Gyakori vágások vagy a kézi működtetés korlátai esetén érdemes motoros ollókat választani. Jellemző példa erre a Metallkraft MTBS 1255-30 E elektromos lemezvágó olló . Hasonló gépek összehasonlításakor a kapacitás mellett a kezelőszerveket, a lemeztámaszokat és az ütköző beállításának módját is figyelembe kell venni.
Ne a percenkénti löketek számát tekintse a késztermékek darabszámának. A munkaidő magában foglalja a lemezadagolást, a beállítást, a méretek változtatását, az ellenőrzést és a nyersdarab eltávolítását. Kis sorozatok esetén, ahol gyakori az utómunkálat, a kényelmes beállítás fontosabb lehet, mint maga a kés mozgásának sebessége.
Válassza ki az ütközőket, tartókat és támaszokat az alkatrészeknek megfelelően
A hátsó idomszer segít a levágott darab méretének beállításában. Ellenőrizze a használható tartományát a legkisebb és legnagyobb közös alkatrészhez, a beállításhoz való hozzáférést és a pozíció rögzítésének módját. Ismétlődő csíkok esetén fontos, hogy a lemez megbízhatóan felfeküdjön az idomszerre. A skála megléte önmagában nem garantálja a kapott méretpontosságot.
Az oldalsó vagy szögütköző megkönnyíti a lemez tájolását. A tartót a lemezek konkrét vastagságának, felületének és méreteinek figyelembevételével kell megtervezni. Kis alkatrészek esetén a gyártóval kell bemutatni a megengedett berakodási módot; egy nagy lemez kényelmes kezelése nem feltétlenül jelenti azt, hogy alkalmas keskeny vágásokra is.
Nagy lemezek esetén vegye figyelembe a tartókarokat és a munkafelület folytonosságát. Alkalmazzon megfelelő fémmegmunkálási mérőeszközöket a nyersdarabok ellenőrzéséhez. Sorozatgyártás előtt ellenőrizze az első alkatrészt a rajzi követelmények alapján, beleértve a méreteket, a derékszöget és az élminőséget.
Döntési táblázat a tervezett munka szerint
| Igény | Mire kell összpontosítani | Kinek alkalmas a megoldás? |
|---|---|---|
| Egyenes nyersdarabok | Anyagkapacitás, vágási hossz és kényelmes kézi vezérlés | Karbantartás és kis műhely |
| Ismétlődő, azonos szélességű csíkok | Leállítási tartomány, egyszerű beállítás és megbízható lemezpozicionálás | Lemezmegmunkálás és egyedi gyártás |
| Hosszú vágások nagy deszkákból | Hasznos munkaszélesség, támasztékok és kezelési terület | Burkolatok és nagyméretű alkatrészek gyártása |
| Rendszeres gyártási sorozat | Motorhajtás és teljes ciklusidő, beleértve a kezelőt is | Ismétlődő termelési művelet |
| Rozsdamentes acél nyersanyagok | Megerősített kapacitás és késkészlet rozsdamentes acélhoz tervezve | Rozsdamentes acéllemez műhelyfeldolgozás |
| Látható részek | A kapott él gyengéd megtámasztása, tartása és tesztelése | Burkolatok és felületkezelt elemek gyártása |
Kérjük, rendelés előtt oldja meg az energiaellátás, a hely és a szállítás kérdését.
Motoros gépek esetén ellenőrizze az adott modell dokumentációját az elektromos csatlakozással és a biztosítékokkal kapcsolatos követelményekkel kapcsolatban. Ne használja a motor teljesítményét a vágási kapacitás helyettesítésére. A kézi ollók elektromos tartozékokkal is rendelkezhetnek, például világítással, ezért ellenőrizze az összes szükséges csatlakozást.
Rajzolja le a gépet, a legnagyobb lemezt és annak mozgását a vágások között a munkahely alaprajzán. Hagyjon helyet a működtetéshez, az alkatrészek, a hulladékok eltávolításához és a szervizeléshez. Vegye figyelembe azt is, hogy honnan származik az anyag, és hol tárolják a kész nyersdarabokat. Ezek a mozgások jobban befolyásolhatják a műhely használatát, mint maguknak az ollóknak az alaprajza.
Szállítás előtt ellenőrizze az ajtón való áthaladást, a kirakodás és a helyszínre szállítás módját. Különböztesse a gép súlyát a szállítási súlytól, valamint a készülék méreteit a csomagolás méreteitől. A gyártó utasításai szerint oldja meg az alapra, az elhelyezésre és az esetleges rögzítésre vonatkozó követelményeket. A gyártó utasításainak megfelelően gondoskodjon a telepítésről és a csatlakoztatásról.
Kések, szervizelés és további gyártás nyomon követése
Vásárlás előtt ellenőrizze a megfelelő pótpengék elérhetőségét, azok professzionális karbantartási és szervizbeállítási lehetőségeit. Ellenőrizze, hogy melyik készlet tartozik hozzá, és hogy az alkalmas-e minden tervezett anyaghoz. A pótpengék hasonló hossza önmagában nem garantálja a kompatibilitást.
A beállításokat és karbantartást az utasításoknak megfelelően, a gép előírt biztonságos állapotában végezze el. A gép átvételekor magyaráztassa el a kezelőszerveket, a védőelemeket és a beállítások módosításának menetét. Ha a vágást élek vagy burkolatok készítése követi, vegye figyelembe a hajlítással való kapcsolatot is; a lemezhajlító kiválasztásáról szóló cikk segítséget nyújt.
Szóval melyik típust válasszuk?
Kisebb mennyiségű egyenes vágás esetén kezdje a kézi gépek összehasonlításával, amelyek biztonságosan lefedik az anyagot és a vágási hosszt. Ismételt futtatások esetén vegye figyelembe a motoros meghajtást, a beállítási sebességet és a lemezkezelést. Rozsdamentes acél vagy igényes, szabadon álló alkatrészek esetén rendelés előtt ellenőrizze a konfigurációt, és ha lehetséges, végezzen mintavételt.
A leggyakoribb hibák a választás során
- A maximális vastagság összehasonlítása az anyag és annak szilárdságának megadása nélkül.
- A feltételezés az, hogy az alap kések a rozsdamentes acéllal is megbirkóznak.
- Kiválasztás a kész alkatrész mérete alapján, a bemeneti panel felosztásának figyelembevétele nélkül.
- A kés hosszának átszámítása hasznos munkaszélességgé.
- A stop tartomány elhagyása a gyakran gyártott szíjak esetében.
- A termelési kapacitás becslése kizárólag a löketek száma alapján történik.
- Térbeli megoldások kirakodása és kezelése a kiszállításig.
Gyakran ismételt kérdések a lemezvágó ollókkal kapcsolatban
Elegendőek a kézi lemezollók egy professzionális műhelyben?
Igen, ha illeszkednek az anyaghoz, a nyersdarabok méreteihez és a munka mennyiségéhez. Egyedi megrendelések esetén praktikus választás lehetnek. Rendszeres sorozatok esetén a kezelői erőfeszítést és a teljes gyártási időt is össze kell hasonlítani.
Rozsdamentes acélt is lehet vágni acél ollóval?
Csak akkor, ha a gyártó megerősíti a felhasználást. Ellenőrizze az egyedi kapacitást és a szükséges pengéket. A közönséges acél értéke nem elegendő a rozsdamentes acél kiválasztásához.
Mi a döntő a keskeny szalagok gyártásában?
A gép kapacitásán kívül fontos az ütköző használható tartománya és a gyártó által megengedett alkatrész befogási és eltávolítási módja. A legkisebb tervezett szíj esetében ellenőriztesse az adott kivitel alkalmasságát.
A hátsó mérőeszköz garantálja az egyes vágások pontos méreteit?
Az ütköző megkönnyíti az utánállítást, de az eredményt méréssel ellenőrizze. Tömeggyártás előtt ellenőrizzen egy próbadarabot, és ismételje meg az ellenőrzést, ha az anyag vagy a beállítás megváltozik.
Milyen adatokat kell előkészíteni egy adott gép ajánlásához?
Kérjük, adja meg az anyagot és annak megnevezését, vastagságát, leghosszabb vágási hosszát, a bemeneti panel formátumát, a vágási méreteket és a gyártási gyakoriságot. Kérjük, tüntesse fel a kívánt minőséget, a rendelkezésre álló teljesítményt és a helyet. Egy rajz vagy minta megkönnyíti a szokatlan igények felmérését.
Tekintse meg lemezvágó ollóink kínálatát , és hasonlítsa össze a gépeket a tényleges megrendelései alapján. Ha bizonytalan a kapacitásban vagy a felszereltségben, kérjük, vegye fel velünk a kapcsolatot az anyaggal és a nyersdarabokkal kapcsolatban. Segítünk kiválasztani a megfelelő verziót.
Autor článku: Tomas Gerlich