- Kategóriák
-
Akkumulátoros gépek, szerszámok és tartozékok
 Hogyan válasszunk akkus egyenes csiszolót
Hogyan válasszunk akkus szalagcsiszolót
Hogyan válasszunk akkus orbitális csiszolót?
Hogyan válasszunk akkus multifunkciós csiszolót?
Hogyan válasszunk akkus sarokcsiszolót
Hogyan válasszunk akkus excentercsiszolót?
Hogyan válasszunk akkus fűrészt építőanyagokhoz
Hogyan válasszunk akkus merülőfűrészt
Hogyan válasszunk akkus gérvágó fűrészt
Hogyan válasszunk akkus orsófűrészt?
Hogyan válasszunk akkus szúrófűrészt
Hogyan válasszunk akkus körfűrészt
Hogyan válasszunk akkus láncfűrészt
Hogyan válasszunk akkus szerszámkészletet
Hogyan válasszunk akkus szegélynyírót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk akkus fúrót és bontókalapácsot
Hogyan válasszunk akkus csiszológépet
Hogyan válasszunk akkumulátort és töltőt
Hogyan válasszunk akkus ütvecsavarozót
Hogyan válasszunk akkus polírozót
Hogyan válasszunk akkus csavarhúzót
Hogyan válasszunk akkus szegezőpisztolyt
Hogyan válasszunk elemes zseblámpát
Hogyan válasszunk akkus pisztolyt
Hogyan válasszunk elemes rádiót?
Hogyan válasszunk akkus fűrészt
Hogyan válasszunk akkus kerti porszívót és lombfúvót?
Hogyan válasszunk akkus ollót
Hogyan válasszunk vezeték nélküli porszívót
Hogyan válasszunk akkus gyalut
Hogyan válasszunk akkumulátoros kompresszort
Hogyan válasszunk akkumulátoros hidraulikus prést és fogót?
Hogyan válasszunk akkus permetezőt
Hogyan válasszunk akkus hőlégpisztolyt
Hogyan válasszunk akkus keverőgépet
Hogyan válasszunk akkus racsnit
Hogyan válasszunk akkumulátoros vízpumpát
Hogyan válasszunk akkus magasnyomású mosót
Hogyan válasszunk vezeték nélküli routert
Hogyan válasszunk akkumulátoros ventilátort
Hogyan válasszuk ki az akkumulátoros lemezvágót?
Hogyan válasszunk Aku ecsetet?
-
Műhely és minden körülötte (berendezések, gépek, szerszámok)
Hogyan válasszunk hidraulikus csörlőt
Hogyan válasszunk akkus csörlőt
Hogyan válasszunk ugrókötelet
Hogyan válasszunk kézi kötélfeszítőt
Hogyan válasszunk 12 és 24 V-os elektromos csörlőt?
Hogyan válasszunk kézi csörlőt
Hogyan válasszunk elektromos drótkötél emelőt?
Hogyan válasszunk drótköteles emelőt és csörlőt
Hogyan válasszunk hangszigetelt kompresszort
Hogyan válasszunk töltőt egy EFB akkumulátorhoz
Hogyan válasszunk emelőt és emelőt
Hogyan válasszunk hidraulikus emelőhengert
Hogyan válasszunk hidraulikus cipőemelőt
Hogyan válasszunk emelőt
Hogyan válasszunk sebességváltó emelőt
Hogyan válasszunk pneumatikus harmonika emelőt
Hogyan válasszunk mobil hidraulikus emelőt
Hogyan válasszunk hidraulikus emelőkocsit?
Hogyan válasszunk üveg tapadókorongokat
Hogyan válasszunk raklapemelőt
Hogyan válasszunk gipszkarton emelőt
Hogyan válasszunk raklapemelőt
Hogyan válasszunk szállítási platformot
Hogyan válasszunk emelőasztalt
Hogyan válasszunk kézikocsit
Hogyan válasszunk kézi targoncát
Hogyan válasszunk ruddle-t
Hogyan válasszunk műhelybútort
Hogyan válasszunk szerszámos szekrényt
Hogyan válasszunk műhelybútor-garnitúrát
Hogyan válasszunk műhelypolcot
Hogyan válasszunk szerszám nélküli műhelykocsit?
Hogyan válasszunk műhelyi szerszámkocsit?
Hogyan válasszunk műhelykocsit
Hogyan válasszunk gáz infravörös fűtőberendezést
Hogyan válasszunk olajtüzelésű infravörös fűtőtestet?
Hogyan válasszunk elektromos infravörös fűtőtestet
Hogyan válasszunk közvetlen tüzelésű olajfűtőt?
Hogyan válasszunk közvetett égésű olajfűtőt
Hogyan válasszunk gáztűzhelyet
Hogyan válasszunk gázfűtőt
Hogyan válasszunk gázfűtő ventilátort
Hogyan válasszunk olajradiátort
Hogyan válasszunk hőtárolót
Hogyan válasszunk elektromos ventilátoros fűtőtestet
Hogyan válasszunk állóventilátort
Hogyan válasszunk radiális ventilátort
Hogyan válasszunk axiális ventilátort
Hogyan válasszunk építőipari és ipari páramentesítőt
Hogyan válasszunk munkaállványokat és talapzatokat?
Hogyan válasszunk ácsgyalut
Hogyan válasszunk összecsukható munkapadot
Hogyan válasszunk műhelyasztalt és padot
Hogyan válasszunk munkapadot
Hogyan válasszunk adszorpciós páramentesítőt
Hogyan válasszunk ipari ventilátort
Hogyan válasszunk otthoni páramentesítőt
Hogyan válasszunk gázfűtőt
Hogyan válasszunk olajfűtőt
Hogyan válasszunk infravörös fűtőtestet
Hogyan válasszunk elektromos fűtőtestet
Hogyan válasszunk fűtőpanelt
Hogyan válasszunk emelőberendezést
Hogyan válasszunk kezelőberendezést
Hogyan válasszunk fűtőtestet
Hogyan válasszunk páramentesítőt
Csiszolási, vágási és vágási tippek a nagyszerű eredményekért
A pneumatikus szerszámok előnyei
Hogyan válasszunk nyomatékkulcsot?
Hogyan válasszunk fájlokat?
Hogyan válasszunk megfelelő fémollót?
Hogyan válasszunk satut a műhelyhez?
Hogyan válasszunk fúrógépet
Hogyan válasszunk asztali körfűrészt a műhelyünkbe?
Axes
Hogyan válasszuk ki a kézi gyaluokat?
Hogyan válasszunk kézi fűrészt?
Hogyan válasszuk ki a forgács- és porelszívót?
Eszköz
Hogyan válasszuk ki a mérő lézert?
-
Faipari gépek, szerszámok és technológia
Hogyan válasszunk kombinált famegmunkáló gépet
Hogyan válasszunk fa marógépet
Hogyan válasszunk faesztergát
Hogyan válasszunk tartóállványokat
Hogyan válasszunk vésőgépet
Hogyan válasszunk porszívót
Hogyan válasszunk élzárógépet
Hogyan válasszunk szalagfűrészt fához
Hogyan válasszunk körfűrészt fához
Hogyan válasszunk körfűrészt
Hogyan válasszuk ki a törzsfűrészt?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk gyalut
Hogyan válasszunk faipari gépet?
Hogyan válasszuk ki a farfűrészt?
Hogyan válasszuk ki a szalagfűrészt?
Hogyan válasszuk ki a körfűrészt?
Hogyan válasszuk ki a gallyvágó ollót?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk kecskét a favágáshoz?
Hogyan válasszunk kirakós fűrészt?
Hogyan válasszunk fáskamrát?
Hogyan válasszuk ki a faipari elektromos csiszolót?
-
Elektromos szerszámok és kézműves szerszámok
Hogyan válasszunk csigafúrót
Hogyan válasszunk szálvágót
Hogyan válasszunk ütvefúrót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk tűzőgépet
Hogyan válasszunk hornyolót
Hogyan válasszunk fúrót
Hogyan válasszunk elektromos gyalugépet
Hogyan válasszunk fúrógépet
Hogyan válasszunk forrasztót
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk csempevágót
Hogyan válasszunk elektromos lemezollót?
Hogyan válasszunk elektromos marógépet
Hogyan válasszunk bontókalapácsot
Hogyan válasszunk polifúziós hegesztőgépet?
Hogyan válasszunk elektromos csavarhúzót
Hogyan válasszunk polisztirol vágót?
Hogyan válasszunk ütvecsavarozót
Hogyan válasszunk gérvágó fűrészt
Hogyan válasszunk elektromos szerszámokat?
Fúrók – Az Ön nélkülözhetetlen társa a munkában
Hogyan válasszuk ki a fúrókalapácsot?
- Elektromos generátorok, elektromos generátorok és minden körülöttük
- Kompresszorok és légkondicionálás
-
Fémmegmunkáló gépek és szerszámok
Hogyan válasszunk forgófejet
Hogyan válasszunk felső rudat egy hajlítógéphez
Hogyan válasszunk tartozékokat fémmegmunkáló gépekhez?
Hogyan válasszunk kereszt- és többtengelyes satut?
Hogyan válasszunk forgó és dönthető satut?
Hogyan válasszunk precíziós moduláris satut?
Hogyan válasszunk HMS hidraulikus gépsatut?
Hogyan válasszunk FMSN gépsatut?
Hogyan válasszunk FMS gépsatut?
Hogyan válasszunk VMQ gépsatut?
Hogyan válasszunk BSI gépsatut?
Hogyan válasszunk BMP gépsatut?
Hogyan válasszunk BME gépsatut?
Hogyan válasszunk hidraulikus lemezollót?
Hogyan válasszunk kombinált ollót
Hogyan válasszunk lemezvágó ollót
Hogyan válasszunk ollót a fehértáblához
Hogyan válasszunk profil- és rúdvágó ollót?
Hogyan válasszunk karos ollót
Hogyan válasszunk digitális mérőeszközt?
Hogyan válasszunk mérőeszközöket
Hogyan válasszunk CNC marógépet
Hogyan válasszunk CNC lézert
Hogyan válasszunk CNC marógépet
Hogyan válasszunk tábla- és szegélykészítőt
Hogyan válasszunk profilhajlítót
Hogyan válasszunk csőhajlítót
Hogyan válasszunk fémlemez-hajlító gépet?
Hogyan válasszunk fém szalagfűrészt
Hogyan válasszunk körfűrészt fémhez
Hogyan válasszunk fémfűrészt
Hogyan válasszunk tartozékokat egy mágneses fúrógéphez?
Hogyan válasszunk kézi és lábas hidraulikus présgépet?
Hogyan válasszunk hidraulikus-pneumatikus présgépet?
Hogyan válasszunk asztali hidraulikus prést
Hogyan válasszunk hidraulikus műhelyprést
Hogyan válasszunk kézi mechanikus présgépet
Hogyan válasszunk profilhajlító gépet
Hogyan válasszunk elektromos hajlítógépet
Hogyan válasszunk kézi lemezhajlító gépet?
Hogyan válasszunk orbitális csiszolót
Hogyan válasszunk sarokcsiszolót
Hogyan válasszunk asztali köszörűgépet
Hogyan válasszunk egyenes csiszolót
Hogyan válasszunk szalagcsiszolót
Hogyan válasszunk polírozó csiszológépet
Hogyan válasszunk kefés csiszolót
Hogyan válasszunk fúródarálót
Hogyan válasszunk gipszkarton csiszolót
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fűrészlap-csiszolót
Hogyan válasszunk oszcilláló csiszolót?
Hogyan válasszunk multifunkciós csiszológépet?
Hogyan válasszunk más darálók közül
Hogyan válasszunk szerszámmaró gépet
Hogyan válasszunk fúró-marógépet
Hogyan válasszunk asztali routert
Hogyan válasszunk CNC esztergát
Hogyan válasszunk univerzális esztergát
Hogyan válasszunk kombinált esztergát
Hogyan válasszunk esztergát
Hogyan válasszunk fémcsiszolót korongokhoz
Hogyan válasszunk darálót nedves és száraz daráláshoz?
Hogyan válasszunk kombinált darálót
Hogyan válasszunk kéttárcsás darálót?
Hogyan válasszuk a Thermdrill-t
Hogyan válasszunk lemezvágó ollót
Hogyan válasszunk 230 V-os fúrógépet?
Hogyan válasszunk műhelyprést
Hogyan válasszunk gépsatut?
Hogyan válasszunk mérőeszközt
Hogyan válasszunk fúrótornyot
Hogyan válasszunk kerekítőgépet
Hogyan válasszunk kézi élvágó gépet
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fémlemez-hajlító gépet?
Hogyan válasszunk darálót
Hogyan válasszunk csőlyukasztót
Hogyan válasszunk CNC gépet
Hogyan válasszunk mágneses fúrót
Hogyan válasszunk fémmarógépet
Hogyan válasszunk radiális fúrót
Hogyan válasszunk 400 V-os fúrógépet?
Hogyan válasszunk tárcsás csiszológépet
Hogyan válasszunk esztergát
Hogyan válasszunk fémmegmunkáló gépet?
Hogyan válasszunk szalagcsiszolót?
Mi a célja a sarokcsiszolónak és a padcsiszolónak?
Hogyan válasszuk ki a megfelelő darálót?
Hogyan válasszunk excentrikus csiszolót
Hogyan válasszunk elektromos darálót
-
Építőipari és betonipari gépek és szerszámok
Hogyan válasszunk vibrációs döngölőt
Hogyan válasszunk hézagvágót
Hogyan válasszunk vibrációs lemezt?
Hogyan válasszunk mini dömpert
Hogyan válasszunk betonsimítót
Hogyan válasszunk építőipari fűrészt
Hogyan válasszunk eszközöket burkoláshoz és szegélyezéshez
Hogyan válasszunk betonvibrátort?
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk rakodót
Hogyan válasszunk vibrációs hengert?
Hogyan válasszunk csempevágót
Hogyan válasszunk mini kotrógépet
Lescha építési keverők
Hogyan válasszunk gipszkarton csiszolót?
-
Hegesztés, hegesztéstechnológia és anyagösszekötő technológia
Hogyan válasszunk hegesztősisakot szűrőegységgel
Hogyan válasszunk önsötétedő sisakot
Hogyan válasszunk CNC vágógépet
Hogyan válasszunk védőképernyőket
Hogyan válasszunk rozsdamentes acél tisztítást hegesztés után?
Hogyan válasszunk TIG égőt
Hogyan válasszunk MIG/MAG hegesztőpisztolyt?
Hogyan válasszunk hegesztési füstelszívót?
Hogyan válasszunk hegesztősisakot
Hogyan válasszunk hegesztőasztalt
Hogyan válasszuk ki a volfrámelektródát?
Milyen hegesztési módszerek vannak?
Hogyan válasszunk hegesztőt vagy invertert?
Mi az inverter
Tanácsok hegesztőgép vásárlásakor - MIG-MAG(Co2)
Hegesztett kötések
Tanácsok hegesztőgép vásárlásához - Inverter
- Kerti felszerelések tanácsadó központja
-
Autóakkumulátor-töltők és indítóberendezések
Hogyan válasszunk indítókábelt
Hogyan válasszunk autóakkumulátor-tesztert?
Hogyan válasszunk feszültségváltót
Hogyan válasszunk autós akkumulátortöltőt indítókábellel?
Hogyan válasszunk 24 V-os autós akkumulátortöltőt?
Hogyan válasszunk 12 V-os autós akkumulátortöltőt?
Hogyan válasszunk 6 V-os akkumulátortöltőt?
Hogyan válasszunk autós akkumulátortöltőt
Hogyan válasszunk professzionális indítóállomást?
Hogyan válasszunk indítóindítót töltővel?
Hogyan válasszunk indítóerősítőt
Hogyan válasszunk zsebindítót
Hogyan válasszunk ki egy kiindulási forrást
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
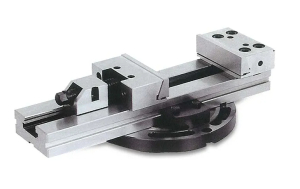
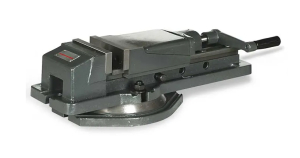
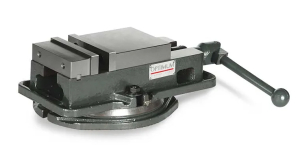
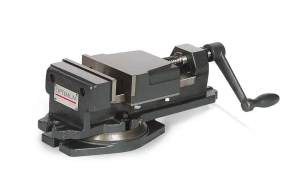
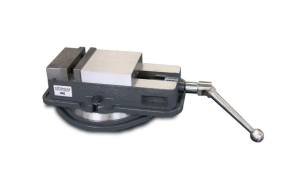
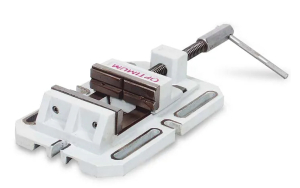
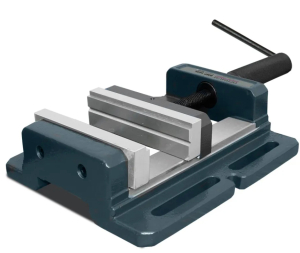
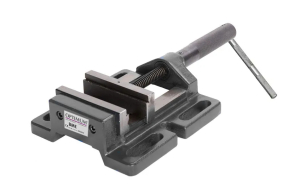
Hogyan válasszunk BMP gépsatut?
Létrehozva 29.10.2026 (Frissítés 29.10.2026)
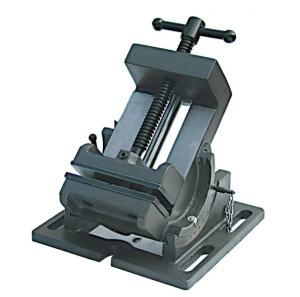
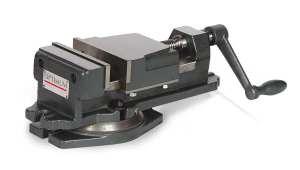
A BMP gépsatu a munkadarab szerszámgép munkapadján történő rögzítésére szolgál. Fúróállomás satujának kiválasztásakor nemcsak a megmunkálandó munkadarabok méretét érdemes figyelembe venni, hanem a rögzítési lehetőségeket és a szerszám alatti helyet is. A BMP sorozat többféle méretet kínál kézi csavarvezérléssel, trapézmenettel és hosszúkás rögzítőfuratokkal.
A döntő paraméterek a pofa szélessége, a befogási hosszúság vagy nyílás, a pofa magassága, a teljes méretek és a gépasztallal való kompatibilitás. Egy nagyobb satu nem feltétlenül előnyösebb egy adott munkahelyen: elfoglalhatja a szükséges helyet, megnehezítheti a kezelést, és korlátozhatja a munkadarab és a szerszám közötti távolságot.
Gyors tipp: Kisebb alkatrészekhez kezdje a BMP 100 és a BMP 130 összehasonlításával. Nagyobb munkadarabokhoz tekintse meg a BMP 160 L és a BMP 200 L modelleket, mindig az asztalméretekkel és a rögzítési lehetőségekkel együtt. Maráshoz vagy precíz ismétlődő gyártáshoz a dokumentált cél és a művelet műszaki követelményei alapján válasszon; a BMP megnevezés vagy az állkapocs szélessége önmagában nem igazolja az alkalmasságot.
Kezdje a munkadarabbal és a tervezett művelettel
Vásárlás előtt készítse elő több tipikus alkatrész méreteit. Mindegyik esetében határozza meg, hogy mely felületek közé szeretné befogni, milyen magasra fog kiállni a pofák fölé, és hová kell a szerszámnak érnie. Az egyik követelmény egy alacsony prizma sík felületekkel, a másik egy hosszú rúd vagy vékony falú profil.
Vegye figyelembe a munkadarab anyagát és a felülettel szemben támasztott követelményeket is. A kész felületeknél a bemélyedések csökkentése lehet fontos, míg a vékony falú alkatrészeknél az alátámasztás módja és a deformáció kockázata lehet a fontos. Az alkatrésznek a pofák közé helyezése önmagában nem garantálja, hogy az megfelelően rögzül a kívánt művelethez.
Egy hagyományos fúró munkaállomás esetében hasonlítsa össze a befogási tartományt és a fúróasztalra való rögzítést. Ha maró munkaállomást készít elő, ellenőrizze az FMS precíziós gépsatuit is. Egy adott modell esetében erősítse meg, hogy alkalmas-e a tervezett megmunkáláshoz, a szükséges pontossághoz és a terheléshez.
Az állkapocs szélessége és a nyílás két különböző érték
A pofák szélessége a befogófelület mentén mért méretüket jelzi. A befogási hossz a pofák közötti nyílást jelzi. Mindkét adatra szükség van a kiválasztáshoz: a szélesebb pofák nem jelentenek automatikusan ugyanazt a nyílást.
A BMP 130 jól demonstrálja ezt. Pofái 130 mm szélesek, de a befogási hossza 120 mm. Tehát, ha egy 120 mm-nél nagyobb méretű alkatrészt kell befogni, a modelljelölés önmagában nem elegendő. Ugyanakkor a pofa szélessége nem jelenti a teljes munkadarab maximálisan megengedett hosszát; ezt a megfogási mód és az adott munka függvényében kell értékelni.
A kisebb méret akkor indokolt, ha lefedi a gyakori alkatrészeket és jól illeszkedik az asztalra. Válasszon nagyobb méretet a tényleges igényeinek megfelelően, például a szélesebb befogási tartomány vagy az alkatrész jobb alátámasztása érdekében. A döntés meghozatalakor vegye figyelembe a munkadarab behelyezéséhez és eltávolításához szükséges helyet is.
BMP méret összehasonlítás a menüben
| Modell | Pofa szélessége | Befogási hossz | Állkapocs magassága | Teljes méretek H × Sz × M | Súly |
|---|---|---|---|---|---|
| BMP-100 | 100 mm | 100 mm | 30 mm | 294 × 162 × 64 mm | 5,6 kg |
| BMP-130 | 130 mm | 120 mm | 35 mm | 334 × 192 × 70 mm | 7,4 kg |
| BMP 160 L | 160 mm | 145 mm | 40 mm | 420 × 280 × 82 mm | 15 kg |
| BMP 200 L | 200 mm | 195 mm | 50 mm | 535 × 320 × 92 mm | 23 kg |
A táblázat segít kiszűrni a méretében nem megfelelő változatokat, de nem helyettesíti az összeszerelési rajzot és a befogások értékelését. Az L jelölésnél ne csak a névben szereplő betűből vezesse le a nagyobb nyílást. A pontos kivitel és a rendelési szám értékei a mérvadók.
Egy kisebb változatra példa a BMP 100 gépsatu . A választék másik végén található a BMP 200 L, 195 mm-es befogási hosszal . Válasszon közülük a munkadarabnak és a rendelkezésre álló munkaterületnek megfelelően.
Pofa magassága és a szerszám alatti hely
A pofák magassága befolyásolja, hogy a munkadarab mekkora részét tudják megtámasztani a pofák megfogáskor. Ez azonban nem tekinthető önálló megerősítésnek egy magas alkatrész alkalmasságára vonatkozóan. Függ az alkatrész alakjától, a pofák túlnyúlásától és a megmunkálás során alkalmazott erőktől is.
A satu teljes magassága már más kérdés. Asztalra helyezve csökkenti a munkadarab, a szerszám és a befogás számára maradó helyet. Kisebb fúró esetén ezért előre ellenőrizze a teljes szerelvényt: a satut, az esetleges munkadarab-támasztást, magát az alkatrészt, valamint a használt fúrófejet és tokmányt.
Ha kevés a szabad hely, a legalsó satu nem automatikusan a megoldás. Annak is meg kell felelnie a befogási módszernek. Először rajzolja meg az alkatrész és a szerszám kívánt pozícióját, csak ezután válassza ki a méretet.
Prizmás pofák és alkatrészforma
A BMP sorozat prizmás pofákkal van ellátva. A prizma kontúros támasztást biztosít a megfelelő munkadaraboknak, például hengeres alkatrészeknek. Azonban ellenőrizni kell a tényleges pofa kialakítását és rögzítési módját az alkatrész adott átmérőjének és tájolásának megfelelően.
Maga a prizma nem garantálja semmilyen cső, rúd vagy szabálytalan öntvény megfelelő befogását. Vékony falú anyagok esetén figyelembe kell venni a deformációt, hosszú alkatrészek esetén pedig azok megtámasztását is. A felületvédelmi követelményeket megfelelő, az adott satuhoz ellenőrzött betétekkel vagy más jóváhagyott befogási módszerrel kell kielégíteni.
A rögzítőfuratoknak meg kell egyezniük a gépasztallal
A BMP meghosszabbított rögzítőfuratai változatosabb pozicionálást tesznek lehetővé a felszerelés során. Ez azonban nem jelenti azt, hogy minden fúróasztallal univerzálisan kompatibilis. Hasonlítsa össze méreteiket és helyzetüket az adott gép hornyaival vagy furataival.
Rendelés előtt ellenőrizze a megfelelő csavarokat, anyákat és egyéb rögzítőelemeket. Azt is ellenőrizze, hogy a kiválasztott satupozíció lehetővé teszi-e a munkadarab kívánt helyzetét a szerszámtengely alatt. Egy kis asztalon a túl nagy alap korlátozhatja a pozicionálást, még akkor is, ha maguk a pofák megfelelőek az alkatrészhez.
Hagyjon helyet a forgattyúskar elforgatásához és a rögzítési pontokhoz való hozzáféréshez. A munkadarab átmenő furatai esetén ellenőrizze a szerszám útját az alkatrész alatt is. Az összeszerelési és használati eljárásnak meg kell felelnie a satu és a szerszámgép utasításainak.
Döntési táblázat szükség szerint
| Igény | Mire kell összpontosítani | Kinek alkalmas a megoldás? |
|---|---|---|
| Kisebb alkatrészek egy kompakt fúróasztalon | BMP 100 és BMP 130 méretei, rendelkezésre álló nyílások és rögzítőfuratok | Karbantartás, otthoni és kis kézműves műhely |
| Nagyobb munkadarabok | BMP 160 L vagy BMP 200 L kapacitás, asztalfelület és alkatrész-támaszték | Műhely megfelelő gépekkel és nagyobb alkatrészekkel |
| Hengeres alkatrészek | Prizma kialakítása, munkadarab pozíciója és átmérőjének megfelelősége | Munkahelyek rudak és hasonló alkatrészek feldolgozásához |
| A satu és egyéb felszerelések gyakori cseréje | Súly, szerelési hozzáférés és kezelés | Darabgyártás és univerzális műhely |
| Marás vagy nagy pontosságú követelmények | Dokumentált megnevezés, geometriai tűrések és befogási módszer | Megmunkáló munkahely speciális termelési követelményekkel |
A munka gyakorisága és a kiegészítő felszerelések
Alkalmi munkáknál az egyszerű kézi működtetés és egy kisebb satu könnyű kezelhetősége előnyös lehet. Az alkatrészek ismételt betöltésekor figyeljen a beállításhoz szükséges időre, a megállások lehetőségére és a munkadarab helyzetének ellenőrzésére is. A nagyobb szorítóerő önmagában nem helyettesíti a helyes beállítási módszert.
Ha a gyakori befogás a termelés jelentős részét képezi, hasonlítsa össze a hidraulikus gépsatukat is. Ez egy másik olyan berendezéscsoport, amelynek előnyeit az adott művelet alapján kell értékelni, nem csak az alkatrészek mérete alapján.
A pontos sorozatot és méretet mindig ellenőrizze a gépsatu tartozéklistáján . Az FMS, FMSN vagy HMS jelölésű pofák nem automatikusan kompatibilisek a BMP-vel. Vásárlás előtt ellenőrizze az alapcsomag tartalmát is.
Kezelés, telepítés és karbantartás
A súly különösen fontos, ha a munkahelyet gyakran átrendezzük. A kisebb és nagyobb modellek közötti különbség minden alkalommal észrevehető lesz, amikor leveszik az asztalról, és tárolás közben is. Szállítás előtt készítsen elő egy helyet a biztonságos kezeléshez és áthelyezéshez az adott változat súlyának megfelelően.
A satu kézi működtetése nem igényel külön tápegységet. A működéshez fontosabb a tiszta érintkezőfelületek, a vezető állapota és a megfelelő rögzítés. Tisztítsa meg, kenje meg és állítsa be szükség szerint a gyártó utasításai szerint. A nem megfelelő működést ne javítsa ki nem ellenőrzött hajtókar-hosszabbításokkal vagy a mechanizmus módosításaival.
Szóval milyen BMP méretet válasszak?
Válassza ki a munkadarabhoz, a megmunkálási módszerhez és a gép képességeihez illő méretet. Hasonlítsa össze a BMP 100 és a BMP 130 modelleket kisebb összeállításokhoz, a BMP 160 L és a BMP 200 L modelleket nagyobb szükséges nyílásokhoz és szélesebb pofákhoz. Rendelés előtt ellenőrizze a beszerelési méreteket, a teljes magasságot és a szerszámhozzáférést. További információkért lásd a gépsatu kiválasztási útmutatóját.
A leggyakoribb hibák a választás során
- Összekeveri az állkapcsok szélességét a maximális nyílásukkal.
- A legnagyobb modell kiválasztása az asztal méreteinek ellenőrzése nélkül.
- A szerszám alatti szerelvény teljes magasságának kihagyása.
- Univerzális rögzítés a hosszúkás furatoknak köszönhetően.
- A marásra való alkalmasság felmérése kizárólag a satu súlya alapján történik.
- Pofák vagy tartozékok vásárlása a kompatibilitás megerősítése nélkül.
- A munkadarab alakjának, merevségének és szükséges alátámasztásának figyelmen kívül hagyása.
Gyakran ismételt kérdések
A BMP 130-nak 130 mm-es nyílása van?
Nem. A pofa szélessége 130 mm, de a megadott befogási hossz 120 mm. Ne keverje össze ezeket a paramétereket kiválasztáskor.
Mindig jobb egy nagyobb satu?
Nem. Illeszkednie kell a munkadarabhoz és a géphez. Egy szükségtelenül nagy modell korlátozhatja a pozicionálást, a szerszámokhoz való hozzáférést és a kezelési kényelmet.
Bármilyen rönköt be lehet fogni a prizmás pofákba?
Az alkalmasság az átmérőtől, az alkatrész helyzetétől és a prizma geometriájától függ. Kérjük, ellenőrizze a dokumentációt vagy a szállítót a konkrét befogási módszerrel kapcsolatban.
A BMP automatikusan alkalmas marásra?
Az ilyen használatot nem lehet pusztán a sorozatnév vagy a méretek alapján igazolni. Tervezett maráshoz szükséges a konkrét satu és a befogóegység alkalmasságának megerősítése.
Mit kell tudnom a fúróasztalra való felszerelésről?
A satu rögzítőfuratainak méretei és helyzete, az asztalhornyok vagy furatok elrendezése, valamint a megfelelő rögzítőelemek. Ellenőrizze a szerszám kinyúlását és a forgattyúház hézagát is.
Hasonlítsa össze a BMP gépsatu választékában található méreteket a gép tényleges alkatrészei és méretei alapján. Ha bizonytalan, küldje el nekünk a gép típusát, az asztal méreteit és a munkadarab vázlatát a működés leírásával. Segítünk ellenőrizni a megfelelő opciót és a szükséges rögzítést.
Autor článku: Tomas Gerlich