Tisztelt Vásárlóink, szeretnénk felhívni kedves figyelmüket, hogy technikai okok miatt a raktárunk 2026.10.28-án zárva tart, és ezért nem fogjuk a rendeléseket feldolgozni. A kiszállítás 2026.10.29-től üzemel újra.

- Kategóriák
-
Akkumulátoros gépek, szerszámok és tartozékok
 Hogyan válasszunk akkus egyenes csiszolót
Hogyan válasszunk akkus szalagcsiszolót
Hogyan válasszunk akkus orbitális csiszolót?
Hogyan válasszunk akkus multifunkciós csiszolót?
Hogyan válasszunk akkus sarokcsiszolót
Hogyan válasszunk akkus excentercsiszolót?
Hogyan válasszunk akkus fűrészt építőanyagokhoz
Hogyan válasszunk akkus merülőfűrészt
Hogyan válasszunk akkus gérvágó fűrészt
Hogyan válasszunk akkus orsófűrészt?
Hogyan válasszunk akkus szúrófűrészt
Hogyan válasszunk akkus körfűrészt
Hogyan válasszunk akkus láncfűrészt
Hogyan válasszunk akkus szerszámkészletet
Hogyan válasszunk akkus szegélynyírót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk akkus fúrót és bontókalapácsot
Hogyan válasszunk akkus csiszológépet
Hogyan válasszunk akkumulátort és töltőt
Hogyan válasszunk akkus ütvecsavarozót
Hogyan válasszunk akkus polírozót
Hogyan válasszunk akkus csavarhúzót
Hogyan válasszunk akkus szegezőpisztolyt
Hogyan válasszunk elemes zseblámpát
Hogyan válasszunk akkus pisztolyt
Hogyan válasszunk elemes rádiót?
Hogyan válasszunk akkus fűrészt
Hogyan válasszunk akkus kerti porszívót és lombfúvót?
Hogyan válasszunk akkus ollót
Hogyan válasszunk vezeték nélküli porszívót
Hogyan válasszunk akkus gyalut
Hogyan válasszunk akkumulátoros kompresszort
Hogyan válasszunk akkumulátoros hidraulikus prést és fogót?
Hogyan válasszunk akkus permetezőt
Hogyan válasszunk akkus hőlégpisztolyt
Hogyan válasszunk akkus keverőgépet
Hogyan válasszunk akkus racsnit
Hogyan válasszunk akkumulátoros vízpumpát
Hogyan válasszunk akkus magasnyomású mosót
Hogyan válasszunk vezeték nélküli routert
Hogyan válasszunk akkumulátoros ventilátort
Hogyan válasszuk ki az akkumulátoros lemezvágót?
Hogyan válasszunk Aku ecsetet?
-
Műhely és minden körülötte (berendezések, gépek, szerszámok)
Hogyan válasszunk hidraulikus csörlőt
Hogyan válasszunk akkus csörlőt
Hogyan válasszunk ugrókötelet
Hogyan válasszunk kézi kötélfeszítőt
Hogyan válasszunk 12 és 24 V-os elektromos csörlőt?
Hogyan válasszunk kézi csörlőt
Hogyan válasszunk elektromos drótkötél emelőt?
Hogyan válasszunk drótköteles emelőt és csörlőt
Hogyan válasszunk hangszigetelt kompresszort
Hogyan válasszunk töltőt egy EFB akkumulátorhoz
Hogyan válasszunk emelőt és emelőt
Hogyan válasszunk hidraulikus emelőhengert
Hogyan válasszunk hidraulikus cipőemelőt
Hogyan válasszunk emelőt
Hogyan válasszunk sebességváltó emelőt
Hogyan válasszunk pneumatikus harmonika emelőt
Hogyan válasszunk mobil hidraulikus emelőt
Hogyan válasszunk hidraulikus emelőkocsit?
Hogyan válasszunk üveg tapadókorongokat
Hogyan válasszunk raklapemelőt
Hogyan válasszunk gipszkarton emelőt
Hogyan válasszunk raklapemelőt
Hogyan válasszunk szállítási platformot
Hogyan válasszunk emelőasztalt
Hogyan válasszunk kézikocsit
Hogyan válasszunk kézi targoncát
Hogyan válasszunk ruddle-t
Hogyan válasszunk műhelybútort
Hogyan válasszunk szerszámos szekrényt
Hogyan válasszunk műhelybútor-garnitúrát
Hogyan válasszunk műhelypolcot
Hogyan válasszunk szerszám nélküli műhelykocsit?
Hogyan válasszunk műhelyi szerszámkocsit?
Hogyan válasszunk műhelykocsit
Hogyan válasszunk gáz infravörös fűtőberendezést
Hogyan válasszunk olajtüzelésű infravörös fűtőtestet?
Hogyan válasszunk elektromos infravörös fűtőtestet
Hogyan válasszunk közvetlen tüzelésű olajfűtőt?
Hogyan válasszunk közvetett égésű olajfűtőt
Hogyan válasszunk gáztűzhelyet
Hogyan válasszunk gázfűtőt
Hogyan válasszunk gázfűtő ventilátort
Hogyan válasszunk olajradiátort
Hogyan válasszunk hőtárolót
Hogyan válasszunk elektromos ventilátoros fűtőtestet
Hogyan válasszunk állóventilátort
Hogyan válasszunk radiális ventilátort
Hogyan válasszunk axiális ventilátort
Hogyan válasszunk építőipari és ipari páramentesítőt
Hogyan válasszunk munkaállványokat és talapzatokat?
Hogyan válasszunk ácsgyalut
Hogyan válasszunk összecsukható munkapadot
Hogyan válasszunk műhelyasztalt és padot
Hogyan válasszunk munkapadot
Hogyan válasszunk adszorpciós páramentesítőt
Hogyan válasszunk ipari ventilátort
Hogyan válasszunk otthoni páramentesítőt
Hogyan válasszunk gázfűtőt
Hogyan válasszunk olajfűtőt
Hogyan válasszunk infravörös fűtőtestet
Hogyan válasszunk elektromos fűtőtestet
Hogyan válasszunk fűtőpanelt
Hogyan válasszunk emelőberendezést
Hogyan válasszunk kezelőberendezést
Hogyan válasszunk fűtőtestet
Hogyan válasszunk páramentesítőt
Csiszolási, vágási és vágási tippek a nagyszerű eredményekért
A pneumatikus szerszámok előnyei
Hogyan válasszunk nyomatékkulcsot?
Hogyan válasszunk fájlokat?
Hogyan válasszunk megfelelő fémollót?
Hogyan válasszunk satut a műhelyhez?
Hogyan válasszunk fúrógépet
Hogyan válasszunk asztali körfűrészt a műhelyünkbe?
Axes
Hogyan válasszuk ki a kézi gyaluokat?
Hogyan válasszunk kézi fűrészt?
Hogyan válasszuk ki a forgács- és porelszívót?
Eszköz
Hogyan válasszuk ki a mérő lézert?
-
Faipari gépek, szerszámok és technológia
Hogyan válasszunk kombinált famegmunkáló gépet
Hogyan válasszunk fa marógépet
Hogyan válasszunk faesztergát
Hogyan válasszunk tartóállványokat
Hogyan válasszunk vésőgépet
Hogyan válasszunk porszívót
Hogyan válasszunk élzárógépet
Hogyan válasszunk szalagfűrészt fához
Hogyan válasszunk körfűrészt fához
Hogyan válasszunk körfűrészt
Hogyan válasszuk ki a törzsfűrészt?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk gyalut
Hogyan válasszunk faipari gépet?
Hogyan válasszuk ki a farfűrészt?
Hogyan válasszuk ki a szalagfűrészt?
Hogyan válasszuk ki a körfűrészt?
Hogyan válasszuk ki a gallyvágó ollót?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk kecskét a favágáshoz?
Hogyan válasszunk kirakós fűrészt?
Hogyan válasszunk fáskamrát?
Hogyan válasszuk ki a faipari elektromos csiszolót?
-
Elektromos szerszámok és kézműves szerszámok
Hogyan válasszunk csigafúrót
Hogyan válasszunk szálvágót
Hogyan válasszunk ütvefúrót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk tűzőgépet
Hogyan válasszunk hornyolót
Hogyan válasszunk fúrót
Hogyan válasszunk elektromos gyalugépet
Hogyan válasszunk fúrógépet
Hogyan válasszunk forrasztót
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk csempevágót
Hogyan válasszunk elektromos lemezollót?
Hogyan válasszunk elektromos marógépet
Hogyan válasszunk bontókalapácsot
Hogyan válasszunk polifúziós hegesztőgépet?
Hogyan válasszunk elektromos csavarhúzót
Hogyan válasszunk polisztirol vágót?
Hogyan válasszunk ütvecsavarozót
Hogyan válasszunk gérvágó fűrészt
Hogyan válasszunk elektromos szerszámokat?
Fúrók – Az Ön nélkülözhetetlen társa a munkában
Hogyan válasszuk ki a fúrókalapácsot?
- Elektromos generátorok, elektromos generátorok és minden körülöttük
- Kompresszorok és légkondicionálás
-
Fémmegmunkáló gépek és szerszámok
Hogyan válasszunk tábla- és szegélykészítőt
Hogyan válasszunk profilhajlítót
Hogyan válasszunk csőhajlítót
Hogyan válasszunk fémlemez-hajlító gépet?
Hogyan válasszunk fém szalagfűrészt
Hogyan válasszunk körfűrészt fémhez
Hogyan válasszunk fémfűrészt
Hogyan válasszunk tartozékokat egy mágneses fúrógéphez?
Hogyan válasszunk kézi és lábas hidraulikus présgépet?
Hogyan válasszunk hidraulikus-pneumatikus présgépet?
Hogyan válasszunk asztali hidraulikus prést
Hogyan válasszunk hidraulikus műhelyprést
Hogyan válasszunk kézi mechanikus présgépet
Hogyan válasszunk profilhajlító gépet
Hogyan válasszunk elektromos hajlítógépet
Hogyan válasszunk kézi lemezhajlító gépet?
Hogyan válasszunk orbitális csiszolót
Hogyan válasszunk sarokcsiszolót
Hogyan válasszunk asztali köszörűgépet
Hogyan válasszunk egyenes csiszolót
Hogyan válasszunk szalagcsiszolót
Hogyan válasszunk polírozó csiszológépet
Hogyan válasszunk kefés csiszolót
Hogyan válasszunk fúródarálót
Hogyan válasszunk gipszkarton csiszolót
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fűrészlap-csiszolót
Hogyan válasszunk oszcilláló csiszolót?
Hogyan válasszunk multifunkciós csiszológépet?
Hogyan válasszunk más darálók közül
Hogyan válasszunk szerszámmaró gépet
Hogyan válasszunk fúró-marógépet
Hogyan válasszunk asztali routert
Hogyan válasszunk CNC esztergát
Hogyan válasszunk univerzális esztergát
Hogyan válasszunk kombinált esztergát
Hogyan válasszunk esztergát
Hogyan válasszunk fémcsiszolót korongokhoz
Hogyan válasszunk darálót nedves és száraz daráláshoz?
Hogyan válasszunk kombinált darálót
Hogyan válasszunk kéttárcsás darálót?
Hogyan válasszuk a Thermdrill-t
Hogyan válasszunk lemezvágó ollót
Hogyan válasszunk 230 V-os fúrógépet?
Hogyan válasszunk műhelyprést
Hogyan válasszunk gépsatut?
Hogyan válasszunk mérőeszközt
Hogyan válasszunk fúrótornyot
Hogyan válasszunk kerekítőgépet
Hogyan válasszunk kézi élvágó gépet
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fémlemez-hajlító gépet?
Hogyan válasszunk darálót
Hogyan válasszunk csőlyukasztót
Hogyan válasszunk CNC gépet
Hogyan válasszunk mágneses fúrót
Hogyan válasszunk fémmarógépet
Hogyan válasszunk radiális fúrót
Hogyan válasszunk 400 V-os fúrógépet?
Hogyan válasszunk tárcsás csiszológépet
Hogyan válasszunk esztergát
Hogyan válasszunk fémmegmunkáló gépet?
Hogyan válasszunk szalagcsiszolót?
Mi a célja a sarokcsiszolónak és a padcsiszolónak?
Hogyan válasszuk ki a megfelelő darálót?
Hogyan válasszunk excentrikus csiszolót
Hogyan válasszunk elektromos darálót
-
Építőipari és betonipari gépek és szerszámok
Hogyan válasszunk vibrációs döngölőt
Hogyan válasszunk hézagvágót
Hogyan válasszunk vibrációs lemezt?
Hogyan válasszunk mini dömpert
Hogyan válasszunk betonsimítót
Hogyan válasszunk építőipari fűrészt
Hogyan válasszunk eszközöket burkoláshoz és szegélyezéshez
Hogyan válasszunk betonvibrátort?
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk rakodót
Hogyan válasszunk vibrációs hengert?
Hogyan válasszunk csempevágót
Hogyan válasszunk mini kotrógépet
Lescha építési keverők
Hogyan válasszunk gipszkarton csiszolót?
-
Hegesztés, hegesztéstechnológia és anyagösszekötő technológia
Hogyan válasszunk hegesztősisakot szűrőegységgel
Hogyan válasszunk önsötétedő sisakot
Hogyan válasszunk CNC vágógépet
Hogyan válasszunk védőképernyőket
Hogyan válasszunk rozsdamentes acél tisztítást hegesztés után?
Hogyan válasszunk TIG égőt
Hogyan válasszunk MIG/MAG hegesztőpisztolyt?
Hogyan válasszunk hegesztési füstelszívót?
Hogyan válasszunk hegesztősisakot
Hogyan válasszunk hegesztőasztalt
Hogyan válasszuk ki a volfrámelektródát?
Milyen hegesztési módszerek vannak?
Hogyan válasszunk hegesztőt vagy invertert?
Mi az inverter
Tanácsok hegesztőgép vásárlásakor - MIG-MAG(Co2)
Hegesztett kötések
Tanácsok hegesztőgép vásárlásához - Inverter
- Kerti felszerelések tanácsadó központja
-
Autóakkumulátor-töltők és indítóberendezések
Hogyan válasszunk indítókábelt
Hogyan válasszunk autóakkumulátor-tesztert?
Hogyan válasszunk feszültségváltót
Hogyan válasszunk autós akkumulátortöltőt indítókábellel?
Hogyan válasszunk 24 V-os autós akkumulátortöltőt?
Hogyan válasszunk 12 V-os autós akkumulátortöltőt?
Hogyan válasszunk 6 V-os akkumulátortöltőt?
Hogyan válasszunk autós akkumulátortöltőt
Hogyan válasszunk professzionális indítóállomást?
Hogyan válasszunk indítóindítót töltővel?
Hogyan válasszunk indítóerősítőt
Hogyan válasszunk zsebindítót
Hogyan válasszunk ki egy kiindulási forrást
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
- Ajánlat az Ön számára
Hogyan válasszunk tábla- és szegélykészítőt
Létrehozva 28.10.2026 (Frissítés 28.10.2026)
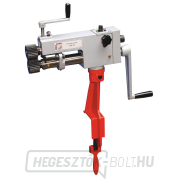
A lemezek formázására munkahengerek segítségével használják az ékelő- és peremezőgépeket. A beépített szerszámoktól függően bemélyedéseket, kiemelkedéseket, peremezéseket vagy egyéb alakzatokat hoznak létre a lemezalkatrészeken. Bádogosmunkában, karosszériajavításban, légkondicionálók gyártásában, valamint burkolatok és burkolatok megmunkálásában használják őket. A felhasználási kör azonban mindig az adott géptől és tartozékaitól függ.
A kiválasztást elsősorban az anyag kívánt alakja, típusa és vastagsága, a munkahengerek lemez szélétől való távolsága, valamint a rendelkezésre álló szerszámok határozzák meg. Csak ezután kell kiválasztani a hajtási és vezérlési módot. Egy nagyobb kapacitású gép nagy alkatrésznél esetleg nem éri el a kívánt helyet, és egy gazdag hengerkészlet sem feltétlenül tartalmazza a valóban szükséges profilt.
Gyors ajánlás:
- Alkalmi javításokhoz és kisebb alkatrészekhez érdemes megfelelő kapacitású, tekercsekkel és stabil tartóval ellátott kézi alátétgépet választani.
- A lemez szélétől távolabbi lyukasztáshoz előnyben kell részesíteni a megfelelő munkanyílást, és ellenőrizni kell a teljes alkatrész áthaladását.
- Ismétlődő gyártás esetén hasonlítsa össze az elektromos meghajtást, a lábvezérlést, az anyagvezetést és az ismételhető beállítási lehetőségeket.
- Rozsdamentes acél vagy más erősebb anyag esetén kérjük, hogy az anyagra és a tervezett működésre vonatkozóan kifejezetten megerősített kapacitást kérjen.
Kezdje a kész alkatrész alakjával
A kiválasztás legjobb alapja a termék rajza, fotója vagy mintája. Ebből egyértelműnek kell lennie, hogy megerősítő hornyot szeretne-e létrehozni a felületben, fészket egy csatlakozó lemeznek, vagy a cső szélét szeretné-e beállítani. A „jelölő és peremező gép” kereskedelmi elnevezés önmagában nem erősíti meg mindezeket a lehetőségeket.
Sajtolt darab esetén elő kell készíteni a kívánt keresztmetszetet és pozíciót. Karima esetén meg kell adni az él alakját, csőalkatrész esetén pedig az átmérőt és a formázási ponthoz való hozzáférést. Az eladó ezután együttesen fel tudja mérni a gépet, a szerszámokat és a helykorlátokat. A maximális lemezvastagság önmagában nem elegendő egy ilyen döntés meghozatalához.
Ha főként hosszú, egyenes hajlításokra van szüksége, vagy doboz alakú alkatrészeket kell előállítania, hasonlítsa össze a működési elvet egy klasszikus hajlítógépével. A különbségeket a „Hogyan válasszunk lemezhajlító gépet” című tanácsadó tárgyalja. Válasszon olyan hajlítógépet, amelynek műveleteit a gyártója és a hozzá tartozó szerszámkészlet is jóváhagyja.
Kapacitás összehasonlítása adott anyag esetén
A maximális lemezvastagság meghatározott feltételek mellett érvényes. Nem vihető át automatikusan a közönséges acél, a rozsdamentes acél, az alumínium vagy a réz között. Az anyag állapota is fontos lehet, például a puha és a kemény változatok közötti különbség.
A Holzmann SKM470S kézi alátétgép jól demonstrálja ezt. A gyártó maximum 0,8 mm-t ad meg alacsony széntartalmú acél, 0,5 mm-t rozsdamentes acél és 1,3 mm-t alumínium esetén. Ez nem univerzális kapacitás minden lemezhez. Ezért mindig hasonlítsa össze egy adott modell adatait a Holzmann alátétgépek és szélezők kínálatában .
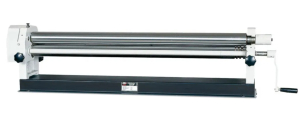
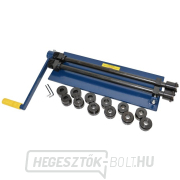
Alternatív megoldásként a teherbírás kifejezhető egy adott szilárdságú acélra. A Metallkraft SBM 140-12 kézi modell esetében a gyártó 1,2 mm-t ad meg 400 N/mm² acélra. Ez az érték nem erősíti meg ugyanazt a teherbírást bármely rozsdamentes acél esetében. Ha az adatlap nem sorolja fel az Ön anyagát, kérjük, kérjen alkalmassági megerősítést.
Normál gyártás esetén a beszállítónak a leggyakrabban megmunkált, legnagyobb igényű alkatrészt kell bemutatni. Tüntesse fel az anyagot, a vastagságot és a kívánt profilt. A munka alapján válasszon bármilyen gépi ráhagyást; az univerzális százalékos növekedés a művelet ismerete nélkül nem ad megbízható ajánlást.
A működő torok határozza meg, hogy milyen messzire érhetsz el a görgőkkel.
A vastagság mellett vegye figyelembe a kívánt vágás távolságát a lemez hozzáférhető szélétől. A szélhez közeli alakításhoz kisebb kinyúlás is elegendő lehet. Nagyobb panel belsejében történő munkavégzés esetén a mélyebb munkanyílás döntő fontosságú lehet, még akkor is, ha maga a lemez vékony.
A műszaki adatokban különbséget kell tenni a tengelyhossz, a kinyúlás, a munkaszélesség és a görgők távolsága között. Ezek az értékek nem feltétlenül ugyanazt a méretet jelentik. Például az SBM 140-12 esetében a tengelyhossz 140 mm, a kinyúlás pedig 100 mm. Ezért a rajzon és a gép tervrajzán is ellenőrizni kell az adott hely megközelíthetőségét.
Háromdimenziós termékek esetén ellenőrizze, hogy a már létrehozott él vagy fal nem ütközik-e a gép testének. Az alkatrésznek nemcsak behelyezhetőnek kell lennie, hanem a teljes szükséges útvonalon végigvezethetőnek, majd eltávolíthatónak is. Összetettebb formák esetén érdemes vásárlás előtt egy mintafelmérésben megegyezni.
Manuális vagy elektromos meghajtás?
A kézi meghajtás különösen akkor indokolt, ha az egyes megrendelések váltakoznak, és maga az alakítás a munkanap kisebb részét teszi ki. Összehasonlításkor vegye figyelembe, hogyan fogja egyszerre forgatni a forgattyút és vezetni a munkadarabot. Egy nagy fémlemez kezelése igényesebb lehet, mint egy rövid szalagé.
Ismétlődő munkákhoz és olyan esetekben, amikor fontos a munkadarab vezetése, érdemes elektromos hajtást választani. Ellenőrizze a vezérlő kialakítását, a leállítási képességeket és az esetleges sebességbeállításokat. Ne feltételezzen sebességszabályozást vagy irányváltást kizárólag a motor megléte alapján.
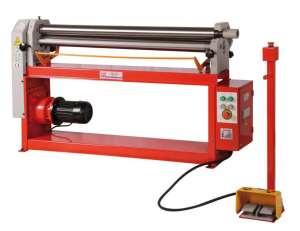
A Metallkraft táblagép-kínálatában összehasonlíthatók a kézi és az elektromos változatok. Jellemző példa erre a lábpedállal ellátott SBM 140-12 E elektromos táblagép , amely 400 V-os csatlakozást igényel. A megadott kapacitása, a kézi SBM 140-12-höz hasonlóan, összesen 1,2 mm 400 N/mm² acél esetén. A motor ezért ebben az összehasonlításban nem biztosít nagyobb maximális vastagságot.
A görgőket a kapott profilnak megfelelően válassza ki
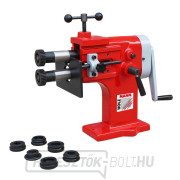
A munkahenger határozza meg a gép által a lemezben létrehozott formát. Rendelés előtt mutassa be a szerszámprofilt, és hasonlítsa össze a kívánt termékkel. A készletben lévő hengerek száma önmagában nem jelzi, hogy egy adott vállat vagy peremet fog-e gyártani.
A szállított berendezések esetében különbséget kell tenni az egyes tekercsek, a párok és a komplett készletek között. Tudja meg, hogy mely szerszámok tartoznak a géphez, és melyeket kell külön megrendelni. Ismételt rendelések esetén érdeklődjön az ütközőkről, azok hatótávolságáról és beállítási módjáról is.
A reklámgépek görgőinek kategóriájában a kompatibilis gép pontos megnevezése alapján válasszon. Ugyanaz a görgőtípus-név egy másik modellsorozatban nem feltétlenül jelenti ugyanazt a kialakítást. A kompatibilitást a szerszám formájával együtt ellenőrizze, ne csak a fotó alapján.
Döntési táblázat a tervezett munka szerint
| Igény | Mire kell összpontosítani | Kinek alkalmas a megoldás? |
|---|---|---|
| Kis lemezalkatrészek alkalmi alakítása | Kézi meghajtás, anyagkapacitás, szükséges tekercsek és tartozékok | Karbantartó és kisebb javítóműhelyek |
| Domborítás a panel szélétől távolabb | Működő torok, az alkatrész áthaladása és irányításának lehetősége | Karosszériaműhelyek és lemezgyártók |
| Csőalkatrészek széleinek vágása | Hengerprofil, alkatrészátmérő és hozzáférés a formázási területhez | Vízvezeték-szerelési és HVAC műhelyek |
| Ugyanazon alkatrészek ismételt gyártása | Elektromos hajtás, vezérlés, ütközők és könnyű beállítás | Rendszeres műhelyüzemeltetés |
| Rozsdamentes acél feldolgozás | A szerszámok kifejezetten megerősített kapacitása és alkalmassága adott anyaghoz | Rozsdamentes acél alkatrészeket gyártó műhelyek |
A munkahely, az áramellátás és a szállítás előkészítése
Egy asztali géphez megfelelő alapra és az utasításoknak megfelelő rögzítésre van szükség. A munkaterületnek magában kell foglalnia a teljes lemez mozgatását, helyet egy hajtókarnak vagy pedálnak, valamint hozzáférést a kezelő számára. Maga a gép alaprajza nem elegendő annak felméréséhez, hogy kényelmes lesz-e vele dolgozni a műhelyben.
Elektromos modellek esetén ellenőrizze a feszültséget és a gyártó csatlakozási követelményeit. Nehezebb gép megrendelése előtt tervezze meg a kirakodást és a helyszínre szállítást. Különbséget kell tenni a gép súlya és a szállítási súly között, és ellenőrizni kell, hogy a szállítmány tartalmaz-e talpat.
Gondoljon a lemezek előkészítésére is. Ha rendszeresen kell lemezeket vágnia vagy lemezcsíkokat készítenie, a következő cikk, a „Hogyan válasszunk lemezollót” segíteni fog. Egy méretre elkészített lemez megfelelő kiindulópont a későbbi alakításhoz.
A rögzítéshez, beállításhoz és karbantartáshoz az adott modellre vonatkozó utasításokat használja. Ügyeljen a görgők közé becsípődés és a lemez szélei által okozott sérülések veszélyére. Gyártás előtt ellenőrizze a beállításokat a megfelelő anyagból készült próbadarabon.
Szóval melyik típust érdemes választani?
Alkalmi munkákhoz kezdjen egy olyan kézi géppel, amely megfelel az anyagkapacitásnak, a kinyúlásnak és a kívánt profilnak. Nagy panelek esetén a munkadarab-nyílásra és a kezelésre összpontosítson. Rendszeres, ismétlődő munkák esetén hasonlítsa össze az elektromos modelleket a teljes munkaciklus alapján, beleértve a szerszámbeállításokat és -cseréket is.
A költségvetésben szerepeltesse a hiányzó görgőket, rögzítéseket és egy esetleges állványt is. A kedvezőbb megoldást az alkatrészek felszereltsége alapján is mérlegelje, ne csak a gép alapárát.
A leggyakoribb hibák a választás során
- Magának a vastagságnak az összehasonlítása: a kapacitásnak meg kell egyeznie a gyártó által megadott anyaggal és feltételekkel.
- Méretzavar: a tengelyek hossza nem feltétlenül tükrözi a lemezbe való használható benyúlást.
- Kiválasztás a szerepkörök száma alapján: profiljuk és kompatibilitásuk döntő fontosságú.
- A villamos gép nagyobb kapacitásának feltételezése: a hajtás típusa és a megengedett vastagság különálló adatok.
- Térbeli forma kihagyása: egy már létrehozott él akadályozhatja a további áthaladást.
- A telepítés alábecslése: a hiányzó rögzítési pont, tápegység vagy kezelési hely megakadályozhatja a gép használatát.
Gyakran ismételt kérdések
Mi a különbség a pecsétvarrás és a szegélyvarrás között?
Aláírást dombornyomás és profilok létrehozására, peremezést pedig élek beállítására használnak. Egyes gépek tekercscserével több műveletet is lehetővé tesznek. A gyártó által megerősített adott gép és szerszám funkciója a mérvadó.
Egy acélgép ugyanolyan erős rozsdamentes acélt is képes kezelni?
Ilyen következtetés nem vonható le a gyártó megerősítése nélkül. A rozsdamentes acél teherbírása alacsonyabb lehet, és az adott anyagnak kell megfelelnie.
Elegendő egy nagyobb panelhez a nagyobb maximális vastagság?
Ez nem elég. Ellenőrizze a kialakított terület távolságát a szélétől, a munkanyílást és a panel áthaladását a gépen. Fontos az alkatrész munka közbeni vezetésének lehetősége is.
Felcserélhetők-e a szerepek a különböző aláírók között?
Csak akkor, ha a kompatibilitás megerősített. A kiegészítőket pontos modell és gyártó alapján válassza ki, ne hasonlóság vagy egyező profilnév alapján.
Mit kell küldeni az eladónak gépajánlásért?
Anyagmegnevezés és vastagság, az alkatrész rajza vagy fotója, a szükséges keresztmetszet, a széltől való távolság és a várható gyártási gyakoriság. Háromdimenziós alkatrészek esetén adja meg azok teljes méreteit és a műveletek sorrendjét.
Válasszon tábla- és élzárógépeink kínálatából az Ön által választott termék, anyag, szükséges hatótávolság és szerszámok alapján. Ha bizonytalan, kérjük, küldjön mintát vagy rajzot. Segítünk felmérni a megfelelő gépet és tartozékokat a tervezett munkához.
Autor článku: Tomas Gerlich