- Kategóriák
-
Akkumulátoros gépek, szerszámok és tartozékok
 Hogyan válasszuk ki az akkumulátoros lemezvágót?
Hogyan válasszunk Aku ecsetet?
Hogyan válasszunk Aku magasnyomású mosót?
Hogyan válasszunk Aku ventilátort?
Hogyan válasszunk elemes zseblámpát?
Hogyan válasszunk akkumulátoros racsnit?
Hogyan válasszunk vezeték nélküli szegezőt?
Hogyan válasszunk akkumulátorkeverőt?
Hogyan válasszunk akkumulátoros fúrókalapácsot?
Hogyan válasszunk akkumulátorkompresszort?
Hogyan válasszunk akkumulátoros láncfűrészt: átfogó útmutató
Hogyan válasszunk vezeték nélküli csiszolót?
Hogyan válasszunk akkumulátoros pisztolyt?
Hogyan válasszunk akkumulátoros vízszivattyút?
Hogyan válasszuk ki a megfelelő akkus csavarhúzót?
Hogyan válasszuk ki a megfelelő akkus gyalut?
Hogyan válasszuk ki a megfelelő akkus fűrészt?
Hogyan válasszunk akkumulátoros porszívót?
Akkus csavarhúzók
Hogyan válasszunk Aku fúrót
-
Műhely és minden körülötte (berendezések, gépek, szerszámok)
Hogyan válasszunk adszorpciós páramentesítőt
Hogyan válasszunk ipari ventilátort
Hogyan válasszunk professzionális páramentesítőt
Hogyan válasszunk félprofesszionális páramentesítőt?
Hogyan válasszunk otthoni páramentesítőt
Hogyan válasszunk gázfűtőt
Hogyan válasszunk forrólevegős tűzhelyet
Hogyan válasszunk olajfűtőt
Hogyan válasszunk infravörös fűtőtestet
Hogyan válasszunk elektromos fűtőtestet
Hogyan válasszunk fűtőpanelt
Hogyan válasszunk emelőberendezést
Hogyan válasszunk kezelőberendezést
Hogyan válasszunk fűtőtestet
Hogyan válasszunk páramentesítőt
Csiszolási, vágási és vágási tippek a nagyszerű eredményekért
A pneumatikus szerszámok előnyei
Hogyan válasszunk nyomatékkulcsot?
Hogyan válasszunk fájlokat?
Hogyan válasszunk megfelelő fémollót?
Hogyan válasszuk ki helyesen a feszültségátalakítókat?
Hogyan válasszunk raklapemelőt
Indítókábelek
Hogyan válasszunk satut a műhelyhez?
Hogyan válasszunk fúrógépet
Hogyan válasszunk asztali körfűrészt a műhelyünkbe?
Hogyan válasszunk fúrógépet
Hogyan válasszunk esztergagépet?
Axes
Hogyan válasszuk ki a kézi gyaluokat?
Hogyan válasszunk kézi fűrészt?
Hogyan válasszuk ki a forgács- és porelszívót?
Eszköz
Hogyan válasszuk ki a mérő lézert?
Indítókocsi és töltő kiválasztása
Töltőkocsik - indítás
-
Faipari gépek, szerszámok és technológia
Hogyan válasszunk fa marógépet
Hogyan válasszunk faesztergát
Hogyan válasszunk tartóállványokat
Hogyan válasszunk vésőgépet
Hogyan válasszunk porszívót
Hogyan válasszunk élzárógépet
Hogyan válasszunk szalagfűrészt fához
Hogyan válasszunk körfűrészt fához
Hogyan válasszunk körfűrészt
Hogyan válasszuk ki a törzsfűrészt?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk gyalut
Hogyan válasszunk faipari gépet?
Hogyan válasszuk ki a farfűrészt?
Hogyan válasszuk ki a szalagfűrészt?
Hogyan válasszuk ki a körfűrészt?
Hogyan válasszuk ki a sövénynyíró ollót?
Hogyan válasszuk ki a gallyvágó ollót?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk kecskét a favágáshoz?
Hogyan válasszunk kirakós fűrészt?
Hogyan válasszuk ki az elektromos gyalu
Hogyan válasszunk fáskamrát?
Hogyan válasszuk ki a faipari elektromos csiszolót?
-
Elektromos szerszámok és kézműves szerszámok
Hogyan válasszunk radiális fúrót
Hogyan válasszunk csigafúrót
Hogyan válasszunk szálvágót
Hogyan válasszunk ütvefúrót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk tűzőgépet
Hogyan válasszunk hornyolót
Hogyan válasszunk fúrót
Hogyan válasszunk elektromos gyalugépet
Hogyan válasszunk fúrógépet
Hogyan válasszunk forrasztót
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk csempevágót
Hogyan válasszunk elektromos lemezollót?
Hogyan válasszunk mágneses fúrót
Hogyan válasszunk elektromos marógépet
Hogyan válasszunk bontókalapácsot
Hogyan válasszunk polifúziós hegesztőgépet?
Hogyan válasszunk elektromos csavarhúzót
Hogyan válasszunk polisztirol vágót?
Hogyan válasszunk ütvecsavarozót
Hogyan válasszunk gérvágó fűrészt
Hogyan válasszunk elektromos szerszámokat?
Hogyan válasszunk hőpisztolyt?
Hogyan válasszunk polisztirol vágógépet?
Hogyan válasszuk ki a hornyvágót?
Fúrók – Az Ön nélkülözhetetlen társa a munkában
Hogyan válasszuk ki a fúrókalapácsot?
Hogyan válasszuk ki a kalapácsos fúrógépet?
Hogyan válasszuk ki a forrasztópákát?
- Elektromos generátorok, elektromos generátorok és minden körülöttük
- Kompresszorok és légkondicionálás
-
Fémmegmunkáló gépek és szerszámok
Hogyan válasszunk fémcsiszolót korongokhoz
Hogyan válasszunk darálót nedves és száraz daráláshoz?
Hogyan válasszunk kombinált darálót
Hogyan válasszunk kéttárcsás darálót?
Hogyan válasszuk a Thermdrill-t
Hogyan válasszunk lemezvágó ollót
Hogyan válasszunk 230 V-os fúrógépet?
Hogyan válasszunk műhelyprést
Hogyan válasszunk gépsatut?
Hogyan válasszunk mérőeszközt
Hogyan válasszunk fúrótornyot
Hogyan válasszunk kerekítőgépet
Hogyan válasszunk kézi élvágó gépet
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fémlemez-hajlító gépet?
Hogyan válasszunk darálót
Hogyan válasszunk csőlyukasztót
Hogyan válasszunk CNC gépet
Hogyan válasszunk mágneses fúrót
Hogyan válasszunk fémmarógépet
Hogyan válasszunk radiális fúrót
Hogyan válasszunk 400 V-os fúrógépet?
Hogyan válasszunk tárcsás csiszológépet
Hogyan válasszunk esztergát
A legjobb excentrikus köszörű: mi az, hogyan használják és miért van szükséged rá?
Hogyan válasszunk fémmegmunkáló gépet?
Hogyan válasszunk szalagcsiszolót?
Hogyan válasszunk vibrációs csiszolót?
Mi a célja a sarokcsiszolónak és a padcsiszolónak?
Hogyan válasszuk ki a megfelelő darálót?
Hogyan válasszunk excentrikus csiszolót
Hogyan válasszunk fémmarógépet
Hogyan válasszunk elektromos darálót
-
Építőipari és betonipari gépek és szerszámok
Hogyan válasszunk vibrációs döngölőt
Hogyan válasszunk hézagvágót
Hogyan válasszunk vibrációs lemezt?
Hogyan válasszunk mini dömpert
Hogyan válasszunk betonsimítót
Hogyan válasszunk építőipari fűrészt
Hogyan válasszunk eszközöket burkoláshoz és szegélyezéshez
Hogyan válasszunk betonvibrátort?
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk rakodót
Hogyan válasszunk vibrációs hengert?
Hogyan válasszunk csempevágót
Hogyan válasszunk mini kotrógépet
Hogyan válasszunk vibrációs lemezt
Lescha építési keverők
Hogyan válasszunk betonvibrátort?
Hogyan válasszunk gipszkarton csiszolót?
Hogyan válasszunk csempevágót?
Hogyan válasszunk bontókalapácsot
- Hegesztés, hegesztéstechnológia és anyagösszekötő technológia
- Kerti felszerelések tanácsadó központja

_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)


Hogyan válasszunk fémcsiszolót korongokhoz
Létrehozva 07.10.2026 (Frissítés 07.10.2026)
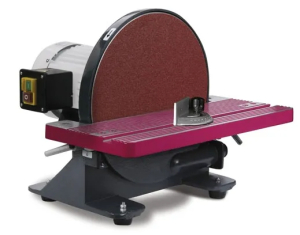
A tárcsás köszörűgépet alkatrészek igazítására, sorjátlanítására és formázására használják egy forgó tárcsa elülső felületére rögzített csiszolóanyag segítségével. A munkadarabot egy munkapad segítségével vezetik, így jobban szabályozhatják az alkatrész helyzetét és a köszörült él szögét. Lakatosműhelyben például kisebb fém alkatrészek vágás utáni megmunkálásakor vagy kontúrjuk beállításához használják.
A választást meghatározó fő tényezők a megengedett munkadarab anyaga, a lemez és a munkaasztal mérete, a szögbeállítási lehetőségek, a tápegység és az üzemi terhelés. A rendelkezésre álló csiszolóanyag és az elszívóoldat is fontos. A motor adatai önmagukban nem mondják meg, hogy egy adott alkatrész jól fogható-e, vezethető-e és ismételten megmunkálható-e.
Gyors ajánlás:
- Otthoni lakatosműhely esetén: először ellenőrizze a tápegységet és a közös alkatrészek méretét. Ha csak egyfázisú áram áll rendelkezésre, válassza ki a megfelelő gépváltozatot.
- Karbantartáshoz és ismételt simításhoz: prioritásként kezelendő a stabil szerkezet, a jól állítható asztal és a kényelmes munkadarab-vezetés ütközővel.
- Normál gyártás esetén: ellenőrizze az engedélyezett üzemmódot, az adott anyaghoz való alkalmasságot és a keletkező por felfogásának lehetőségeit.
- Túlnyomórészt fa alkatrészekhez: kifejezetten fa megmunkálására tervezett gépet keressen. Egy csiszológép hasonló megjelenése nem feltétlenül jelenti azt, hogy ugyanazt a felhasználási módot választja.
1. Kezdjük az anyaggal és a munka eredményével
Először is írd le, mit fogsz csiszolni, és hogy szeretnéd, hogy kinézzen a kész alkatrész. A sorják eltávolítása a vágás után, a felület igazítása és az ismétlődő fazetta létrehozása mind különböző feladatok. Mindegyikhez fontos lehet a különböző szemcseméretű csiszolóanyag, a különböző vezetési módszerek vagy a különböző munkafelületek.
Fém alkatrészek esetén ellenőrizze a gépet és a csiszolóanyagot az adott fémhez. Nem elég, ha a csiszolókorong megfelelő átmérőjű. A kialakítása, a rögzítési módja és az ajánlott felhasználás is fontos. Ha különböző anyagokkal dolgozik, vásárlás előtt fontolja meg azok váltakozását, beleértve a tisztítást és az elszívást is.
A lemez különösen akkor hasznos, ha kisebb alkatrészeket kell megmunkálni asztali tartóval. Ha a csiszolóanyag és a munkadarab közötti érintkezés más módjára van szüksége, hasonlítsa össze a szalagos és a kombinált szalagcsiszolókat is. Ebben a csoportban különböző kivitelek léteznek, ezért mindig az adott modell céljának megfelelően válasszon.
A csigafúrók rendszeres élezéséhez érdemes fúróköszörűket választani, amelyek a geometriájukhoz igazított útmutatást tudnak nyújtani. A konstrukciók közötti alapvető különbségeket a tárcsaköszörű kiválasztásáról szóló útmutató is ismerteti.
2. Tekintse a lemezt a munkapaddal együtt
A korong átmérője a csiszolófelület méretét jelzi, de nem automatikusan a munkadarab maximális szélességét jelenti. A tényleges használhatóságot befolyásolja az alkatrész helyzete, a gyártó által megadott munkaterület, a védőburkolatok és a biztonságos vezetés lehetősége. Egy hosszú vagy szabálytalan alkatrész más megoldást igényelhet, még akkor is, ha a köszörült éle kicsinek tűnik.
Ezért az átmérő mellett hasonlítsa össze az asztal szélességét és mélységét is. A mélység befolyásolja, hogy az alkatrész mekkora alátámasztást kap a csiszolóanyag előtt; a szélesség segít az oldalirányú vezetésben. Kis alkatrészekhez elegendő lehet egy egyszerű asztal. Nagyobb alkatrészekhez érdemes egy nagyobb alátámasztási felületet választani, amennyiben az lehetővé teszi a kezek és a munkadarab helyes pozícióját is.
Például az OPTIgrind TS 305 és a GB 305 D 305 mm átmérőjű köszörűlapot használ. Munkaasztalaik azonban eltérőek: a TS 305 méretei 440 × 155 mm, míg a GB 305 D méretei 440 × 210 mm. Azonos köszörűlap-átmérő nem jelenti azt, hogy a munkadarab vezetése ugyanolyan feltételeket biztosít.
3. Ferde vágások esetén figyeljen a dőlésszög és a szög ütközőjére
Ha csak sorjátlanítani szeretne, nem kell a teljes beállítási tartományt használnia. Ferde élek készítésekor vagy alkatrészek ismételt igazításakor azonban fontos, hogy a kívánt pozíciót kényelmesen és biztonságosan állítsa be. A skála segít a tájékozódásban; ellenőrizze a kapott szöget egy megfelelő mérőeszközzel és egy próbadarabbal.
Különbséget kell tenni a munkaasztal dőlésszöge és a szögütköző beállítása között. Ez két különálló vezetési lehetőség, amelyeket nem lehet összekeverni. A TS 305 esetében a gyártó azt állítja, hogy az asztal dőlésszöge 45°, a szögütköző beállítása pedig 60°. A GB 305 D esetében a cseh beszállító azt állítja, hogy az asztal dőlésszöge 0° és 45° között van.
Döntés előtt képzelje el az alkatrész konkrét munkapozícióját. Ellenőrizze, hogy az megfelelően megtámasztva marad-e a kívánt dőlésszögben, és hogy az ütköző lehetővé teszi-e a szükséges mozgást. A széles állítási tartomány csak akkor értékes, ha ténylegesen használja is a munkájához.
4. Válassza ki a motort a terhelésnek, a fordulatszámot a folyamatnak megfelelően
Rövid simító műveletekhez és ismételt, nagyobb anyagleválasztási sebességhez eltérő üzemi tartalékokra van szükség. Rendszeres munkavégzés esetén érdeklődjön a megengedett terhelési módról és a gép alkalmasságáról a tervezett használatra. Az „ipari változat” megnevezés önmagában nem helyettesíti a megengedett használatra vonatkozó információkat.
Az energiafogyasztás az elektromos fogyasztásra utal, míg a motorteljesítmény egy másik mennyiséget ír le. Összehasonlításkor egyértelműnek kell lennie, hogy az egyes értékek mit jelentenek, és melyik üzemmódban érvényesek. Ha a dokumentáció más megnevezést használ, ne hozzon döntést pusztán a wattszám alapján.
A sebesség befolyásolja a csiszolóanyag viselkedését, de a magasabb érték nem általános előny. Az eredmény az anyagtól, a szemcsemérettől és a munkadarabbal való érintkezéstől is függ. Mindkét modellhez konkrét sebességadatok vannak megadva; ezért ne feltételezzük, hogy ezek a gyártó jóváhagyása nélkül szabályozhatók.
5. Válassza ki a csiszolóanyagot és annak csere módját
A durva csiszolóanyagot jelentősebb eltávolításhoz, a finomabbat a későbbi simításhoz használják. A szemcseméretet az anyagnak és a kívánt felületnek megfelelően válassza ki. A finom vágás nem helyettesítheti a durvábbat csak azért, mert sima eredményt szeretne; gyakran célszerűbb a munkát eltávolításra és simításra osztani.
Különbséget kell tenni az öntapadó és a tépőzáras szerszámok között. Ezek nem cserélhetők fel közvetlenül. A tépőzáras szerszámokhoz megfelelő hordozóra és megerősített gépkompatibilitásra van szükség. Ez a lehetőség praktikus lehet a szemcseméret gyakori cseréje esetén, míg egyetlen fő művelethez az öntapadó változat lehet megfelelő.
A tartozékok között megtalálhatók az OPTIMUM csiszolókorongok, beleértve az öntapadós, Ø 305 mm-es stancolt darabokat és a külön Ø 305 mm-es tépőzáras hátlapot . Rendelés előtt ne csak a csiszolóanyag méretét, hanem a rögzítését és célját is ellenőrizze.
6. Melyik megoldás illik a munkádhoz?
| Igény | Mire kell összpontosítani | Kinek alkalmas a megoldás? |
|---|---|---|
| Kisebb fém alkatrészek alkalmi megmunkálása | Megengedett anyag, rendelkezésre álló tápegység és kényelmes munkadarab-alapozás | Otthoni lakatos műhely |
| Ferdék ismételt köszörülése | Asztal dőlésszöge, ütköző és fix beállítási retesz | Karbantartás és kis szériás alkatrészek |
| Nagyobb alkatrészek | Asztalmélység, munkapozíció és biztonságos vezetési lehetőségek | Nagyobb vagy szabálytalan munkadarabokkal dolgozó műhely |
| Az eltávolítás és a befejezés gyakori váltakozása | Szemcsék és megfelelő csiszolóanyag-csererendszer elérhetősége | Egyedi gyártás és javítóműhely |
| Rendszeres munka nagyobb terheléssel | Megengedett üzemmód, kialakítás és elszívás | Professzionális működés egy adott alkalmazás ellenőrzése után |
7. Ellenőrizze a teljesítményt és a kipufogót
A tápegység még a berendezések összehasonlítása előtt eldöntheti a választást. Az OPTIgrind TS 305 230 V-os csatlakozással van feltüntetve . Az OPTIgrind GB 305 D 400 V-os csatlakozást igényel. Vásárlás előtt ellenőrizze a konnektort, a biztosítékkövetelményeket és a csatlakozási feltételeket a gép dokumentációja szerint.
Az elszívást a por és az elszívandó anyag alapján kell végezni. A csatlakozócsonk átmérője megerősíti a tömlő csatlakoztatásának lehetőségét, de önmagában nem határozza meg az elszívóberendezés alkalmasságát. Fémek csiszolásakor a szikrákat és a forró részecskéket is figyelembe kell venni. Ezért nem javasolható automatikusan egy hagyományos műhelyi porszívó vagy egy faporhoz tervezett porszívó.
Ellenőrizze a megfelelő elszívási módszert az adott géphez, anyaghoz és munkafolyamathoz. Ugyanezt tegye anyagváltáskor is. Ezen ellenőrzés nélkül ne válasszon elszívást kizárólag az alapján, hogy a végek összeilleszthetők-e.
8. A helyszín előkészítése, szállítás és telepítés
A csiszológépnek stabil helyre és elegendő helyre van szüksége a működtetéséhez és az alkatrészek kezeléséhez. A tervezett helyen kell biztosítani a tömlőt, a kezelőszervekhez való hozzáférést, a csiszolóanyag cseréjét és a karbantartást is. A katalógusban szereplő gép mérete nem egyezik meg a munkavégzéshez szükséges teljes hellyel.
Szállítás előtt ellenőrizze az adott változat tényleges méreteit és súlyát, a kezelési lehetőségeket és a rögzítési követelményeket. Az összeszereléshez, az asztal és a lemez közötti rés beállításához és az első üzembe helyezéshez olvassa el a gyártó utasításait. A kezelési utasításoknak meg kell felelniük a pontos modellnek.
A leggyakoribb hibák a választás során
- Kizárólag a lemez átmérőjén alapuló kiválasztás: a konkrét munkadarab megtámasztása és helyzete is fontos.
- A fém és fa felhasználási céljának összekeverése: ellenőrizze az anyag alkalmasságát mind a géppel, mind a csiszolóanyaggal.
- A teljesítmény és a teljesítmény közvetlen összehasonlítása: a különbözőképpen jelölt értékek nem feltétlenül összehasonlíthatók.
- A folyamatos üzem előfeltétele: a megengedett terhelést dokumentációval kell igazolni.
- Nem kompatibilis szerszámok vásárlása: a megfelelő átmérő nem elég a megfelelő rögzítés nélkül.
- A tápellátás és a kipufogógáz alábecslése: rendelés előtt ellenőrizze mindkét feltételt.
Gyakran ismételt kérdések a korongcsiszolókkal kapcsolatban
Alkalmas-e a korongcsiszoló fémhez és fához is?
Ez az adott modelltől függ. A felhasználást a gyártónak kell megerősítenie, és a csiszolóanyagnak és az elszívóanyagnak is meg kell felelnie annak. Ne következtessen kizárólag a gép kialakításából az univerzális felhasználásra.
A nagyobb tányér automatikusan jobb darálót is jelent?
Egy nagyobb köszörülési felület segíthet, de az asztalmélység, az ütköző vagy a munkapozíció kritikus lehet az alkatrész szempontjából. Vegye figyelembe a teljes alkatrész-útmutatót.
Kicserélhetem az öntapadós kivágást tépőzáras kivágásra?
Csak megfelelő hátlappal és ellenőrzött kompatibilitással. Maga a tépőzáras csík nem helyettesíti közvetlenül az öntapadós változatot.
Mikor érdemes 400 V-os modellt választani?
Amikor a megfelelő csatlakozással rendelkezik, és az adott modell biztosítja a szükséges kialakítást vagy felszerelést. A feszültség önmagában nem jelzi az eredmény minőségét vagy a megengedett munkaidőt.
Milyen típusú elszívót csatlakoztathatok?
A keletkező porhoz és csiszolási körülményekhez jóváhagyott berendezés. A kompatibilis tömlők nem elegendőek; ellenőrizze a csiszoló és a porelszívó berendezés dokumentációját a megfelelőség érdekében.
Szóval, melyik korongcsiszolót válassza?
Kezdje az anyaggal és a gyakori munkadarabokkal, majd ellenőrizze a munkapadot, a szögbeállításokat, a tápegységet és az üzemi körülményeket. A TS 305 érdemes megfontolni, ha 230 V-os csatlakozásra van szüksége, és az asztal beállítási tartománya is nagy. Hasonlítsa össze a GB 305 D-t, ha 400 V-os csatlakozással rendelkezik, és mélyebb munkapadot fog használni. Normál terhelés esetén ellenőriztesse a kiválasztott modellhez tartozó engedélyezett üzemmódot.
Böngésszen korongcsiszolóink kínálatában . Ha bizonytalan, kérjük, készítse elő az anyagra, a gyakori alkatrészek méreteire, a kívánt eredményre és a munka gyakoriságára vonatkozó adatokat. Ezen információk birtokában segítünk kiválasztani a megfelelő gépet és tartozékokat.
Autor článku: Tomas Gerlich