- Kategóriák
-
Akkumulátoros gépek, szerszámok és tartozékok
 Hogyan válasszunk akkus egyenes csiszolót
Hogyan válasszunk akkus szalagcsiszolót
Hogyan válasszunk akkus orbitális csiszolót?
Hogyan válasszunk akkus multifunkciós csiszolót?
Hogyan válasszunk akkus sarokcsiszolót
Hogyan válasszunk akkus excentercsiszolót?
Hogyan válasszunk akkus fűrészt építőanyagokhoz
Hogyan válasszunk akkus merülőfűrészt
Hogyan válasszunk akkus gérvágó fűrészt
Hogyan válasszunk akkus orsófűrészt?
Hogyan válasszunk akkus szúrófűrészt
Hogyan válasszunk akkus körfűrészt
Hogyan válasszunk akkus láncfűrészt
Hogyan válasszunk akkus szerszámkészletet
Hogyan válasszunk akkus szegélynyírót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk akkus fúrót és bontókalapácsot
Hogyan válasszunk akkus csiszológépet
Hogyan válasszunk akkumulátort és töltőt
Hogyan válasszunk akkus ütvecsavarozót
Hogyan válasszunk akkus polírozót
Hogyan válasszunk akkus csavarhúzót
Hogyan válasszunk akkus szegezőpisztolyt
Hogyan válasszunk elemes zseblámpát
Hogyan válasszunk akkus pisztolyt
Hogyan válasszunk elemes rádiót?
Hogyan válasszunk akkus fűrészt
Hogyan válasszunk akkus kerti porszívót és lombfúvót?
Hogyan válasszunk akkus ollót
Hogyan válasszunk vezeték nélküli porszívót
Hogyan válasszunk akkus gyalut
Hogyan válasszunk akkumulátoros kompresszort
Hogyan válasszunk akkumulátoros hidraulikus prést és fogót?
Hogyan válasszunk akkus permetezőt
Hogyan válasszunk akkus hőlégpisztolyt
Hogyan válasszunk akkus keverőgépet
Hogyan válasszunk akkus racsnit
Hogyan válasszunk akkumulátoros vízpumpát
Hogyan válasszunk akkus magasnyomású mosót
Hogyan válasszunk vezeték nélküli routert
Hogyan válasszunk akkumulátoros ventilátort
Hogyan válasszuk ki az akkumulátoros lemezvágót?
Hogyan válasszunk Aku ecsetet?
-
Műhely és minden körülötte (berendezések, gépek, szerszámok)
Hogyan válasszunk hidraulikus csörlőt
Hogyan válasszunk akkus csörlőt
Hogyan válasszunk ugrókötelet
Hogyan válasszunk kézi kötélfeszítőt
Hogyan válasszunk 12 és 24 V-os elektromos csörlőt?
Hogyan válasszunk kézi csörlőt
Hogyan válasszunk elektromos drótkötél emelőt?
Hogyan válasszunk drótköteles emelőt és csörlőt
Hogyan válasszunk hangszigetelt kompresszort
Hogyan válasszunk töltőt egy EFB akkumulátorhoz
Hogyan válasszunk emelőt és emelőt
Hogyan válasszunk hidraulikus emelőhengert
Hogyan válasszunk hidraulikus cipőemelőt
Hogyan válasszunk emelőt
Hogyan válasszunk sebességváltó emelőt
Hogyan válasszunk pneumatikus harmonika emelőt
Hogyan válasszunk mobil hidraulikus emelőt
Hogyan válasszunk hidraulikus emelőkocsit?
Hogyan válasszunk üveg tapadókorongokat
Hogyan válasszunk raklapemelőt
Hogyan válasszunk gipszkarton emelőt
Hogyan válasszunk raklapemelőt
Hogyan válasszunk szállítási platformot
Hogyan válasszunk emelőasztalt
Hogyan válasszunk kézikocsit
Hogyan válasszunk kézi targoncát
Hogyan válasszunk ruddle-t
Hogyan válasszunk műhelybútort
Hogyan válasszunk szerszámos szekrényt
Hogyan válasszunk műhelybútor-garnitúrát
Hogyan válasszunk műhelypolcot
Hogyan válasszunk szerszám nélküli műhelykocsit?
Hogyan válasszunk műhelyi szerszámkocsit?
Hogyan válasszunk műhelykocsit
Hogyan válasszunk gáz infravörös fűtőberendezést
Hogyan válasszunk olajtüzelésű infravörös fűtőtestet?
Hogyan válasszunk elektromos infravörös fűtőtestet
Hogyan válasszunk közvetlen tüzelésű olajfűtőt?
Hogyan válasszunk közvetett égésű olajfűtőt
Hogyan válasszunk gáztűzhelyet
Hogyan válasszunk gázfűtőt
Hogyan válasszunk gázfűtő ventilátort
Hogyan válasszunk olajradiátort
Hogyan válasszunk hőtárolót
Hogyan válasszunk elektromos ventilátoros fűtőtestet
Hogyan válasszunk állóventilátort
Hogyan válasszunk radiális ventilátort
Hogyan válasszunk axiális ventilátort
Hogyan válasszunk építőipari és ipari páramentesítőt
Hogyan válasszunk munkaállványokat és talapzatokat?
Hogyan válasszunk ácsgyalut
Hogyan válasszunk összecsukható munkapadot
Hogyan válasszunk műhelyasztalt és padot
Hogyan válasszunk munkapadot
Hogyan válasszunk adszorpciós páramentesítőt
Hogyan válasszunk ipari ventilátort
Hogyan válasszunk otthoni páramentesítőt
Hogyan válasszunk gázfűtőt
Hogyan válasszunk olajfűtőt
Hogyan válasszunk infravörös fűtőtestet
Hogyan válasszunk elektromos fűtőtestet
Hogyan válasszunk fűtőpanelt
Hogyan válasszunk emelőberendezést
Hogyan válasszunk kezelőberendezést
Hogyan válasszunk fűtőtestet
Hogyan válasszunk páramentesítőt
Csiszolási, vágási és vágási tippek a nagyszerű eredményekért
A pneumatikus szerszámok előnyei
Hogyan válasszunk nyomatékkulcsot?
Hogyan válasszunk fájlokat?
Hogyan válasszunk megfelelő fémollót?
Hogyan válasszunk satut a műhelyhez?
Hogyan válasszunk fúrógépet
Hogyan válasszunk asztali körfűrészt a műhelyünkbe?
Axes
Hogyan válasszuk ki a kézi gyaluokat?
Hogyan válasszunk kézi fűrészt?
Hogyan válasszuk ki a forgács- és porelszívót?
Eszköz
Hogyan válasszuk ki a mérő lézert?
-
Faipari gépek, szerszámok és technológia
Hogyan válasszunk kombinált famegmunkáló gépet
Hogyan válasszunk fa marógépet
Hogyan válasszunk faesztergát
Hogyan válasszunk tartóállványokat
Hogyan válasszunk vésőgépet
Hogyan válasszunk porszívót
Hogyan válasszunk élzárógépet
Hogyan válasszunk szalagfűrészt fához
Hogyan válasszunk körfűrészt fához
Hogyan válasszunk körfűrészt
Hogyan válasszuk ki a törzsfűrészt?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk gyalut
Hogyan válasszunk faipari gépet?
Hogyan válasszuk ki a farfűrészt?
Hogyan válasszuk ki a szalagfűrészt?
Hogyan válasszuk ki a körfűrészt?
Hogyan válasszuk ki a gallyvágó ollót?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk kecskét a favágáshoz?
Hogyan válasszunk kirakós fűrészt?
Hogyan válasszunk fáskamrát?
Hogyan válasszuk ki a faipari elektromos csiszolót?
-
Elektromos szerszámok és kézműves szerszámok
Hogyan válasszunk csigafúrót
Hogyan válasszunk szálvágót
Hogyan válasszunk ütvefúrót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk tűzőgépet
Hogyan válasszunk hornyolót
Hogyan válasszunk fúrót
Hogyan válasszunk elektromos gyalugépet
Hogyan válasszunk fúrógépet
Hogyan válasszunk forrasztót
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk csempevágót
Hogyan válasszunk elektromos lemezollót?
Hogyan válasszunk elektromos marógépet
Hogyan válasszunk bontókalapácsot
Hogyan válasszunk polifúziós hegesztőgépet?
Hogyan válasszunk elektromos csavarhúzót
Hogyan válasszunk polisztirol vágót?
Hogyan válasszunk ütvecsavarozót
Hogyan válasszunk gérvágó fűrészt
Hogyan válasszunk elektromos szerszámokat?
Fúrók – Az Ön nélkülözhetetlen társa a munkában
Hogyan válasszuk ki a fúrókalapácsot?
- Elektromos generátorok, elektromos generátorok és minden körülöttük
-
Kompresszorok és légkondicionálás
Hogyan válasszunk álló V-kompresszort
Hogyan válasszunk álló H kompresszort
Hogyan válasszunk kompresszort szárító nélkül
Hogyan válasszunk nyomástartó edényt
Hogyan válasszunk autókompresszort
Hogyan válasszunk álló kompresszort
Hogyan válasszunk csavarkompresszort
Hogyan válasszunk olajmentes kompresszort?
Hogyan válasszunk olajkompresszort
Hogyan válasszunk kompresszort
Minden, ami az autó kompresszoráról szól
-
Fémmegmunkáló gépek és szerszámok
Hogyan válasszunk kompresszort szárítógéppel?
Hogyan válasszunk körfűrészt
Hogyan válasszunk menetvágó készletet
Hogyan válasszunk hajlítókészleteket
Hogyan válasszunk tokmányt és befogót
Hogyan válasszunk szegmenseket hajlítógépekhez
Hogyan válasszunk szorítókészletet
Hogyan válasszunk görgőket egy jelzőgéphez
Hogyan válasszunk redukáló perselyt
Hogyan válasszunk lemezjátszót
Hogyan válasszunk forgófejet
Hogyan válasszunk felső rudat egy hajlítógéphez
Hogyan válasszunk tartozékokat fémmegmunkáló gépekhez?
Hogyan válasszunk kereszt- és többtengelyes satut?
Hogyan válasszunk forgó és dönthető satut?
Hogyan válasszunk precíziós moduláris satut?
Hogyan válasszunk HMS hidraulikus gépsatut?
Hogyan válasszunk FMSN gépsatut?
Hogyan válasszunk FMS gépsatut?
Hogyan válasszunk VMQ gépsatut?
Hogyan válasszunk BSI gépsatut?
Hogyan válasszunk BMP gépsatut?
Hogyan válasszunk BME gépsatut?
Hogyan válasszunk hidraulikus lemezollót?
Hogyan válasszunk kombinált ollót
Hogyan válasszunk lemezvágó ollót
Hogyan válasszunk ollót a fehértáblához
Hogyan válasszunk profil- és rúdvágó ollót?
Hogyan válasszunk karos ollót
Hogyan válasszunk digitális mérőeszközt?
Hogyan válasszunk mérőeszközöket
Hogyan válasszunk CNC marógépet
Hogyan válasszunk CNC lézert
Hogyan válasszunk CNC marógépet
Hogyan válasszunk tábla- és szegélykészítőt
Hogyan válasszunk profilhajlítót
Hogyan válasszunk csőhajlítót
Hogyan válasszunk fémlemez-hajlító gépet?
Hogyan válasszunk fém szalagfűrészt
Hogyan válasszunk körfűrészt fémhez
Hogyan válasszunk fémfűrészt
Hogyan válasszunk tartozékokat egy mágneses fúrógéphez?
Hogyan válasszunk kézi és lábas hidraulikus présgépet?
Hogyan válasszunk hidraulikus-pneumatikus présgépet?
Hogyan válasszunk asztali hidraulikus prést
Hogyan válasszunk hidraulikus műhelyprést
Hogyan válasszunk kézi mechanikus présgépet
Hogyan válasszunk profilhajlító gépet
Hogyan válasszunk elektromos hajlítógépet
Hogyan válasszunk kézi lemezhajlító gépet?
Hogyan válasszunk orbitális csiszolót
Hogyan válasszunk sarokcsiszolót
Hogyan válasszunk asztali köszörűgépet
Hogyan válasszunk egyenes csiszolót
Hogyan válasszunk szalagcsiszolót
Hogyan válasszunk polírozó csiszológépet
Hogyan válasszunk kefés csiszolót
Hogyan válasszunk fúródarálót
Hogyan válasszunk gipszkarton csiszolót
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fűrészlap-csiszolót
Hogyan válasszunk oszcilláló csiszolót?
Hogyan válasszunk multifunkciós csiszológépet?
Hogyan válasszunk más darálók közül
Hogyan válasszunk szerszámmaró gépet
Hogyan válasszunk fúró-marógépet
Hogyan válasszunk asztali routert
Hogyan válasszunk CNC esztergát
Hogyan válasszunk univerzális esztergát
Hogyan válasszunk kombinált esztergát
Hogyan válasszunk esztergát
Hogyan válasszunk fémcsiszolót korongokhoz
Hogyan válasszunk darálót nedves és száraz daráláshoz?
Hogyan válasszunk kombinált darálót
Hogyan válasszunk kéttárcsás darálót?
Hogyan válasszuk a Thermdrill-t
Hogyan válasszunk lemezvágó ollót
Hogyan válasszunk 230 V-os fúrógépet?
Hogyan válasszunk műhelyprést
Hogyan válasszunk gépsatut?
Hogyan válasszunk mérőeszközt
Hogyan válasszunk fúrótornyot
Hogyan válasszunk kerekítőgépet
Hogyan válasszunk kézi élvágó gépet
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fémlemez-hajlító gépet?
Hogyan válasszunk darálót
Hogyan válasszunk csőlyukasztót
Hogyan válasszunk CNC gépet
Hogyan válasszunk mágneses fúrót
Hogyan válasszunk fémmarógépet
Hogyan válasszunk radiális fúrót
Hogyan válasszunk 400 V-os fúrógépet?
Hogyan válasszunk tárcsás csiszológépet
Hogyan válasszunk esztergát
Hogyan válasszunk fémmegmunkáló gépet?
Hogyan válasszunk szalagcsiszolót?
Mi a célja a sarokcsiszolónak és a padcsiszolónak?
Hogyan válasszuk ki a megfelelő darálót?
Hogyan válasszunk excentrikus csiszolót
Hogyan válasszunk elektromos darálót
-
Építőipari és betonipari gépek és szerszámok
Hogyan válasszunk vibrációs döngölőt
Hogyan válasszunk hézagvágót
Hogyan válasszunk vibrációs lemezt?
Hogyan válasszunk mini dömpert
Hogyan válasszunk betonsimítót
Hogyan válasszunk építőipari fűrészt
Hogyan válasszunk eszközöket burkoláshoz és szegélyezéshez
Hogyan válasszunk betonvibrátort?
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk rakodót
Hogyan válasszunk vibrációs hengert?
Hogyan válasszunk csempevágót
Hogyan válasszunk mini kotrógépet
Lescha építési keverők
Hogyan válasszunk gipszkarton csiszolót?
-
Hegesztés, hegesztéstechnológia és anyagösszekötő technológia
Hogyan válasszunk hegesztőkesztyűt
Hogyan válasszunk egyéb kiegészítőket
Hogyan válasszunk hegesztőelektródákat
Hogyan válasszunk elektróda szárítót
Hogyan válasszunk elválasztó spray-t
Hogyan válasszunk hegesztőpozícionálót
Hogyan válasszunk folyamatos lézert?
Impulzusos ipari lézerek
Hogyan válasszunk impulzusos tisztítólézert?
Hogyan válasszunk multifunkciós hegesztőgépet?
Hogyan válasszunk MIG/MAG impulzushegesztőt?
Hogyan válasszunk kivehető adagolóval rendelkező MIG/MAG hegesztőgépet
Hogyan válasszunk vízhűtéses hegesztőgépet?
Hogyan válasszunk FLUX porbeles huzalos hegesztőgépet
Hogyan válasszunk 230 V-os MIG/MAG hegesztőgépet?
Hogyan válasszunk professzionális MIG/MAG hegesztőgépet?
Hogyan válasszunk hobbi MIG/MAG hegesztőgépet?
Hogyan válasszunk porbeles huzalos invertert?
Hogyan válasszunk MMA-TIG/HF invertert
Hogyan válasszunk kombinált invertert?
Hogyan válasszunk MMA/TIG AC/DC invertert
Hogyan válasszunk MMA/TIG/Plazma invertert?
Hogyan válasszunk MMA/TIG invertert
Hogyan válasszunk MIG/MAG invertert?
Hogyan válasszunk indukciós fűtést
Hogyan válasszunk MMA hegesztőkészletet
Hogyan válasszunk TIG készletet?
Hogyan válasszunk MIG/MAG hegesztőkészletet?
Hogyan válasszunk hegesztő tartozékokat
Hogyan válasszunk tisztítólézert
Hogyan válasszunk lézerhegesztőt
Hogyan válasszunk ponthegesztőt
Hogyan válasszunk plazmavágót
Hogyan válasszunk MIG/MAG hegesztőgépet?
Hogyan válasszunk inverteres hegesztőgépet
Hogyan válasszunk MMA hegesztőkészletet
Hogyan válasszunk TIG hegesztőgépet?
Hogyan válasszunk CO2 hegesztőkészletet?
Hogyan válasszunk hegesztőkészletet
Hogyan válasszunk hegesztőgépet
Hogyan válasszunk hegesztősisakot szűrőegységgel
Hogyan válasszunk önsötétedő sisakot
Hogyan válasszunk CNC vágógépet
Hogyan válasszunk védőképernyőket
Hogyan válasszunk rozsdamentes acél tisztítást hegesztés után?
Hogyan válasszunk TIG égőt
Hogyan válasszunk MIG/MAG hegesztőpisztolyt?
Hogyan válasszunk hegesztési füstelszívót?
Hogyan válasszunk hegesztősisakot
Hogyan válasszunk hegesztőasztalt
Hogyan válasszuk ki a volfrámelektródát?
Milyen hegesztési módszerek vannak?
Mi az inverter
Hegesztett kötések
- Kerti felszerelések tanácsadó központja
-
Autóakkumulátor-töltők és indítóberendezések
Hogyan válasszunk indítókábelt
Hogyan válasszunk autóakkumulátor-tesztert?
Hogyan válasszunk feszültségváltót
Hogyan válasszunk autós akkumulátortöltőt indítókábellel?
Hogyan válasszunk 24 V-os autós akkumulátortöltőt?
Hogyan válasszunk 12 V-os autós akkumulátortöltőt?
Hogyan válasszunk 6 V-os akkumulátortöltőt?
Hogyan válasszunk autós akkumulátortöltőt
Hogyan válasszunk professzionális indítóállomást?
Hogyan válasszunk indítóindítót töltővel?
Hogyan válasszunk indítóerősítőt
Hogyan válasszunk zsebindítót
Hogyan válasszunk ki egy kiindulási forrást
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
- Ajánlat az Ön számára


Hogyan válasszunk hegesztőpozícionálót
Létrehozva 09.11.2026 (Frissítés 09.11.2026)
A hegesztőpozícionáló lehetővé teszi a hegesztett alkatrész elforgatását, megdöntését vagy egyéb módon történő beállítását a megfelelő munkapozícióba. Megkönnyíti a hegesztési varratokhoz való hozzáférést, csökkenti a munkadarabok fáradságos kezelését, és helyes használat esetén segít egyenletesebb eredmények elérésében. Csövek, karimák, hengeres alkatrészek, tartályok, keretek és nagyobb acélszerkezetek hegesztésekor használják. Ismétlődő gyártás során a pozicionáló jelentősen leegyszerűsítheti a munkafolyamatot és javíthatja a munkahelyi ergonómiát.
A hegesztőgép kiválasztásakor figyelembe veendő fő tényezők a munkadarab súlya és méretei, a súlypont helyzete, a forgatás és döntés módja, a működési sebességtartomány és a befogási lehetőségek . Fontos továbbá a tápegység, a vezérlés, a megengedett hegesztőáram és a munkadarab biztonságos mozgatásához szükséges hely. A maximális teherbírás önmagában nem elegendő - a berendezésnek képesnek kell lennie a terhelés kezelésére minden szükséges munkapozícióban.
Gyors ajánlás:
- Kisebb alkatrészekhez, karimákhoz és rövid csövekhez: válasszon kompakt forgópozícionálót sebességszabályozással, megfelelő befogással és dőlésszög-állítással.
- Rendszeres fémmegmunkálás esetén: érdemes motoros, forgó és dönthető hegesztőasztalt választani megfelelő teherbírással, stabil sebességszabályozással és lábpedállal.
- Hosszabb csövek és hengeres tartályok esetén: az átmérő, a hosszúság, a súly és a szükséges forgási sebesség alapján válasszon orsó- vagy görgőpozicionálót.
- Nehezebb és nagyobb szerkezetekhez: válasszon professzionális pozicionáló berendezést a teherbírás, a terhelési nyomatékok, a súlypont, a döntési módszer és a kezelési tér alapján.
1. Először határozza meg, hogy milyen hegesztett szerkezetet kell elhelyeznie
A kiválasztás a konkrét termékkel kezdődik. Gondolja át, hogy kisebb karimákat, kör alakú alkatrészeket, rövid csöveket, hosszú hengeres szerkezeteket vagy szabálytalan hegesztett szerkezeteket fog-e hegeszteni. Minden munkadarabtípushoz másfajta alátámasztási, befogási és mozgatási módszer szükséges.
Kisebb karimák, tárcsák és forgó alkatrészek
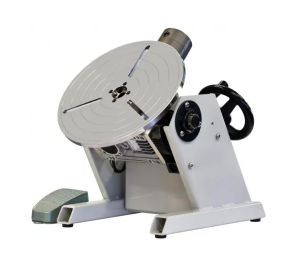
Kisebb kör alakú alkatrészekhez gyakran alkalmas egy kompakt, forgóasztalos pozicionáló. A munkadarabot tokmány vagy készülék rögzíti, és hegesztés közben a munkatengely körül forog. Ez különösen praktikus kerületi hegesztések készítésekor, ahol a pisztoly a megfelelő helyzetben maradhat, és a mozgást a hegesztett szerkezet végzi.
Egyedi javításokhoz vagy kisebb fémmegmunkálási termékekhez elegendő lehet egy egyszerű, manuális dőlésszög-állítással és motoros forgatással rendelkező eszköz. Erre a kategóriára példa a Sherman BY-10 pozicionáló . Kiválasztásakor azonban ne csak a forgótányér méretét, hanem a vízszintes és ferde helyzetekben is ellenőrizze a különböző teherbírást.
Kerekhegesztésű csövek és karimák
Csövek hegesztésekor fontos a stabil beállítás, a stabil befogás és a forgási sebesség beállításának lehetősége az alkalmazott hegesztési módszernek megfelelően. Rövidebb csövekhez tokmánnyal ellátott forgóasztal használható. Hosszabb vagy nehezebb csövekhez a támasztógörgőkkel ellátott megoldás lehet megfelelőbb.
Ha a hegesztés során az alkatrész forog, mozgásának egyenletesnek és csúszásmentesnek kell lennie. A csőátmérő minden egyes változásával a keletkező kerületi sebesség megváltozhat, még akkor is, ha maga a hajtási sebesség ugyanaz marad.
Keretek, hegesztett szerelvények és szabálytalan munkadarabok
Szabálytalan szerkezetek esetén a döntés gyakran fontosabb, mint a folyamatos forgatás. A pozicionáló lehetővé teszi a termék forgatását, így a hegesztő jobban hozzáfér a nehezen elérhető kötésekhez, és nem kell ismételten manipulálnia egy nehéz alkatrészt.
Ezeknél a termékeknél gondosan fel kell mérni a súlypontot és az alkatrész munkalapon túlnyúlását. Az egyenetlen hegesztési varrat jelentősen megterhelheti a billenőmechanizmust, még a készülék névleges teherbírásánál jóval kisebb súly esetén is.
2. Forgó, billenő vagy görgős pozicionáló?
A pozicionálók minden típusa eltérő módon mozgatja a munkadarabot, ezért a megfelelő kialakítást a végrehajtani kívánt művelet alapján válassza ki, ne csak a teherbírás alapján.
Forgópozícionálók és forgó hegesztőasztalok
A forgópozícionáló a befogott munkadarabot a munkalap tengelye körül forgatja. A motoros, sebességszabályozással ellátott kialakítás lehetővé teszi a forgási sebesség hegesztési technológiához való igazítását. Különösen hasznos kerületi hegesztéseknél, ismételt tűzésnél és kör alakú alkatrészekkel való munkánál.
Egyes modellek lehetővé teszik a lemez dőlésének beállítását is, ezáltal megváltoztatva a munkadarab hegesztőhöz viszonyított tájolását. Például a Schweißkraft SDT 350 WM forgóhegesztőasztal motoros forgatóhajtással és a munkalap dőlésének manuális beállításával rendelkezik.
Választáskor ellenőrizze, hogy csak a forgatás vagy a döntés motoros-e. Ez két különböző funkció, amelyek közvetlenül befolyásolják a nehezebb hegesztett alkatrészek kezelésének kényelmét.
Forgó és billenő pozicionálók
A kéttengelyes pozicionáló lehetővé teszi a munkadarab forgatásának és a dőlésszög beállításának kombinálását. Ez megkönnyíti a megfelelő hegesztési pozíció megtalálását, és csökkentheti a hegesztett szerkezet manuális áthelyezésének szükségességét.
Könnyebb munkadarabokhoz elegendő lehet a mechanikus reteszeléssel ellátott kézi döntés. Nehezebb szerkezetekkel való gyakori munkavégzés esetén az elektromos döntés a praktikusabb, feltéve, hogy a berendezést a szükséges terhelésre tervezték.
A dőlésszög tartományát fokban adják meg. A nagy tartomány önmagában azonban nem garantálja, hogy bármely munkadarab biztonságosan használható bármilyen szögben. A megengedett teherbírás és a súlypont helyzete egy adott dőlésszögnél szintén fontos.
Tekercs- és tekercspozicionálók
Hengeres munkadarabokhoz, hosszabb csövekhez vagy tartályokhoz görgős berendezéseket terveztek. A munkadarab görgőkön nyugszik, és hajtott görgők segítségével forog. Ez a kialakítás lehetővé teszi olyan alkatrészekkel való munkát, amelyeket nehéz vagy nem lenne alkalmas egy hagyományos forgóasztalra felszerelni.
Példa erre a Sherman NHTR-1000 tekercspozícionáló , amelyet forgó csövekhez és más hengeres alkatrészekhez terveztek. Ezeknél az eszközöknél különös figyelmet kell fordítani a megengedett munkadarab átmérőjére, a teljes tömegre, a sebességtartományra és a vezérlési módszerre.
Hosszú hegesztett szerkezetek esetén a tartóelemek elosztását is helyesen kell megtervezni. Egy eszköz megengedett súlya nem jelenti automatikusan a teljes szerkezet teherbírását egy tetszőlegesen hosszú termék esetében.
3. Pozícionáló teherbírása: miért nem elegendő a kilogrammban megadott információ?
A teherbírás az egyik alapvető paraméter, de jelentősége a terhelés típusától és a munkapozíciótól függ. A forgó- és billenőasztalok esetében a gyártók gyakran eltérő teherbírást adnak meg a munkalap vízszintes és függőleges helyzetére.
Például a Schweißkraft SDT 350 WM hegesztőasztal teherbírása vízszintes helyzetben 350 kg, függőleges helyzetben pedig 120 kg a gyártó szerint. Ezek az értékek mutatják, miért nem lehet csak a műszaki paraméterekben feltüntetett legmagasabb számra alapozni a vásárlást.
A teljes terhelésnek nemcsak magát a munkadarabot kell magában foglalnia, hanem a tokmányt, a befogókat, az adaptereket és a munkaasztalra szerelt egyéb alkatrészeket is. Ha olyan tokmányt használ, amelynek saját megengedett teherbírása van, a terhelésnek mind a tokmány, mind a pozicionáló számára megfelelőnek kell lennie.
A biztonságos kiválasztáshoz ismerni kell a súlypont helyzetét és a forgás- vagy billenéstengelytől való távolságát is. Jelentős terhelőnyomatékok léphetnek fel eltolt és aszimmetrikus alkatrészeknél.
4. Munkadarab súlypontja és terhelési nyomatéka
A súly önmagában nem határozza meg, hogy egy pozicionáló biztonságosan képes-e kezelni egy hegesztett szerkezetet. A súlypont távolsága a munkatengelytől szintén döntő tényező. Minél nagyobb a súlyeloszlás, annál nagyobb a terhelés a hajtásra és a billentő mechanizmusra.
A pozicionálók esetében ezért különösen a forgatás közbeni nyomatékot és a döntés közbeni nyomatékot kell értékelni. A professzionális berendezések gyártói ezeket az értékeket külön is megadhatják, gyakran a súlypont munkalaptól való megengedett távolságával együtt.
A tájolás szempontjából a terhelőnyomaték a munkadarab súlyához és ahhoz a karhoz kapcsolódik, amelyre a súlya hat. Ezért nem helyes két azonos súlyú hegesztett szerkezetet azonos terhelésűnek tekinteni, ha eltérő az alakjuk és a súlypontjuk.
Nagyobb szerkezetek összeszerelésekor a súlypont fokozatosan eltolódhat az egyes alkatrészek hozzáadásával. Szabálytalan termékek esetén ezért érdemes megfelelő rögzítést készíteni, és a terhelést a tervezett mozgás teljes tartományában ellenőrizni.
Ha a gyártó nem adja meg a megengedett terhelési nyomatékokat vagy a névleges terhelési feltételeket, kérjen megerősítést. Ne számítsa ki a biztonságos teherbírást kizárólag a maximális súly és a becsült dőlésszög alapján.
5. Sebességtartomány és mozgás simasága
A forgási sebességet általában percenkénti fordulatszámban (rpm) adják meg. Kerületi kötések hegesztésekor meg kell egyeznie a szükséges hegesztési vonal sebességével és a hegesztendő alkatrész átmérőjével.
Minél nagyobb a munkadarab átmérője, annál nagyobb a kerületi sebessége ugyanazon sebesség mellett. Ezért kisebb kör alakú alkatrészekhez eltérő sebességtartomány lehet megfelelő, mint nagy csövekhez és tartályokhoz.
Kiválasztáskor figyeljen a minimális és maximális sebességre, a szabályozás simaságára és a forgásirány változtatásának lehetőségére. Az egyenletes kerületi hegesztéshez fontos a stabil működés nem kívánt sebességingadozások nélkül, különösen lassú forgásnál.
Frekvenciaváltóval vagy elektronikus vezérlőegységgel vezérelt pozicionálók esetén ellenőrizze a beállítási tartományt tényleges terhelés mellett. A „folyamatosan változó” jelölés önmagában nem feltétlenül igazolja a működési sebesség szükséges pontosságát vagy stabilitását.
6. Hogyan válasszuk ki a megfelelő munkadarab-befogást?
A biztonságos és pontos befogás ugyanolyan fontos, mint maga a pozicionáló. A munkadarabot úgy kell rögzíteni, hogy forgatás vagy döntés közben ne lazuljon meg, ne mozduljon el, és ne változtassa meg a helyzetét.
Tokmányok
A hárompofás tokmányokat gyakran használják karimákhoz, kör alakú alkatrészekhez és rövid csövekhez. A tokmány kiválasztásakor ellenőrizze az átmérőt és a befogási tartományt, a megengedett terhelést, a pozicionálóhoz való csatlakozás módját, valamint a belső vagy külső befogásra való alkalmasságot.
A tokmány nem feltétlenül része a pozicionálónak. Egyes modellekhez külön kapható. Ezért kérjük, rendelés előtt ellenőrizze a szorítóperem kompatibilitását, a rögzítőfuratok távolságát és a szerelvény teljes teherbírását.
Szerelőkonzolok és speciális szerelvények
A rögzítőkonzolok, adapterek és egyedi szerelvények alkalmasak lehetnek atipikus alkatrészekhez. Segítenek a munkadarab helyes pozicionálásában és a forgástengelyhez való helyzetének beállításában.
Ha először több különálló alkatrészt szerel össze a pozicionálón, hegesztőszorítók és mágnesek is kiegészíthetik a munkát. A mágneses konzolok azonban elsősorban a szerelés során történő kiegészítő rögzítésre alkalmasak. Nem helyettesítik a mechanikusan rögzített szorítást, amely a terhelt hegesztett szerkezet forgatására szolgál.
Nagyobb, szabálytalan szerkezetek esetén néha előnyösebb a kezdeti összeszerelést egy rögzített előkészítő asztalon elvégezni, és csak ezután rögzíteni a terméket a pozicionálóba.
7. Döntési táblázat: milyen pozicionálóra van szüksége?
| Igény | Mire kell összpontosítani | Kinek alkalmas a megoldás? |
|---|---|---|
| Kis karimák és kör alakú alkatrészek | Kompakt forgópozícionáló, tokmány és megfelelő sebességtartomány | Kisebb lakatos és szervizműhelyek |
| Szabályos kerületi hegesztések | Motoros forgatás, stabil sebességszabályozás és lábpedál | Ismétlődő darabgyártás |
| Szabálytalan hegesztett szerelvények | Dőlésszög, súlypont, terhelési nyomaték és biztonságos rögzítés | Lakatos és fémmegmunkáló |
| Nehezebb munkadarabok gyakori áthelyezéssel | Elektromos billentés, megfelelő teherbírás és mozgásvezérlés | Professzionális termelési munkahely |
| Hosszú csövek és hengeres edények | Gördülő pozicionáló, munkadarab átmérője és alátámasztási elrendezés | Cső- és tartálygyártás |
| Nagy és excentrikusan terhelt hegesztett szerkezetek | Nyomatékkapacitás, súlypont helyzete, stabilitás és mozgástér | Ipari fémgyártás |
8. Kézi vagy elektromos billentés és vezérlés
A vezérlési módszer befolyásolja a munkavégzés kényelmét és a készülék ismételt használatra való alkalmasságát. Kompakt pozicionálóknál a döntés manuálisan, mechanikus zárral végezhető, míg magát a forgatást egy villanymotor biztosítja.
Nagyobb munkadarabok gyakori mozgatásához praktikus lehet az elektromos billentés. Lehetővé teszi a munkapozíció megváltoztatását a teljes szerkezet kézi beállítása nélkül, ha az megfelel a készülék terhelésének és műszaki képességeinek.
Kör alakú kötések hegesztéséhez hasznos a forgás indítására és leállítására szolgáló lábpedál. Ez lehetővé teszi a hegesztő számára, hogy a munkadarab mozgását a pisztoly letétele nélkül szabályozza. Egyes modellek távirányítóval, sebességszabályozással vagy félautomatizált folyamatba való integrálás lehetőségével is rendelkeznek.
Vásárlás előtt ellenőrizze, hogy a vezérlő benne van-e a csomagban, és milyen funkciókat támogat. A start/stop pedál nem ugyanaz, mint a proporcionális sebességszabályozás, és egy hagyományos forgóasztal esetleg nem teszi lehetővé az automatikus szinkronizálást a hegesztő áramforrással.
9. Tápellátás és megengedett hegesztőáram
A kisebb és közepes méretű pozicionálók egyfázisú 230 V-os tápfeszültséget használhatnak. Az erősebb ipari eszközökhöz háromfázisú 400 V-os tápfeszültségre lehet szükség. Mindig ellenőrizze az adott modell adatlapjában és utasításaiban található konkrét követelményeket.
A motor elektromos bemeneti teljesítménye nem azonos a készülék által biztonságosan továbbítható maximális hegesztőárammal. Egyes hegesztőpozícionálók gyártó által meghatározott megengedett hegesztőárammal és annak elvezetésére szolgáló speciális megoldással rendelkeznek.
Forgó munkadarab hegesztésekor a visszatérő áram útját megfelelően biztosítani kell. Kizárólag a gyártó által jóváhagyott csatlakozást és áramátviteli módszert szabad használni. A hegesztőáram nem haladhat át ellenőrizetlenül csapágyakon, fogaskerekeken vagy más hajtásalkatrészeken.
Ha hosszabb munkaciklusokat tervez, ellenőrizze az üzemi terhelést és a folyamatos forgatási képességet is. A motor teljesítménye önmagában wattban nem jelzi egy adott hegesztett szerkezet biztonságos pozicionálásának képességét.
10. Munkaterület, stabilitás és szállítás
A pozicionálónak nemcsak a saját felépítéséhez, hanem mindenekelőtt a munkadarab teljes mozgásához elegendő helyre van szüksége. Egy hosszú cső vagy egy aszimmetrikus hegesztett szerkezet megdöntéskor jelentősen kinyúlhat a munkaasztal síkjából.
Vásárlás előtt ellenőrizze a termék maximális méreteit a teljes forgási és dőlési tartományban. Hagyjon helyet a hegesztőpisztolynak, a kábeleknek, az elszívónak és a kezelő biztonságos mozgásának is.
A kisebb pozicionálók alkalmasak lehetnek rögzített munkafelületre való elhelyezésre, ha a gyártó ezt előírja. Hegesztőasztalokat is használhat alkatrészek összeszereléséhez és hegesztett szerkezetek előkészítéséhez, amelyek stabil alapot biztosítanak a befogási és összeszerelési munkákhoz.
Nehezebb pozicionálók esetén ellenőrizze a berendezés súlyát, a szállítási módot, a kezelőeszközök elérhetőségét és a padlófelülettel kapcsolatos követelményeket. Fontos különbséget tenni a gép súlya, a munkaeszköz teherbírása és a szállítandó csomag teljes súlya között.
Hegesztéskor a munkahelynek lehetővé kell tennie a kábelek biztonságos elvezetését és a keletkező füstök elszívását. A munka jellegétől függően érdemes megfelelő hegesztési füstelszívókat választani, amelyek elhelyezése nem zavarhatja a pozicionáló mozgását. Részleteket a hegesztési füstelszívó kiválasztásával kapcsolatos tanácsokban is talál.
11. Melyik pozicionálót válassza?
Kisebb hegesztési munkákhoz keressen egy kompakt, sebességszabályozott forgópozícionálót. Vásárlás előtt ellenőrizze a befogott szerelvény tényleges súlyát, a megfelelő tokmányt és a dőlésszög tartományát.
Karimák és kerületi hegesztések rendszeres gyártásához egy robusztusabb, motoros meghajtású, stabil fordulatszám-szabályozású és lábpedállal ellátott forgóasztal lehet alkalmasabb. A munkadarab pozicionálásának ismételhetősége is fontos.
Szabálytalan hegesztett szerkezetek esetén a dönthető pozicionálót a súlypont és a terhelési nyomatékok alapján kell kiválasztani, ne csak a maximális teherbírás alapján. Nehezebb alkatrészek esetén az elektromos dőlésszögállítás jelentős gyakorlati előnyökkel járhat.
Csövek, hengeres tartályok és hosszabb munkadarabok esetében gyakran alkalmasabbak a tekercses vagy görgős eszközök, amelyek a szükséges helyeken megtámasztják a terméket, és biztosítják annak egyenletes forgását.
Ha hegesztés előtt elsősorban a hegesztett szerkezetet kell szilárdan pozicionálnia és összeszerelnie, akkor valószínűleg nincs szükség forgóeszközre. A rögzített munkafelületek és azok szorítótartozékai közötti különbségeket a „Hogyan válasszunk hegesztőasztalt” című cikk is ismerteti.
12. A leggyakoribb hibák a pozicionáló kiválasztásakor
- Kizárólag a maximális teherbírás alapján választunk: a megengedett terhelés jelentősen eltérhet vízszintes és ferde helyzet között.
- A súlypont és a munkadarab eltolásának alábecslése: az aszimmetrikus kialakítás viszonylag kis súly mellett is nagy terhelési nyomatékot hozhat létre.
- Helytelen sebességtartomány: a sebességnek meg kell egyeznie a hegesztett szerkezet átmérőjével és a hegesztési folyamattal.
- Megfelelő befogás nélküli vásárlás: a tokmány, a peremes vagy a speciális rögzítőelem esetleg nem tartozék.
- A kézi és az elektromos billentés összekeverése: a motoros asztalforgatás nem jelent motoros billentésállítást.
- Fordulási tér hiánya: egy hosszú vagy aszimmetrikus hegesztett szerkezet mozgás közben a padlónak, a gépnek vagy a környező berendezéseknek ütközhet.
- Helytelen hegesztőáram-vezetés: megfelelő áramátvitel nélkül a hajtás vagy a csapágyak károsodhatnak.
- Nem ellenőrzött vezérlési kompatibilitás: a hagyományos lábkapcsoló esetleg nem alkalmas automatizált hegesztésre vagy sebességszabályozásra.
13. Gyakran ismételt kérdések a hegesztőpozícionálókkal kapcsolatban
Mekkora a pozicionáló teherbírása?
A teherbe bele kell számolni a hegesztett szerkezet, a tokmány és a szerelvények súlyát is. Ezután ellenőrizni kell a megengedett teherbírást minden használt pozícióban, valamint az esetleges korlátozásokat a súlypont munkatengelytől való távolsága alapján. A termék súlya önmagában, az alakjának ismerete nélkül, nem feltétlenül elegendő a kiválasztáshoz.
Mi a különbség a forgó és a gördülő pozicionáló között?
A forgópozícionáló jellemzően egy munkaasztalra vagy tokmányba szerelt munkadarabot forgat. A görgős pozícionáló egy hengeres alkatrészt tart görgőkön, és a görgők mozgása révén forgatja azt. Hosszú csövek és tartályok esetén a görgős megoldás alkalmasabb lehet, mint a forgóasztal.
Alkalmasak az elektromos pozicionálók MIG/MAG és TIG hegesztéshez?
Igen, ha az adott eszköz alkalmas a hegesztési folyamathoz, a szükséges terheléshez és a hegesztőáram vezetésének módjához. Automatizálás esetén a szükséges sebességtartományt és a vezérlés kompatibilitását is ellenőrizni kell. A motoros forgatás önmagában nem támogat automatikusan minden hegesztési módszert.
Szükségem van külön tokmányra a pozicionálóhoz?
Ez a pozicionáló kialakításától és a munkadarab alakjától függ. Kerek alkatrészekhez általában a tokmány a praktikus, szabálytalan hegesztési varratokhoz speciális szerelvények lehetnek alkalmasabbak. Mindig ellenőrizze a szállítási terjedelmet, a rögzítőfuratok kompatibilitását és a teljes szerelvény megengedett terhelését.
Hogyan kell beállítani a megfelelő sebességet kerületi hegesztéshez?
A sebességet a hegesztett anyag átmérője és a szükséges hegesztési sebesség alapján kell kiválasztani. Nagyobb átmérő esetén azonos kerületi sebességhez alacsonyabb sebesség szükséges. A beállításnak meg kell felelnie az alkalmazott módszernek, a kötés típusának, a hozagolandó anyagnak és a technológiai folyamatnak. A munka megkezdése előtt ellenőrizze a futás egyenletességét és a helyes befogást.
Hegeszthetek nehezebb alkatrészt a pozicionálóra, ha nem döntöm meg?
Csak akkor, ha a teljes szerelvény megfelel az adott pozícióra megengedett teherbírásnak és terhelési nyomatékoknak. A vízszintes pozícióban lévő nagyobb teherbírás nem indokolja a többi gyártó határértékeinek túllépését. Ha a készüléket a jövőben billentésre is használják, akkor ennek az üzemmódnak is meg kell felelnie.
Végső ajánlás
Válasszon hegesztőpozícionálót a tényleges hegesztett szerkezetek és a munkamódszer alapján. Kis, kör alakú alkatrészekhez elegendő lehet egy kompakt forgóberendezés, szabályos kerületi hegesztéshez pedig egy stabil motorhajtás és megfelelő vezérlés érdemes. Szabálytalan szerkezetek esetén a súlypont, a terhelőnyomaték és a billentési lehetőségek a fő tényezők. Hosszú csövek és hengeres tartályok esetén a megfelelő alátámasztással ellátott gördülőpozícionálók alkalmasak. Teljes kínálatot talál a hegesztőpozícionálók kategóriájában. Ha nem biztos a megfelelő szerkezetben vagy a teherbírásban, készítse elő a hegesztett szerkezet súlyát, méreteit és alakját, a súlypont helyzetét, a szükséges forgási sebességet és a rendelkezésre álló tápegységet. Ezek az információk lehetővé teszik a szakmai támogatás számára, hogy biztonságosan használható szerelvényt ajánljon, beleértve a szükséges szorító tartozékokat is.
Autor článku: Tomas Gerlich