- Kategóriák
-
Akkumulátoros gépek, szerszámok és tartozékok
 Hogyan válasszunk akkus egyenes csiszolót
Hogyan válasszunk akkus szalagcsiszolót
Hogyan válasszunk akkus orbitális csiszolót?
Hogyan válasszunk akkus multifunkciós csiszolót?
Hogyan válasszunk akkus sarokcsiszolót
Hogyan válasszunk akkus excentercsiszolót?
Hogyan válasszunk akkus fűrészt építőanyagokhoz
Hogyan válasszunk akkus merülőfűrészt
Hogyan válasszunk akkus gérvágó fűrészt
Hogyan válasszunk akkus orsófűrészt?
Hogyan válasszunk akkus szúrófűrészt
Hogyan válasszunk akkus körfűrészt
Hogyan válasszunk akkus láncfűrészt
Hogyan válasszunk akkus szerszámkészletet
Hogyan válasszunk akkus szegélynyírót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk akkus fúrót és bontókalapácsot
Hogyan válasszunk akkus csiszológépet
Hogyan válasszunk akkumulátort és töltőt
Hogyan válasszunk akkus ütvecsavarozót
Hogyan válasszunk akkus polírozót
Hogyan válasszunk akkus csavarhúzót
Hogyan válasszunk akkus szegezőpisztolyt
Hogyan válasszunk elemes zseblámpát
Hogyan válasszunk akkus pisztolyt
Hogyan válasszunk elemes rádiót?
Hogyan válasszunk akkus fűrészt
Hogyan válasszunk akkus kerti porszívót és lombfúvót?
Hogyan válasszunk akkus ollót
Hogyan válasszunk vezeték nélküli porszívót
Hogyan válasszunk akkus gyalut
Hogyan válasszunk akkumulátoros kompresszort
Hogyan válasszunk akkumulátoros hidraulikus prést és fogót?
Hogyan válasszunk akkus permetezőt
Hogyan válasszunk akkus hőlégpisztolyt
Hogyan válasszunk akkus keverőgépet
Hogyan válasszunk akkus racsnit
Hogyan válasszunk akkumulátoros vízpumpát
Hogyan válasszunk akkus magasnyomású mosót
Hogyan válasszunk vezeték nélküli routert
Hogyan válasszunk akkumulátoros ventilátort
Hogyan válasszuk ki az akkumulátoros lemezvágót?
Hogyan válasszunk Aku ecsetet?
-
Műhely és minden körülötte (berendezések, gépek, szerszámok)
Hogyan válasszunk adszorpciós páramentesítőt
Hogyan válasszunk ipari ventilátort
Hogyan válasszunk professzionális páramentesítőt
Hogyan válasszunk félprofesszionális páramentesítőt?
Hogyan válasszunk otthoni páramentesítőt
Hogyan válasszunk gázfűtőt
Hogyan válasszunk forrólevegős tűzhelyet
Hogyan válasszunk olajfűtőt
Hogyan válasszunk infravörös fűtőtestet
Hogyan válasszunk elektromos fűtőtestet
Hogyan válasszunk fűtőpanelt
Hogyan válasszunk emelőberendezést
Hogyan válasszunk kezelőberendezést
Hogyan válasszunk fűtőtestet
Hogyan válasszunk páramentesítőt
Csiszolási, vágási és vágási tippek a nagyszerű eredményekért
A pneumatikus szerszámok előnyei
Hogyan válasszunk nyomatékkulcsot?
Hogyan válasszunk fájlokat?
Hogyan válasszunk megfelelő fémollót?
Hogyan válasszuk ki helyesen a feszültségátalakítókat?
Hogyan válasszunk raklapemelőt
Indítókábelek
Hogyan válasszunk satut a műhelyhez?
Hogyan válasszunk fúrógépet
Hogyan válasszunk asztali körfűrészt a műhelyünkbe?
Hogyan válasszunk fúrógépet
Hogyan válasszunk esztergagépet?
Axes
Hogyan válasszuk ki a kézi gyaluokat?
Hogyan válasszunk kézi fűrészt?
Hogyan válasszuk ki a forgács- és porelszívót?
Eszköz
Hogyan válasszuk ki a mérő lézert?
Indítókocsi és töltő kiválasztása
Töltőkocsik - indítás
-
Faipari gépek, szerszámok és technológia
Hogyan válasszunk fa marógépet
Hogyan válasszunk faesztergát
Hogyan válasszunk tartóállványokat
Hogyan válasszunk vésőgépet
Hogyan válasszunk porszívót
Hogyan válasszunk élzárógépet
Hogyan válasszunk szalagfűrészt fához
Hogyan válasszunk körfűrészt fához
Hogyan válasszunk körfűrészt
Hogyan válasszuk ki a törzsfűrészt?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk gyalut
Hogyan válasszunk faipari gépet?
Hogyan válasszuk ki a farfűrészt?
Hogyan válasszuk ki a szalagfűrészt?
Hogyan válasszuk ki a körfűrészt?
Hogyan válasszuk ki a sövénynyíró ollót?
Hogyan válasszuk ki a gallyvágó ollót?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk kecskét a favágáshoz?
Hogyan válasszunk kirakós fűrészt?
Hogyan válasszuk ki az elektromos gyalu
Hogyan válasszunk fáskamrát?
Hogyan válasszuk ki a faipari elektromos csiszolót?
-
Elektromos szerszámok és kézműves szerszámok
Hogyan válasszunk radiális fúrót
Hogyan válasszunk csigafúrót
Hogyan válasszunk szálvágót
Hogyan válasszunk ütvefúrót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk tűzőgépet
Hogyan válasszunk hornyolót
Hogyan válasszunk fúrót
Hogyan válasszunk elektromos gyalugépet
Hogyan válasszunk fúrógépet
Hogyan válasszunk forrasztót
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk csempevágót
Hogyan válasszunk elektromos lemezollót?
Hogyan válasszunk mágneses fúrót
Hogyan válasszunk elektromos marógépet
Hogyan válasszunk bontókalapácsot
Hogyan válasszunk polifúziós hegesztőgépet?
Hogyan válasszunk elektromos csavarhúzót
Hogyan válasszunk polisztirol vágót?
Hogyan válasszunk ütvecsavarozót
Hogyan válasszunk gérvágó fűrészt
Hogyan válasszunk elektromos szerszámokat?
Hogyan válasszunk polisztirol vágógépet?
Hogyan válasszuk ki a hornyvágót?
Fúrók – Az Ön nélkülözhetetlen társa a munkában
Hogyan válasszuk ki a fúrókalapácsot?
Hogyan válasszuk ki a kalapácsos fúrógépet?
Hogyan válasszuk ki a forrasztópákát?
- Elektromos generátorok, elektromos generátorok és minden körülöttük
- Kompresszorok és légkondicionálás
-
Fémmegmunkáló gépek és szerszámok
Hogyan válasszunk fémcsiszolót korongokhoz
Hogyan válasszunk darálót nedves és száraz daráláshoz?
Hogyan válasszunk kombinált darálót
Hogyan válasszunk kéttárcsás darálót?
Hogyan válasszuk a Thermdrill-t
Hogyan válasszunk lemezvágó ollót
Hogyan válasszunk 230 V-os fúrógépet?
Hogyan válasszunk műhelyprést
Hogyan válasszunk gépsatut?
Hogyan válasszunk mérőeszközt
Hogyan válasszunk fúrótornyot
Hogyan válasszunk kerekítőgépet
Hogyan válasszunk kézi élvágó gépet
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fémlemez-hajlító gépet?
Hogyan válasszunk darálót
Hogyan válasszunk csőlyukasztót
Hogyan válasszunk CNC gépet
Hogyan válasszunk mágneses fúrót
Hogyan válasszunk fémmarógépet
Hogyan válasszunk radiális fúrót
Hogyan válasszunk 400 V-os fúrógépet?
Hogyan válasszunk tárcsás csiszológépet
Hogyan válasszunk esztergát
A legjobb excentrikus köszörű: mi az, hogyan használják és miért van szükséged rá?
Hogyan válasszunk fémmegmunkáló gépet?
Hogyan válasszunk szalagcsiszolót?
Hogyan válasszunk vibrációs csiszolót?
Mi a célja a sarokcsiszolónak és a padcsiszolónak?
Hogyan válasszuk ki a megfelelő darálót?
Hogyan válasszunk excentrikus csiszolót
Hogyan válasszunk fémmarógépet
Hogyan válasszunk elektromos darálót
-
Építőipari és betonipari gépek és szerszámok
Hogyan válasszunk vibrációs döngölőt
Hogyan válasszunk hézagvágót
Hogyan válasszunk vibrációs lemezt?
Hogyan válasszunk mini dömpert
Hogyan válasszunk betonsimítót
Hogyan válasszunk építőipari fűrészt
Hogyan válasszunk eszközöket burkoláshoz és szegélyezéshez
Hogyan válasszunk betonvibrátort?
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk rakodót
Hogyan válasszunk vibrációs hengert?
Hogyan válasszunk csempevágót
Hogyan válasszunk mini kotrógépet
Hogyan válasszunk vibrációs lemezt
Lescha építési keverők
Hogyan válasszunk betonvibrátort?
Hogyan válasszunk gipszkarton csiszolót?
Hogyan válasszunk csempevágót?
Hogyan válasszunk bontókalapácsot
-
Hegesztés, hegesztéstechnológia és anyagösszekötő technológia
Hogyan válasszunk rozsdamentes acél tisztítást hegesztés után?
Hogyan válasszunk TIG égőt
Hogyan válasszunk MIG/MAG hegesztőpisztolyt?
Hogyan válasszunk hegesztési füstelszívót?
Hogyan válasszunk hegesztősisakot
Hogyan válasszunk hegesztőasztalt
Hogyan válasszuk ki a volfrámelektródát?
Milyen hegesztési módszerek vannak?
Hogyan válasszunk hegesztőt vagy invertert?
Mi az inverter
Tanácsok hegesztőgép vásárlásakor - MIG-MAG(Co2)
Hegesztett kötések
Tanácsok hegesztőgép vásárlásához - Inverter
- Kerti felszerelések tanácsadó központja

_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)


- Ajánlat az Ön számára


Hogyan válasszuk ki a szalagfűrészt?
Létrehozva 29.10.2024 (Frissítés 05.10.2026)
A szalagfűrész egy végtelenített, fogazott fűrészszalagot használ, amelyet járókerekek vezetnek. A köznyelvben ismert elnevezés azonban nagyon eltérő gépeket takar a kialakítás és a működés tekintetében. A legfontosabb döntés tehát nem az, hogy mekkora a motor teljesítménye, hanem az, hogy fémet vagy fát kell-e vágni . A szalagfűrészt mindig az anyag, a vágandó legnagyobb keresztmetszet, a szükséges vágás típusa és a használat gyakorisága alapján válasszuk ki.
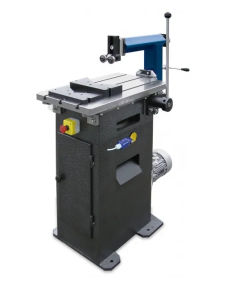
A leggyakoribb választás műhelyek, lakatosműhelyek és összeszerelés számára: csövek, profilok, rudak és tömör anyagok vágásához egyenesen a fém szalagfűrészekhez vezessen. Ha egy másik vágási módszert is összehasonlít, tekintse meg a fém fűrészek fő kategóriáját, amely magában foglalja mind a szalag-, mind a körfűrészeket. A fém szalagfűrészek kategóriájában csereszerszámokat találhat.
Ács- és famegmunkálási munkákhoz: ha deszkákat, gerendákat, tömör fát szeretne vágni vagy íveket faragni, válasszon a fa szalagfűrészek kategóriájából. Ezek munkaasztallal rendelkeznek, és az anyagot manuálisan vezetik a mozgó szalaggal szemben. A fémfűrész és a fafűrész eltérő kialakításban, szalagsebességben, munkadarab-befogásban és munkamódszerben különbözik, ezért nem cserélhetők fel gyakran.
Gyors döntés: fém vagy fa?
| Amit vágni kell | Megfelelő fűrésztípus | A legfontosabb paraméterek |
|---|---|---|
| Acélcsövek, profilok és rudak | Fém szalagfűrész | Kapacitás 90°-ban, szalagsebesség, satu és szögelfordulás |
| Tömör acél, vastag falú profilok és normál gyártás | Robusztus, helyhez kötött fém szalagfűrész | Vázmerevség, hűtés, hidraulikus süllyesztés és tápegység |
| Telepítési, szervizelési és kivitelezési munkák | Hordozható vagy mobil fém szalagfűrész | Súly, 230 V-os tápegység, vágási méretek és szállítás |
| Deszkák, gerendák és hosszanti favágások | Fa szalagfűrész | Vágási magasság, túlnyúlás, teljesítmény, szíjszélesség és ütköző |
| Ívek és szabálytalan formák fából | Fa szalagfűrész megfelelő keskeny szalaggal | Minimális támogatott szalagszélesség és vezetési pontosság |
Hogyan válasszunk fém szalagfűrészt
Fémfűrész esetén pontos anyagleírással kell kezdeni. Ez határozza meg, hogy főként üreges profilokat, csöveket, anyagkötegeket vagy tömör rudakat fog-e vágni. Ezután határozza meg a munkadarab legnagyobb méretét merőleges vágás esetén, valamint a leggyakrabban használt szögben. A vágási kapacitás általában csökken a kar vagy a satu forgatásával.
Hordozható, mobil vagy álló fűrész?
A hordozható és kézi szalagfűrészek alkalmasak kisebb profilok összeszerelésére, javítására és alkalmankénti vágására. Könnyen szállíthatók és gyakran 230 V-os tápegységről működnek. Korlátaik általában az alacsonyabb vágási kapacitás, az ismételt vágások során kisebb stabilitás és az anyag könnyebb befogása.
Az állványos mobil fűrészek praktikus kompromisszumot jelentenek az átlagos lakatosműhely számára. Satuval, gérvágással és nagyobb kapacitással rendelkeznek, de a súlytól és az alváztól függően továbbra is mozgathatók. Választáskor ellenőrizze az állvány stabilitását, a szállítókerekek meglétét és a hosszú anyagok kezeléséhez szükséges helyet.
Az álló szalagfűrészek rendszeres és igényesebb vágásra lettek tervezve. A robusztus váz, a precíz szalagvezetés, a stabil satu és a szabályozott karelőtolás növeli a munka ismételhetőségét. A nagyobb modellek hűtőberendezéssel, hidraulikus hengerrel, a vágás befejezése utáni automatikus leállítással vagy folyamatos sebességszabályozással rendelkezhetnek.
Vágási kapacitás 90°-ban és szögben
A gyártók általában külön adják meg a kerek rönk maximális átmérőjét és a téglalap alakú profil maximális méretét. A kerek anyagra vonatkozó adatok nem használhatók automatikusan téglalap alakú profilra. Ezért ellenőrizze:
- maximális rönkátmérő 90°-os szögben;
- egy téglalap alakú profil maximális szélessége és magassága 90°-os szögben;
- 45° vagy 60° vágási kapacitás, ha szükséges;
- a kar vagy a satu forgási tartománya;
- a munkadarab befogásának módja és sebessége.
Válasszon olyan kapacitást, amelynek ésszerű a tartaléka. A gép teljes kapacitásán történő rendszeres vágás korlátozza a kezelő kényelmét, és kevés helyet hagy a jövőbeni munkákhoz. Egy szükségtelenül túlméretezett fűrész azonban nehezebb, több helyet foglal, és 400 V-os tápegységet igényelhet.
A fűrészlap sebessége az anyagtól függően
A vágási sebességet méter/percben adják meg. A helyes érték az anyag típusától, szilárdságától, keresztmetszeti méretétől, a szíj fogazatától és hűtésétől függ. A puhább színesfémek általában eltérő sebességet tesznek lehetővé, mint a szerkezeti, szerszám- vagy rozsdamentes acél. A többfokozatú vagy folyamatos sebességszabályozású fűrészek sokoldalúbbak.
Ne állítsa be a sebességet kizárólag az érzés vagy a motor teljesítménye alapján. Kövesse a fűrész és a fűrészlap gyártója által megadott táblázatot. A nem megfelelő sebesség a fogak gyors eltompulását, túlmelegedést, ferde vágásokat vagy a fűrészlap károsodását okozhatja.
Hidraulikus süllyesztés, satu és automatikus kikapcsolás
A gravitációs fűrészeknél a kar saját súlya alatt süllyed, és a süllyesztési sebességet általában egy hidraulikus henger szabályozza. A megfelelően beállított előtolás segít egyenletes nyomást fenntartani a fogakra, és csökkenti a szalag túlterhelését. Az automatikus kikapcsolás a vágás befejezése után lehetővé teszi a kezelő számára, hogy több anyagot készítsen elő, de nem helyettesíti a felügyeletet és az utasítások betartását.
A gyorskioldós satu felgyorsítja a sorozatvágást. Gérvágásoknál praktikus a teljes kar forgatása, mivel hosszú anyag maradhat az előtolás tengelyében. Más modelleknél a satu vagy a munkadarab forog. Vásárlás előtt vegye figyelembe, hogy egy ilyen megoldás mennyi helyet igényel a műhelyében.
Hűtés és forgalomintenzitás
A hűtőfolyadék elvezeli a hőt, elszállítja a forgácsokat, és meghosszabbíthatja a megfelelően kiválasztott fűrészlap élettartamát. Különösen fontos tömör profilok, rozsdamentes acél és más igényes anyagok gyakori vágásakor. Ellenőrizze, hogy a fűrész rendelkezik-e szivattyúval, tartállyal és folyadékvezetékekkel, és hogy a hűtőfolyadék utántölthető-e.
Kisebb profilok alkalmi vágásához esetleg nincs szükség hűtőrendszerre. A napi termeléshez azonban nemcsak a motor teljesítményét kell figyelembe venni, hanem a szerkezet merevségét, a szalagvezető minőségét, a szabályozási tartományt, a hűtést, a szervizelés elérhetőségét és a következő vágásra való felkészülés sebességét is.
Hogyan válasszunk fém fűrészlapot
Az új szíjnak pontosan meg kell egyeznie az adott fűrész előírt hosszával, szélességével és vastagságával. A szíj anyagát és a fogosztást, amelyet a hüvelykenkénti fogak száma jelez, szintén ki kell választani. A bimetál szíjak elterjedtek az univerzális műhelyi használatra, de mindig ellenőrizni kell a gyártó specifikációit az adott anyagra vonatkozóan.
Általánosságban elmondható, hogy több fogat kell egyszerre megmunkálni. Egy vékony falú profilon túl durva szalag beakadhat és károsíthatja a fogakat. Egy tömör anyagon túl finom szalag kis rést hagyhat a forgácsok számára, eltömődhet és túlmelegedhet. Változó vastagságú profilok esetén gyakran változó fogosztást használnak, például 6/10 vagy 10/14 TPI. A konkrét választást mindig a legkisebb falvastagsághoz, a legnagyobb kapcsolódási hosszhoz és a szíjgyártó ajánlásaihoz igazítsuk.
Cserekor az utasításoknak megfelelően állítsa be az új szíj megfelelő feszességét, vezetését és bejáratási idejét. A fém fűrészszíjak között különböző méretek és fogazatok találhatók.
Tápfeszültség 230 V vagy 400 V?
A kisebb hordozható és mobil fűrészek gyakran 230 V-ot használnak, és könnyen csatlakoztathatók egy hagyományos műhelyhez vagy összeszerelő sorhoz. A robusztusabb gépekhez 400 V-ra lehet szükség. A háromfázisú tápellátás önmagában nem jelent pontosabb vágást, de gyakran erősebb motorokkal és igényesebb műveletekre tervezett gépekkel társul.
Rendelés előtt ellenőrizze a rendelkezésre álló aljzatot, biztosítékot, a gép teljesítményét és a kézikönyv követelményeit. Nehéz, telepített fűrész esetén ellenőrizze a gép méreteit, súlyát, az ajtó szabad magasságát, a padló teherbírását és a hosszú anyagok adagolásához szükséges helyet is.
Hogyan válasszunk szalagfűrészt fához
Egy fa szalagfűrészben a munkadarabot a munkaasztalra helyezik, és egy függőleges szalagnak vezetik. A gép lehetővé teszi a hosszirányú vágást, rövidítést, vastagabb gerendák hasítását és ívek vágását. A fűrész méretét elsősorban a maximális vágási magasság és a túlnyúlás, vagyis a szalag és a keret közötti távolság határozza meg.
Vágási magasság és túlnyúlás
A maximális vágási magasság azt a legnagyobb anyagvastagságot jelzi, amely a fűrészlap felső vezetője alá fér. Ez azonban nem jelenti automatikusan azt, hogy a fűrész bármilyen keményfát gyorsan képes lesz maximális magasságban vágni. A gyakorlati eredményt befolyásolja a motor teljesítménye, a váz merevsége, a fűrészlap élessége és szélessége, valamint a megfelelő előtolási sebesség.
A túlnyúlás határozza meg a vágási vonal és a munkadarab széle közötti maximális távolságot. Ez elengedhetetlen széles deszkákkal való munkavégzés és nagyobb alkatrészek esztergálása esetén. Kis termékekhez elegendő lehet egy kompakt asztali körfűrész, míg egy asztalosnak egy robusztus, nagyobb asztallal ellátott, függőleges gép előnyösebb.
Öv szélessége szabástípus szerint
Egy szélesebb fűrészlap stabilabb egyenes és hosszvágásokhoz. Egy keskenyebb fűrészlappal kisebb sugarakat és összetettebb formákat vághat. A fűrésznek azonban el kell bírnia a választott szélességet. Vásárlás előtt ellenőrizze a fűrészlap minimális és maximális megengedett szélességét, hosszát és vastagságát.
A precíz hosszanti vágásokhoz fontos a merev ütköző és a helyesen beállított szalagvezetés. A szalag szélessége mellett a fogazata, a feszessége és a minimálisan elérhető sugár is döntő fontosságú az alakvágásnál.
Munkapad, ütközők és elszívás
Egy nagyobb asztal jobb alátámasztást biztosít a munkadarabnak. Az asztal döntése lehetővé teszi a ferde vágásokat, de a mechanizmusnak stabilnak, a skálának pedig könnyen leolvashatónak kell lennie. Hosszú deszkák esetén további támasztóállványokra vagy egy második személy segítségére lehet szükség, a gyártó biztonsági utasításainak megfelelően.
Egy fa szalagfűrész nagy mennyiségű fűrészport termel. Ellenőrizze az elszívónyílások számát és átmérőjét, valamint az elszívóval való kompatibilitást. A pótszalagok és egyéb felszerelések áttekintését a fűrésztartozékok kategóriában találja.
A leggyakoribb hibák szalagfűrész kiválasztásakor
- Fűrész kiválasztása kizárólag a teljesítményfelvétel alapján, a tényleges vágási kapacitás ellenőrzése nélkül.
- Fém szalagfűrész cseréje fa szalagfűrészre.
- Egy kerek rönk teherbírásának összehasonlítása egy téglalap alakú profil teherbírásával.
- Gérvágáskor a kisebb kapacitás figyelmen kívül hagyása.
- Öv vásárlása csak hossz alapján, a szélesség, vastagság és fogak ellenőrzése nélkül.
- A szalag túl finom vagy túl durva az anyag keresztmetszetéhez képest.
- Nincs hely a hosszú profilok vagy deszkák adagolásához.
- Könnyű hobbifűrész kiválasztása rendszeres termelési műveletekhez.
Gyakran ismételt kérdések a szalagfűrészekkel kapcsolatban
Lehet egyetlen szalagfűrésszel fémet és fát is vágni?
Általában nem. A fém- és fafűrészek eltérő felépítésűek, fűrészlap-sebességgel, befogással és anyagvezetéssel rendelkeznek. Csak olyan anyagokat és fűrészlapokat használjon, amelyeket az adott gép gyártója kifejezetten jóváhagyott.
Milyen kapacitású fémfűrészt válasszak?
Mérd meg a legnagyobb, általában vágott rönköt és a legnagyobb téglalap alakú profilt. Ellenőrizd a kapacitást 90°-os szögben és a használt szögben, és adj hozzá egy ésszerű tartalékot. Ne csak a modell neve vagy a járókerék átmérője alapján dönts.
230 V vagy 400 V a jobb egy műhelybe?
Összeszerelésekhez és kisebb profilokhoz a 230 V-os fűrész a praktikus. Nagyobb kapacitáshoz és rendszeres működéshez gyakran 400 V-os gépeket használnak. Azonban az általános kialakítás, a teljesítmény, a kapacitás és a rendelkezésre álló elektromos csatlakozás döntő fontosságú.
Mikor van szüksége hűtésre egy fémfűrésznek?
A hűtés különösen előnyös gyakori forgácsolás, teljes keresztmetszetek és igényes anyagok esetén. Elvezeti a hőt és segít a forgácsok eltávolításában. Mindig a gyártó által ajánlott folyadékot és koncentrációt használja.
Hogyan válasszuk ki a fémszíj fogainak számát?
A vágási osztást a vágás hossza és a profil legkisebb falvastagsága alapján válassza ki. Több fognak kell egyszerre dolgoznia a vágásban, de a köztük lévő résekben helyet kell hagyni a forgácsoknak. A pontos ajánlást a fűrészlap gyártójának táblázataiban találja.
Mit jelent a kirakodás egy fafűrészen?
Ez a fűrészlap és a keret függőleges része közötti távolság. Ez határozza meg, hogy milyen szélesre lehet vezetni egy anyagdarabot az asztalon, és milyen messze lehet a vágást elvégezni a szélétől.
Szóval, melyik szalagfűrészt válassza?
Fémcsövek, profilok és rudak vágásához kezdje a fém szalagfűrészek kategóriájában a választást, és hasonlítsa össze a konstrukciót, a vágási kapacitást, a szalagsebességet, a szögelést, a satut, a hűtést és az áramellátást. Ácsmunkákhoz válasszon a fa szalagfűrészek közül a vágási magasság, a kinyúlás, a szalagszélesség, a munkaasztal és az elszívóerő alapján. A helyesen kiválasztott gépnek nemcsak a legnagyobb munkadarabhoz kell igazodnia, hanem a munkavégzés gyakoriságához, a műhely méretéhez és a rendelkezésre álló szolgáltatásokhoz is.
Autor článku: Josef Ryšica