- Kategóriák
-
Akkumulátoros gépek, szerszámok és tartozékok
 Hogyan válasszunk akkus egyenes csiszolót
Hogyan válasszunk akkus szalagcsiszolót
Hogyan válasszunk akkus orbitális csiszolót?
Hogyan válasszunk akkus multifunkciós csiszolót?
Hogyan válasszunk akkus sarokcsiszolót
Hogyan válasszunk akkus excentercsiszolót?
Hogyan válasszunk akkus fűrészt építőanyagokhoz
Hogyan válasszunk akkus merülőfűrészt
Hogyan válasszunk akkus gérvágó fűrészt
Hogyan válasszunk akkus orsófűrészt?
Hogyan válasszunk akkus szúrófűrészt
Hogyan válasszunk akkus körfűrészt
Hogyan válasszunk akkus láncfűrészt
Hogyan válasszunk akkus szerszámkészletet
Hogyan válasszunk akkus szegélynyírót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk akkus fúrót és bontókalapácsot
Hogyan válasszunk akkus csiszológépet
Hogyan válasszunk akkumulátort és töltőt
Hogyan válasszunk akkus ütvecsavarozót
Hogyan válasszunk akkus polírozót
Hogyan válasszunk akkus csavarhúzót
Hogyan válasszunk akkus szegezőpisztolyt
Hogyan válasszunk elemes zseblámpát
Hogyan válasszunk akkus pisztolyt
Hogyan válasszunk elemes rádiót?
Hogyan válasszunk akkus fűrészt
Hogyan válasszunk akkus kerti porszívót és lombfúvót?
Hogyan válasszunk akkus ollót
Hogyan válasszunk vezeték nélküli porszívót
Hogyan válasszunk akkus gyalut
Hogyan válasszunk akkumulátoros kompresszort
Hogyan válasszunk akkumulátoros hidraulikus prést és fogót?
Hogyan válasszunk akkus permetezőt
Hogyan válasszunk akkus hőlégpisztolyt
Hogyan válasszunk akkus keverőgépet
Hogyan válasszunk akkus racsnit
Hogyan válasszunk akkumulátoros vízpumpát
Hogyan válasszunk akkus magasnyomású mosót
Hogyan válasszunk vezeték nélküli routert
Hogyan válasszunk akkumulátoros ventilátort
Hogyan válasszuk ki az akkumulátoros lemezvágót?
Hogyan válasszunk Aku ecsetet?
-
Műhely és minden körülötte (berendezések, gépek, szerszámok)
Hogyan válasszunk hidraulikus csörlőt
Hogyan válasszunk akkus csörlőt
Hogyan válasszunk ugrókötelet
Hogyan válasszunk kézi kötélfeszítőt
Hogyan válasszunk 12 és 24 V-os elektromos csörlőt?
Hogyan válasszunk kézi csörlőt
Hogyan válasszunk elektromos drótkötél emelőt?
Hogyan válasszunk drótköteles emelőt és csörlőt
Hogyan válasszunk hangszigetelt kompresszort
Hogyan válasszunk töltőt egy EFB akkumulátorhoz
Hogyan válasszunk emelőt és emelőt
Hogyan válasszunk hidraulikus emelőhengert
Hogyan válasszunk hidraulikus cipőemelőt
Hogyan válasszunk emelőt
Hogyan válasszunk sebességváltó emelőt
Hogyan válasszunk pneumatikus harmonika emelőt
Hogyan válasszunk mobil hidraulikus emelőt
Hogyan válasszunk hidraulikus emelőkocsit?
Hogyan válasszunk üveg tapadókorongokat
Hogyan válasszunk raklapemelőt
Hogyan válasszunk gipszkarton emelőt
Hogyan válasszunk raklapemelőt
Hogyan válasszunk szállítási platformot
Hogyan válasszunk emelőasztalt
Hogyan válasszunk kézikocsit
Hogyan válasszunk kézi targoncát
Hogyan válasszunk ruddle-t
Hogyan válasszunk műhelybútort
Hogyan válasszunk szerszámos szekrényt
Hogyan válasszunk műhelybútor-garnitúrát
Hogyan válasszunk műhelypolcot
Hogyan válasszunk szerszám nélküli műhelykocsit?
Hogyan válasszunk műhelyi szerszámkocsit?
Hogyan válasszunk műhelykocsit
Hogyan válasszunk gáz infravörös fűtőberendezést
Hogyan válasszunk olajtüzelésű infravörös fűtőtestet?
Hogyan válasszunk elektromos infravörös fűtőtestet
Hogyan válasszunk közvetlen tüzelésű olajfűtőt?
Hogyan válasszunk közvetett égésű olajfűtőt
Hogyan válasszunk gáztűzhelyet
Hogyan válasszunk gázfűtőt
Hogyan válasszunk gázfűtő ventilátort
Hogyan válasszunk olajradiátort
Hogyan válasszunk hőtárolót
Hogyan válasszunk elektromos ventilátoros fűtőtestet
Hogyan válasszunk állóventilátort
Hogyan válasszunk radiális ventilátort
Hogyan válasszunk axiális ventilátort
Hogyan válasszunk építőipari és ipari páramentesítőt
Hogyan válasszunk munkaállványokat és talapzatokat?
Hogyan válasszunk ácsgyalut
Hogyan válasszunk összecsukható munkapadot
Hogyan válasszunk műhelyasztalt és padot
Hogyan válasszunk munkapadot
Hogyan válasszunk adszorpciós páramentesítőt
Hogyan válasszunk ipari ventilátort
Hogyan válasszunk otthoni páramentesítőt
Hogyan válasszunk gázfűtőt
Hogyan válasszunk olajfűtőt
Hogyan válasszunk infravörös fűtőtestet
Hogyan válasszunk elektromos fűtőtestet
Hogyan válasszunk fűtőpanelt
Hogyan válasszunk emelőberendezést
Hogyan válasszunk kezelőberendezést
Hogyan válasszunk fűtőtestet
Hogyan válasszunk páramentesítőt
Csiszolási, vágási és vágási tippek a nagyszerű eredményekért
A pneumatikus szerszámok előnyei
Hogyan válasszunk nyomatékkulcsot?
Hogyan válasszunk fájlokat?
Hogyan válasszunk megfelelő fémollót?
Hogyan válasszunk satut a műhelyhez?
Hogyan válasszunk fúrógépet
Hogyan válasszunk asztali körfűrészt a műhelyünkbe?
Axes
Hogyan válasszuk ki a kézi gyaluokat?
Hogyan válasszunk kézi fűrészt?
Hogyan válasszuk ki a forgács- és porelszívót?
Eszköz
Hogyan válasszuk ki a mérő lézert?
-
Faipari gépek, szerszámok és technológia
Hogyan válasszunk kombinált famegmunkáló gépet
Hogyan válasszunk fa marógépet
Hogyan válasszunk faesztergát
Hogyan válasszunk tartóállványokat
Hogyan válasszunk vésőgépet
Hogyan válasszunk porszívót
Hogyan válasszunk élzárógépet
Hogyan válasszunk szalagfűrészt fához
Hogyan válasszunk körfűrészt fához
Hogyan válasszunk körfűrészt
Hogyan válasszuk ki a törzsfűrészt?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk gyalut
Hogyan válasszunk faipari gépet?
Hogyan válasszuk ki a farfűrészt?
Hogyan válasszuk ki a szalagfűrészt?
Hogyan válasszuk ki a körfűrészt?
Hogyan válasszuk ki a gallyvágó ollót?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk kecskét a favágáshoz?
Hogyan válasszunk kirakós fűrészt?
Hogyan válasszunk fáskamrát?
Hogyan válasszuk ki a faipari elektromos csiszolót?
-
Elektromos szerszámok és kézműves szerszámok
Hogyan válasszunk csigafúrót
Hogyan válasszunk szálvágót
Hogyan válasszunk ütvefúrót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk tűzőgépet
Hogyan válasszunk hornyolót
Hogyan válasszunk fúrót
Hogyan válasszunk elektromos gyalugépet
Hogyan válasszunk fúrógépet
Hogyan válasszunk forrasztót
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk csempevágót
Hogyan válasszunk elektromos lemezollót?
Hogyan válasszunk elektromos marógépet
Hogyan válasszunk bontókalapácsot
Hogyan válasszunk polifúziós hegesztőgépet?
Hogyan válasszunk elektromos csavarhúzót
Hogyan válasszunk polisztirol vágót?
Hogyan válasszunk ütvecsavarozót
Hogyan válasszunk gérvágó fűrészt
Hogyan válasszunk elektromos szerszámokat?
Fúrók – Az Ön nélkülözhetetlen társa a munkában
Hogyan válasszuk ki a fúrókalapácsot?
- Elektromos generátorok, elektromos generátorok és minden körülöttük
- Kompresszorok és légkondicionálás
-
Fémmegmunkáló gépek és szerszámok
Hogyan válasszunk fém szalagfűrészt
Hogyan válasszunk körfűrészt fémhez
Hogyan válasszunk fémfűrészt
Hogyan válasszunk tartozékokat egy mágneses fúrógéphez?
Hogyan válasszunk kézi és lábas hidraulikus présgépet?
Hogyan válasszunk hidraulikus-pneumatikus présgépet?
Hogyan válasszunk asztali hidraulikus prést
Hogyan válasszunk hidraulikus műhelyprést
Hogyan válasszunk kézi mechanikus présgépet
Hogyan válasszunk profilhajlító gépet
Hogyan válasszunk elektromos hajlítógépet
Hogyan válasszunk kézi lemezhajlító gépet?
Hogyan válasszunk orbitális csiszolót
Hogyan válasszunk sarokcsiszolót
Hogyan válasszunk asztali köszörűgépet
Hogyan válasszunk egyenes csiszolót
Hogyan válasszunk szalagcsiszolót
Hogyan válasszunk polírozó csiszológépet
Hogyan válasszunk kefés csiszolót
Hogyan válasszunk fúródarálót
Hogyan válasszunk gipszkarton csiszolót
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fűrészlap-csiszolót
Hogyan válasszunk oszcilláló csiszolót?
Hogyan válasszunk multifunkciós csiszológépet?
Hogyan válasszunk más darálók közül
Hogyan válasszunk szerszámmaró gépet
Hogyan válasszunk fúró-marógépet
Hogyan válasszunk asztali routert
Hogyan válasszunk CNC esztergát
Hogyan válasszunk univerzális esztergát
Hogyan válasszunk kombinált esztergát
Hogyan válasszunk esztergát
Hogyan válasszunk fémcsiszolót korongokhoz
Hogyan válasszunk darálót nedves és száraz daráláshoz?
Hogyan válasszunk kombinált darálót
Hogyan válasszunk kéttárcsás darálót?
Hogyan válasszuk a Thermdrill-t
Hogyan válasszunk lemezvágó ollót
Hogyan válasszunk 230 V-os fúrógépet?
Hogyan válasszunk műhelyprést
Hogyan válasszunk gépsatut?
Hogyan válasszunk mérőeszközt
Hogyan válasszunk fúrótornyot
Hogyan válasszunk kerekítőgépet
Hogyan válasszunk kézi élvágó gépet
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fémlemez-hajlító gépet?
Hogyan válasszunk darálót
Hogyan válasszunk csőlyukasztót
Hogyan válasszunk CNC gépet
Hogyan válasszunk mágneses fúrót
Hogyan válasszunk fémmarógépet
Hogyan válasszunk radiális fúrót
Hogyan válasszunk 400 V-os fúrógépet?
Hogyan válasszunk tárcsás csiszológépet
Hogyan válasszunk esztergát
Hogyan válasszunk fémmegmunkáló gépet?
Hogyan válasszunk szalagcsiszolót?
Mi a célja a sarokcsiszolónak és a padcsiszolónak?
Hogyan válasszuk ki a megfelelő darálót?
Hogyan válasszunk excentrikus csiszolót
Hogyan válasszunk elektromos darálót
-
Építőipari és betonipari gépek és szerszámok
Hogyan válasszunk vibrációs döngölőt
Hogyan válasszunk hézagvágót
Hogyan válasszunk vibrációs lemezt?
Hogyan válasszunk mini dömpert
Hogyan válasszunk betonsimítót
Hogyan válasszunk építőipari fűrészt
Hogyan válasszunk eszközöket burkoláshoz és szegélyezéshez
Hogyan válasszunk betonvibrátort?
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk rakodót
Hogyan válasszunk vibrációs hengert?
Hogyan válasszunk csempevágót
Hogyan válasszunk mini kotrógépet
Lescha építési keverők
Hogyan válasszunk gipszkarton csiszolót?
-
Hegesztés, hegesztéstechnológia és anyagösszekötő technológia
Hogyan válasszunk hegesztősisakot szűrőegységgel
Hogyan válasszunk önsötétedő sisakot
Hogyan válasszunk CNC vágógépet
Hogyan válasszunk védőképernyőket
Hogyan válasszunk rozsdamentes acél tisztítást hegesztés után?
Hogyan válasszunk TIG égőt
Hogyan válasszunk MIG/MAG hegesztőpisztolyt?
Hogyan válasszunk hegesztési füstelszívót?
Hogyan válasszunk hegesztősisakot
Hogyan válasszunk hegesztőasztalt
Hogyan válasszuk ki a volfrámelektródát?
Milyen hegesztési módszerek vannak?
Hogyan válasszunk hegesztőt vagy invertert?
Mi az inverter
Tanácsok hegesztőgép vásárlásakor - MIG-MAG(Co2)
Hegesztett kötések
Tanácsok hegesztőgép vásárlásához - Inverter
- Kerti felszerelések tanácsadó központja
-
Autóakkumulátor-töltők és indítóberendezések
Hogyan válasszunk indítókábelt
Hogyan válasszunk autóakkumulátor-tesztert?
Hogyan válasszunk feszültségváltót
Hogyan válasszunk autós akkumulátortöltőt indítókábellel?
Hogyan válasszunk 24 V-os autós akkumulátortöltőt?
Hogyan válasszunk 12 V-os autós akkumulátortöltőt?
Hogyan válasszunk 6 V-os akkumulátortöltőt?
Hogyan válasszunk autós akkumulátortöltőt
Hogyan válasszunk professzionális indítóállomást?
Hogyan válasszunk indítóindítót töltővel?
Hogyan válasszunk indítóerősítőt
Hogyan válasszunk zsebindítót
Hogyan válasszunk ki egy kiindulási forrást
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
- Ajánlat az Ön számára

Hogyan válasszunk fémfűrészt
Létrehozva 26.10.2026 (Frissítés 26.10.2026)
A fémfűrész egy olyan gép, amelyet acélcsövek, profilok, rudak, tömör anyagok és egyéb fém alkatrészek precíz és hatékony vágására terveztek. Háztartási és lakatos műhelyekben, acélszerkezetek gyártásában, összeszerelési munkákban és ipari műveletekben használják. Kialakításától függően alkalmas lehet alkalmi anyagrövidítésre, szabályos gérvágásokra vagy méretében azonos alkatrészek sorozatgyártására.
A választás során a fő tényezők a fűrész típusa, a vágandó anyag típusa és méretei, a maximális vágási kapacitás, a szögelhetőség, a vágási sebesség és a használat gyakorisága . A munkadarab befogásának módja, a motor teljesítménye, a tápegység, a hűtés, valamint a megfelelő fűrészszalagok vagy tárcsák megléte is fontos. Az egyik gépet alkalmanként használhatjuk acélprofilok rövidítésére építkezéseken, a másikat pedig tömör acélrudak mindennapi vágására a lakatosmunkában.
Gyors ajánlás:
- Összeszereléshez, javításokhoz és kisebb profilok alkalmi vágásához: válasszon hordozható szalagfűrészt vagy kompakt körfűrészt 230 V-os tápegységgel.
- Sokoldalú lakatosműhelyhez: érdemes megfontolni egy fix satuval, állítható szalagsebességgel és ferde vágások készítésére alkalmas szalagfűrészt.
- Csövek és profilok gyors, ismétlődő vágásához: válasszon egy megfelelő fémvágó pengével, precíziós satuval és hosszütközővel ellátott körfűrészt.
- Tömör anyagok és nagyobb keresztmetszetek rendszeres vágásához: válasszon egy robusztus szalagfűrészt megfelelő vágási kapacitással, hidraulikus karsüllyesztéssel és megfelelő hűtéssel.
1. Szalagfűrész vagy körfűrész fémhez?
Az első és legfontosabb döntés a kivitel kiválasztása. A szalagfűrészek és a körfűrészek különböző vágási módszereket alkalmaznak, és minden csoportnak megvannak a maga előnyei. Ezért ne csak a motor teljesítménye vagy a maximális vágószerszám átmérője alapján válasszon.
Fém szalagfűrészek
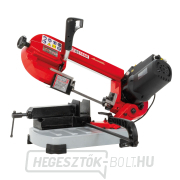
A szalagfűrész egy végtelenített, fogazott fűrészszalagot használ, amelyet járókerekek vezetnek. A szalag hurokban mozog, és fokozatosan áthalad a vágandó anyagon. Ez a módszer csövek, csővezetékek, profilok és tömör fémrudak vágására alkalmas.
A szalagfűrészek nagy előnye a viszonylag szűk vágási rés és a különböző keresztmetszetek megmunkálásának lehetősége. Megfelelően felszerelt modellekkel az anyagnak megfelelően beállíthatja a szalagsebességet, szabályozhatja a kar előtolását és gérvágásokat is végezhet.
A szalagfűrészek különösen alkalmasak lakatos műhelyek, karbantartási műveletek és gépgyártás számára. Választáskor figyeljen a váz merevségére, a szíjvezetőre, a szorító satura és a tényleges vágási kapacitásra. Egyedi változatokat a fém szalagfűrészek kategóriájában találhat.
Fém körfűrészek
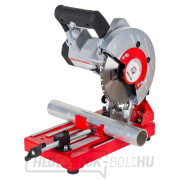
A fém körfűrész forgó vágókorongot használ. A kiviteltől függően ez lehet egy abrazív vágókorong vagy egy adott fémhez tervezett fogazott fűrészlap.
A körfűrészeket főként csövek, profilok, szalagok és egyéb alkatrészek gyors rövidítésére használják. A precíziós satuval és hosszütközővel ellátott modellek ugyanazon méretek ismételt vágásához is praktikusak.
A gérvágó fűrészek alkalmasak általános műhelyi vágásra, de jelentős mennyiségű szikrát és csiszolórészecskét termelnek. A recés pengével ellátott fűrészek helyes használat esetén pontosabb vágást tudnak elérni eltérő forgácsmintával.
A fém körfűrészek között számos különböző kivitelben találhat.
Kézi, mobil és álló változatok
A kézi és hordozható fűrészek praktikusak összeszereléshez, javításhoz vagy építkezésen végzett munkához. Előnyük a könnyebb szállítás és a vágás lehetősége egy állandó munkahelyen kívül. A korlátozások a kisebb vágási kapacitás és a pontos anyagvezetés nehezebb biztosítása lehetnek.
Az állvánnyal rendelkező mobil szalagfűrészek kompromisszumot jelentenek a hordozhatóság és a stabilitás között. Az álló gépek elsősorban a rendszeres anyagvágásra alkalmasak, ahol kihasználhatja a robusztus konstrukció, a nagyobb kapacitás és az egyéb felszereltség előnyeit.
A hordozható kialakítás egyik példája a Scheppach MBS 1200, míg a PROMA PPK szalagfűrészek vagy a nagyobb OPTIMUM modellek különböző munkaterhelésekhez és befogási lehetőségekhez készültek. Ezért a konkrét kialakítást a használat helyszíne és gyakorisága alapján válassza ki.
2. Milyen fémet és milyen keresztmetszetet fog leggyakrabban vágni?
A vágandó anyag nagyban befolyásolja a szükséges fűrész kialakítását, a vágószerszám kiválasztását és a munkasebességet. Először is határozza meg, hogy üreges profilokat, vékony falú csöveket, tömör rudakat vagy különféle fémeket fog-e vágni.
Acélcsövek, csővezetékek és üreges profilok
A szokásos fémmegmunkálási munkákhoz gyakran használnak négyzet és téglalap alakú profilokat, kerek csöveket vagy szögacélokat. Ezeknél az anyagoknál fontos a fűrészszalag vagy a fűrészlap szilárd befogása és megfelelő fogazása.
Ha főként kisebb profilokat vág, és gyors, ismétlődő vágásokra van szüksége, akkor egy körfűrész lehet megfelelő. Nagyobb keresztmetszet-választék és különböző anyagok esetén a állítható sebességű és szögű szalagfűrész a praktikus.
Vékony falú profilok esetén ellenőrizze a megfelelő fogosztást. A túl durva fogazás beakadhat az anyag éleibe, és kedvezőtlen terhelést okozhat a vágószerszámon.
Tömör acél, köracélok és vastag falú profilok
Tömör anyag forgácsolásakor a vágószerszám nagyobb fémfelülettel érintkezik, és több forgács keletkezik. Ezért fontos a gép merevsége, a megfelelő forgácsolási sebesség, az előtolás és szükség esetén a hűtés.
Egy robusztus szalagfűrész hasznos a tömör acélrudak rendszeres vágásához. A megfelelő fogosztás segít eltávolítani a forgácsokat és csökkenti a szalag túlterhelésének kockázatát.
Figyelem: Egyes fűrészek esetében a gyártó megadja az üreges anyagok maximális vágási kapacitását. Például egyes fűrészek esetében a PROMA azt javasolja, hogy tömör keresztmetszetek esetén a megadott értékeket körülbelül egyharmaddal csökkentsék. Ez az ajánlás azonban nem alkalmazható automatikusan minden márkára és modellre ellenőrzés nélkül.
Alumínium, színesfémek és rozsdamentes acél
Az alumínium és más színesfémek eltérő vágási tulajdonságokkal rendelkeznek, mint a hagyományos szerkezeti acélok, ezért megfelelő fűrészlapot vagy fűrészlapot, valamint megfelelően beállított munkakörülményeket igényelnek.
A rozsdamentes és keményebb acélok nagyobb vágási sebességet, hőelvezetést és szerszámélettartamot igényelhetnek, ezért a „fémfűrész” megnevezés önmagában nem garantálja az alkalmasságot minden ötvözethez.
Ha különböző anyagokat kell váltogatnia, válasszon megfelelő sebességtartományú és rendelkezésre álló vágószerszámokkal rendelkező fűrészt. A konkrét értékeket mindig a fűrész és a csiszoló- vagy fogazott szerszám gyártójának ajánlásaihoz igazítsa.
3. Maximális vágási kapacitás és vágás
A vágási kapacitás határozza meg az anyag legnagyobb méretét, amelyet a fűrész a gyártó által meghatározott feltételek mellett képes vágni. Ez az egyik legfontosabb paraméter a fűrész kiválasztásakor.
A szalagfűrészek gyakran feltüntetik a maximális rönkátmérőt és külön a téglalap keresztmetszetű rönkök kapacitását. Mindkét értéket külön kell figyelembe venni.
90°-os merőleges vágási kapacitás
A legnagyobb vágási kapacitást általában merőleges beállításnál adják meg. Például a Holzmann BS128HDR 230V a gyártó szerint 125 mm-es maximális kör alakú anyagátmérővel rendelkezik 90°-os szögben, téglalap keresztmetszetű kapacitása pedig 100 × 150 mm.
A nagyobb PROMA PPK-200U szalagfűrész maximális átmérője 90°-ban 205 mm, téglalap alakú keresztmetszete pedig 235 × 205 mm.
A modell megnevezése önmagában azonban nem garantál egy adott szabást. Mindig tekintse meg a gyártó műszaki táblázatát, és ellenőrizze, hogy azonos anyagformákat hasonlít-e össze.
Kapacitás 45°-os és 60°-os szögvágás esetén
Gérvágáskor a használható munkaterület általában csökken. Egy olyan fűrésznek, amelyik nagy profilokat tud merőlegesen kezelni, nem feltétlenül kell 45°-os vagy 60°-os beállítással hasítania azokat.
Például a Holzmann BS128HDR 230V maximális átmérője 45°-os szögben 95 mm, 60°-os szögben pedig csak 50 mm. Ezek az értékek mutatják, miért nem elég a névben vagy a hirdetésben megadott legnagyobb értéket követni.
Gyakorlati tanács: Vásárlás előtt jegyezze fel a leggyakrabban vágott legnagyobb profilt és a leggyakrabban használt szöget. Hasonlítsa össze a szükséges méretet az adott fűrész kapacitásával azonos beállítások mellett.
4. A gérvágások szöge és pontossága
A szögben történő vágás lehetősége fontos a keretek, korlátok, kapuk, acélszerkezetek és egyéb hegesztett szerkezetek gyártásakor. Választáskor ne csak a maximális szögtartományra, hanem a beállítás pontosságára és az anyag rögzítésének módjára is figyeljen.
Fűrészkar forgatása
Lengőkaros fűrészeknél a vágóegység változtatja a pozícióját, miközben az anyag a satuba van szorítva. Ez a kialakítás praktikus hosszabb profilokkal való munkavégzés esetén, mivel nem kell minden alkalommal megváltoztatni a pozíciójukat a munkaterületen.
Egyes modellek csak az egyik oldalon, mások mindkét oldalon lehetővé teszik a gérvágást. Például az OPTIMUM OPTIsaw S 131 GH kétoldalas forgókarral van felszerelve a gérvágásokhoz.
Forgó satu
Egy másik kialakítás a szorító satu helyzetének a vágószerszámhoz viszonyított megváltoztatását használja. Ez a módszer kisebb gépekhez vagy ritkább szögvágásokhoz lehet alkalmas.
Választáskor ellenőrizze, hogy a szög kényelmesen és pontosan beállítható-e, hogy a satu kellően merev marad-e, és hogy minden tervezett keresztmetszet biztonságosan rögzíthető-e.
Ha nagyszámú azonos alkatrészt gyárt, akkor értékelni fogja a világos szögskálát, a fix ütközőket és a beállítások egyszerű megismételhetőségét is.
5. Fűrészlap sebessége és keréksebesség
A vágási sebesség befolyásolja a termelékenységet, a vágás minőségét és az élettartamot. A szalagfűrészek és a körfűrészek esetében azonban eltérő specifikációkat alkalmaznak.
Szalagfűrészek szalagsebessége
Szalagfűrészek esetében a sebességet általában méter per percben (m/perc) adják meg. Egyes gépek több fix sebességet is lehetővé tesznek, míg mások folyamatos szabályozást kínálnak.
Például a Holzmann BS128HDR 230V háromféle szalagsebességgel rendelkezik: 23, 33 és 56 m/perc. A PROMA PPK-200U négyféle sebességet kínál: 24, 41, 61 és 82 m/perc.
Az anyagtól, a keresztmetszettől és a fűrészlap típusától függően alacsonyabb vagy magasabb sebességet kell választani. Nehezen megmunkálható acélokhoz más sebesség lehet megfelelő, mint egyes puhább színesfémekhez.
A sebességszabályozás különösen hasznos azokban a műhelyekben, ahol gyakran cserélik a különböző anyagokat. A helytelen sebesség gyorsabb fogkopást, túlmelegedést vagy rossz vágási minőséget okozhat.
Körfűrészek sebességei
A körfűrészek teljesítményét általában percenkénti fordulatszámban adják meg. A fűrészlap átmérője is fontos a tényleges kerületi sebesség szempontjából.
Például a Holzmann MKS355ECO 230V egy 355 mm átmérőjű és 1700 ford/perc fordulatszámú fogazott tárcsát használ. A Scheppach MT 150 körfűrész azonos névleges átmérőjű csiszolótárcsával működik, de lényegesen nagyobb fordulatszámon.
Ezek a kialakítások nem felcserélhetők. Kizárólag a gyártó által az adott fűrészhez, annak sebességéhez, befogásához és a vágandó anyaghoz meghatározott fűrészlapokat használjon.
6. Fűrészszalag vagy -tárcsa: hogyan válasszuk ki a megfelelő vágószerszámot?
A megfelelő fűrészszalag vagy penge nagy hatással van a vágás minőségére, a munkasebességre és a szerszám élettartamára. Vásárlás előtt ellenőrizze a fűrész kompatibilitását és az adott fémhez való felhasználási célt.
Fém fűrészlapok
A fűrészlap hosszának, szélességének, vastagságának és fogazásának egyeznie kell. A bimetál fűrészlapokat gyakran használják univerzális műhelyi használatra, mivel rugalmasabb testet és tartósabb vágófogakat kombinálnak.
A fogosztás, amelyet általában TPI-ként emlegetnek, fontos tényező. A túl durva fogak alkalmatlanok lehetnek vékony falú csövekhez és profilokhoz, míg a túl finom fogak tömör anyagok vágása során forgácsokkal tömörödhetnek el.
Változó keresztmetszetekhez a változó fogazatú szíjak, például a 6/10 vagy 10/14 TPI, praktikusak. A pontos ajánlás azonban mindig az adott anyagtól, a falvastagságtól és a vágási hossztól függ.
A fém fűrészszalag kategóriában kompatibilis változatokat választhat.
Fogazott fűrészlapok fémhez
Fogazott tárcsák esetén fontos ellenőrizni a külső átmérőt, a befogófuratot, a fogak számát és geometriáját, a vágóél anyagát és a megengedett maximális sebességet.
A keményfém lapkákkal vágott lapok alkalmasak lehetnek bizonyos fémek gyors és precíz vágására, ha a gép kialakítása ezt lehetővé teszi. Azonban nem használhatók automatikusan minden körfűrészen vagy minden acéltípuson.
Az acélhoz való fűrészlapok között megfelelő szerszámokat talál. Rendeléskor ellenőrizze a vágási szélességet és az ajánlott munkakörülményeket is.
Csiszoló vágókorongok
A csiszolókorongok az anyag csiszolásával működnek, és szerkezetileg megfelelő gérvágó fűrészekkel használják őket. Több szikrát és csiszolórészecskét termelnek, és eltérő munkahelyi védelmi követelmények vonatkozhatnak rájuk.
Cserefűrészlap kiválasztásakor az átmérőnek, vastagságának, befogófuratának, megengedett sebességének és céljának meg kell egyeznie. Mindig az adott fűrész dokumentációja szerint válasszon cserefűrészlapot.
7. Döntési táblázat: melyik fémfűrészt válasszuk?
| Igény | Mire kell összpontosítani | Kinek alkalmas a megoldás? |
|---|---|---|
| Kisebb acélprofilok alkalmi rövidítése | Kompakt szalag- vagy körfűrész, megfelelő tápegység és biztonságos rögzítés | Otthoni és karbantartó műhely |
| Összeszerelési és építési helyszíni munkák | Mobil kialakítás, könnyű súly, könnyen szállítható és 230 V-os tápegység | Telepítő és szolgáltató cégek |
| Csövek, profilok és rudak univerzális vágása | Szalagfűrész sebességszabályozással, satuval és szögállítással | Lakatos műhelyek |
| Ugyanazon profilok gyors, ismételt felosztása | Körfűrész megfelelő fogazott pengével, precíziós satuval és hosszütközővel | Fémszerkezet-gyártók |
| Tömör anyag rendszeres vágása | Robusztus szalagfűrész, megfelelő fogazattal, hűtés- és előtolásszabályozással | Gépészettudományi gyártás |
| Gyakori gérvágások | Forgókar vagy satu, precíz szögbeállítás és 45°-os kapacitás | Lakatosok és keretgyártók |
| Magasabb termelési volumen | Nagyobb vágási kapacitás, hidraulikus süllyesztés, hűtés, ütközők és üzemi teherbírás | Professzionális gyártólétesítmények |
8. Hidraulikus kar leengedése és automatikus leállítás
Néhány szalagfűrészen a vágókart a saját súlya süllyeszti le, és a süllyedés sebességét egy hidraulikus henger szabályozza. A megfelelően beállított előtolás segít biztosítani a fűrészszalag simább betöltését.
Ez a kialakítás praktikus nagyobb keresztmetszetek rendszeres vágásához, amikor a kezelőnek nem kell folyamatosan manuálisan irányítania a teljes munkamozgást.
Például a PROMA PPK-200U hidraulikus hengerrel van felszerelve, amely szabályozza a kar vágásba süllyedését. Ezenkívül hűtőberendezéssel, gyorskioldó satuval és hosszütközővel is rendelkezik.
Egyes modellek automatikus kikapcsolási funkcióval is rendelkeznek a vágás befejezése után. Ez javíthatja a munkavégzés kényelmét és csökkentheti a fűrészlap szükségtelen működtetését.
A hidraulikus süllyesztés nem állítja be automatikusan a megfelelő előtolást az egyes anyagokhoz. A kezelőnek a gyártó utasításaihoz és a használt szalaghoz kell igazítania a munkakörülményeket.
9. Hűtés fémek vágásakor
A hűtés különösen fontos tömör acél keresztmetszetek rendszeres vágásakor, igényesebb anyagok esetén és hosszabb üzemidőre tervezett gépeken.
A hűtőfolyadék segít eltávolítani a hőt a vágási területről, kenni a vágószerszámot és eltávolítani a forgácsokat. A megfelelő hűtés hozzájárulhat a fűrészlap hosszabb élettartamához és az állandóbb vágási minőséghez.
Néhány kisebb hordozható fűrészt úgy terveztek, hogy folyadékhűtés nélkül működjön. A nagyobb műhelymodellek beépített hűtőegységgel, szivattyúval és tartállyal rendelkezhetnek.
Vásárlás előtt ellenőrizze, hogy a hűtés alapfelszereltségként jár-e, milyen folyadék van előírva, és milyen karbantartási követelmények vonatkoznak rá. Ne használjon folyadékhűtést abrazív pengével ellátott körfűrészeken, kivéve, ha a gyártó kifejezetten engedélyezi.
10. Motorteljesítmény, tápegység és üzemmód
A fémfűrészek 230 V-os és 400 V-os változatban is kaphatók. A kisebb hordozható és műhelyi gépek gyakran 230 V-ot használnak, míg egyes nagyobb professzionális fűrészek háromfázisú 400 V-os csatlakozást igényelnek.
A feszültség önmagában azonban nem határozza meg a vágási kapacitást vagy pontosságot. Ami döntő, az a gép, a motor, a hajtómű, a munkasebesség és a megengedett terhelés általános kialakítása.
Például a Holzmann BS128HDR 230V névleges teljesítménye S1 550 W és S6 825 W. A PROMA PPK-200U gyártó által megadott motorteljesítménye S1 1100 W.
Az S1 és S6 értékek nem felcserélhetők közvetlenül. Az S1 üzemmód a folyamatos működést jelenti meghatározott feltételek mellett, míg az S6 a terheléses és terhelés nélküli működés periodikus váltakozását írja le.
Körfűrészek esetében különbséget kell tenni a motor teljesítménye és a mechanikai teljesítmény között. A nagyobb teljesítmény önmagában nem garantál gyorsabb vagy pontosabb vágást, különösen akkor, ha a fűrész nem megfelelő pengét használ, vagy nem elég merev a szerkezete.
11. Munkaterület, súly és kezelés
A fűrész külső méretei nem az egyetlen fontos információ az elhelyezése szempontjából. A munkahely tervezésekor figyelembe kell venni a hosszú csövek, profilok és rudak be- és eltávolítását is.
Rövidebb alkatrészekhez egy kompakt asztali körfűrész elegendő lehet. Ha azonban rendszeresen vág hosszú profilokat, értékelni fogja a megfelelő tartóállványokat vagy görgős támasztékokat. Az anyagot vágás közben biztonságosan alá kell támasztani, és nem szabad túlzott terhelést okoznia a satunak.
Mobil gép kiválasztásakor ellenőrizze a tényleges súlyt, a szállítófogantyúkat és a kerekeket, ha vannak. Például a Scheppach MBS 1200 jelentősen könnyebb, mint a robusztus, asztali szalagfűrészek.
Nagyobb gépek esetén különbséget kell tenni a nettó és a szállítási súly között. Például a PROMA PPK-200U nettó súlya a gyártó szerint 150 kg, a teljes súlya pedig 182 kg. Ezek az értékek fontosak a szállítás, a kirakodás és a biztonságos elhelyezés szempontjából.
Előfordulhat, hogy az alap, a hosszütköző vagy a támasztóberendezés nem minden szállítmány része automatikusan. Ezért kérjük, rendelés előtt ellenőrizze az alaptartozékok választékát és a lehetséges bővítési lehetőségeket.
12. Fémfűrész biztonsága és karbantartása
Fűrésszel végzett munka során éles forgácsok, fémrészecskék és a kiviteltől függően szikrák keletkeznek. A munkadarabot megfelelően be kell fogni, és a munkaterületnek meg kell felelnie a vágás jellegének.
A munka megkezdése előtt ellenőrizze a fűrészszalag vagy -lap állapotát, a védőburkolatokat, a satut és a gép megfelelő beállítását. Szalagfűrész esetén ellenőrizze a szalag feszességét és vezetését is. Körfűrész esetén csak kompatibilis, megfelelő sebességű szerszámot használjon.
Ne használjon sérült vagy túlzottan kopott vágószerszámokat. Kövesse a gyártó utasításait a csiszolóanyag cseréjével és karbantartásával kapcsolatban, és győződjön meg arról, hogy a tápellátás biztonságosan le van választva.
Fontos a forgácsok rendszeres eltávolítása és a hűtőrendszer ellenőrzése, ha van ilyen a gép része. Fogaskerékkel ellátott fűrészek esetén tartsa be az előírt kenési és szervizelési intervallumokat.
A szalagfűrészek kialakításáról, a vezetőbeállításokról és a sebességválasztásról részletesebb információkat a szalagfűrész kiválasztásával kapcsolatos tanácsokban talál.
Szóval, melyik fűrészt érdemes választani?
Otthoni műhelyekhez és alkalmi munkákhoz egy kisebb hordozható szalagfűrész vagy kompakt körfűrész lehet megfelelő. Az anyag mérete, a rendelkezésre álló áramellátás és a biztonságos rögzítés lehetősége döntő fontosságú.
Egy univerzális lakatos műhely számára a mobil vagy az álló szalagfűrészek összehasonlítását javasoljuk, amelyek szögeléssel, több szalagsebességgel és elegendő vágási kapacitással rendelkeznek. Egy ilyen gép praktikus, ha gyakran kell változtatni a különböző keresztmetszeteket.
Csövek és profilok gyors, ismétlődő vágásához alkalmasabb lehet egy fogazott fémlappal, precíziós satuval és gérszögállítási opcióval ellátott körfűrész.
Tömör anyagok rendszeres gyártásához és vágásához válasszon egy robusztus szalagfűrészt hidraulikus indítással, megfelelő hűtéssel, elegendő munkaterülettel és az anyagnak megfelelő vágószerszámmal.
A leggyakoribb hibák fűrészlap kiválasztásakor
- Kizárólag a motor teljesítménye alapján választva: a vágási kapacitás, a szerkezeti merevség, a sebesség és a megfelelő vágószerszám is fontos.
- Szalag- és körfűrész cserélhetősége: minden kivitel különböző munkakörülményekhez és vágási gyakorisághoz alkalmas.
- A szögvágás kapacitásának alábecsülése: a fűrész merőlegesen, de 45°-ban nem tudja kezelni a szükséges profilt.
- Helytelen fűrészlap: meg kell egyeznie a méretekkel, az anyaggal és a fogosztással.
- Nem kompatibilis fűrészlap: a csiszoló- és fogazott fűrészlapok nem cserélhetők fel a különböző fűrészkialakítások között.
- Anyagtól független sebességválasztás: a nem megfelelő fordulatszám vagy szalagsebesség jelentősen lerövidítheti a szerszám élettartamát.
- Hűtés és támasztékok elhagyása: rendszeres vágás esetén ezek fontosak lehetnek mind a termelékenység, mind a munkafolyamat stabilitása szempontjából.
- Kevés a munkaterület: a hosszú profilok biztonságos alátámasztást igényelnek a fűrész előtt és mögött.
Gyakran ismételt kérdések a fűrészlap kiválasztásával kapcsolatban
Szalagfűrész vagy körfűrész jobb fémhez?
Ez az alkalmazástól függ. A szalagfűrész nagyon sokoldalúan használható különféle fémkeresztmetszetek vágására, és alkalmas lehet tömör anyagok rendszeres vágására is. A körfűrész különösen praktikus csövek és profilok gyors, ismételt rövidítéséhez. Választáskor hasonlítsa össze a pontosságot, a kapacitást, a szögelfordulást és a fogyóeszközök árát is.
Melyik fémfűrészt válassza otthoni műhelyébe?
Egy kompakt szalag- vagy körfűrész 230 V-os tápegységgel alkalmas lehet kisebb profilok alkalmi vágására. Ha többféle anyagot szeretne megmunkálni, értékelni fogja a sebességszabályozással és a vágási szög beállításának lehetőségével rendelkező szalagfűrészt.
Mi a különbség a csiszoló és a recés körfűrész között?
A csiszolófűrész vágókorongot használ az anyag eltávolítására. A recés körfűrész vágófogakat használ a fémforgácsok eltávolítására. Ezek a gépek eltérő működési sebességgel és pengeigényekkel rendelkeznek, így vágószerszámaik a gyártó kifejezett engedélye nélkül nem cserélhetők fel.
Mekkora vágási kapacitásra van szükségem a fűrésznek?
Mérd meg a jellemzően vágott legnagyobb rönköt és a legnagyobb téglalap alakú profilt. Ezután hasonlítsd össze az adott fűrész specifikációit 90°-os szögben és a leggyakrabban használt szögben. Azt is vedd figyelembe, hogy üreges vagy tömör anyagot fogsz-e vágni.
Melyik fűrészlapot válasszam acélcsövekhez és profilokhoz?
A fogosztást a falvastagság, a keresztmetszet mérete és az anyag típusa szerint válassza ki. Vékony falú profilok esetén a finomabb fogazat az előnyösebb, míg tömör keresztmetszetek esetén fontos a forgácselvezetéshez szükséges hely. A pontos ajánlásokért mindig ellenőrizze a fűrészlap gyártójának táblázatait.
Szükségem van hűtésre a fémfűrészemhez?
A hűtés különösen előnyös a normál vágás, nagyobb tömör keresztmetszetek és igényesebb anyagok esetén. Egyes kisebb fűrészek azonban folyadékhűtés nélkül működnek. Mindig kövesse a gyártó előírásait, és ne használjon hűtőfolyadékot olyan gépen, amelyet nem erre terveztek.
Válasszon fémfűrészt az anyag és a szükséges munka alapján
Vásárlás előtt készítse elő a vágandó anyag típusát és méreteit, a leggyakrabban használt szögeket, a szükséges pontosságot és a várható vágások számát. Ezután hasonlítsa össze a fűrész kialakítását, a vágási kapacitást, a teljesítményt, a vágási sebességet, a hűtést, valamint a megfelelő fűrészszalagok vagy lapok elérhetőségét. Böngésszen fémfűrész kínálatunkban, és válassza ki a megfelelő gépet otthonába, lakatosműhelyébe vagy professzionális műhelyébe. Ha nem biztos a megfelelő kialakításban vagy vágási kapacitásban, örömmel segítünk a választásban az adott anyag és a tervezett felhasználás alapján.
Autor článku: Tomas Gerlich