- Kategóriák
-
Akkumulátoros gépek, szerszámok és tartozékok
 Hogyan válasszunk akkus egyenes csiszolót
Hogyan válasszunk akkus szalagcsiszolót
Hogyan válasszunk akkus orbitális csiszolót?
Hogyan válasszunk akkus multifunkciós csiszolót?
Hogyan válasszunk akkus sarokcsiszolót
Hogyan válasszunk akkus excentercsiszolót?
Hogyan válasszunk akkus fűrészt építőanyagokhoz
Hogyan válasszunk akkus merülőfűrészt
Hogyan válasszunk akkus gérvágó fűrészt
Hogyan válasszunk akkus orsófűrészt?
Hogyan válasszunk akkus szúrófűrészt
Hogyan válasszunk akkus körfűrészt
Hogyan válasszunk akkus láncfűrészt
Hogyan válasszunk akkus szerszámkészletet
Hogyan válasszunk akkus szegélynyírót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk akkus fúrót és bontókalapácsot
Hogyan válasszunk akkus csiszológépet
Hogyan válasszunk akkumulátort és töltőt
Hogyan válasszunk akkus ütvecsavarozót
Hogyan válasszunk akkus polírozót
Hogyan válasszunk akkus csavarhúzót
Hogyan válasszunk akkus szegezőpisztolyt
Hogyan válasszunk elemes zseblámpát
Hogyan válasszunk akkus pisztolyt
Hogyan válasszunk elemes rádiót?
Hogyan válasszunk akkus fűrészt
Hogyan válasszunk akkus kerti porszívót és lombfúvót?
Hogyan válasszunk akkus ollót
Hogyan válasszunk vezeték nélküli porszívót
Hogyan válasszunk akkus gyalut
Hogyan válasszunk akkumulátoros kompresszort
Hogyan válasszunk akkumulátoros hidraulikus prést és fogót?
Hogyan válasszunk akkus permetezőt
Hogyan válasszunk akkus hőlégpisztolyt
Hogyan válasszunk akkus keverőgépet
Hogyan válasszunk akkus racsnit
Hogyan válasszunk akkumulátoros vízpumpát
Hogyan válasszunk akkus magasnyomású mosót
Hogyan válasszunk vezeték nélküli routert
Hogyan válasszunk akkumulátoros ventilátort
Hogyan válasszuk ki az akkumulátoros lemezvágót?
Hogyan válasszunk Aku ecsetet?
-
Műhely és minden körülötte (berendezések, gépek, szerszámok)
Hogyan válasszunk hidraulikus csörlőt
Hogyan válasszunk akkus csörlőt
Hogyan válasszunk ugrókötelet
Hogyan válasszunk kézi kötélfeszítőt
Hogyan válasszunk 12 és 24 V-os elektromos csörlőt?
Hogyan válasszunk kézi csörlőt
Hogyan válasszunk elektromos drótkötél emelőt?
Hogyan válasszunk drótköteles emelőt és csörlőt
Hogyan válasszunk hangszigetelt kompresszort
Hogyan válasszunk töltőt egy EFB akkumulátorhoz
Hogyan válasszunk emelőt és emelőt
Hogyan válasszunk hidraulikus emelőhengert
Hogyan válasszunk hidraulikus cipőemelőt
Hogyan válasszunk emelőt
Hogyan válasszunk sebességváltó emelőt
Hogyan válasszunk pneumatikus harmonika emelőt
Hogyan válasszunk mobil hidraulikus emelőt
Hogyan válasszunk hidraulikus emelőkocsit?
Hogyan válasszunk üveg tapadókorongokat
Hogyan válasszunk raklapemelőt
Hogyan válasszunk gipszkarton emelőt
Hogyan válasszunk raklapemelőt
Hogyan válasszunk szállítási platformot
Hogyan válasszunk emelőasztalt
Hogyan válasszunk kézikocsit
Hogyan válasszunk kézi targoncát
Hogyan válasszunk ruddle-t
Hogyan válasszunk műhelybútort
Hogyan válasszunk szerszámos szekrényt
Hogyan válasszunk műhelybútor-garnitúrát
Hogyan válasszunk műhelypolcot
Hogyan válasszunk szerszám nélküli műhelykocsit?
Hogyan válasszunk műhelyi szerszámkocsit?
Hogyan válasszunk műhelykocsit
Hogyan válasszunk gáz infravörös fűtőberendezést
Hogyan válasszunk olajtüzelésű infravörös fűtőtestet?
Hogyan válasszunk elektromos infravörös fűtőtestet
Hogyan válasszunk közvetlen tüzelésű olajfűtőt?
Hogyan válasszunk közvetett égésű olajfűtőt
Hogyan válasszunk gáztűzhelyet
Hogyan válasszunk gázfűtőt
Hogyan válasszunk gázfűtő ventilátort
Hogyan válasszunk olajradiátort
Hogyan válasszunk hőtárolót
Hogyan válasszunk elektromos ventilátoros fűtőtestet
Hogyan válasszunk állóventilátort
Hogyan válasszunk radiális ventilátort
Hogyan válasszunk axiális ventilátort
Hogyan válasszunk építőipari és ipari páramentesítőt
Hogyan válasszunk munkaállványokat és talapzatokat?
Hogyan válasszunk ácsgyalut
Hogyan válasszunk összecsukható munkapadot
Hogyan válasszunk műhelyasztalt és padot
Hogyan válasszunk munkapadot
Hogyan válasszunk adszorpciós páramentesítőt
Hogyan válasszunk ipari ventilátort
Hogyan válasszunk otthoni páramentesítőt
Hogyan válasszunk gázfűtőt
Hogyan válasszunk olajfűtőt
Hogyan válasszunk infravörös fűtőtestet
Hogyan válasszunk elektromos fűtőtestet
Hogyan válasszunk fűtőpanelt
Hogyan válasszunk emelőberendezést
Hogyan válasszunk kezelőberendezést
Hogyan válasszunk fűtőtestet
Hogyan válasszunk páramentesítőt
Csiszolási, vágási és vágási tippek a nagyszerű eredményekért
A pneumatikus szerszámok előnyei
Hogyan válasszunk nyomatékkulcsot?
Hogyan válasszunk fájlokat?
Hogyan válasszunk megfelelő fémollót?
Hogyan válasszunk satut a műhelyhez?
Hogyan válasszunk fúrógépet
Hogyan válasszunk asztali körfűrészt a műhelyünkbe?
Axes
Hogyan válasszuk ki a kézi gyaluokat?
Hogyan válasszunk kézi fűrészt?
Hogyan válasszuk ki a forgács- és porelszívót?
Eszköz
Hogyan válasszuk ki a mérő lézert?
-
Faipari gépek, szerszámok és technológia
Hogyan válasszunk kombinált famegmunkáló gépet
Hogyan válasszunk fa marógépet
Hogyan válasszunk faesztergát
Hogyan válasszunk tartóállványokat
Hogyan válasszunk vésőgépet
Hogyan válasszunk porszívót
Hogyan válasszunk élzárógépet
Hogyan válasszunk szalagfűrészt fához
Hogyan válasszunk körfűrészt fához
Hogyan válasszunk körfűrészt
Hogyan válasszuk ki a törzsfűrészt?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk gyalut
Hogyan válasszunk faipari gépet?
Hogyan válasszuk ki a farfűrészt?
Hogyan válasszuk ki a szalagfűrészt?
Hogyan válasszuk ki a körfűrészt?
Hogyan válasszuk ki a gallyvágó ollót?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk kecskét a favágáshoz?
Hogyan válasszunk kirakós fűrészt?
Hogyan válasszunk fáskamrát?
Hogyan válasszuk ki a faipari elektromos csiszolót?
-
Elektromos szerszámok és kézműves szerszámok
Hogyan válasszunk csigafúrót
Hogyan válasszunk szálvágót
Hogyan válasszunk ütvefúrót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk tűzőgépet
Hogyan válasszunk hornyolót
Hogyan válasszunk fúrót
Hogyan válasszunk elektromos gyalugépet
Hogyan válasszunk fúrógépet
Hogyan válasszunk forrasztót
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk csempevágót
Hogyan válasszunk elektromos lemezollót?
Hogyan válasszunk elektromos marógépet
Hogyan válasszunk bontókalapácsot
Hogyan válasszunk polifúziós hegesztőgépet?
Hogyan válasszunk elektromos csavarhúzót
Hogyan válasszunk polisztirol vágót?
Hogyan válasszunk ütvecsavarozót
Hogyan válasszunk gérvágó fűrészt
Hogyan válasszunk elektromos szerszámokat?
Fúrók – Az Ön nélkülözhetetlen társa a munkában
Hogyan válasszuk ki a fúrókalapácsot?
- Elektromos generátorok, elektromos generátorok és minden körülöttük
- Kompresszorok és légkondicionálás
-
Fémmegmunkáló gépek és szerszámok
Hogyan válasszunk fém szalagfűrészt
Hogyan válasszunk körfűrészt fémhez
Hogyan válasszunk fémfűrészt
Hogyan válasszunk tartozékokat egy mágneses fúrógéphez?
Hogyan válasszunk kézi és lábas hidraulikus présgépet?
Hogyan válasszunk hidraulikus-pneumatikus présgépet?
Hogyan válasszunk asztali hidraulikus prést
Hogyan válasszunk hidraulikus műhelyprést
Hogyan válasszunk kézi mechanikus présgépet
Hogyan válasszunk profilhajlító gépet
Hogyan válasszunk elektromos hajlítógépet
Hogyan válasszunk kézi lemezhajlító gépet?
Hogyan válasszunk orbitális csiszolót
Hogyan válasszunk sarokcsiszolót
Hogyan válasszunk asztali köszörűgépet
Hogyan válasszunk egyenes csiszolót
Hogyan válasszunk szalagcsiszolót
Hogyan válasszunk polírozó csiszológépet
Hogyan válasszunk kefés csiszolót
Hogyan válasszunk fúródarálót
Hogyan válasszunk gipszkarton csiszolót
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fűrészlap-csiszolót
Hogyan válasszunk oszcilláló csiszolót?
Hogyan válasszunk multifunkciós csiszológépet?
Hogyan válasszunk más darálók közül
Hogyan válasszunk szerszámmaró gépet
Hogyan válasszunk fúró-marógépet
Hogyan válasszunk asztali routert
Hogyan válasszunk CNC esztergát
Hogyan válasszunk univerzális esztergát
Hogyan válasszunk kombinált esztergát
Hogyan válasszunk esztergát
Hogyan válasszunk fémcsiszolót korongokhoz
Hogyan válasszunk darálót nedves és száraz daráláshoz?
Hogyan válasszunk kombinált darálót
Hogyan válasszunk kéttárcsás darálót?
Hogyan válasszuk a Thermdrill-t
Hogyan válasszunk lemezvágó ollót
Hogyan válasszunk 230 V-os fúrógépet?
Hogyan válasszunk műhelyprést
Hogyan válasszunk gépsatut?
Hogyan válasszunk mérőeszközt
Hogyan válasszunk fúrótornyot
Hogyan válasszunk kerekítőgépet
Hogyan válasszunk kézi élvágó gépet
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fémlemez-hajlító gépet?
Hogyan válasszunk darálót
Hogyan válasszunk csőlyukasztót
Hogyan válasszunk CNC gépet
Hogyan válasszunk mágneses fúrót
Hogyan válasszunk fémmarógépet
Hogyan válasszunk radiális fúrót
Hogyan válasszunk 400 V-os fúrógépet?
Hogyan válasszunk tárcsás csiszológépet
Hogyan válasszunk esztergát
Hogyan válasszunk fémmegmunkáló gépet?
Hogyan válasszunk szalagcsiszolót?
Mi a célja a sarokcsiszolónak és a padcsiszolónak?
Hogyan válasszuk ki a megfelelő darálót?
Hogyan válasszunk excentrikus csiszolót
Hogyan válasszunk elektromos darálót
-
Építőipari és betonipari gépek és szerszámok
Hogyan válasszunk vibrációs döngölőt
Hogyan válasszunk hézagvágót
Hogyan válasszunk vibrációs lemezt?
Hogyan válasszunk mini dömpert
Hogyan válasszunk betonsimítót
Hogyan válasszunk építőipari fűrészt
Hogyan válasszunk eszközöket burkoláshoz és szegélyezéshez
Hogyan válasszunk betonvibrátort?
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk rakodót
Hogyan válasszunk vibrációs hengert?
Hogyan válasszunk csempevágót
Hogyan válasszunk mini kotrógépet
Lescha építési keverők
Hogyan válasszunk gipszkarton csiszolót?
-
Hegesztés, hegesztéstechnológia és anyagösszekötő technológia
Hogyan válasszunk hegesztősisakot szűrőegységgel
Hogyan válasszunk önsötétedő sisakot
Hogyan válasszunk CNC vágógépet
Hogyan válasszunk védőképernyőket
Hogyan válasszunk rozsdamentes acél tisztítást hegesztés után?
Hogyan válasszunk TIG égőt
Hogyan válasszunk MIG/MAG hegesztőpisztolyt?
Hogyan válasszunk hegesztési füstelszívót?
Hogyan válasszunk hegesztősisakot
Hogyan válasszunk hegesztőasztalt
Hogyan válasszuk ki a volfrámelektródát?
Milyen hegesztési módszerek vannak?
Hogyan válasszunk hegesztőt vagy invertert?
Mi az inverter
Tanácsok hegesztőgép vásárlásakor - MIG-MAG(Co2)
Hegesztett kötések
Tanácsok hegesztőgép vásárlásához - Inverter
- Kerti felszerelések tanácsadó központja
-
Autóakkumulátor-töltők és indítóberendezések
Hogyan válasszunk indítókábelt
Hogyan válasszunk autóakkumulátor-tesztert?
Hogyan válasszunk feszültségváltót
Hogyan válasszunk autós akkumulátortöltőt indítókábellel?
Hogyan válasszunk 24 V-os autós akkumulátortöltőt?
Hogyan válasszunk 12 V-os autós akkumulátortöltőt?
Hogyan válasszunk 6 V-os akkumulátortöltőt?
Hogyan válasszunk autós akkumulátortöltőt
Hogyan válasszunk professzionális indítóállomást?
Hogyan válasszunk indítóindítót töltővel?
Hogyan válasszunk indítóerősítőt
Hogyan válasszunk zsebindítót
Hogyan válasszunk ki egy kiindulási forrást
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
- Ajánlat az Ön számára

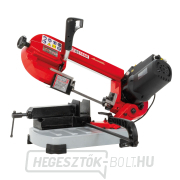

Hogyan válasszunk fém szalagfűrészt
Létrehozva 26.10.2026 (Frissítés 26.10.2026)
A fém szalagfűrész egy olyan gép, amelyet acélcsövek, rudak, profilok, rudak és egyéb fémanyagok precíz vágására terveztek. A vágást egy végtelenített fogazott fűrészszalag végzi, amely vezetőkerekeken mozog, és fokozatosan távolítja el az anyagot. A viszonylag keskeny vágásnak, a szögelfordulás lehetőségének és a szabályozott előtolásnak köszönhetően a szalagfűrészeket otthoni műhelyekben, lakatosmunkákban, autójavító műhelyekben, karbantartásban és ipari fémgyártásban használják.
A fűrész kiválasztásakor figyelembe veendő fő tényezők a vágandó anyag típusa és mérete, a maximális vágási kapacitás 90°-os és 45°-os szögben, a kar előtolás típusa, a fűrészlap sebessége, a hűtés és az áramellátás . A hordozható fűrész praktikus az összeszereléshez és kisebb profilok alkalmi vágásához, míg egy robusztus, álló gép jobb feltételeket biztosít a rendszeres gyártáshoz. A motor teljesítménye önmagában ezért nem elegendő a fűrész alkalmasságának meghatározásához.
Gyors ajánlás:
- Otthoni műhelybe és alkalmi vágásokhoz: válasszon egy kompakt fém szalagfűrészt 230 V-os tápegységgel, megfelelő kapacitással és egyszerű anyagbefogással.
- Összeszereléshez és műhelyen kívüli munkához: válasszon egy hordozható vagy mobil fűrészt, amely kis súlyú, kényelmesen kezelhető és képes precíz profilvágásra.
- Rendszeres fémmegmunkálási munkákhoz: érdemes olyan fűrészt választani, amely hidraulikusan vezérelt karsüllyesztéssel, gyorskioldós satuval, szögállítással és megfelelő szalagsebesség-szabályozással rendelkezik.
- Professzionális gyártáshoz és nagyobb keresztmetszetekhez: válasszon egy robusztus, telepített fűrészt megfelelő vágási kapacitással, hűtőrendszerrel, merev szalagvezetővel és megfelelő üzemi terheléssel.
1. Milyen anyagot fog vágni a szalagfűrésszel?
Először is döntse el, hogy vékony falú csöveket, zárt profilokat, tömör rudakat vagy különböző fémanyagok kombinációját fogja-e vágni. Minden munkadarabtípusnak eltérőek a követelményei a vágási kapacitás, a szíjfogak, a sebesség és az előtolás tekintetében.
Rudak és vékonyfalú profilok vágása
A négyzet és téglalap alakú acélprofilok a lakatosműhelyekben leggyakrabban vágott anyagok közé tartoznak. Kapuk, korlátok, polcok, keretek és egyéb hegesztett szerkezetek gyártásához használják őket. Ezeknél a munkáknál fontos a precíz merőleges és gérvágások lehetősége.
Szíjtárcsák esetén vegye figyelembe a profil maximális szélességét és magasságát a kívánt szögnél. A vékony falú profilokhoz megfelelően megválasztott fogosztás szükséges, mivel a túl durva fogak beakadhatnak a vékony falba és károsíthatják a szíjat.
Ha főként kisebb szerkezeti profilokat vág, és csak alkalmanként használja a gépet, akkor egy kompakt fűrész elegendő lehet. Nagyobb mennyiségű alkatrész gyakori gyártásához a befogás stabilitása, a vágás előkészítésének sebessége és a beállítások ismételhetősége fontosabb.
Kerek csövek vágása
Kör alakú csövek vágása esetén a külső átmérő, a falvastagság és az anyag típusa a döntő. A gyártók ezért általában külön vágási kapacitást adnak meg a kör alakú anyagokra.
Fontos, hogy a csövet helyesen rögzítsük a satuba. A nem megfelelően rögzített munkadarab vágás közben elfordulhat vagy elmozdulhat, ami károsíthatja a szalagot és ronthatja a pontosságot. Csőszerkezetek rendszeres gyártásához a stabil hosszütközőt és a gyors ismételt befogás lehetőségét is értékelni fogja.
Tömör rönkök és masszív keresztmetszetek vágása
A tömör acélrudak nagyobb terhelést jelentenek a szalagfűrészre, mint a hasonló külső méretű üreges profilok. Vágáskor a fogak fokozatosan eltávolítják az anyagot a vágás teljes hosszában, ami nagyobb mennyiségű forgácsot eredményez.
Tömör keresztmetszetek rendszeres vágásához célszerű a szerkezeti merevségre, a megfelelő motorteljesítményre, a megfelelő szalagsebességre és a szabályozott vágáshoz való előtolásra összpontosítani. A hatékony hűtés és a forgácseltávolítás szintén nagy jelentőséggel bír.
Ha tömör acélt vagy nagyobb profilokat vág, ne csak az alapján válasszon fűrészt, hogy a munkadarab fizikailag belefér-e a maximális vágási kapacitásba. Vegye figyelembe a munka gyakoriságát és a kívánt termelékenységet is.
Rozsdamentes acél, alumínium és színesfémek
A fém szalagfűrészek rozsdamentes acélt, alumíniumot, sárgarezet és más ötvözeteket is képesek vágni, az adott modelltől és a használt fűrészlaptól függően. Ezeknél az anyagoknál fontos a vágási sebesség, a fogazás, az előtolás és az esetleges hűtés megfelelő kombinációja.
A rozsdamentes acélok megkeményedhetnek a forgácsolási ponton, és felgyorsíthatják a szerszámkopást, ha a forgácsolási mód nem megfelelő. Az alumínium esetében fontos a forgácseltávolítás és a fogakhoz való forgácslerakódás korlátozása. Ezért vásárlás előtt ellenőrizze az ajánlott munkakörülményeket azokhoz az anyagokhoz, amelyeket leggyakrabban feldolgoz.
2. Hordozható, mobil vagy helyhez kötött szalagfűrész?
A fűrész kialakítása jelentősen befolyásolja a pontosságot, a kezelő kényelmét, a szállíthatóságot és a használat intenzitását. Ezért a megfelelő típust attól függően válassza, hogy főként összeszereléseken, egy kisebb műhelyben vagy rendszeres gyártási műveleteken fog dolgozni.
Hordozható fém szalagfűrészek
A hordozható modellek kompakt kialakításúak, és alkalmasak kisebb csövek és profilok vágására szerelési, építési vagy szervizelési munkák során. Némelyik kézzel vagy megfelelő állvánnyal is használható.
Az előny a könnyű szállíthatóság, a kis helyigény és a rögzített műhelyhelyen kívüli munkavégzés lehetősége. Hordozható fűrészek esetében figyeljen a súlyra, a maximális vágási méretre, a sebességszabályozásra, az ergonómiára és a biztonságos gépvezetés módjára.
Mobil használatra összehasonlíthatja például a GÜDE fém szalagfűrészeit , amelyek kínálatában kompakt modellek találhatók műhelybe és összeszereléshez.
Mobil szalagfűrészek állvánnyal
A saját talppal rendelkező mobil szalagfűrészek praktikus megoldást jelentenek a kis és közepes méretű lakatosműhelyek számára. A kézi változatokhoz képest stabilabb munkadarab-alátétet, satut és a kar szabályozott leengedésének lehetőségét biztosítják.
Bizonyos modellek szállítókerekekkel vagy fogantyúkkal rendelkeznek a műhelyben való mozgatáshoz. A mobilitás azonban nem feltétlenül jelent könnyű súlyt is. Még egy kompakt, öntöttvas vázas fűrész is elég nehéz lehet.
Értékelni fogja a forgókart, a hosszütközőt és az automatikus leállítást a vágás befejezése után ezeknél a gépeknél. A Holzmann fém szalagfűrészek kínálatában például hidraulikusan vezérelt karsüllyesztéssel és gérvágási lehetőséggel rendelkező kiviteleket talál.
Helyhez kötött professzionális szalagfűrészek
Az álló szalagfűrészek rendszeres anyagvágásra szolgálnak lakatosmunkákban, karbantartási és gyártási műveletekben. A robusztusabb váz és a pontosabb szalagvezetés megfelelőbb feltételeket biztosít a hosszú távú terhelésekhez és az ismételt vágásokhoz.
Professzionális gépek esetében a vágási kapacitás mellett a befogási sebességet, a kar mozgatásának módját, a hűtőberendezést, a tápegységet és a munkasebesség beállításának lehetőségeit is figyelembe kell venni. Gyakori szögvágások esetén a kar megfelelő forgási tartománya is fontos.
Például a PROMA fém szalagfűrészek között kisebb műhelymodellek, valamint nagyobb, hűtéssel és hidraulikus karsüllyesztéssel ellátott gépek is találhatók.
3. Vágási kapacitás 90°, 45° és 60°-ban
A vágási kapacitás az anyag legnagyobb keresztmetszetét jelzi, amelyet egy adott fűrész egy adott szögben megmunkálhat. A gyártók általában különbséget tesznek a rönk maximális átmérője és a téglalap alakú profil maximális mérete között.
Ez két különböző érték. Egy 125 mm átmérőjű kerek anyaggal fűrészelő fűrész nem biztos, hogy képes 125 x 125 mm-es négyzet alakú profilt vágni. A munkatér méretei és a kar mozgása az egyes formáknál korlátozott lehet.
90°-os merőleges vágás
A 90°-os maximális kapacitás alapvető iránymutatás. Általános lakatoshasználatra például kisebb modellek kaphatók, amelyek vágási kapacitása körülbelül 100-125 mm kerek fához, de nagyobb gépek is, amelyek kapacitása meghaladja a 200 mm-t.
Ha például rendszeresen vágsz 80 mm átmérőjű csöveket, akkor nem kell automatikusan a legnagyobb fűrészt vásárolnod. Azonban bölcs dolog ésszerű tartalékot hagyni a további anyagok és a jövőbeni megrendelések számára.
Gérvágások 45°-ban és 60°-ban
A kar vagy a satu forgatásakor a használható munkaterület általában csökken. Ha rendszeresen készít gérillesztéses kereteket, kapukat vagy korlátokat, ellenőrizze a vágási kapacitást az alkalmazott szög mellett.
Például a Holzmann BS128HDR_230V szalagfűrész gyártó szerint maximálisan 125 mm átmérőjű kör alakú anyagot képes megmunkálni 90°-os szögben, 95 mm átmérőjű 45°-os szögben és 50 mm átmérőjű 60°-os szögben. Ezek az értékek azt mutatják, hogy a merőleges vágás maximális kapacitása önmagában nem feltétlenül elegendő a kiválasztáshoz.
Téglalap alakú profilok esetén mindig ellenőrizze a megengedett szélességet és magasságot. Vásárlás előtt tanácsos összehasonlítani a műszaki táblázatot a vágni kívánt keresztmetszettel.
4. Forgókar, satu és a szögvágások pontossága
Ha gyakran vág ferdén profilokat, figyeljen a szögvágási módszerre. Egyes kiviteleknél a fűrészkar, a satu vagy maga az anyag elfordulhat.
Lengőkaros fűrész
A forgókar lehetővé teszi a vágási szög megváltoztatását anélkül, hogy jelentősen meg kellene változtatni a hosszú munkadarab helyzetét. Ez különösen praktikus keretek és szerkezetek készítésekor, ahol a merőleges és a gérvágások gyakran váltakoznak.
Választáskor figyeljen a mindkét irányú elforgatási tartományra, a szögskála olvashatóságára és a zár erősségére. Egyes modellek csak egy irányban teszik lehetővé a szögállítást, míg mások kétoldalas tartománnyal rendelkeznek.
Forgó satu és anyagbefogás
A forgósatuval ellátott fűrészeknél a szöget a munkadarab fűrészlaphoz viszonyított helyzetének változtatásával lehet beállítani. Ez a módszer elegendő lehet alkalmankénti gérvágásokhoz, de hosszú profilokkal végzett munka során több helyre van szükség a kezeléshez.
Egy minőségi satunak szilárdan kell rögzítenie az anyagot, nem kívánt elmozdulás nélkül. Nagyobb alkatrészek rendszeres rövidítéséhez értékelni fogja a gyorsbefogást és a fix hosszütközőt.
Ismételhetőség és pontosság
A vágás pontossága nem csak a szögskálától függ. Befolyásolja a kar merevsége, a vezetőcsapágyak állapota, a fűrészlap megfelelő feszessége, a satu pontossága és a megfelelő előtolás a vágásba.
Ha nagyszámú azonos alkatrészt gyárt, előnyös a stabil befogás és a szükséges hossz ismételt beállításának lehetősége. A precízebb gyártás megkezdése előtt célszerű próbavágást végezni, és méréssel ellenőrizni a beállítást.
5. Fűrészlap sebessége és motorteljesítmény
A fűrészszalag sebessége befolyásolja a vágás jellegét, a fogak élettartamát és a különféle anyagok megmunkálásának lehetőségeit. Leggyakrabban méter per percben (m/perc) adják meg, egyes hordozható fűrészek esetében pedig méter per másodpercben (m/s) is.
Fix sebesség vagy szabályozás?
Az egyszerűbb fűrészek egy sebességgel vagy több fix sebességgel működhetnek. A fejlettebb modellek lehetővé teszik a folyamatos beállítást egy bizonyos tartományon belül.
Gyakori acélprofilok alkalmi vágásához egy egyszerűbb kialakítás elegendő lehet. Ha rendszeresen váltogat szerkezeti acél, rozsdamentes acél, alumínium vagy más ötvözetek között, a szélesebb beállítási tartomány gyakorlati előnyt jelent.
A fűrész és a fűrészlap gyártójának ajánlásai szerint válassza meg a pontos sebességet. A nem megfelelően magas sebesség túlmelegedéshez és a fogak gyors kopásához vezethet, a nem megfelelően alacsony sebesség pedig csökkentheti a termelékenységet.
Milyen motorteljesítményt válasszak?
Választáskor különböző teljesítményű és névleges teljesítményű motorokkal fog találkozni. A kisebb mobil fűrészek alacsonyabb teljesítményű motorokat használhatnak, míg a robusztusabb, helyhez kötött gépek meghajtása hosszabb és igényesebb vágásokra van méretezve.
A wattokban mért teljesítmény önmagában azonban nem megbízható mutatója a pontosságnak vagy a vágási sebességnek. A mechanikai kialakítás, az erőátviteli rendszer, a fűrészlap állapota és a megfelelő előtolás is fontos tényező.
Egyes gépek esetében a gyártók S1 és S6 teljesítményt jelölnek. Az S1 folyamatos működést jelöl meghatározott feltételek mellett, míg az S6 szakaszos periodikus terhelési módot jelent. Ezért összehasonlításkor mindig azonos üzemmódú adatokat használjon, és ne keverje össze a mechanikai teljesítményt az elektromos energiafogyasztással.
6. Hidraulikus kar leengedése és betáplálása
Kisebb fűrészeknél a kezelő manuálisan vagy egyszerű mechanikus rendszerrel vezérelheti a kar adagolását. Nagyobb műhelymodelleknél gyakori a gravitációs adagolású kar süllyesztése hidraulikus sebességszabályozással.
Kézi adagolás a vágatba
A kézi adagolás közvetlen irányítást biztosít a kezelőnek a vágási folyamat felett. Különösen praktikus hordozható fűrészeknél és kisebb profilok alkalmankénti rövidítéséhez. Ehhez azonban a szerszám célzott irányítása és a megfelelő nyomás szükséges.
Hidraulikusan vezérelt süllyesztés
A gravitációs szalagfűrészeknél a kar saját súlya alatt süllyed, és egy hidraulikus henger szabályozza a mozgás sebességét. Ez lehetővé teszi az anyagtovábbítás jobb beállítását és csökkenti a fűrészszalag túlzott terhelését.
A hidraulikus süllyesztés nem jelenti a teljes gém automatikus hidraulikus hajtását. Konkrét modellek esetén mindig érdeklődjön, hogy a hidraulikus rendszer csak a süllyesztést szabályozza-e, vagy aktív előtolást vagy egyéb funkciókat is biztosít-e.
Rendszeres vágás esetén célszerű a motort automatikusan leállítani a vágás befejezése után. Ez a funkció azonban nem helyettesíti a biztonsági szabályok betartását vagy a gép előírt felügyeletét.
7. Melyik fém fűrészszalagot válasszam?
A fűrészszalagnak pontosan meg kell egyeznie az adott fűrész kialakításával. Az alapvető méretek a hossza, szélessége és vastagsága. A pengék anyaga és a fogosztás is meghatározó.
Fűrészszalag méretei
Például a kisebb műhelyfűrészek körülbelül 1600 mm hosszú fűrészlapokat használnak, de a pontos méretek modellenként eltérőek. Egyes gépek 1638 mm-es, mások 1640 mm-es hosszúságot igényelnek. Ezek az értékek nem automatikusan felcserélhetők.
A fűrészgyártó pontos specifikációja és az adott szalag kompatibilitása kulcsfontosságú. A szélessége és vastagsága ugyanilyen fontos, mivel a helytelen kialakítás feszítési vagy vezetési problémákat okozhat.
Fűrészlap anyaga
Például a kemény fogazatú és rugalmas tartótesttel rendelkező bimetál fűrészlapokat közönséges fémek vágásához használják. Az M42 gyorsacélból készült pengékkel ellátott, kiválasztott fűrészlapok a gyártó specifikációi szerint különféle acélokhoz és más fémanyagokhoz alkalmasak.
Az igényesebb alkalmazásokhoz speciális szíjak is kaphatók, amelyek geometriáját és anyagát az adott ötvözetekhez vagy gyártási körülményekhez igazítják.
Fogak hüvelykenként - TPI
A fogosztást általában TPI-nek nevezik, ami a szíjhossz hüvelykenkénti fogszámát jelenti. A nagyobb szám finomabb, az alacsonyabb szám durvább fogosztást jelent.
Vékony falú profilok esetén általában finomabb fogazást választanak, hogy elegendő számú fog legyen egyszerre a forgácsolásban. Nagyobb tömör keresztmetszetekhez a durvább fogazás, amely több helyet biztosít a forgácselvezetéshez, megfelelőbb lehet.
Például univerzális szíjak esetében 6/10 vagy 10/14 TPI változtatható fogosztású szíjakat talál. A pontos választásnak azonban meg kell felelnie az anyagvastagságnak, a vágási hossznak, a vágandó ötvözetnek és a szíjgyártó ajánlásainak.
A fém fűrészszalagok kategóriájában különböző méretű, anyagú és fogtípusú pótszalagokat talál. Rendelés előtt mindig ellenőrizze a pontos kompatibilitást az adott fűrésszel.
8. Fűrészlap hűtése és forgácseltávolítás
A hűtőberendezés segít elvezetni a vágás során keletkező hőt, korlátozza a nem kívánt túlmelegedést, és hozzájárul a forgácsok eltávolításához a munkaterületről. Ez különösen fontos tömör acél, rozsdamentes acél és más igényesebb keresztmetszetek rendszeres vágásakor.
Néhány kompakt szalagfűrész száraz vágásra készült, és nincs külön hűtőrendszerük. Egy ilyen kialakítás alkalmas lehet kisebb profilok alkalmi vágására, ha megfelel a gyártó előírásainak és a használt fűrészlapnak.
Professzionális gépek esetén ellenőrizze a hűtőfolyadék-szivattyú, -tartály, -folyadékvezetékek meglétét, és azt, hogy a folyadékellátás a vágott anyaghoz igazítható-e. Az üzemi folyadéknak meg kell felelnie a gépgyártó és a feldolgozandó anyag ajánlásainak.
Soha ne improvizáljon hűtőfolyadék utántöltéssel olyan fűrészhez, amely nem folyadék használatára készült. Fontos a koncentráció, a tisztaság és a hűtőrendszer megfelelő karbantartásának rendszeres ellenőrzése is.
9. Melyik fém szalagfűrészt válassza?
| Igény | Mire kell összpontosítani | Kinek alkalmas a megoldás? |
|---|---|---|
| Kisebb csövek és profilok alkalmi vágása | Kompakt fűrész, egyszerű befogás és 230 V-os tápegység | Otthoni ezermester és kis műhely |
| Terepi telepítési és szervizelési munkák | Hordozható kialakítás, súly, ergonómia és sebességszabályozás | Összeszerelő és karbantartó |
| Keretek, kapuk és korlátok gyártása | Szögállítás, stabil satu, ütköző és kapacitás 45°-ban | Lakatos és fémmegmunkáló |
| Normál tömör acél vágás | Merev váz, megfelelő teljesítmény, hidraulikus betáplálás és hűtés | Szakmai műhely |
| Rozsdamentes acél és különféle fémötvözetek vágása | Állítható sebesség, megfelelő sebességfokozat és megfelelő hűtés | Szakosított lakatos |
| Nagyobb profilok sorozatvágása | Nagyobb vágási kapacitás, gyors rögzítés és ismételhető beállítás | Termelési és mérnöki műveletek |
10. Tápellátás 230 V vagy 400 V?
A kínálatban megtalálhatók az egyfázisú 230 V-os tápegységgel rendelkező fém szalagfűrészek, valamint a 400 V-os háromfázisú modellek is. A választás az adott gép igényeitől és a műhelyben rendelkezésre álló elektromos csatlakozástól függ.
230 V-os fém szalagfűrészek
Otthoni műhelyekhez, összeszereléshez és kisebb lakatosmunkákhoz praktikus 230 V-os modellek állnak rendelkezésre. Az előnye, hogy ott is használható, ahol nincs háromfázisú elektromos csatlakozás.
Azonban az a tény, hogy 230 V-os hálózati feszültséggel működik, nem jelenti azt, hogy kizárólag hobbifűrész. Néhány robusztusabb műhelygép is egyfázisú motort használ. Az alkalmasságot a vágási kapacitás, a kivitel, a teljesítmény és az üzemi terhelés határozza meg.
400 V-os fém szalagfűrészek
A háromfázisú hálózat gyakori a nagyobb, professzionálisabb gépeken. Alkalmas lehet hosszabb távú terhelésekhez és igényesebb műveletekhez, de a 400 V-os teljesítmény önmagában nem garantál automatikusan nagyobb pontosságot vagy nagyobb vágási kapacitást.
Rendelés előtt ellenőrizze a gyártó utasításaiban meghatározott biztosítékvédelmet, csatlakozási típust és egyéb elektromos feltételeket. Az elektromos csatlakozásokat és a telepítési módosításokat csak arra jogosult személy végezheti.
11. A gép méretei, súlya és munkaterülete
Egy szalagfűrésznek nemcsak magának a gépnek kell helyet biztosítania, hanem elegendő helyet a hosszú munkadarabok betáplálásához és eltávolításához is. Hat méteres profilokból készült szerkezetek gyártásakor a működési tér jelentősen nagyobb lehet, mint a fűrész alapterülete.
Kisebb modellek esetén vegye figyelembe a munkapadra való elhelyezés lehetőségét, az alap stabilitását és a biztonságos rögzítés feltételeit. Nagyobb, helyhez kötött fűrészek esetén vegye figyelembe a padló teherbírását, a kezelési helyet és a műhelybe szállítás lehetőségeit.
Hosszú csövek és profilok vágásához megfelelő tartóállványokra vagy görgős támasztékokra lehet szükség. Ezeknek a magasságának és teherbírásának meg kell felelnie az adott gépnek és anyagnak.
Nehezebb fűrészek esetén különbséget kell tenni a gép nettó súlya és a csomagolással együtt számított szállítási súly között. Vásárlás előtt ellenőrizze az ajtó szabad magasságát, a kirakodás során a kezelés módját és az alapzat felszereléséhez szükséges helyet is.
12. Fűrészlap karbantartása és munkabiztonság
A munka megkezdése előtt ellenőrizze a fűrészszalag megfelelő feszességét, vezetését, a fogak állapotát és a munkadarab rögzítését. A szalagnak meg kell felelnie az előírt méreteknek, és a gyártó utasításai szerint kell helyesen felszerelni.
A szíj cseréjekor kövesse az előírt tápellátás leválasztásának módját, és használjon megfelelő védőfelszerelést az éles szerszámok kezeléséhez. A beszerelés után ellenőrizze a vezetők beállítását és a gép megfelelő működését.
Rendszeresen távolítsa el a fémforgácsot a munkaterületről. Hűtéses fűrészek esetén ellenőrizze a folyadékellátást, a tartály állapotát és az ajánlott karbantartási időközöket is.
Vágás közben viselje az előírt szemvédőt és az üzemi körülményeknek megfelelő egyéb védőfelszerelést. Az anyagot biztonságosan rögzíteni kell, és a kezek nem kerülhetnek a mozgó szalag közelébe. A laza ruházat, ékszerek és a nem megfelelő szerszámok becsípődésveszélyt jelenthetnek.
A túlzott előtolás a szíj elhajlását, a fogak károsodását vagy a vágás minőségének romlását okozhatja. Ha a fűrész működés közben szokatlan rezgéseket, zajt vagy a vágási irány változását tapasztalja, állítsa le a munkát, és ellenőrizze az állapotát az utasításoknak megfelelően.
A leggyakoribb hibák fém szalagfűrész kiválasztásakor
- Kizárólag a motor teljesítményén alapuló kiválasztás: a vágási kapacitás, a váz merevsége, a szíj és az adagolás módja is szerepet játszik.
- A köracél és a téglalap alakú profil teherbírásának összekeverése: mindig azonos keresztmetszeti alakokat kell összehasonlítani.
- A 45°-os szögben történő vágási kapacitás figyelmen kívül hagyása: gérvágások esetén a hasznos hely jelentősen kisebb lehet.
- A használat gyakoriságának alábecsülése: egy könnyű hordozható fűrész esetleg nem alkalmas a napi tömegtermelésre.
- Helytelen fűrészlap: a hossznak, szélességnek, vastagságnak és fogazatnak meg kell egyeznie a géppel és az anyaggal.
- Nem megfelelő fűrészlap-sebesség: a különböző anyagokhoz ajánlott vágási feltételeket kell betartani.
- Hűtés elhagyása: tömör keresztmetszetek rendszeres vágásakor a hűtőberendezés jelentős előnyt jelenthet.
- Kizárólag feszültség alapján történő választás: 230 V vagy 400 V önmagában nem határozza meg a fűrész minőségét és munkaképességét.
- Az anyag elégtelen befogása: a pontatlan satu eltéréseket okozhat a vágásban és növelheti a szíj károsodásának kockázatát.
- A munkaterület alábecslése: a hosszú profilok elegendő helyet és megfelelő alátámasztást igényelnek.
Gyakran ismételt kérdések a fém szalagfűrész kiválasztásával kapcsolatban
Melyik fém szalagfűrészt válassza otthoni műhelyébe?
Kisebb csövek, rudak és profilok alkalmi vágásához egy 230 V-os tápegységgel rendelkező, megfelelő vágási kapacitású és egyszerű befogású kompakt fűrész lehet megfelelő. Ha gyakran vág ferdén, akkor a szögtartományra és a 45°-os szögben történő vágási kapacitásra is figyeljen.
Mi a különbség a szalagfűrész és a fém körfűrész között?
A szalagfűrész végtelen fogazott szíjat használ, és praktikus különféle fémkeresztmetszetek viszonylag keskeny vágásával történő vágásához. A körfűrész vágókorongot használ, és a kiviteltől függően az anyag gyors, ismételt rövidítését teszi lehetővé. Az anyag típusa, a szükséges pontosság, a munka gyakorisága és a megfelelő vágószerszám fontos a kiválasztásnál. A fém körfűrészek kategóriájában összehasonlíthatja az egyes kiviteleket is.
Elég egy 230 V-os fém szalagfűrész egy lakatos műhelybe?
Sok gyakori lakatosmunkához igen. Fontos, hogy az adott fűrész megfeleljen a legnagyobb vágási keresztmetszetnek, a szükséges munkagyakoriságnak és az anyag típusának. A nagyobb professzionális üzemek használhatnak 400 V-os tápegységgel rendelkező gépeket, de maga a feszültség nem a döntő paraméter.
Szükséges hűtött szalagfűrész?
A szárazon vágó fűrész alkalmas lehet kisebb profilok alkalmi vágására. A hűtés jelentős előnyt jelent tömör szakaszok, rozsdamentes acél vagy igényesebb anyagok rendszeres vágásakor. Mindig tartsa be a fűrész és a fűrészlap gyártója által előírt üzemi feltételeket.
Milyen fűrészszalagot használjak csövekhez és vékony falú csövekhez?
Vékony falú profilok esetén általában finomabb fogazást alkalmaznak, hogy egyszerre elegendő számú fog legyen a vágásban. Változtatható fogazás, például 10/14 TPI, szintén megfelelő lehet. A pontos fogosztást azonban a falvastagság, a profilméret és a szíjgyártó ajánlásai alapján kell kiválasztani.
Mit jelent a szalagfűrész hidraulikus előtolása?
A hagyományos gravitációs fűrészekben egy hidraulikus henger szabályozza a kar vágásba süllyedésének sebességét. Ez lehetővé teszi a fűrészlap terhelésének a megmunkált anyaghoz való igazítását. Ez nem jelenti automatikusan azt, hogy a hidraulika aktívan hajtja a kart, vagy hogy a teljes munkaciklus kezelői beavatkozás nélkül zajlik le.
Válasszon fém szalagfűrészt az adott munkához
Otthoni műhelyhez és kisebb profilok alkalmi rövidítéséhez egy kompakt hordozható fűrész megfelelő lehet. Rendszeres lakatosmunkához válasszon mobil vagy álló változatot rögzített satuval, szögeléssel és a kar szabályozott leengedésével. Igényesebb gyártáshoz, tömör keresztmetszetek és különféle fémötvözetek vágásához a robusztus konstrukcióra, a megfelelő vágási kapacitásra, a megfelelő sebességszabályozásra és hűtésre kell összpontosítani.
Böngésszen fém szalagfűrészeink teljes kínálatában. Ha nem biztos a megfelelő modellben, kérjük, adja meg az anyag típusát, a legnagyobb átmérőt vagy profilméretet, a szükséges vágási szögeket, a használat gyakoriságát és a rendelkezésre álló tápegységet. Örömmel segítünk kiválasztani a megfelelő fűrészt, a pótfűrészlapokat és a szükséges tartozékokat.
Autor článku: Tomas Gerlich