- Kategóriák
-
Akkumulátoros gépek, szerszámok és tartozékok
 Hogyan válasszuk ki az akkumulátoros lemezvágót?
Hogyan válasszunk Aku ecsetet?
Hogyan válasszunk Aku magasnyomású mosót?
Hogyan válasszunk Aku ventilátort?
Hogyan válasszunk elemes zseblámpát?
Hogyan válasszunk akkumulátoros racsnit?
Hogyan válasszunk vezeték nélküli szegezőt?
Hogyan válasszunk akkumulátorkeverőt?
Hogyan válasszunk akkumulátoros fúrókalapácsot?
Hogyan válasszunk akkumulátorkompresszort?
Hogyan válasszunk akkumulátoros láncfűrészt: átfogó útmutató
Hogyan válasszunk vezeték nélküli csiszolót?
Hogyan válasszunk akkumulátoros pisztolyt?
Hogyan válasszunk akkumulátoros vízszivattyút?
Hogyan válasszuk ki a megfelelő akkus csavarhúzót?
Hogyan válasszuk ki a megfelelő akkus gyalut?
Hogyan válasszuk ki a megfelelő akkus fűrészt?
Hogyan válasszunk akkumulátoros porszívót?
Akkus csavarhúzók
Hogyan válasszunk Aku fúrót
-
Műhely és minden körülötte (berendezések, gépek, szerszámok)
Csiszolási, vágási és vágási tippek a nagyszerű eredményekért
A pneumatikus szerszámok előnyei
Hogyan válasszunk nyomatékkulcsot?
Hogyan válasszunk fájlokat?
Hogyan válasszunk megfelelő fémollót?
Hogyan válasszuk ki helyesen a feszültségátalakítókat?
Hogyan válasszunk raklapemelőt
Indítókábelek
Hogyan válasszuk ki a megfelelő közvetlen felsőt?
Hogyan válasszunk satut a műhelyhez?
Hogyan válasszunk fúrógépet
Hogyan válasszunk asztali körfűrészt a műhelyünkbe?
Hogyan válasszunk fúrógépet
Hogyan válasszunk esztergagépet?
Axes
Hogyan válasszuk ki a kézi gyaluokat?
Hogyan válasszunk kézi fűrészt?
Hogyan válasszuk ki a forgács- és porelszívót?
Eszköz
Hogyan válasszuk ki a mérő lézert?
Indítókocsi és töltő kiválasztása
Töltőkocsik - indítás
-
Faipari gépek, szerszámok és technológia
Hogyan válasszunk fa marógépet
Hogyan válasszunk faesztergát
Hogyan válasszunk tartóállványokat
Hogyan válasszunk vésőgépet
Hogyan válasszunk porszívót
Hogyan válasszunk élzárógépet
Hogyan válasszunk szalagfűrészt fához
Hogyan válasszunk körfűrészt fához
Hogyan válasszunk körfűrészt
Hogyan válasszuk ki a törzsfűrészt?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk gyalut
Hogyan válasszunk faipari gépet?
Hogyan válasszuk ki a farfűrészt?
Hogyan válasszuk ki a szalagfűrészt?
Hogyan válasszuk ki a körfűrészt?
Hogyan válasszuk ki a sövénynyíró ollót?
Hogyan válasszuk ki a gallyvágó ollót?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk kecskét a favágáshoz?
Hogyan válasszunk kirakós fűrészt?
Hogyan válasszuk ki az elektromos gyalu
Hogyan válasszunk fáskamrát?
Hogyan válasszuk ki a faipari elektromos csiszolót?
-
Elektromos szerszámok és kézműves szerszámok
Hogyan válasszunk gérvágó fűrészt
Hogyan válasszunk elektromos szerszámokat?
Hogyan válasszunk ütvecsavarozót?
Hogyan válasszunk hőpisztolyt?
Hogyan válasszunk polisztirol vágógépet?
Hogyan válasszuk ki a hornyvágót?
Fúrók – Az Ön nélkülözhetetlen társa a munkában
Hogyan válasszuk ki a fúrókalapácsot?
Hogyan válasszuk ki a kalapácsos fúrógépet?
Hogyan válasszuk ki a forrasztópákát?
- Elektromos generátorok, elektromos generátorok és minden körülöttük
- Kompresszorok és légkondicionálás
-
Fémmegmunkáló gépek és szerszámok
Hogyan válasszunk mérőeszközt
Hogyan válasszunk fúrótornyot
Hogyan válasszunk kerekítőgépet
Hogyan válasszunk kézi élvágó gépet
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fémlemez-hajlító gépet?
Hogyan válasszunk darálót
Hogyan válasszunk csőlyukasztót
Hogyan válasszunk CNC gépet
Hogyan válasszunk mágneses fúrót
Hogyan válasszunk fémmarógépet
Hogyan válasszunk radiális fúrót
Hogyan válasszunk 400 V-os fúrógépet?
Hogyan válasszunk tárcsás csiszológépet
Hogyan válasszunk esztergát
A legjobb excentrikus köszörű: mi az, hogyan használják és miért van szükséged rá?
Hogyan válasszunk fémmegmunkáló gépet?
Hogyan válasszunk szalagcsiszolót?
Hogyan válasszunk vibrációs csiszolót?
Mi a célja a sarokcsiszolónak és a padcsiszolónak?
Hogyan válasszuk ki a megfelelő darálót?
Hogyan válasszunk excentrikus csiszolót
Hogyan válasszunk fémmarógépet
Hogyan válasszunk elektromos darálót
-
Építőipari és betonipari gépek és szerszámok
Hogyan válasszunk vibrációs döngölőt
Hogyan válasszunk hézagvágót
Hogyan válasszunk vibrációs lemezt?
Hogyan válasszunk mini dömpert
Hogyan válasszunk betonsimítót
Hogyan válasszunk építőipari fűrészt
Hogyan válasszunk eszközöket burkoláshoz és szegélyezéshez
Hogyan válasszunk betonvibrátort?
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk rakodót
Hogyan válasszunk vibrációs hengert?
Hogyan válasszunk csempevágót
Hogyan válasszunk mini kotrógépet
Hogyan válasszunk vibrációs lemezt
Lescha építési keverők
Hogyan válasszunk betonvibrátort?
Hogyan válasszunk gipszkarton csiszolót?
Hogyan válasszunk csempevágót?
Hogyan válasszuk ki az építőipari keverőgépet?
Hogyan válasszunk bontókalapácsot
- Hegesztés, hegesztéstechnológia és anyagösszekötő technológia
- Kerti felszerelések tanácsadó központja

_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)


- Ajánlat az Ön számára


Hogyan válasszunk esztergát
Létrehozva 05.10.2026 (Frissítés 05.10.2026)
A fémesztergát forgó alkatrészek, például csapok, perselyek, tengelyek és menetes alkatrészek megmunkálására használják. A munkadarab forog, és az esztergaszerszám anyagot távolít el. A kialakítástól és a berendezéstől függően fúrás, furatkiegyenlítés, leszúrás és egyéb műveletek is elvégezhetők. A megfelelő gépet a tényleges munkadarabok és a szükséges munka alapján válassza ki, ne csak a hobbi vagy professzionális címkét használja.
A legfontosabbak az esztergálási átmérő az ágy és a szán felett, a középpontok közötti távolság, az orsófurat és a befogási módszer. Ezután hasonlítsa össze a sebességtartományt, az elérhető előtolásokat, a menetvágási képességeket és a gép merevségét. A tápegység, a munkaterület és a tartozékok szintén szerepet játszanak a döntésben. Az esztergának el kell fogadnia a teljes munkadarab-összeállítást, beleértve a tokmányt, a szerszámot és az esetleges munkadarab-alátétet.
Gyors ajánlás:
- Kis alkatrészekhez és alkalmi munkákhoz: kezdjen egy asztali esztergával a munkadarabok méretei, a befogás és a szükséges menetek alapján.
- Karbantartáshoz és rendszeres megmunkáláshoz: hasonlítsa össze az univerzális esztergákat a merevség, az előtolás, a vezérlés és a rendelkezésre álló berendezések hangsúlyozásával.
- Kis helyen végzett esztergáláshoz és kiegészítő maráshoz: vegyen fontolóra egy kombinált gépet, és külön ellenőrizze mindkét funkció kapacitását.
- Ismétlődő gyártáshoz és összetettebb formákhoz: érdemes CNC esztergát választani, beleértve a programozást, a befogást, a szerszámozást és a gyártásbeállítást.
Először is, határozza meg a munkadarabokat és a munkaműveleteket
Írd le a ténylegesen megmunkálandó alkatrészek legnagyobb átmérőjét és hosszát. Különbséget kell tenni a rövid hüvelyek, a hosszú tengelyek, a karimák és a rúdból készült alkatrészek között. Minden típusnál vedd figyelembe a befogást, a szükséges szerszámhozzáférést és a szükséges alátámasztást. Egy hosszú, karcsú alkatrésznek eltérő követelményei lehetnek, mint egy azonos súlyú rövid alkatrésznek.
Adja hozzá az anyagot, a munka gyakoriságát és a szükséges műveleteket. Acél, alumínium, sárgaréz vagy műszaki műanyagok megmunkálásához a megfelelő szerszámra és a megfelelő forgácsolási feltételekre van szükség. Az „univerzális” megnevezést ne úgy értelmezze, mint amely feljogosít bármilyen anyag megmunkálására vagy bármilyen eljárás használatára.
Ha menetet tervez használni, vásárlás előtt határozza meg a típust és a menetemelkedést. Perselyek esetében fontolja meg a fúrást, a belső esztergálást és a leszúrást. Egy ilyen lista segít azonosítani a hiányzó jellemzőket a motor teljesítményének összehasonlítása előtt.
Asztali, univerzális, kombinált vagy CNC eszterga?
Asztali eszterga kisebb alkatrészekhez
Az asztali esztergák általában kisebb munkadarabok megmunkálására, modellkészítésre és egyedi műhelyi műveletekre alkalmasak. Előnyük lehet, hogy kevesebb helyet igényelnek. Ehhez azonban megfelelő munkapadra vagy alapra és megfelelő beállításra van szükség.
Válasszon egy kisgépet az adott feladat alapján. Ellenőrizze az előtolásokat, a meneteket, az orsófuratot és a használható marók méretét. A kompakt méretek gyakoribb szerszámcserét és kisebb helyet jelenthetnek a tokmány, a szerszám és a szegnyereg között.
Univerzális esztergagép szélesebb körű munkákhoz
Hasonlítsa össze a klasszikus univerzális fémesztergákat karbantartás, javítás és különféle alkatrészek rendszeres megmunkálása szempontjából. A kapacitás mellett vegye figyelembe a fogaskerekeket, az adagolót, a vezérlést és a munkadarab-befogást.
A robusztusabb kialakítás előnyös lehet az igényesebb műveletekhez. A nagyobb súly önmagában azonban nem bizonyítja a pontosságot vagy a folyamatos termelésre való alkalmasságot. Vegye figyelembe a teljes gépet, annak célját és üzemi körülményeit.
Kombinált eszterga marógéppel
A kombinált esztergák és marógépek lehetővé teszik több művelet egyetlen munkaállomáson való koncentrálását. Praktikusak lehetnek prototípusok készítéséhez, karbantartáshoz és korlátozott hellyel rendelkező műhelyekhez.
Az esztergáló és maró alkatrészeket külön kell figyelembe venni. Marás esetén ellenőrizze a munkatartományokat, a befogást, a sebességet és a munkadarab helyét. Vegye figyelembe a műveletek közötti beállítást is, és ellenőrizze, hogy a szükséges maróberendezések valóban benne vannak-e a szállítmányban.
CNC eszterga programvezérelt munkákhoz
Vegye figyelembe a CNC esztergákat, ahol ismétlődő műveleteket és szabályozott szerszámmozgást fog alkalmazni. A munkaterületen kívül a vezérlés, a szerszámozás, a befogás és a programkészítés módja is meghatározó.
Az összehasonlítás során vegye figyelembe az első darab beállításának, programozásának és ellenőrzésének idejét is. Egyetlen, egyszerű javításhoz egy hagyományos gép praktikusabb lehet; ismételt gyártás esetén a teljes gyártási folyamat hatékonysága fontosabb lehet.
Pontos méretek: három összekeverhetetlen alak
Esztergálási átmérő az ágy és a szán felett
Az ágy feletti esztergálási átmérő leírja a munkadarab gépágy feletti forgási terét. A szán feletti átmérő az a kisebb tér, ahol a szán releváns részei a munkadarab alatt helyezkednek el. Ezek az értékek különböző korlátozásokat határoznak meg.
Egy olyan alkatrész, amely az ágy fölé illeszkedik, nem biztos, hogy lehetővé teszi a kívánt műveletet a szán felett. Ezenkívül helyre van szükség a pofáknak és a szerszámnak. Ezért a maximális esztergálási átmérő nem automatikusan az ajánlott méret minden megmunkálandó alkatrészhez.
Hegyek közötti távolság
A középpontok közötti távolság jelzi az adott megfogási mód teherbírását. Ez nem egyezik meg az egyes befogások hasznos hosszal. A tokmány, a fúrószerszám, a tartó vagy a szegnyereg szárának helyzete csökkentheti a munkaterületet.
Hosszú munkadarabok esetén ellenőriztesse a teljes szerelvényt. Figyelje a szán mozgását és a megmunkált területekhez való hozzáférést is. Az ágy hossza önmagában nem ír le minden munkatartományt.
Orsójárat
Az orsóhézag különösen fontos rúdanyaggal való munkavégzés esetén. Segít meghatározni, hogy mekkora átmérő haladhat át az orsón; ez nem a tokmány maximális befogási átmérője. Ellenőrizze a befogóegység többi alkatrészének hézagát is.
Egy orsón túlnyúló hosszú rúd problémája nem tekinthető megoldottnak egyszerűen egy furaton való átvezetéssel. Vezetését, védelmét és megtámasztását a gyártó által megengedett elrendezéssel kell megoldani.
Fordulatszám, sebességfokozatok és alacsony fordulatszámú teljesítmény
A sebességet a megmunkálandó átmérő, az anyag és a szerszám alapján válassza ki. Azonos forgácsolási sebességhez nagyobb átmérőhöz alacsonyabb sebesség szükséges, mint kisebbhez. Ezért a tervezett műveletek során figyelje a teljes tartományt, különösen az alsó részt.
A folyamatos szabályozás megkönnyíti a beállítást, de önmagában nem garantál elegendő nyomatékot alacsony fordulatszámon. Ellenőrizze a fokozattartományokat és a szabályozás módját. Nagyobb terhelések esetén a megfelelő fokozat fontosabb lehet, mint a magas maximális fordulatszám.
Motorok összehasonlításakor különbséget kell tenni az energiafogyasztás és a teljesítmény, valamint az S1 és S6 üzemmódok között. Az S6 érték nem feltétlenül folyamatos üzemi teljesítményt jelent. A 230 V-os vagy 400 V-os tápfeszültséget az adott változatnak és annak elektromos csatlakozási követelményeinek megfelelően kell figyelembe venni.
Automatikus adagolás és menetvágás
Az automatikus hosszirányú előtolás bizonyos műveleteket tesz lehetővé a munkadarab tengelye mentén. A keresztirányú előtolás külön funkció, és lehet, hogy nem automatikus. Ellenőrizze a műszaki leírást, hogy lássa, milyen mozgásokat kínál a gép, és hogyan vannak beállítva.
Az esztergálási előtolás és a menetemelkedés nem felcserélhető paraméterek. Menetesztergálás esetén ellenőrizze a rendelkezésre álló metrikus és hüvelykes menetemelkedések listáját, a szükséges váltókerekeket és a beállítási módszert. A legkisebbtől a legnagyobb menetemelkedésig terjedő tartomány nem feltétlenül tartalmazza az összes köztes értéket.
Ha gyakran fűz menetet, értékelni fogja az áttekinthető csúszódobozt és a kényelmes beállítási lehetőségeket. Alkalmankénti munkákhoz a kerekek beállítása is elfogadható lehet, ha a készlet lehetővé teszi a szükséges menetek bevarrását, és a szállítás tartalmazza.
Merevség, befogás és digitális mérés
Az eredmény minőségét befolyásolja a szánvezető, a gép állapota és beállítása, a munkadarab és a szerszám befogása. A túlnyúlás növelheti a rezgésre való hajlamot. Ezért karcsú alkatrészek esetén ellenőrizze a szegnyereg vagy egy kompatibilis stabilizáló csapágy használatát.
Különbséget kell tenni az orsóütés, a tokmányütés és a készdarab pontossága között. Egyetlen gépalkatrészre vonatkozó specifikáció nem garantálja ugyanazt a tűréshatárt bármely műveletnél. Igényesebb munkák esetén tisztában kell lenni a mérési feltételekkel és azzal, hogyan kell ellenőrizni a gépet a beállítás után.
A digitális kijelző kijelzi a vonatkozó tengelyek helyzetét, és megkönnyíti a méretekkel való munkát. Nem helyettesíti a munkadarab mérését vagy a CNC vezérlést. A sebességkijelzőnek más funkciója van: az orsófordulatszámról tájékoztat, nem a szerszám helyzetéről. A kijelzéshez ellenőrizze azt is, hogyan jelenik meg a kereszttengely sugár- vagy átmérőmódban.
Döntési táblázat
| Igény | Mire kell összpontosítani | Kinek alkalmas a megoldás? |
|---|---|---|
| Kis csapok és perselyek | Munkaterület, befogás, sebesség és megfelelő kések | Otthoni műhely és egyedi kisebb alkatrészek |
| Hosszú tengelyek | Középpontok, szánok, szegnyereg és támasztópálcák közötti távolság | Gépalkatrészek javítása és karbantartása |
| Gyártás rúdanyagból | Orsóátjáró, befogás és kiálló rúd megoldás | Rövidebb alkatrészek ismételt gyártása |
| Gyakori menetvágás | Specifikus hangmagasság, fokozatok és váltási kényelem | Műhely rendszeres cérnagyártással |
| Esztergálás és kiegészítő marás | A funkciók és a szükséges berendezések elkülönített kapacitása | Kisebb munkahelyek és prototípusgyártás |
| Ismétlődő, ellenőrzött műveletek | CNC vezérlés, programozás, szerszámok és befogás | Gyártás folyamatismétlődési képességgel |
A teljes készlet tartozékai és költségvetése
Eszterga tartozékok esetében a tokmányokat, támasztóbakokat, központosítókat és szerszámokat a pontos modell szerint válassza ki. A tokmány esetében az átmérője nem elég: a főorsóhoz való csatlakozás is döntő fontosságú. Kések esetén ellenőrizze a tartó méretét és a vágóél megfelelő magasságba állításának lehetőségét.
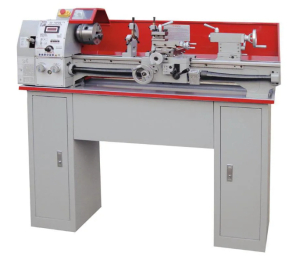
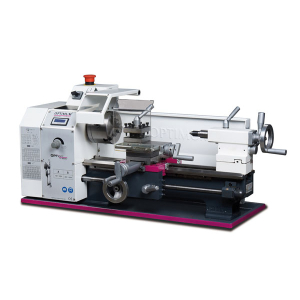
A költségvetéshez add hozzá a mérőeszközöket, a szükséges szerszámokat, az esetleges állványt és a kezelőeszközöket az utasításoknak megfelelően. A szalagfűrész kiválasztásával kapcsolatos tanácsadás is segíthet a nyersdarabok előkészítésében. Ellenőrizd az eszterga szállítási terjedelmét tételenként; a képen további berendezések is láthatók lehetnek.
Hely, telepítés és napi működés
Rendelés előtt ellenőrizze a helyszínre szállítást, az ajtókon való áthaladást, az aljzat teherbírását és a kezelés módját. A csomagolás méretei és a szállítási súly eltérnek a gép méreteitől és súlyától. Szükség esetén az utasításoknak megfelelően állítsa fel és rögzítse.
Hagyjon helyet a kezeléshez, a szegnyereghez, a karbantartáshoz és a forgácseltávolításhoz. Rendszeresen ellenőrizze a kenést és a vezető beállítását. Ne viseljen kesztyűt forgó alkatrészeken végzett munka során, indítás előtt vegye ki a kulcsot a tokmányból, és csak leállás után végezzen mérést. Ne távolítsa el a forgácsot kézzel; használjon megfelelő szerszámot az utasításoknak megfelelően.
Szóval, melyik esztergát válassza?
Kisebb alkatrészekhez válasszon a tényleges munkaterület és a szükséges műveletek alapján álló asztali gépet. Rendszeres műhelymunkáknál hangsúlyozza a merevséget, az előtolási sebességet és a könnyű beállítást. Fontolja meg egy kombinált gép kiválasztását mindkét funkció alapján, és egy CNC-t a teljes gyártási folyamat alapján. A legjobb választás egy olyan beállítás, amely a megfelelő befogással és felszereléssel képes kezelni a munkadarabokat.
A leggyakoribb hibák a választás során
- Csak az ágy feletti esztergálási átmérő ellenőrzése.
- A hegyek közötti távolság és a használható hossz felcserélése minden egyes befogással.
- Az a feltételezés, hogy az orsó furata határozza meg a tokmány kapacitását.
- A maximális sebességen alapuló kiválasztás, az alacsony sebességek figyelembevétele nélkül.
- Automatikus adagolás, menetvágás és digitális mérés váltása.
- A szerszámok, mérőeszközök, szerelvények és tartozékok alábecslése.
Gyakran ismételt kérdések
Elegendő egy esztergapad acél megmunkálásához?
Kisebb, megfelelő műveletekhez elegendő lehet, ha a gyártó engedélyezi az ilyen használatot. A döntés a szerszámtól, a merevségtől, a befogástól, a forgácsolási körülményektől és a kívánt anyagleválasztási sebességtől függ.
Minden előtolású esztergagép képes a szükséges meneteket elvágni?
Nem. Ellenőrizze a pontos menetemelkedést és a szükséges fogaskerekeket. Az automatikus előtolás önmagában nem erősíti meg a szükséges menetvágási tartományt.
Ugyanaz a digitális kijelző, mint egy mérés?
A kijelző csak a sebességet tudja megjeleníteni. A digitális pozíciómérést kifejezetten meg kell adni az adott tengelyekhez.
Egy nagyobb eszterga mindig pontosabb?
A méret önmagában nem határozza meg a pontosságot. Ami lényeges, az a kialakítás, az állapot és a beállítás, a befogás, a szerszám és az eredmény mérésének módja.
Mit mondjak az eladónak, mielőtt ajánlanék egy gépet?
Anyag, a munkadarabok legnagyobb átmérője és hossza, a szükséges menetek, a munkavégzés gyakorisága, az eredményre vonatkozó követelmények és a rendelkezésre álló energiaellátás. Egy tipikus alkatrész rajza hasznos.
Böngésszen a fémesztergák között. Segítünk összehasonlítani a munkadarabjaihoz megfelelő modellt, és ellenőrizzük a szükséges befogást, szerszámokat és egyéb felszereléseket.
Autor článku: Tomas Gerlich