- Kategóriák
-
Akkumulátoros gépek, szerszámok és tartozékok
 Hogyan válasszunk akkus egyenes csiszolót
Hogyan válasszunk akkus szalagcsiszolót
Hogyan válasszunk akkus orbitális csiszolót?
Hogyan válasszunk akkus multifunkciós csiszolót?
Hogyan válasszunk akkus sarokcsiszolót
Hogyan válasszunk akkus excentercsiszolót?
Hogyan válasszunk akkus fűrészt építőanyagokhoz
Hogyan válasszunk akkus merülőfűrészt
Hogyan válasszunk akkus gérvágó fűrészt
Hogyan válasszunk akkus orsófűrészt?
Hogyan válasszunk akkus szúrófűrészt
Hogyan válasszunk akkus körfűrészt
Hogyan válasszunk akkus láncfűrészt
Hogyan válasszunk akkus szerszámkészletet
Hogyan válasszunk akkus szegélynyírót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk akkus fúrót és bontókalapácsot
Hogyan válasszunk akkus csiszológépet
Hogyan válasszunk akkumulátort és töltőt
Hogyan válasszunk akkus ütvecsavarozót
Hogyan válasszunk akkus polírozót
Hogyan válasszunk akkus csavarhúzót
Hogyan válasszunk akkus szegezőpisztolyt
Hogyan válasszunk elemes zseblámpát
Hogyan válasszunk akkus pisztolyt
Hogyan válasszunk elemes rádiót?
Hogyan válasszunk akkus fűrészt
Hogyan válasszunk akkus kerti porszívót és lombfúvót?
Hogyan válasszunk akkus ollót
Hogyan válasszunk vezeték nélküli porszívót
Hogyan válasszunk akkus gyalut
Hogyan válasszunk akkumulátoros kompresszort
Hogyan válasszunk akkumulátoros hidraulikus prést és fogót?
Hogyan válasszunk akkus permetezőt
Hogyan válasszunk akkus hőlégpisztolyt
Hogyan válasszunk akkus keverőgépet
Hogyan válasszunk akkus racsnit
Hogyan válasszunk akkumulátoros vízpumpát
Hogyan válasszunk akkus magasnyomású mosót
Hogyan válasszunk vezeték nélküli routert
Hogyan válasszunk akkumulátoros ventilátort
Hogyan válasszuk ki az akkumulátoros lemezvágót?
Hogyan válasszunk Aku ecsetet?
-
Műhely és minden körülötte (berendezések, gépek, szerszámok)
Hogyan válasszunk hidraulikus csörlőt
Hogyan válasszunk akkus csörlőt
Hogyan válasszunk ugrókötelet
Hogyan válasszunk kézi kötélfeszítőt
Hogyan válasszunk 12 és 24 V-os elektromos csörlőt?
Hogyan válasszunk kézi csörlőt
Hogyan válasszunk elektromos drótkötél emelőt?
Hogyan válasszunk drótköteles emelőt és csörlőt
Hogyan válasszunk hangszigetelt kompresszort
Hogyan válasszunk töltőt egy EFB akkumulátorhoz
Hogyan válasszunk emelőt és emelőt
Hogyan válasszunk hidraulikus emelőhengert
Hogyan válasszunk hidraulikus cipőemelőt
Hogyan válasszunk emelőt
Hogyan válasszunk sebességváltó emelőt
Hogyan válasszunk pneumatikus harmonika emelőt
Hogyan válasszunk mobil hidraulikus emelőt
Hogyan válasszunk hidraulikus emelőkocsit?
Hogyan válasszunk üveg tapadókorongokat
Hogyan válasszunk raklapemelőt
Hogyan válasszunk gipszkarton emelőt
Hogyan válasszunk raklapemelőt
Hogyan válasszunk szállítási platformot
Hogyan válasszunk emelőasztalt
Hogyan válasszunk kézikocsit
Hogyan válasszunk kézi targoncát
Hogyan válasszunk ruddle-t
Hogyan válasszunk műhelybútort
Hogyan válasszunk szerszámos szekrényt
Hogyan válasszunk műhelybútor-garnitúrát
Hogyan válasszunk műhelypolcot
Hogyan válasszunk szerszám nélküli műhelykocsit?
Hogyan válasszunk műhelyi szerszámkocsit?
Hogyan válasszunk műhelykocsit
Hogyan válasszunk gáz infravörös fűtőberendezést
Hogyan válasszunk olajtüzelésű infravörös fűtőtestet?
Hogyan válasszunk elektromos infravörös fűtőtestet
Hogyan válasszunk közvetlen tüzelésű olajfűtőt?
Hogyan válasszunk közvetett égésű olajfűtőt
Hogyan válasszunk gáztűzhelyet
Hogyan válasszunk gázfűtőt
Hogyan válasszunk gázfűtő ventilátort
Hogyan válasszunk olajradiátort
Hogyan válasszunk hőtárolót
Hogyan válasszunk elektromos ventilátoros fűtőtestet
Hogyan válasszunk állóventilátort
Hogyan válasszunk radiális ventilátort
Hogyan válasszunk axiális ventilátort
Hogyan válasszunk építőipari és ipari páramentesítőt
Hogyan válasszunk munkaállványokat és talapzatokat?
Hogyan válasszunk ácsgyalut
Hogyan válasszunk összecsukható munkapadot
Hogyan válasszunk műhelyasztalt és padot
Hogyan válasszunk munkapadot
Hogyan válasszunk adszorpciós páramentesítőt
Hogyan válasszunk ipari ventilátort
Hogyan válasszunk otthoni páramentesítőt
Hogyan válasszunk gázfűtőt
Hogyan válasszunk olajfűtőt
Hogyan válasszunk infravörös fűtőtestet
Hogyan válasszunk elektromos fűtőtestet
Hogyan válasszunk fűtőpanelt
Hogyan válasszunk emelőberendezést
Hogyan válasszunk kezelőberendezést
Hogyan válasszunk fűtőtestet
Hogyan válasszunk páramentesítőt
Csiszolási, vágási és vágási tippek a nagyszerű eredményekért
A pneumatikus szerszámok előnyei
Hogyan válasszunk nyomatékkulcsot?
Hogyan válasszunk fájlokat?
Hogyan válasszunk megfelelő fémollót?
Hogyan válasszunk satut a műhelyhez?
Hogyan válasszunk fúrógépet
Hogyan válasszunk asztali körfűrészt a műhelyünkbe?
Axes
Hogyan válasszuk ki a kézi gyaluokat?
Hogyan válasszunk kézi fűrészt?
Hogyan válasszuk ki a forgács- és porelszívót?
Eszköz
Hogyan válasszuk ki a mérő lézert?
-
Faipari gépek, szerszámok és technológia
Hogyan válasszunk kombinált famegmunkáló gépet
Hogyan válasszunk fa marógépet
Hogyan válasszunk faesztergát
Hogyan válasszunk tartóállványokat
Hogyan válasszunk vésőgépet
Hogyan válasszunk porszívót
Hogyan válasszunk élzárógépet
Hogyan válasszunk szalagfűrészt fához
Hogyan válasszunk körfűrészt fához
Hogyan válasszunk körfűrészt
Hogyan válasszuk ki a törzsfűrészt?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk gyalut
Hogyan válasszunk faipari gépet?
Hogyan válasszuk ki a farfűrészt?
Hogyan válasszuk ki a szalagfűrészt?
Hogyan válasszuk ki a körfűrészt?
Hogyan válasszuk ki a gallyvágó ollót?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk kecskét a favágáshoz?
Hogyan válasszunk kirakós fűrészt?
Hogyan válasszunk fáskamrát?
Hogyan válasszuk ki a faipari elektromos csiszolót?
-
Elektromos szerszámok és kézműves szerszámok
Hogyan válasszunk csigafúrót
Hogyan válasszunk szálvágót
Hogyan válasszunk ütvefúrót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk tűzőgépet
Hogyan válasszunk hornyolót
Hogyan válasszunk fúrót
Hogyan válasszunk elektromos gyalugépet
Hogyan válasszunk fúrógépet
Hogyan válasszunk forrasztót
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk csempevágót
Hogyan válasszunk elektromos lemezollót?
Hogyan válasszunk elektromos marógépet
Hogyan válasszunk bontókalapácsot
Hogyan válasszunk polifúziós hegesztőgépet?
Hogyan válasszunk elektromos csavarhúzót
Hogyan válasszunk polisztirol vágót?
Hogyan válasszunk ütvecsavarozót
Hogyan válasszunk gérvágó fűrészt
Hogyan válasszunk elektromos szerszámokat?
Fúrók – Az Ön nélkülözhetetlen társa a munkában
Hogyan válasszuk ki a fúrókalapácsot?
- Elektromos generátorok, elektromos generátorok és minden körülöttük
-
Kompresszorok és légkondicionálás
Hogyan válasszunk álló V-kompresszort
Hogyan válasszunk álló H kompresszort
Hogyan válasszunk kompresszort szárító nélkül
Hogyan válasszunk nyomástartó edényt
Hogyan válasszunk autókompresszort
Hogyan válasszunk álló kompresszort
Hogyan válasszunk csavarkompresszort
Hogyan válasszunk olajmentes kompresszort?
Hogyan válasszunk olajkompresszort
Hogyan válasszunk kompresszort
Minden, ami az autó kompresszoráról szól
-
Fémmegmunkáló gépek és szerszámok
Hogyan válasszunk kompresszort szárítógéppel?
Hogyan válasszunk körfűrészt
Hogyan válasszunk menetvágó készletet
Hogyan válasszunk hajlítókészleteket
Hogyan válasszunk tokmányt és befogót
Hogyan válasszunk szegmenseket hajlítógépekhez
Hogyan válasszunk szorítókészletet
Hogyan válasszunk görgőket egy jelzőgéphez
Hogyan válasszunk redukáló perselyt
Hogyan válasszunk lemezjátszót
Hogyan válasszunk forgófejet
Hogyan válasszunk felső rudat egy hajlítógéphez
Hogyan válasszunk tartozékokat fémmegmunkáló gépekhez?
Hogyan válasszunk kereszt- és többtengelyes satut?
Hogyan válasszunk forgó és dönthető satut?
Hogyan válasszunk precíziós moduláris satut?
Hogyan válasszunk HMS hidraulikus gépsatut?
Hogyan válasszunk FMSN gépsatut?
Hogyan válasszunk FMS gépsatut?
Hogyan válasszunk VMQ gépsatut?
Hogyan válasszunk BSI gépsatut?
Hogyan válasszunk BMP gépsatut?
Hogyan válasszunk BME gépsatut?
Hogyan válasszunk hidraulikus lemezollót?
Hogyan válasszunk kombinált ollót
Hogyan válasszunk lemezvágó ollót
Hogyan válasszunk ollót a fehértáblához
Hogyan válasszunk profil- és rúdvágó ollót?
Hogyan válasszunk karos ollót
Hogyan válasszunk digitális mérőeszközt?
Hogyan válasszunk mérőeszközöket
Hogyan válasszunk CNC marógépet
Hogyan válasszunk CNC lézert
Hogyan válasszunk CNC marógépet
Hogyan válasszunk tábla- és szegélykészítőt
Hogyan válasszunk profilhajlítót
Hogyan válasszunk csőhajlítót
Hogyan válasszunk fémlemez-hajlító gépet?
Hogyan válasszunk fém szalagfűrészt
Hogyan válasszunk körfűrészt fémhez
Hogyan válasszunk fémfűrészt
Hogyan válasszunk tartozékokat egy mágneses fúrógéphez?
Hogyan válasszunk kézi és lábas hidraulikus présgépet?
Hogyan válasszunk hidraulikus-pneumatikus présgépet?
Hogyan válasszunk asztali hidraulikus prést
Hogyan válasszunk hidraulikus műhelyprést
Hogyan válasszunk kézi mechanikus présgépet
Hogyan válasszunk profilhajlító gépet
Hogyan válasszunk elektromos hajlítógépet
Hogyan válasszunk kézi lemezhajlító gépet?
Hogyan válasszunk orbitális csiszolót
Hogyan válasszunk sarokcsiszolót
Hogyan válasszunk asztali köszörűgépet
Hogyan válasszunk egyenes csiszolót
Hogyan válasszunk szalagcsiszolót
Hogyan válasszunk polírozó csiszológépet
Hogyan válasszunk kefés csiszolót
Hogyan válasszunk fúródarálót
Hogyan válasszunk gipszkarton csiszolót
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fűrészlap-csiszolót
Hogyan válasszunk oszcilláló csiszolót?
Hogyan válasszunk multifunkciós csiszológépet?
Hogyan válasszunk más darálók közül
Hogyan válasszunk szerszámmaró gépet
Hogyan válasszunk fúró-marógépet
Hogyan válasszunk asztali routert
Hogyan válasszunk CNC esztergát
Hogyan válasszunk univerzális esztergát
Hogyan válasszunk kombinált esztergát
Hogyan válasszunk esztergát
Hogyan válasszunk fémcsiszolót korongokhoz
Hogyan válasszunk darálót nedves és száraz daráláshoz?
Hogyan válasszunk kombinált darálót
Hogyan válasszunk kéttárcsás darálót?
Hogyan válasszuk a Thermdrill-t
Hogyan válasszunk lemezvágó ollót
Hogyan válasszunk 230 V-os fúrógépet?
Hogyan válasszunk műhelyprést
Hogyan válasszunk gépsatut?
Hogyan válasszunk mérőeszközt
Hogyan válasszunk fúrótornyot
Hogyan válasszunk kerekítőgépet
Hogyan válasszunk kézi élvágó gépet
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fémlemez-hajlító gépet?
Hogyan válasszunk darálót
Hogyan válasszunk csőlyukasztót
Hogyan válasszunk CNC gépet
Hogyan válasszunk mágneses fúrót
Hogyan válasszunk fémmarógépet
Hogyan válasszunk radiális fúrót
Hogyan válasszunk 400 V-os fúrógépet?
Hogyan válasszunk tárcsás csiszológépet
Hogyan válasszunk esztergát
Hogyan válasszunk fémmegmunkáló gépet?
Hogyan válasszunk szalagcsiszolót?
Mi a célja a sarokcsiszolónak és a padcsiszolónak?
Hogyan válasszuk ki a megfelelő darálót?
Hogyan válasszunk excentrikus csiszolót
Hogyan válasszunk elektromos darálót
-
Építőipari és betonipari gépek és szerszámok
Hogyan válasszunk vibrációs döngölőt
Hogyan válasszunk hézagvágót
Hogyan válasszunk vibrációs lemezt?
Hogyan válasszunk mini dömpert
Hogyan válasszunk betonsimítót
Hogyan válasszunk építőipari fűrészt
Hogyan válasszunk eszközöket burkoláshoz és szegélyezéshez
Hogyan válasszunk betonvibrátort?
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk rakodót
Hogyan válasszunk vibrációs hengert?
Hogyan válasszunk csempevágót
Hogyan válasszunk mini kotrógépet
Lescha építési keverők
Hogyan válasszunk gipszkarton csiszolót?
-
Hegesztés, hegesztéstechnológia és anyagösszekötő technológia
Hogyan válasszunk hegesztősisakot szűrőegységgel
Hogyan válasszunk önsötétedő sisakot
Hogyan válasszunk CNC vágógépet
Hogyan válasszunk védőképernyőket
Hogyan válasszunk rozsdamentes acél tisztítást hegesztés után?
Hogyan válasszunk TIG égőt
Hogyan válasszunk MIG/MAG hegesztőpisztolyt?
Hogyan válasszunk hegesztési füstelszívót?
Hogyan válasszunk hegesztősisakot
Hogyan válasszunk hegesztőasztalt
Hogyan válasszuk ki a volfrámelektródát?
Milyen hegesztési módszerek vannak?
Hogyan válasszunk hegesztőt vagy invertert?
Mi az inverter
Tanácsok hegesztőgép vásárlásakor - MIG-MAG(Co2)
Hegesztett kötések
Tanácsok hegesztőgép vásárlásához - Inverter
- Kerti felszerelések tanácsadó központja
-
Autóakkumulátor-töltők és indítóberendezések
Hogyan válasszunk indítókábelt
Hogyan válasszunk autóakkumulátor-tesztert?
Hogyan válasszunk feszültségváltót
Hogyan válasszunk autós akkumulátortöltőt indítókábellel?
Hogyan válasszunk 24 V-os autós akkumulátortöltőt?
Hogyan válasszunk 12 V-os autós akkumulátortöltőt?
Hogyan válasszunk 6 V-os akkumulátortöltőt?
Hogyan válasszunk autós akkumulátortöltőt
Hogyan válasszunk professzionális indítóállomást?
Hogyan válasszunk indítóindítót töltővel?
Hogyan válasszunk indítóerősítőt
Hogyan válasszunk zsebindítót
Hogyan válasszunk ki egy kiindulási forrást
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
Hogyan válasszunk körfűrészt
Létrehozva 29.10.2026 (Frissítés 29.10.2026)
A hengeres köszörűt forgó felületek, például tengelyek, csapok, perselyek vagy furatok átmérőjének precíz megmunkálására használják. Gyártásban, szerszámkészítésben és olyan alkatrészek javításában használják, ahol a méret, a geometriai forma és a felületi minőség fontos. A kiviteltől és a berendezéstől függően külső köszörülést, belső köszörülést vagy kúpos felületek megmunkálását teszi lehetővé.
A kiválasztást elsősorban a szükséges működés, a munkadarab méretei és súlya, a befogási módszer, a tűrések és a berendezésválaszték határozza meg. Az anyag és keménysége, a munkavégzés gyakorisága, a hűtés és a beépítési körülmények is fontosak. Ezért a kiválasztást egy reprezentatív alkatrész rajzával kezdje, ne csak a motor teljesítményének összehasonlításával.
Gyors ajánlás:
- A tengelyek és csapok külső átmérőjéhez a köszörülési hossz, az átmérőtartomány és a megfelelő alátámasztás alapján válasszon központi köszörűt.
- A pontos furatok érdekében ellenőrizze a belső köszörűberendezést, az átmérőtartományt, az elérhető mélységet és a befogás alkalmasságát.
- Darabáru és javítás esetén figyeljen a beállítás egyszerűségére, a munkadarabhoz való hozzáférésre és a különböző munkákhoz szükséges felszerelésre.
- Ismétlődő gyártás esetén adjon hozzá követelményeket a munkafolyamat-automatizálásra, a méretvezérlésre és az alkatrész-átállási időre vonatkozóan.
Először is, különbséget kell tenni a körcsiszolás, a síkcsiszolás és a sorjátlanítás között
Hengeres tengelyfelület vagy házfurat megmunkálásához olyan gépre és befogóra van szükség, amelyet a megfelelő forgócsiszoláshoz terveztek. A munkadarab tengelye és a köszörűszerszám közötti szabályozott kapcsolat kulcsfontosságú. Egy forgó alkatrész felületének egyszerű köszörülése nem feltétlenül éri el a kívánt kerekséget vagy hengerességet.
Ha sík felületeket kell megmunkálnia deszkákon, szerelvényeken vagy alátéteken, hasonlítsa össze a síkcsiszolókat . A sorjátlanítás és a felületkiegyenlítés széles szalagos gépen más feladat. Ezért ne hasonlítsa össze ezeket a gépeket felcserélhető opcióként pusztán a felsorolásuk alapján.
A sík alkatrészek munkatartományában és befogásában mutatkozó különbségeket a „Hogyan válasszunk síkcsiszolót?” című tanácsadó ismerteti. Hengeres köszörű kiválasztásához folytassa a megmunkálni kívánt forgófelületek leírásával.
A külső és belső csiszolásnak megvannak a maga korlátai
Külső hengeres és kúpos felületek
Külső köszörüléshez meg kell határozni a megmunkálandó felület átmérőjét, hosszát, valamint a vállakhoz, karimákhoz vagy bemélyedésekhez viszonyított helyzetét. A korongnak hozzáféréssel kell rendelkeznie a felülethez, és elegendő hellyel kell rendelkeznie a szükséges mozgáshoz. Ezért egy mérethelyes tengely nem feltétlenül minden helyen megmunkálható automatikusan.
Kúpos felületek esetén ellenőrizze a szögbeállítási módszert és az adott szerelvény munkatartományát. Az asztal, a munkadarab-orsó és a köszörűfej forgatása különböző funkciók. Ne vigye át a szögértéket a gép egyik részéről a másikra.
Lyukak belső köszörülése
Egy furathoz ismerni kell az átmérőt, a mélységet, az esetleges bemélyedést és a köszörűszerszámhoz szükséges hozzáférést. A gép kapacitása mellett a belső köszörűtest, a tartó és a munkadarab-befogás méretei is meghatározóak. A kis átmérő és a nagy mélység más feladatot teremt, mint egy rövid, széles furat.
Az „univerzális köszörű” megnevezés önmagában nem erősíti meg, hogy az összes szükséges belső köszörű alkatrész benne van az alap szállítási terjedelemben. Kérjen felszerelési listát és egy adott furathoz való alkalmasság igazolását. Az egyes katalógusokban megadott maximális értékek nem feltétlenül érvényesek egyszerre.
Munkatartomány: az őrlési hossz nem az asztal mozgási hosszát jelenti.
A műszaki adatokban különbséget kell tenni a köszörülési hossz, a középpontok közötti távolság, a maximális asztali elmozdulás és a befogási tér között. Minden paraméter a gép kapacitásának egy másik részét írja le. A hosszú elmozdulás nem garantál ugyanolyan hosszú köszörülési felületet.
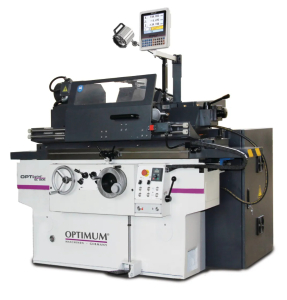
A különbséget mutatja például az ajánlatban szereplő OPTIgrind GC 1305 univerzális középcsiszoló. A szállító a következő értékeket sorolja fel hozzá:
| Paraméter | Felsorolt érték | Mit kell ellenőrizni a választás során |
|---|---|---|
| Csiszolási hossz | 500 mm | A ténylegesen megmunkált felület hossza és a penge megközelítése |
| A munkaasztal maximális mozgástere | 640 mm | A teljes befogott szerelvény szükséges mozgása |
| Csiszolási átmérő támasztó nélkül | 8-200 mm | Munkadarab méretei megfelelő befogási módszerrel |
| Csiszolási átmérő támasztékkal | 8-60 mm | Kapacitás támaszték használata esetén |
A táblázat azt is mutatja, hogy miért nem elegendő a feltüntetett legnagyobb átmérőt követni. A stabilizáló támasz használata megváltoztatja a munkakörülményeket, és saját méretkorlátokkal is járhat. Ezért tájékoztassa a szállítóját az alkatrész teljes geometriájáról és arról, hogyan kell azt megtámasztani.
Állítsa be a befogást és a támaszt az alkatrésznek megfelelően
Középpontok közötti munkavégzés esetén ellenőrizze a munkadarab alkalmasságát az adott befogási típusra, teljes hosszát és megengedett súlyát. Vegye figyelembe a forgás átvitelét is. Az alkatrész köszörülés előtti előkészítésének meg kell felelnie a tervezett technológiai folyamatnak.
Tokmányba befogott alkatrész esetén vegye figyelembe a túlnyúlást, a szerszámhoz való hozzáférést és az orsóház terhelési viszonyait. A középpontok közötti súlyengedmény nem feltétlenül vonatkozik más befogási módszerekre. Karcsú alkatrészek esetén a megtámasztást és a megmunkálási viselkedést külön kell kezelni.
A mágneses befogást ne tekintse a hengeres köszörűgépek általános jellemzőjének. A befogás módját az adott gép kialakításának, az anyagnak és az alkatrész alakjának kell meghatároznia. Kérdés esetén készítsen rajzot, amelyen szerepelnek a befogófelületek és azok a helyek, amelyeknek hozzáférhetőnek kell maradniuk.
A rajz alapján határozza meg a pontosságot.
Az átmérő, a körkörösség, a hengeresség, a koncentrikusság és a felületi érdesség mérettűrése eltérő követelményeket jelent. Nem elég csak sima felületet vagy általánosságban pontos köszörűt megkövetelni. Sorolja fel az egyes kritikus tulajdonságokat külön-külön.
A digitális kijelző felbontása és a kézikerék beosztása a mozgás beállítását írja le. Ezek nem garantálják automatikusan a kész munkadarab azonos pontosságát. Az eredményt a befogás, a gép geometriája, a kerék, a folyamat és a mérési feltételek is befolyásolják.
Igényes munkák esetén állapodjanak meg egy reprezentatív alkatrészvizsgálati és -átvételi módszerben. Előre határozzák meg az ellenőrizendő területeket, a szükséges értékeket és a mérési eljárást. Tartalmazzanak megfelelő mérőeszközöket a berendezésben; az egyes geometriai tulajdonságok nem feltétlenül ellenőrizhetők egyetlen mérőeszközzel.
Válassza ki az anyagot, a kereket és a hűtést együtt
A köszörűszerszám kiválasztásához meg kell adni az anyagot, annak keménységét és az előző megmunkálás utáni állapotát. Adja meg a ráhagyást, a szükséges leválasztási mennyiséget és a kapott felületet. Az egyik alkatrészhez megfelelő korong nem feltétlenül megfelelő egy másik minőséghez vagy egy másik köszörülési módszerhez.
A korong méretkompatibilitását a technológiai alkalmasságától elkülönítve kell értékelni. A csiszolóanyag és a kötés méretei, csatlakozása, megengedett üzemi feltételei, valamint a specifikációk a meghatározóak. Az összeszerelésre és használatra vonatkozó előírt eljárást a gép és a csiszolószerszám gyártója határozza meg.
Vásárlás előtt ellenőrizze, hogy a berendezés alkalmas-e a gyártó által előírt mértékű lehúzásra és kiegyensúlyozásra. A lehúzás előkészíti a tárcsa munkageometriáját és felületét; a kiegyensúlyozás korrigálja a forgó szerelvény egyensúlyhiányát. Ezek különböző feladatok.
Hűtés esetén ellenőrizze a folyadékellátást, a szűrést és a tartály karbantartási hozzáférését. A mágneses szűrő felfogja a mágnesesen leválasztható részecskéket, de nem cseréli ki automatikusan a teljes folyadéktisztító oldatot. A folyadék koncentrációjával és a felhasználási feltételekkel kapcsolatban lásd a folyadék gyártójának dokumentációját.
Sebesség, teljesítmény és automatizálás
Különbséget kell tenni a munkadarab orsójának, a külső köszörűorsónak és a belső köszörűberendezésnek a fordulatszáma között. A leírás nélküli számozás nem használható a gép minden alkatrészére. Ezenkívül a gép teljes teljesítményfelvétele nem egyezik meg az egyes motorok teljesítményével.
Darabos munkáknál gyakran fontos a gyors előkészítés és az egyértelmű irányítás. A normál gyártás során ehhez hozzá kell adni a munkapályák beállítására, az előtolásra és a ciklusismétlésre vonatkozó követelményeket. Az egyik tengely automatikus mozgatása nem jelenti az alkatrész teljesen automatikus köszörülését.
Összehasonlításkor a teljes ciklust a munkadarab betöltésétől az ellenőrzéséig kell leírni. Tüntesse fel a külső és belső köszörülés közötti váltást, a korongok előkészítését és a befogásváltásokat. A magasabb szintű automatizálás akkor előnyös, ha illeszkedik a gyártási programba.
Döntési táblázat felhasználás szerint
| Igény | Mire kell összpontosítani | Kinek alkalmas a megoldás? |
|---|---|---|
| Tengelyek és csapok külső átmérői | Csiszolási hossz, átmérőtartomány, befogás és megtámasztás | Forgó alkatrészek gyártása és javítása |
| A házak belső furatai | Belső köszörűberendezés, átmérő, mélység és szerszámtartó | Precíziós gyártás és szerszámműhelyek |
| Kúpos felületek | A forgatás módja, a munkatartomány és a kapott kúp szabályozása | Speciális gyártás és felújítás |
| Vékony vagy csuklós alkatrészek | Támasz, tárcsahozzáférés és specifikus befogási korlátok | Egyedi technológiát igénylő megrendelések |
| Ismételt sorozat | Kitöltési ciklus, beállítás, mérés és karbantartás | Rendszeres termelési működés |
Hely, szállítás és üzembe helyezés
Rendelés előtt ellenőrizze a teljes egység tápellátását és csatlakozási feltételeit, beleértve a segédberendezéseket is. A szükséges helyigény magában foglalja az asztal mozgatását, a munkadarab kezelését, a működtetést és a szervizeléshez való hozzáférést. Egy külön tartály vagy kiegészítő egység növelheti a munkaterület helyigényét.
A dokumentációnak megfelelően tervezze meg a kirakodást, a műhelybe vezető útvonalat és a telepítést. Különítse el a gép méreteit a csomagolástól, valamint a saját súlyt a szállítási súlytól. Vásárlás előtt beszélje meg a szállítóval az alapra, a szintezésre, a környezeti feltételekre és az üzembe helyezésre vonatkozó követelményeket.
A költségvetésben szerepeljen a képzés, az anyagokhoz való tárcsák, a szorítók, a kötszer, a mérések és az üzemi folyadékok költsége. Tartozékok esetében mindig ellenőrizze a pontos modell megnevezését; a tartozékok között való általános feltüntetés nem garantálja a kompatibilitást.
Szóval, melyik dizájnt válasszuk?
Külső forgó felületek esetén a munkatartománnyal és a befogással kezdje. Ha furatokra is szüksége van, a belső köszörülést és a berendezéseket külön kell ellenőrizni. Precíziós alkatrészek esetén kérjen dokumentált eredményt és megfelelő méréseket. Csak olyan gépek között hasonlítsa össze a vezérlést, a termelékenységet és a teljes költséget, amelyek képesek az Ön alkatrészeit kezelni.
A leggyakoribb hibák a választás során
- Forgófelületek precíziós köszörülésének helyettesítése sorjátlanítással vagy felületkezeléssel.
- Az asztal mozgásának összehasonlítása a köszörülési hosszgal ugyanazon adatok alapján.
- Eltérő kapacitás megtekintése stabil támasz vagy más szerelvény használata esetén.
- Az a feltételezés, hogy a maximális átmérő és mélység minden munkadarabra egyidejűleg érvényes.
- Mérési felbontás szerinti kiválasztás a kész alkatrészre vonatkozó követelmények nélkül.
- Tárcsák elhagyása, öltözködés, hűtés, beszerelés és mérés.
Gyakran ismételt kérdések
Minden körcsiszoló képes belső köszörülésre is?
Nem. Az adott gépnek rendelkeznie kell a megfelelő felszereléssel és szerszámokkal. Ellenőrizze az átmérőtartományt, a mélységet, a befogást és a szállítási terjedelmet.
A hegyek közötti távolság megegyezik a csiszolási hosszgal?
Ezek nem felcserélhető adatok. Egy adott alkatrész esetében meg kell erősíteni a teljes megmunkált felület befogását és hozzáférhetőségét.
A digitális mérés garantálja a szükséges pontosságot?
Segít a pozicionálásban. A kész alkatrész pontossága azonban a teljes technológiától függ, és megfelelő mérésekkel kell ellenőrizni.
Meg lehet köszörülni az edzett alkatrészeket?
Igen, a gép, a köszörűszerszám és az eljárás megfelelő kombinációjával. Ajánlásokért kérjük, adja meg a minőséget, a keménységet, az adalékanyagot és a kívánt eredményt.
Mit kell előkészíteni a gépajánláshoz?
Tipikus alkatrészek rajzai, méretek, súlyok, anyagok és keménységek. Adja meg a tűrések, érdességek, ráhagyások, darabszámok és beépítési feltételek adatait.
Böngésszen hengeres köszörűink kínálatában, és válasszon a tényleges munkadarabjai alapján. Ha ellenőrizni szeretné a munkatartományt vagy a belső köszörűberendezést, küldjön nekünk rajzot és munkaleírást. Segítünk a megfelelő beállítás felmérésében.
Autor článku: Tomas Gerlich