- Kategóriák
-
Akkumulátoros gépek, szerszámok és tartozékok
 Hogyan válasszunk akkus egyenes csiszolót
Hogyan válasszunk akkus szalagcsiszolót
Hogyan válasszunk akkus orbitális csiszolót?
Hogyan válasszunk akkus multifunkciós csiszolót?
Hogyan válasszunk akkus sarokcsiszolót
Hogyan válasszunk akkus excentercsiszolót?
Hogyan válasszunk akkus fűrészt építőanyagokhoz
Hogyan válasszunk akkus merülőfűrészt
Hogyan válasszunk akkus gérvágó fűrészt
Hogyan válasszunk akkus orsófűrészt?
Hogyan válasszunk akkus szúrófűrészt
Hogyan válasszunk akkus körfűrészt
Hogyan válasszunk akkus láncfűrészt
Hogyan válasszunk akkus szerszámkészletet
Hogyan válasszunk akkus szegélynyírót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk akkus fúrót és bontókalapácsot
Hogyan válasszunk akkus csiszológépet
Hogyan válasszunk akkumulátort és töltőt
Hogyan válasszunk akkus ütvecsavarozót
Hogyan válasszunk akkus polírozót
Hogyan válasszunk akkus csavarhúzót
Hogyan válasszunk akkus szegezőpisztolyt
Hogyan válasszunk elemes zseblámpát
Hogyan válasszunk akkus pisztolyt
Hogyan válasszunk elemes rádiót?
Hogyan válasszunk akkus fűrészt
Hogyan válasszunk akkus kerti porszívót és lombfúvót?
Hogyan válasszunk akkus ollót
Hogyan válasszunk vezeték nélküli porszívót
Hogyan válasszunk akkus gyalut
Hogyan válasszunk akkumulátoros kompresszort
Hogyan válasszunk akkumulátoros hidraulikus prést és fogót?
Hogyan válasszunk akkus permetezőt
Hogyan válasszunk akkus hőlégpisztolyt
Hogyan válasszunk akkus keverőgépet
Hogyan válasszunk akkus racsnit
Hogyan válasszunk akkumulátoros vízpumpát
Hogyan válasszunk akkus magasnyomású mosót
Hogyan válasszunk vezeték nélküli routert
Hogyan válasszunk akkumulátoros ventilátort
Hogyan válasszuk ki az akkumulátoros lemezvágót?
Hogyan válasszunk Aku ecsetet?
-
Műhely és minden körülötte (berendezések, gépek, szerszámok)
Hogyan válasszunk hidraulikus csörlőt
Hogyan válasszunk akkus csörlőt
Hogyan válasszunk ugrókötelet
Hogyan válasszunk kézi kötélfeszítőt
Hogyan válasszunk 12 és 24 V-os elektromos csörlőt?
Hogyan válasszunk kézi csörlőt
Hogyan válasszunk elektromos drótkötél emelőt?
Hogyan válasszunk drótköteles emelőt és csörlőt
Hogyan válasszunk hangszigetelt kompresszort
Hogyan válasszunk töltőt egy EFB akkumulátorhoz
Hogyan válasszunk emelőt és emelőt
Hogyan válasszunk hidraulikus emelőhengert
Hogyan válasszunk hidraulikus cipőemelőt
Hogyan válasszunk emelőt
Hogyan válasszunk sebességváltó emelőt
Hogyan válasszunk pneumatikus harmonika emelőt
Hogyan válasszunk mobil hidraulikus emelőt
Hogyan válasszunk hidraulikus emelőkocsit?
Hogyan válasszunk üveg tapadókorongokat
Hogyan válasszunk raklapemelőt
Hogyan válasszunk gipszkarton emelőt
Hogyan válasszunk raklapemelőt
Hogyan válasszunk szállítási platformot
Hogyan válasszunk emelőasztalt
Hogyan válasszunk kézikocsit
Hogyan válasszunk kézi targoncát
Hogyan válasszunk ruddle-t
Hogyan válasszunk műhelybútort
Hogyan válasszunk szerszámos szekrényt
Hogyan válasszunk műhelybútor-garnitúrát
Hogyan válasszunk műhelypolcot
Hogyan válasszunk szerszám nélküli műhelykocsit?
Hogyan válasszunk műhelyi szerszámkocsit?
Hogyan válasszunk műhelykocsit
Hogyan válasszunk gáz infravörös fűtőberendezést
Hogyan válasszunk olajtüzelésű infravörös fűtőtestet?
Hogyan válasszunk elektromos infravörös fűtőtestet
Hogyan válasszunk közvetlen tüzelésű olajfűtőt?
Hogyan válasszunk közvetett égésű olajfűtőt
Hogyan válasszunk gáztűzhelyet
Hogyan válasszunk gázfűtőt
Hogyan válasszunk gázfűtő ventilátort
Hogyan válasszunk olajradiátort
Hogyan válasszunk hőtárolót
Hogyan válasszunk elektromos ventilátoros fűtőtestet
Hogyan válasszunk állóventilátort
Hogyan válasszunk radiális ventilátort
Hogyan válasszunk axiális ventilátort
Hogyan válasszunk építőipari és ipari páramentesítőt
Hogyan válasszunk munkaállványokat és talapzatokat?
Hogyan válasszunk ácsgyalut
Hogyan válasszunk összecsukható munkapadot
Hogyan válasszunk műhelyasztalt és padot
Hogyan válasszunk munkapadot
Hogyan válasszunk adszorpciós páramentesítőt
Hogyan válasszunk ipari ventilátort
Hogyan válasszunk otthoni páramentesítőt
Hogyan válasszunk gázfűtőt
Hogyan válasszunk olajfűtőt
Hogyan válasszunk infravörös fűtőtestet
Hogyan válasszunk elektromos fűtőtestet
Hogyan válasszunk fűtőpanelt
Hogyan válasszunk emelőberendezést
Hogyan válasszunk kezelőberendezést
Hogyan válasszunk fűtőtestet
Hogyan válasszunk páramentesítőt
Csiszolási, vágási és vágási tippek a nagyszerű eredményekért
A pneumatikus szerszámok előnyei
Hogyan válasszunk nyomatékkulcsot?
Hogyan válasszunk fájlokat?
Hogyan válasszunk megfelelő fémollót?
Hogyan válasszunk satut a műhelyhez?
Hogyan válasszunk fúrógépet
Hogyan válasszunk asztali körfűrészt a műhelyünkbe?
Axes
Hogyan válasszuk ki a kézi gyaluokat?
Hogyan válasszunk kézi fűrészt?
Hogyan válasszuk ki a forgács- és porelszívót?
Eszköz
Hogyan válasszuk ki a mérő lézert?
-
Faipari gépek, szerszámok és technológia
Hogyan válasszunk kombinált famegmunkáló gépet
Hogyan válasszunk fa marógépet
Hogyan válasszunk faesztergát
Hogyan válasszunk tartóállványokat
Hogyan válasszunk vésőgépet
Hogyan válasszunk porszívót
Hogyan válasszunk élzárógépet
Hogyan válasszunk szalagfűrészt fához
Hogyan válasszunk körfűrészt fához
Hogyan válasszunk körfűrészt
Hogyan válasszuk ki a törzsfűrészt?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk gyalut
Hogyan válasszunk faipari gépet?
Hogyan válasszuk ki a farfűrészt?
Hogyan válasszuk ki a szalagfűrészt?
Hogyan válasszuk ki a körfűrészt?
Hogyan válasszuk ki a gallyvágó ollót?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk kecskét a favágáshoz?
Hogyan válasszunk kirakós fűrészt?
Hogyan válasszunk fáskamrát?
Hogyan válasszuk ki a faipari elektromos csiszolót?
-
Elektromos szerszámok és kézműves szerszámok
Hogyan válasszunk csigafúrót
Hogyan válasszunk szálvágót
Hogyan válasszunk ütvefúrót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk tűzőgépet
Hogyan válasszunk hornyolót
Hogyan válasszunk fúrót
Hogyan válasszunk elektromos gyalugépet
Hogyan válasszunk fúrógépet
Hogyan válasszunk forrasztót
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk csempevágót
Hogyan válasszunk elektromos lemezollót?
Hogyan válasszunk elektromos marógépet
Hogyan válasszunk bontókalapácsot
Hogyan válasszunk polifúziós hegesztőgépet?
Hogyan válasszunk elektromos csavarhúzót
Hogyan válasszunk polisztirol vágót?
Hogyan válasszunk ütvecsavarozót
Hogyan válasszunk gérvágó fűrészt
Hogyan válasszunk elektromos szerszámokat?
Fúrók – Az Ön nélkülözhetetlen társa a munkában
Hogyan válasszuk ki a fúrókalapácsot?
- Elektromos generátorok, elektromos generátorok és minden körülöttük
- Kompresszorok és légkondicionálás
-
Fémmegmunkáló gépek és szerszámok
Hogyan válasszunk hajlítókészleteket
Hogyan válasszunk tokmányt és befogót
Hogyan válasszunk szegmenseket hajlítógépekhez
Hogyan válasszunk szorítókészletet
Hogyan válasszunk görgőket egy jelzőgéphez
Hogyan válasszunk redukáló perselyt
Hogyan válasszunk lemezjátszót
Hogyan válasszunk forgófejet
Hogyan válasszunk felső rudat egy hajlítógéphez
Hogyan válasszunk tartozékokat fémmegmunkáló gépekhez?
Hogyan válasszunk kereszt- és többtengelyes satut?
Hogyan válasszunk forgó és dönthető satut?
Hogyan válasszunk precíziós moduláris satut?
Hogyan válasszunk HMS hidraulikus gépsatut?
Hogyan válasszunk FMSN gépsatut?
Hogyan válasszunk FMS gépsatut?
Hogyan válasszunk VMQ gépsatut?
Hogyan válasszunk BSI gépsatut?
Hogyan válasszunk BMP gépsatut?
Hogyan válasszunk BME gépsatut?
Hogyan válasszunk hidraulikus lemezollót?
Hogyan válasszunk kombinált ollót
Hogyan válasszunk lemezvágó ollót
Hogyan válasszunk ollót a fehértáblához
Hogyan válasszunk profil- és rúdvágó ollót?
Hogyan válasszunk karos ollót
Hogyan válasszunk digitális mérőeszközt?
Hogyan válasszunk mérőeszközöket
Hogyan válasszunk CNC marógépet
Hogyan válasszunk CNC lézert
Hogyan válasszunk CNC marógépet
Hogyan válasszunk tábla- és szegélykészítőt
Hogyan válasszunk profilhajlítót
Hogyan válasszunk csőhajlítót
Hogyan válasszunk fémlemez-hajlító gépet?
Hogyan válasszunk fém szalagfűrészt
Hogyan válasszunk körfűrészt fémhez
Hogyan válasszunk fémfűrészt
Hogyan válasszunk tartozékokat egy mágneses fúrógéphez?
Hogyan válasszunk kézi és lábas hidraulikus présgépet?
Hogyan válasszunk hidraulikus-pneumatikus présgépet?
Hogyan válasszunk asztali hidraulikus prést
Hogyan válasszunk hidraulikus műhelyprést
Hogyan válasszunk kézi mechanikus présgépet
Hogyan válasszunk profilhajlító gépet
Hogyan válasszunk elektromos hajlítógépet
Hogyan válasszunk kézi lemezhajlító gépet?
Hogyan válasszunk orbitális csiszolót
Hogyan válasszunk sarokcsiszolót
Hogyan válasszunk asztali köszörűgépet
Hogyan válasszunk egyenes csiszolót
Hogyan válasszunk szalagcsiszolót
Hogyan válasszunk polírozó csiszológépet
Hogyan válasszunk kefés csiszolót
Hogyan válasszunk fúródarálót
Hogyan válasszunk gipszkarton csiszolót
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fűrészlap-csiszolót
Hogyan válasszunk oszcilláló csiszolót?
Hogyan válasszunk multifunkciós csiszológépet?
Hogyan válasszunk más darálók közül
Hogyan válasszunk szerszámmaró gépet
Hogyan válasszunk fúró-marógépet
Hogyan válasszunk asztali routert
Hogyan válasszunk CNC esztergát
Hogyan válasszunk univerzális esztergát
Hogyan válasszunk kombinált esztergát
Hogyan válasszunk esztergát
Hogyan válasszunk fémcsiszolót korongokhoz
Hogyan válasszunk darálót nedves és száraz daráláshoz?
Hogyan válasszunk kombinált darálót
Hogyan válasszunk kéttárcsás darálót?
Hogyan válasszuk a Thermdrill-t
Hogyan válasszunk lemezvágó ollót
Hogyan válasszunk 230 V-os fúrógépet?
Hogyan válasszunk műhelyprést
Hogyan válasszunk gépsatut?
Hogyan válasszunk mérőeszközt
Hogyan válasszunk fúrótornyot
Hogyan válasszunk kerekítőgépet
Hogyan válasszunk kézi élvágó gépet
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fémlemez-hajlító gépet?
Hogyan válasszunk darálót
Hogyan válasszunk csőlyukasztót
Hogyan válasszunk CNC gépet
Hogyan válasszunk mágneses fúrót
Hogyan válasszunk fémmarógépet
Hogyan válasszunk radiális fúrót
Hogyan válasszunk 400 V-os fúrógépet?
Hogyan válasszunk tárcsás csiszológépet
Hogyan válasszunk esztergát
Hogyan válasszunk fémmegmunkáló gépet?
Hogyan válasszunk szalagcsiszolót?
Mi a célja a sarokcsiszolónak és a padcsiszolónak?
Hogyan válasszuk ki a megfelelő darálót?
Hogyan válasszunk excentrikus csiszolót
Hogyan válasszunk elektromos darálót
-
Építőipari és betonipari gépek és szerszámok
Hogyan válasszunk vibrációs döngölőt
Hogyan válasszunk hézagvágót
Hogyan válasszunk vibrációs lemezt?
Hogyan válasszunk mini dömpert
Hogyan válasszunk betonsimítót
Hogyan válasszunk építőipari fűrészt
Hogyan válasszunk eszközöket burkoláshoz és szegélyezéshez
Hogyan válasszunk betonvibrátort?
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk rakodót
Hogyan válasszunk vibrációs hengert?
Hogyan válasszunk csempevágót
Hogyan válasszunk mini kotrógépet
Lescha építési keverők
Hogyan válasszunk gipszkarton csiszolót?
-
Hegesztés, hegesztéstechnológia és anyagösszekötő technológia
Hogyan válasszunk hegesztősisakot szűrőegységgel
Hogyan válasszunk önsötétedő sisakot
Hogyan válasszunk CNC vágógépet
Hogyan válasszunk védőképernyőket
Hogyan válasszunk rozsdamentes acél tisztítást hegesztés után?
Hogyan válasszunk TIG égőt
Hogyan válasszunk MIG/MAG hegesztőpisztolyt?
Hogyan válasszunk hegesztési füstelszívót?
Hogyan válasszunk hegesztősisakot
Hogyan válasszunk hegesztőasztalt
Hogyan válasszuk ki a volfrámelektródát?
Milyen hegesztési módszerek vannak?
Hogyan válasszunk hegesztőt vagy invertert?
Mi az inverter
Tanácsok hegesztőgép vásárlásakor - MIG-MAG(Co2)
Hegesztett kötések
Tanácsok hegesztőgép vásárlásához - Inverter
- Kerti felszerelések tanácsadó központja
-
Autóakkumulátor-töltők és indítóberendezések
Hogyan válasszunk indítókábelt
Hogyan válasszunk autóakkumulátor-tesztert?
Hogyan válasszunk feszültségváltót
Hogyan válasszunk autós akkumulátortöltőt indítókábellel?
Hogyan válasszunk 24 V-os autós akkumulátortöltőt?
Hogyan válasszunk 12 V-os autós akkumulátortöltőt?
Hogyan válasszunk 6 V-os akkumulátortöltőt?
Hogyan válasszunk autós akkumulátortöltőt
Hogyan válasszunk professzionális indítóállomást?
Hogyan válasszunk indítóindítót töltővel?
Hogyan válasszunk indítóerősítőt
Hogyan válasszunk zsebindítót
Hogyan válasszunk ki egy kiindulási forrást
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
Hogyan válasszunk lemezvágó ollót
Létrehozva 29.10.2026 (Frissítés 29.10.2026)
A lemez sarokvágó segít az alkatrészek előkészítésében hajlítás és egyéb gyártási műveletek előtt. Használható például lemezburkolatok, tálcák vagy szekrények gyártásánál, ahol az anyag egy részét el kell távolítani a szélén. Ebbe a csoportba tartoznak a műhelyi sarokvágók. Ezért vásárláskor különböztesse meg őket a hordozható vágógépektől, amelyeket a lemez mentén egy kijelölt vonal mentén vezet.
A kiválasztásnál a fő tényezők az anyag típusa és szilárdsága, vastagsága, a kivágás mérete és szöge, a használat gyakorisága és a működési mód . Csak ezután hasonlítsa össze az asztal méretét, a súlyt vagy egyéb felszerelést. A gépnek meg kell birkóznia az adott kivágással, és ugyanakkor lehetővé kell tennie a teljes alkatrész kényelmes elhelyezését.
Gyors ajánlás:
- Alkalmankénti sarkok vágása: érdemes megfelelő kapacitású, ütközőkkel és megfelelő rögzítéssel rendelkező kézi vágót választani.
- Ismétlődő ugyanazok a részek: a hangsúly az ütközők beállításán, a szerszámokhoz való hozzáférésen és a könnyű lemezadagoláson van.
- Normál termelés: hasonlítsa össze a hidraulikus terveket a munkakapacitás, a vezérlés és a teljes termelési ciklus alapján.
- Hosszú vágások vagy bonyolult ívek: először ellenőrizze, hogy más típusú ollóra vagy hordozható vágóra van-e szüksége.
1. Kezdje a kívánt kivágás rajzával és formájával
Mielőtt elkezdené összehasonlítani a gépeket, készítsen rajzot vagy mintát egy tipikus alkatrészről. Jegyezze fel a kivágás méreteit, az élhez viszonyított helyzetét, a szükséges szöget és a már elkészített hajlításokat. Az is fontos, hogy ugyanazt a terméket fogja-e újra és újra feldolgozni, vagy különböző megrendeléseket kap.
A fix derékszögű gép ott megfelelő, ahol következetes derékszögű sarokvágásokat kell készíteni. Az állítható ütközők segítenek meghatározni a munkadarab helyzetét, de önmagukban nem jelentik azt, hogy a vágóélek közötti szög megváltoztatható. Ha a rajz eltérő geometriát ír elő, a gép és a szerszám kialakításának ezt kifejezetten lehetővé kell tennie.
Hosszú, egyenes vágásokhoz lemezekben hasonlítsa össze a lemezollót . Ha a szerszámot egy nagy alkatrész mentén kell vezetnie, vagy bonyolult vágásokat kell készítenie, tekintse meg az elektromos lemezollót és a hordozható lyukasztót . A működési elv kiválasztását részletesebben ismerteti az elektromos lemezolló kiválasztásával foglalkozó tanácsadó.
2. Felmérjük az adott anyag kapacitását
A maximális lemezvastagság fontos, valamint az anyagra vonatkozó információ. Egy adott szilárdságú acélra vonatkozó információk nem vihetők át automatikusan rozsdamentes acélra, más acélminőségekre vagy alumíniumra. Ezért ajánlatkéréskor kérjük, adja meg az anyagmegnevezést és vastagságát; ha a szakítószilárdság is ismert, kérjük, csatolja azt.
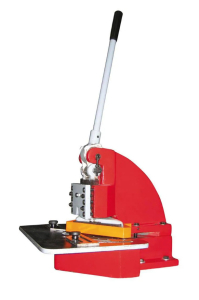
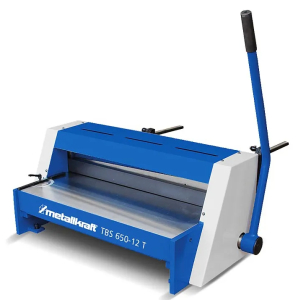
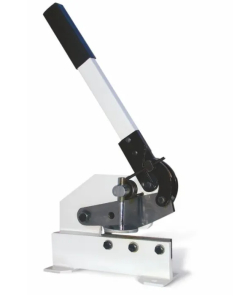
Például a Metallkraft AKM 100T kézi olló a gyártó szerint 3 mm-es vágási kapacitással rendelkezik 400 N/mm² szakítószilárdságú anyag esetén 90°-os szögben történő vágás esetén. A munkatartománya 100 × 100 mm. Ez két különböző határérték: az első a vastagságot írja le meghatározott körülmények között, a második a munkakivágás méretét.
Ha a rendszeres munkája közel áll a kapacitásához, ne válasszon univerzális százalékos arány alapján tartalékot. Ellenőrizze az alkalmasságot az adott anyaghoz, a vágási geometriához és a használat gyakoriságához. Változatos gyártás esetén érdemes ritkább megrendeléseket is rögzíteni, hogy a választék ne csak a legegyszerűbb alkatrészre terjedjen ki.
3. Különböztesse a vágási tartományt, a löketet és az asztal méretét
A kivágás munkatartománya határozza meg a gép vágórészének méreteit. A löket a szerszám mozgását, az asztal mérete pedig a munkadarab megtámasztásához és pozicionálásához szükséges helyet írja le. A nagyobb asztal nem jelent automatikusan nagyobb kivágást, és a nagyobb löket nem helyettesíti a megfelelő vágási kapacitást.
Egy másik kézi kialakítású példa a Holzmann ESM 4 olló . A gyártó maximális vágóélhosszként 152 mm-t és lemezvastagságként 1,6 mm-t határoz meg. Mivel a nyilvános specifikáció nem határozza meg az anyag szilárdságát ehhez a vastagsághoz, meg kell erősíteni az alkalmasságot egy adott lemezhez. Az élhossz nagyobb száma önmagában nem jelent nagyobb kapacitást vastagabb anyag esetén.
Nagy vagy már hajlított alkatrészek esetén ellenőrizze a vágási ponthoz való hozzáférést. Ez határozza meg, hogy a munkadarab elhelyezhető-e, az ütközőnek támasztható-e, és a művelet után eltávolítható-e. A térbeli alkatrész akkor is nekiütközhet a gép testének, ha maga a kivágás méreteiben megfelelő. Ilyen esetekben a rajz értékelése vagy egy mintán végzett vizsgálat segíthet.
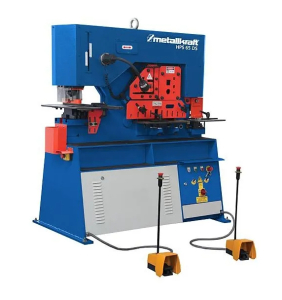
4. Kézi vagy hidraulikus lyukasztógép?
A kézi működtetés kevesebb művelet elvégzése esetén és ott célszerű, ahol elektromos meghajtás nélkül szeretne dolgozni. A kapacitás mellett vegye figyelembe a szükséges erőkifejtést, a kezelő pozícióját és a kar teljes mozgásához rendelkezésre álló helyet. Még egy kézi gép is lehet nehéz műhelyeszköz, amely előkészített munkahelyet igényel.
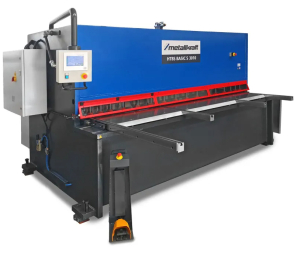
A rendszeres vágásokhoz és a nagyszámú ismétlődő művelethez érdemes hidraulikus változatot választani. De ne kizárólag a vágóerő vagy a motor teljesítménye alapján döntsön. A lényeg az, hogy milyen gyorsan és megbízhatóan tudja betölteni a lemezt, beállítani a pozíciót és eltávolítani a kész alkatrészt. A hajtás nem oldja meg a nehezen elérhető ütközőket vagy a nehéz kezelést.
Gazdasági összehasonlítás céljából vegye figyelembe a vételárat, az alapot, a szerszámokat, a szállítást, a telepítést és a szervizt. Ha a legidőigényesebb rész az egyes darabok mérése, a jól megtervezett pozicionálás nagyobb előnnyel járhat az eredmény szempontjából, mint egy gyorsabb munkaütem önmagában.
| Igény | Mire kell összpontosítani | Kinek alkalmas a megoldás? |
|---|---|---|
| Alkalmi téglalap alakú kivágások | Kézi működtetés, adott lemez kapacitása, kivágási tartomány és rögzítés | Karbantartás, kisműhely és darabgyártás |
| Ismétlődő azonos méretek | Ütközők, leolvasható skálák és egyszerű munkadarab-adagolás | Kis sorozatú lemezalkatrészek |
| Gyakori vágás | Hidraulikus vezérlés, kezelői erőkifejtés és ciklusidő | Rendszeres fémgyártás |
| Különböző anyagok | Függetlenül megerősített kapacitások és megfelelő pengekialakítások | Egyedi gyártás |
| Nagy vagy már hajlított alkatrészek | Hozzáférés a vágási felületekhez, a támasztékhoz és a manipulációhoz szükséges térhez | Nagyméretű burkolatok és térbeli elemek gyártása |
5. Az ütközők, kések és az alapzat befolyásolják a napi munkát
Ütközők esetén ellenőrizze a beállítási tartományt, a rögzítés módját és az alkatrészekre való alkalmazhatóságot. Ismételt gyártás esetén minden alkalommal ugyanúgy kell beállítani a munkadarabot. A skála megkönnyíti a beállítást, de tanácsos az első próbadarabbal ellenőrizni a kívánt eredményt.
Rendelés előtt tájékozódjon a mellékelt pengékről és azok milyen anyagokhoz valók. Ellenőrizze a pótpengék beszerzésének lehetőségét, valamint a gyártó által megadott feltételeket a cseréjükhöz vagy a professzionális újraélezésükhöz. A hajtás szükséges erő kifejtésére való képessége önmagában nem igazolja a szállított szerszám alkalmasságát az egyes anyagokhoz.
A szállítás nem feltétlenül tartalmaz állványt. A Holzmann ESM 4 esetében a gyártó az ESM4MS állványt opcionális tartozékként tünteti fel. Ezért az ajánlatok összehasonlításakor kérjük, ellenőrizze a teljes készletet és a telepítés követelményeit. A további fotók olyan tartozékokat is ábrázolhatnak, amelyeket külön rendeltek.
6. A gép helyének, csatlakoztatásának és átvételének előkészítése
A munkaterületet a feldolgozandó legnagyobb alkatrész, a kezelőszervek mozgása és a karbantartáshoz szükséges hozzáférés alapján tervezze meg. A gépkatalógus alaprajza nem ábrázolja a teljes szükséges munkaterületet. Vegye figyelembe a bemeneti anyagok és a termékek tárolására szolgáló helyet is.
Motoros változatok esetén ellenőrizze a tápellátást, a csatlakozási követelményeket és az üzembe helyezési feltételeket az utasításoknak megfelelően. Hidraulika esetén előre erősítse meg az előírt feltöltést, és hogy az benne van-e a szállítási terjedelemben. Az adott elektromos csatlakozásokkal, elhelyezéssel és esetleges rögzítéssel kapcsolatban tekintse meg az adott gép dokumentációját.
Szállítás előtt ellenőrizze a szállítási méreteket, a hozzáférési útvonal megközelíthetőségét és a kirakodási lehetőségeket. Különítse el a készülék súlyát a csomagolással együtt mért súlytól. Szállítás előtt egyezzen meg a kezelési módról és a szükséges felszerelésről.
Válassza ki a megfelelő szem- és arcvédőt a működéshez az utasításoknak és a munkahelyi körülményeknek megfelelően. A működést, a nyesedék eltávolítását és a karbantartást a gyártó által meghatározott eljárás szerint végezze.
Szóval melyik típust érdemes választani?
Kisebb mennyiségű téglalap alakú kivágás esetén kezdje a kézi gépek összehasonlításával. Válasszon olyan kialakítást, amely lefedi a kivágás anyagát és méretét, és lehetővé teszi a kényelmes alkatrészelhelyezést. Normál gyártás esetén adja hozzá a hidraulikus meghajtás, a pozicionálás és az üzemeltetési költségek összehasonlítását. Ha a hosszú lemezek vágása dominál, a „Hogyan válasszunk lemezollót” című cikk segít egy másik gépcsoport kiválasztásában.
A leggyakoribb hibák a választás során
- A működési elv zavara: a sarokvágó és a hordozható vágó különböző feladatokat old meg.
- Kizárólag vastagság szerinti összehasonlítás: hiányoznak az információk a deklarált kapacitás anyagáról és állapotáról.
- Méretzavar: az asztal mérete, a kivágási tartomány és a löket nem ugyanaz.
- Változtatható szög feltételezése: az állítható ütközők nem feltétlenül jelentenek állítható vágóéleket.
- Kizárólag a meghajtáson alapuló kiválasztás: a rakodás, a mérés és a kezelés felmérése nélkül lehetetlen megbecsülni a tényleges termelékenységet.
- Hiányos költségvetés: hiányzik az állvány, a megfelelő kések, a szállítás vagy a munkahely előkészítése.
Gyakran ismételt kérdések a stancolófej kiválasztásával kapcsolatban
Vághatok ugyanazzal a géppel normál acélt és rozsdamentes acélt is?
Csak akkor, ha a gyártó megerősíti a gép és a szerszám alkalmasságát mindkét anyaghoz. Ne vigye át automatikusan az egyik acélminőségre megadott kapacitást rozsdamentes acélra. Ellenőrizze a konkrét minőséget, vastagságot és a szükséges pengéket.
Kiváltja-e a sarokvágó a táblai ollót?
Hosszú, egyenes vágásokhoz lemezekben általában más típusú gépet kell választani. A sarokvágót a létrehozni kívánt kivágás és a munkadarabon való megközelítése alapján kell megítélni.
Mikor kifizetődő egy hidraulikai tervezés?
Vegye figyelembe őket gyakori használat, ismétlődő műveletek és a kézi erőkifejtés csökkentésének szükségessége esetén. Értékelje az előnyöket a teljes munkaciklus és a teljes munkahely költsége szempontjából.
Az állvány mindig benne van a szállítmányban?
Nem. Ez az adott modelltől és konfigurációtól függ. Vásárlás előtt kérjük, ellenőrizze a szállítmány tartalmát, a megfelelő állványt és a gyártó rögzítési követelményeit.
Mit kell előkészíteni egy megfelelő gép ajánlásához?
Anyagmegnevezés, vastagság, kivágási rajz és a teljes alkatrész méretei. Csatolja a gyártási gyakoriságot, a korábban elvégzett hajlításokra vonatkozó információkat és a beépítési lehetőségeket. Szokatlan munkadarabok esetén egy fotó vagy minta segít.
Böngésszen műhely- és fémmegmunkáló lyukasztógépeink kínálatában , és hasonlítsa össze a gépeket a tényleges alkatrészei alapján. Ha bizonytalan a kapacitással, a szerszámokkal vagy a munkadarab-adagolási lehetőségekkel kapcsolatban, kérjük, vegye fel velünk a kapcsolatot rajzokkal és anyagadatokkal. Segítünk a megfelelő terv és a szükséges berendezések felmérésében.
Autor článku: Tomas Gerlich