Tisztelt Vásárlóink, szeretnénk felhívni kedves figyelmüket, hogy technikai okok miatt a raktárunk 2026.10.28-án zárva tart, és ezért nem fogjuk a rendeléseket feldolgozni. A kiszállítás 2026.10.29-től üzemel újra.

- Kategóriák
-
Akkumulátoros gépek, szerszámok és tartozékok
 Hogyan válasszunk akkus egyenes csiszolót
Hogyan válasszunk akkus szalagcsiszolót
Hogyan válasszunk akkus orbitális csiszolót?
Hogyan válasszunk akkus multifunkciós csiszolót?
Hogyan válasszunk akkus sarokcsiszolót
Hogyan válasszunk akkus excentercsiszolót?
Hogyan válasszunk akkus fűrészt építőanyagokhoz
Hogyan válasszunk akkus merülőfűrészt
Hogyan válasszunk akkus gérvágó fűrészt
Hogyan válasszunk akkus orsófűrészt?
Hogyan válasszunk akkus szúrófűrészt
Hogyan válasszunk akkus körfűrészt
Hogyan válasszunk akkus láncfűrészt
Hogyan válasszunk akkus szerszámkészletet
Hogyan válasszunk akkus szegélynyírót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk akkus fúrót és bontókalapácsot
Hogyan válasszunk akkus csiszológépet
Hogyan válasszunk akkumulátort és töltőt
Hogyan válasszunk akkus ütvecsavarozót
Hogyan válasszunk akkus polírozót
Hogyan válasszunk akkus csavarhúzót
Hogyan válasszunk akkus szegezőpisztolyt
Hogyan válasszunk elemes zseblámpát
Hogyan válasszunk akkus pisztolyt
Hogyan válasszunk elemes rádiót?
Hogyan válasszunk akkus fűrészt
Hogyan válasszunk akkus kerti porszívót és lombfúvót?
Hogyan válasszunk akkus ollót
Hogyan válasszunk vezeték nélküli porszívót
Hogyan válasszunk akkus gyalut
Hogyan válasszunk akkumulátoros kompresszort
Hogyan válasszunk akkumulátoros hidraulikus prést és fogót?
Hogyan válasszunk akkus permetezőt
Hogyan válasszunk akkus hőlégpisztolyt
Hogyan válasszunk akkus keverőgépet
Hogyan válasszunk akkus racsnit
Hogyan válasszunk akkumulátoros vízpumpát
Hogyan válasszunk akkus magasnyomású mosót
Hogyan válasszunk vezeték nélküli routert
Hogyan válasszunk akkumulátoros ventilátort
Hogyan válasszuk ki az akkumulátoros lemezvágót?
Hogyan válasszunk Aku ecsetet?
-
Műhely és minden körülötte (berendezések, gépek, szerszámok)
Hogyan válasszunk hidraulikus csörlőt
Hogyan válasszunk akkus csörlőt
Hogyan válasszunk ugrókötelet
Hogyan válasszunk kézi kötélfeszítőt
Hogyan válasszunk 12 és 24 V-os elektromos csörlőt?
Hogyan válasszunk kézi csörlőt
Hogyan válasszunk elektromos drótkötél emelőt?
Hogyan válasszunk drótköteles emelőt és csörlőt
Hogyan válasszunk hangszigetelt kompresszort
Hogyan válasszunk töltőt egy EFB akkumulátorhoz
Hogyan válasszunk emelőt és emelőt
Hogyan válasszunk hidraulikus emelőhengert
Hogyan válasszunk hidraulikus cipőemelőt
Hogyan válasszunk emelőt
Hogyan válasszunk sebességváltó emelőt
Hogyan válasszunk pneumatikus harmonika emelőt
Hogyan válasszunk mobil hidraulikus emelőt
Hogyan válasszunk hidraulikus emelőkocsit?
Hogyan válasszunk üveg tapadókorongokat
Hogyan válasszunk raklapemelőt
Hogyan válasszunk gipszkarton emelőt
Hogyan válasszunk raklapemelőt
Hogyan válasszunk szállítási platformot
Hogyan válasszunk emelőasztalt
Hogyan válasszunk kézikocsit
Hogyan válasszunk kézi targoncát
Hogyan válasszunk ruddle-t
Hogyan válasszunk műhelybútort
Hogyan válasszunk szerszámos szekrényt
Hogyan válasszunk műhelybútor-garnitúrát
Hogyan válasszunk műhelypolcot
Hogyan válasszunk szerszám nélküli műhelykocsit?
Hogyan válasszunk műhelyi szerszámkocsit?
Hogyan válasszunk műhelykocsit
Hogyan válasszunk gáz infravörös fűtőberendezést
Hogyan válasszunk olajtüzelésű infravörös fűtőtestet?
Hogyan válasszunk elektromos infravörös fűtőtestet
Hogyan válasszunk közvetlen tüzelésű olajfűtőt?
Hogyan válasszunk közvetett égésű olajfűtőt
Hogyan válasszunk gáztűzhelyet
Hogyan válasszunk gázfűtőt
Hogyan válasszunk gázfűtő ventilátort
Hogyan válasszunk olajradiátort
Hogyan válasszunk hőtárolót
Hogyan válasszunk elektromos ventilátoros fűtőtestet
Hogyan válasszunk állóventilátort
Hogyan válasszunk radiális ventilátort
Hogyan válasszunk axiális ventilátort
Hogyan válasszunk építőipari és ipari páramentesítőt
Hogyan válasszunk munkaállványokat és talapzatokat?
Hogyan válasszunk ácsgyalut
Hogyan válasszunk összecsukható munkapadot
Hogyan válasszunk műhelyasztalt és padot
Hogyan válasszunk munkapadot
Hogyan válasszunk adszorpciós páramentesítőt
Hogyan válasszunk ipari ventilátort
Hogyan válasszunk otthoni páramentesítőt
Hogyan válasszunk gázfűtőt
Hogyan válasszunk olajfűtőt
Hogyan válasszunk infravörös fűtőtestet
Hogyan válasszunk elektromos fűtőtestet
Hogyan válasszunk fűtőpanelt
Hogyan válasszunk emelőberendezést
Hogyan válasszunk kezelőberendezést
Hogyan válasszunk fűtőtestet
Hogyan válasszunk páramentesítőt
Csiszolási, vágási és vágási tippek a nagyszerű eredményekért
A pneumatikus szerszámok előnyei
Hogyan válasszunk nyomatékkulcsot?
Hogyan válasszunk fájlokat?
Hogyan válasszunk megfelelő fémollót?
Hogyan válasszunk satut a műhelyhez?
Hogyan válasszunk fúrógépet
Hogyan válasszunk asztali körfűrészt a műhelyünkbe?
Axes
Hogyan válasszuk ki a kézi gyaluokat?
Hogyan válasszunk kézi fűrészt?
Hogyan válasszuk ki a forgács- és porelszívót?
Eszköz
Hogyan válasszuk ki a mérő lézert?
-
Faipari gépek, szerszámok és technológia
Hogyan válasszunk kombinált famegmunkáló gépet
Hogyan válasszunk fa marógépet
Hogyan válasszunk faesztergát
Hogyan válasszunk tartóállványokat
Hogyan válasszunk vésőgépet
Hogyan válasszunk porszívót
Hogyan válasszunk élzárógépet
Hogyan válasszunk szalagfűrészt fához
Hogyan válasszunk körfűrészt fához
Hogyan válasszunk körfűrészt
Hogyan válasszuk ki a törzsfűrészt?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk gyalut
Hogyan válasszunk faipari gépet?
Hogyan válasszuk ki a farfűrészt?
Hogyan válasszuk ki a szalagfűrészt?
Hogyan válasszuk ki a körfűrészt?
Hogyan válasszuk ki a gallyvágó ollót?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk kecskét a favágáshoz?
Hogyan válasszunk kirakós fűrészt?
Hogyan válasszunk fáskamrát?
Hogyan válasszuk ki a faipari elektromos csiszolót?
-
Elektromos szerszámok és kézműves szerszámok
Hogyan válasszunk csigafúrót
Hogyan válasszunk szálvágót
Hogyan válasszunk ütvefúrót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk tűzőgépet
Hogyan válasszunk hornyolót
Hogyan válasszunk fúrót
Hogyan válasszunk elektromos gyalugépet
Hogyan válasszunk fúrógépet
Hogyan válasszunk forrasztót
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk csempevágót
Hogyan válasszunk elektromos lemezollót?
Hogyan válasszunk elektromos marógépet
Hogyan válasszunk bontókalapácsot
Hogyan válasszunk polifúziós hegesztőgépet?
Hogyan válasszunk elektromos csavarhúzót
Hogyan válasszunk polisztirol vágót?
Hogyan válasszunk ütvecsavarozót
Hogyan válasszunk gérvágó fűrészt
Hogyan válasszunk elektromos szerszámokat?
Fúrók – Az Ön nélkülözhetetlen társa a munkában
Hogyan válasszuk ki a fúrókalapácsot?
- Elektromos generátorok, elektromos generátorok és minden körülöttük
- Kompresszorok és légkondicionálás
-
Fémmegmunkáló gépek és szerszámok
Hogyan válasszunk tábla- és szegélykészítőt
Hogyan válasszunk profilhajlítót
Hogyan válasszunk csőhajlítót
Hogyan válasszunk fémlemez-hajlító gépet?
Hogyan válasszunk fém szalagfűrészt
Hogyan válasszunk körfűrészt fémhez
Hogyan válasszunk fémfűrészt
Hogyan válasszunk tartozékokat egy mágneses fúrógéphez?
Hogyan válasszunk kézi és lábas hidraulikus présgépet?
Hogyan válasszunk hidraulikus-pneumatikus présgépet?
Hogyan válasszunk asztali hidraulikus prést
Hogyan válasszunk hidraulikus műhelyprést
Hogyan válasszunk kézi mechanikus présgépet
Hogyan válasszunk profilhajlító gépet
Hogyan válasszunk elektromos hajlítógépet
Hogyan válasszunk kézi lemezhajlító gépet?
Hogyan válasszunk orbitális csiszolót
Hogyan válasszunk sarokcsiszolót
Hogyan válasszunk asztali köszörűgépet
Hogyan válasszunk egyenes csiszolót
Hogyan válasszunk szalagcsiszolót
Hogyan válasszunk polírozó csiszológépet
Hogyan válasszunk kefés csiszolót
Hogyan válasszunk fúródarálót
Hogyan válasszunk gipszkarton csiszolót
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fűrészlap-csiszolót
Hogyan válasszunk oszcilláló csiszolót?
Hogyan válasszunk multifunkciós csiszológépet?
Hogyan válasszunk más darálók közül
Hogyan válasszunk szerszámmaró gépet
Hogyan válasszunk fúró-marógépet
Hogyan válasszunk asztali routert
Hogyan válasszunk CNC esztergát
Hogyan válasszunk univerzális esztergát
Hogyan válasszunk kombinált esztergát
Hogyan válasszunk esztergát
Hogyan válasszunk fémcsiszolót korongokhoz
Hogyan válasszunk darálót nedves és száraz daráláshoz?
Hogyan válasszunk kombinált darálót
Hogyan válasszunk kéttárcsás darálót?
Hogyan válasszuk a Thermdrill-t
Hogyan válasszunk lemezvágó ollót
Hogyan válasszunk 230 V-os fúrógépet?
Hogyan válasszunk műhelyprést
Hogyan válasszunk gépsatut?
Hogyan válasszunk mérőeszközt
Hogyan válasszunk fúrótornyot
Hogyan válasszunk kerekítőgépet
Hogyan válasszunk kézi élvágó gépet
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fémlemez-hajlító gépet?
Hogyan válasszunk darálót
Hogyan válasszunk csőlyukasztót
Hogyan válasszunk CNC gépet
Hogyan válasszunk mágneses fúrót
Hogyan válasszunk fémmarógépet
Hogyan válasszunk radiális fúrót
Hogyan válasszunk 400 V-os fúrógépet?
Hogyan válasszunk tárcsás csiszológépet
Hogyan válasszunk esztergát
Hogyan válasszunk fémmegmunkáló gépet?
Hogyan válasszunk szalagcsiszolót?
Mi a célja a sarokcsiszolónak és a padcsiszolónak?
Hogyan válasszuk ki a megfelelő darálót?
Hogyan válasszunk excentrikus csiszolót
Hogyan válasszunk elektromos darálót
-
Építőipari és betonipari gépek és szerszámok
Hogyan válasszunk vibrációs döngölőt
Hogyan válasszunk hézagvágót
Hogyan válasszunk vibrációs lemezt?
Hogyan válasszunk mini dömpert
Hogyan válasszunk betonsimítót
Hogyan válasszunk építőipari fűrészt
Hogyan válasszunk eszközöket burkoláshoz és szegélyezéshez
Hogyan válasszunk betonvibrátort?
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk rakodót
Hogyan válasszunk vibrációs hengert?
Hogyan válasszunk csempevágót
Hogyan válasszunk mini kotrógépet
Lescha építési keverők
Hogyan válasszunk gipszkarton csiszolót?
-
Hegesztés, hegesztéstechnológia és anyagösszekötő technológia
Hogyan válasszunk hegesztősisakot szűrőegységgel
Hogyan válasszunk önsötétedő sisakot
Hogyan válasszunk CNC vágógépet
Hogyan válasszunk védőképernyőket
Hogyan válasszunk rozsdamentes acél tisztítást hegesztés után?
Hogyan válasszunk TIG égőt
Hogyan válasszunk MIG/MAG hegesztőpisztolyt?
Hogyan válasszunk hegesztési füstelszívót?
Hogyan válasszunk hegesztősisakot
Hogyan válasszunk hegesztőasztalt
Hogyan válasszuk ki a volfrámelektródát?
Milyen hegesztési módszerek vannak?
Hogyan válasszunk hegesztőt vagy invertert?
Mi az inverter
Tanácsok hegesztőgép vásárlásakor - MIG-MAG(Co2)
Hegesztett kötések
Tanácsok hegesztőgép vásárlásához - Inverter
- Kerti felszerelések tanácsadó központja
-
Autóakkumulátor-töltők és indítóberendezések
Hogyan válasszunk indítókábelt
Hogyan válasszunk autóakkumulátor-tesztert?
Hogyan válasszunk feszültségváltót
Hogyan válasszunk autós akkumulátortöltőt indítókábellel?
Hogyan válasszunk 24 V-os autós akkumulátortöltőt?
Hogyan válasszunk 12 V-os autós akkumulátortöltőt?
Hogyan válasszunk 6 V-os akkumulátortöltőt?
Hogyan válasszunk autós akkumulátortöltőt
Hogyan válasszunk professzionális indítóállomást?
Hogyan válasszunk indítóindítót töltővel?
Hogyan válasszunk indítóerősítőt
Hogyan válasszunk zsebindítót
Hogyan válasszunk ki egy kiindulási forrást
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
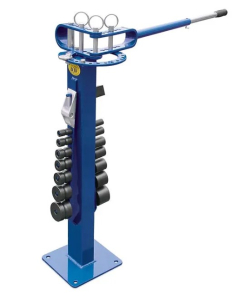
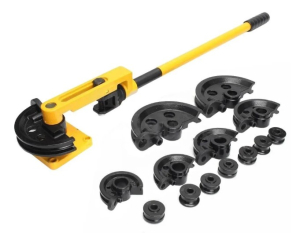
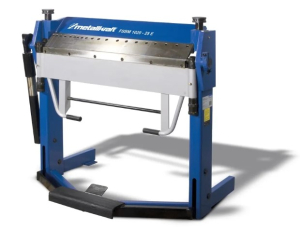
- Ajánlat az Ön számára
Hogyan válasszunk profilhajlítót
Létrehozva 28.10.2026 (Frissítés 28.10.2026)
A kézi profilhajlító segít a fémanyagok formázásában konzolok, tartók, keretek, tömések vagy díszítőelemek gyártása során. Otthoni műhelyben, karbantartáshoz és kisebb lakatosmunkákhoz használják. A különböző feladatokhoz használt gépeknek azonban lehetnek hasonló elnevezéseik: egyedi szöghajlítások, csövek szegmens körüli hajlítása vagy sima ívekbe hengerelése.
A kiválasztás során a fő szempontok a kívánt forma, az anyag típusa, a keresztmetszet mérete és kialakítása, a szükséges szög vagy sugár, valamint a munkavégzés gyakorisága. Csak ezután kell összehasonlítani az ütközőket, a befogási módszert vagy az állványt. A legnagyobb profilra vonatkozó információ önmagában nem elegendő, ha nem tudjuk, hogy milyen anyagra, hajlítási irányra és megmunkálási eljárásra vonatkozik.
Gyors ajánlás: Szalagok és tömör rudak egyszeri hajlításához válasszon megfelelő kapacitású karos univerzális hajlítót. Ismétlődő alkatrészekhez előnyben részesítse az állítható ütközőket és a gyorsbefogást. Csövek esetén érdeklődjön a gép és a szerszám kompatibilitásáról. Hosszú ívek és kör alakú formák esetén válasszon profilhajlítót.
Először is, határozd meg, milyen formát szeretnél létrehozni.
Szalag- és tömör rudak egyedi hajlításai
Szüksége van konzolok, szorítók vagy más, adott helyen hajlított alkatrészek készítésére? Koncentráljon az emelőkaros hajlítókra, amelyek a megfelelő szerszámmal rögzítik és alakítják az anyagot. A kiválasztáshoz készítsen vázlatot a kész alkatrészről, a karok hosszáról és a szükséges belső sugárról. Ez segít feltárni azt a helyzetet is, amikor egy már létrehozott hajlítás akadályozná a további rögzítést.
Csövek és üreges profilok hajlítása
Az azonos külső átmérőjű tömör köracél és cső nem felcserélhető nyersdarabok. A tömör rúd kapacitásspecifikációja nem igazolja a csőként való alkalmasságot. Üreges anyag esetén a kiválasztásnál figyelembe kell venni a falvastagságot, a szükséges sugarat és a megengedett keresztmetszeti deformációt is. Hasonlítsa össze az ehhez a munkához tartozó csőhajlítókat , és ellenőrizze a konkrét modellmegnevezést.
Sima ívek és körök
Íves panelekhez, kör alakú keretekhez vagy hosszabb ívelt alkatrészekhez profil- és csőhajlítókat kell keresni. Ez eltér az alakítás módja, mint egyetlen szögben történő hajlítás létrehozása. A keresztmetszet, a görgők és a kapott átmérő alapján részletesebb döntésekért lásd: Hogyan válasszunk hajlítógépet ?
Anyag és keresztmetszet: aminek meg kell egyeznie a gép kapacitásával
Kezdje a pontos anyagmegnevezéssel. Ne vigye át automatikusan egy adott acélminőséghez megadott teherbírást rozsdamentes acélra, alumíniumra vagy más anyagra. Ha a dokumentáció nem tartalmazza azokat a feltételeket, amelyek között az értéket meghatározták, ellenőriztesse a nyersdarab alkalmasságát. Az „univerzális” kereskedelmi megnevezés nem helyettesíti a teherbírási táblázatot.
A méreteket a tényleges keresztmetszetnek megfelelően írd fel. Szalag esetén a szélességre és a vastagságra, tömör négyzet esetén az oldalméretre, köracél esetén az átmérőre van szükséged. Cső esetén add meg a külső átmérőt és a falhosszt, gerenda esetén mindkét külső méretet és a falvastagságot. Szalag és aszimmetrikus profilok esetén csatolj egy hajlítási irány vázlatot a tájolásbeli félreértések elkerülése érdekében.
Egy teljes négyzet nem jekl. Például, ha a gyártó megadja a négyzet alakú rudak teherbírását, ne tekintse ezt azonos méretű üreges profil hajlíthatóságának megerősítéseként. Ha a paraméterek fordítása nem egyértelmű, kérje az eredeti táblázatot vagy magyarázatot a szállítótól.
A hideg- és melegkapacitás külön-külön történő értékelése
Néhány univerzális hajlító külön adatokkal rendelkezik a hideg- és melegalakításra. Fűtés nélküli normál munkáknál csak a hidegkapacitásokat hasonlítsa össze. A fűtött anyagra megadott magasabb érték nem tartalék, amelyet a kar erősebb meghúzásával lehetne felhasználni.
A paraméterek leolvasására példaként a Holzmann UB 70 univerzális kézi hajlítógép szolgálhat. A gyártó 70 × 6 mm méretű laposacél hideghajlítását adja meg. Ez az érték egy adott keresztmetszetre és módra vonatkozik; nem jelent általános kapacitást bármely 70 mm szélességű profil esetében.
Csak akkor válasszon melegalakítást, ha az adott gép és anyag esetében megengedett, és rendelkezik hozzá megfelelő munkahellyel. A munkafolyamatnak és a védőfelszerelésnek a gyártó utasításain kell alapulnia. Alkalmankénti műhelymunkák esetén általában célszerűbb először ellenőrizni, hogy a kívánt alkatrészek megmunkálhatók-e megfelelő hidegalakító géppel.
A hajlítási szög és a sugár két különböző követelmény
A szög az anyag irányváltozását írja le, a sugár pedig a lekerekítés méretét. Ezért egy megfelelő szögtartományú hajlító nem biztos, hogy az alapszerszámmal előállítja a szükséges sugarat. Rendelés előtt ellenőrizze mindkét értéket, és tájékozódjon arról, hogy a gyártó hogyan fejezi ki a szöget. A kész alkatrész rajza a legjobb megoldás.
Ellenőrizze azt is, hogy az összes hajlítás elkészíthető-e a kívánt sorrendben, majd eltávolítható-e az alkatrész. Zárt vagy háromdimenziós formák esetén ez a feltétel fontosabb lehet, mint maga a maximális teherbírás. Pontosabb megrendelés érdekében a kérésben tüntesse fel a mérettűréseket és a felületi megjelenésre vonatkozó követelményeket is.
Melyik megoldás illik a munkádhoz?
| Igény | Mire kell összpontosítani | Kinek alkalmas a megoldás? |
|---|---|---|
| Szalagok és tömör rudak alkalmi hajlítása | Megerősített hidegtűrés, megfelelő szerszámok és szilárd tartás | Otthoni műhely, javítás és karbantartás |
| Ugyanazon konzolok vagy bilincsek ismételt gyártása | Hossz- és szögütköző, gyorsrögzítés és egyszerű beállítás | Kisebb lakatosmunkák és darabsorozatok |
| Csőhajlítások a használható keresztmetszet megőrzése mellett | Egy adott cső megnevezése, falvastagság és sugár, megfelelő szegmensek | Csövekkel végzett összeszerelési és gyártási munkák |
| Hosszú ívek és kör alakú részek | Profilhajlító gép, megfelelő görgők és elérhető hajlítási átmérő | Ívszerkezetek és tömések gyártása |
| Rendszeres munka igényes keresztmetszetekkel | Az adott alkatrész, a kezelő erőfeszítésének és a motoros alternatíva alkalmasságának ellenőrzése | Nagyobb termelési volumenű műveletek |
Az ütközők és a befogás kulcsfontosságú az ismétlődő gyártásban
Egyetlen darab esetében több időt tölthet a méréssel és a beállítással. Egy sorozat esetében hasonlítsa össze, milyen gyorsan tudja előkészíteni a gépet a következő nyersdarabhoz. A hosszütköző segít megismételni a hajlítási pozíciót, a szögütköző pedig a tartomány beállításában. Ezek különböző funkciók, ezért ellenőrizze, hogy melyek tartoznak a szállítmányhoz.
Gyakorlati példa erre az UB 70, amelyhez a gyártó állítható hajlítóütközőt, munkadarab-ütközőt és excenteres gyorsbefogót sorol fel. Az, hogy ezeket a funkciókat használni fogja-e az alkatrészein, elengedhetetlen a vásárlási döntéshez. A skála puszta megléte nem garantálja a késztermék kívánt pontosságát.
Válasszon felszerelést egy adott modellhez
Vásárlás előtt írd le, hogy milyen szerszámokra lesz szükséged az első tervezett munkákhoz, és hasonlítsd össze a csomag tartalmával. Nézd meg, hogy a szükséges szerszámok alapfelszereltségnek, opcionálisnak vagy egyáltalán nem kaphatók a géphez. A mellékelt alkatrészek száma önmagában nem jelzi a használhatóságukat.
A profil- és csőhajlítók tartozékkategóriájában többek között modellspecifikus ütközőket, támaszokat és tágító eszközöket talál. Mindig ellenőrizze a kompatibilitást a pontos gépmegnevezés szerint. A hasonló megjelenés vagy az azonos márka nem elég.
Kézi hajtás, munkaterület és telepítés
Kézi gép esetében nem kell összehasonlítani a villanymotor teljesítményét. Gondolja át, hogy az képes-e kezelni az adott feladatot, és mennyire lesz megismételni azt. Néhány alkatrész esetében a kézi megoldás praktikus lehet; rendszeres gyártás esetén a munkatempót és a motoros gép alkalmasságát is fel kell mérni. Ne kizárólag a táblázatban szereplő legnagyobb méret alapján válasszon.
Az asztalos változathoz megfelelő tartófelületre és az utasításoknak megfelelő rögzítésre van szükség. A műhely munkapadjának kiválasztásakor vegye figyelembe annak kialakítását és hajlítógép felszerelésének lehetőségét. Állvánnyal rendelkező gép esetén ellenőrizze a pozicionálásra és rögzítésre vonatkozó követelményeket is.
A szükséges helynek magában kell foglalnia a kar és a teljes munkadarab mozgását működés közben. Nem elegendő, ha a gép alapja ráfér az asztalra. Ellenőrizze a környező berendezéseket és átjárókat. Szállítás előtt különítse el a gép méreteit és súlyát a csomagolási adatoktól; a kezelést és az összeszerelést a tényleges szállításnak megfelelően készítse elő.
Összeszerelés után kövesse az adott modellre vonatkozó utasításokat. Ezek előírják az illesztések ellenőrzését, a karbantartást és a védőfelszereléseket. Tartsa tisztán a munkaterületet, és ügyeljen a szerszámok körüli becsípődés veszélyére.
Szóval melyik típust válasszuk?
- Javításokhoz és egyedi konzolokhoz: olyan karos hajlító, amelynek igazolt kapacitása van a használt szalaghoz vagy tömör rudakhoz.
- Ismétlődő alkatrészekhez: megfelelő ütközőkkel és kényelmes befogással rendelkező modell.
- Csövekhez: kifejezetten egy adott üreges keresztmetszethez és kívánt alakhoz tervezett berendezések.
- Sima ívekhez: profilhajlító gép hozzáillő görgőkkel.
A leggyakoribb hibák a választás során
- Tömör négyzet alakú rúd cseréje üreges rúddal.
- Melegalakítási kapacitás használata hidegalakítás tervezésekor.
- Egyetlen méret alapján történő kijelölés anyag és hajlítási irány megadása nélkül.
- A szükséges sugár, szerszám vagy a kész alkatrész eltávolításának képességének figyelmen kívül hagyása.
- Kiegészítők vásárlása igazolt kompatibilitás nélkül.
- A gépi befogás, valamint a kar és a nyersdarab számára rendelkezésre álló hely alábecsülése.
Gyakran ismételt kérdések
Minden kézi profilhajlító csöveket is hajlít?
Nem. A gyártónak kell igazolnia az alkalmasságot az adott csőre és szerszámra vonatkozóan. A tömör rönkök teherbírása nem vonatkozik automatikusan a csövekre.
Hajlítható egy rúd egy teljes rúdhajlító gépen?
Csak akkor, ha a gép specifikációi ezt lehetővé teszik. Az ellenőrzéshez szüksége van a tengely külső méreteire, falvastagságára, anyagára és a szükséges sugárra.
Elegendő a maximális hajlítási szög a kiválasztáshoz?
Ez nem elég. Szükség van a megfelelő sugárra, az adott keresztmetszethez tartozó kapacitásra, valamint olyan szerszámokra is, amelyekkel elkészítheti és eltávolíthatja a kívánt alkatrészt.
Mi a legfontosabb azonos alkatrészek gyártásakor?
A teherbírás mellett különösen alkalmasak a hosszúság- és szögütközők, a megbízható rögzítés és a könnyű beállítás. Ítélje meg őket a gyártott alkatrész alakja alapján.
Mit kell előkészíteni egy vásárlás előtti konzultációra?
Anyagmegnevezés, keresztmetszeti méretek, falvastagság üreges profiloknál, rajz szöggel és sugárral, a nyersdarab hossza és a várható alkatrészek száma.
Böngésszen a kézi profilhajlítók között, és válasszon a leggyakoribb munkáinak megfelelően. Ha nem biztos a kapacitásban vagy a szükséges tartozékokban, vegye fel velünk a kapcsolatot a rajzokkal és az anyagadatokkal. Segítünk ellenőrizni a gép alkalmasságát a kívánt alkatrészhez.
Autor článku: Tomas Gerlich