- Kategóriák
-
Akkumulátoros gépek, szerszámok és tartozékok
 Hogyan válasszunk akkus egyenes csiszolót
Hogyan válasszunk akkus szalagcsiszolót
Hogyan válasszunk akkus orbitális csiszolót?
Hogyan válasszunk akkus multifunkciós csiszolót?
Hogyan válasszunk akkus sarokcsiszolót
Hogyan válasszunk akkus excentercsiszolót?
Hogyan válasszunk akkus fűrészt építőanyagokhoz
Hogyan válasszunk akkus merülőfűrészt
Hogyan válasszunk akkus gérvágó fűrészt
Hogyan válasszunk akkus orsófűrészt?
Hogyan válasszunk akkus szúrófűrészt
Hogyan válasszunk akkus körfűrészt
Hogyan válasszunk akkus láncfűrészt
Hogyan válasszunk akkus szerszámkészletet
Hogyan válasszunk akkus szegélynyírót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk akkus fúrót és bontókalapácsot
Hogyan válasszunk akkus csiszológépet
Hogyan válasszunk akkumulátort és töltőt
Hogyan válasszunk akkus ütvecsavarozót
Hogyan válasszunk akkus polírozót
Hogyan válasszunk akkus csavarhúzót
Hogyan válasszunk akkus szegezőpisztolyt
Hogyan válasszunk elemes zseblámpát
Hogyan válasszunk akkus pisztolyt
Hogyan válasszunk elemes rádiót?
Hogyan válasszunk akkus fűrészt
Hogyan válasszunk akkus kerti porszívót és lombfúvót?
Hogyan válasszunk akkus ollót
Hogyan válasszunk vezeték nélküli porszívót
Hogyan válasszunk akkus gyalut
Hogyan válasszunk akkumulátoros kompresszort
Hogyan válasszunk akkumulátoros hidraulikus prést és fogót?
Hogyan válasszunk akkus permetezőt
Hogyan válasszunk akkus hőlégpisztolyt
Hogyan válasszunk akkus keverőgépet
Hogyan válasszunk akkus racsnit
Hogyan válasszunk akkumulátoros vízpumpát
Hogyan válasszunk akkus magasnyomású mosót
Hogyan válasszunk vezeték nélküli routert
Hogyan válasszunk akkumulátoros ventilátort
Hogyan válasszuk ki az akkumulátoros lemezvágót?
Hogyan válasszunk Aku ecsetet?
-
Műhely és minden körülötte (berendezések, gépek, szerszámok)
Hogyan válasszunk hidraulikus csörlőt
Hogyan válasszunk akkus csörlőt
Hogyan válasszunk ugrókötelet
Hogyan válasszunk kézi kötélfeszítőt
Hogyan válasszunk 12 és 24 V-os elektromos csörlőt?
Hogyan válasszunk kézi csörlőt
Hogyan válasszunk elektromos drótkötél emelőt?
Hogyan válasszunk drótköteles emelőt és csörlőt
Hogyan válasszunk hangszigetelt kompresszort
Hogyan válasszunk töltőt egy EFB akkumulátorhoz
Hogyan válasszunk emelőt és emelőt
Hogyan válasszunk hidraulikus emelőhengert
Hogyan válasszunk hidraulikus cipőemelőt
Hogyan válasszunk emelőt
Hogyan válasszunk sebességváltó emelőt
Hogyan válasszunk pneumatikus harmonika emelőt
Hogyan válasszunk mobil hidraulikus emelőt
Hogyan válasszunk hidraulikus emelőkocsit?
Hogyan válasszunk üveg tapadókorongokat
Hogyan válasszunk raklapemelőt
Hogyan válasszunk gipszkarton emelőt
Hogyan válasszunk raklapemelőt
Hogyan válasszunk szállítási platformot
Hogyan válasszunk emelőasztalt
Hogyan válasszunk kézikocsit
Hogyan válasszunk kézi targoncát
Hogyan válasszunk ruddle-t
Hogyan válasszunk műhelybútort
Hogyan válasszunk szerszámos szekrényt
Hogyan válasszunk műhelybútor-garnitúrát
Hogyan válasszunk műhelypolcot
Hogyan válasszunk szerszám nélküli műhelykocsit?
Hogyan válasszunk műhelyi szerszámkocsit?
Hogyan válasszunk műhelykocsit
Hogyan válasszunk gáz infravörös fűtőberendezést
Hogyan válasszunk olajtüzelésű infravörös fűtőtestet?
Hogyan válasszunk elektromos infravörös fűtőtestet
Hogyan válasszunk közvetlen tüzelésű olajfűtőt?
Hogyan válasszunk közvetett égésű olajfűtőt
Hogyan válasszunk gáztűzhelyet
Hogyan válasszunk gázfűtőt
Hogyan válasszunk gázfűtő ventilátort
Hogyan válasszunk olajradiátort
Hogyan válasszunk hőtárolót
Hogyan válasszunk elektromos ventilátoros fűtőtestet
Hogyan válasszunk állóventilátort
Hogyan válasszunk radiális ventilátort
Hogyan válasszunk axiális ventilátort
Hogyan válasszunk építőipari és ipari páramentesítőt
Hogyan válasszunk munkaállványokat és talapzatokat?
Hogyan válasszunk ácsgyalut
Hogyan válasszunk összecsukható munkapadot
Hogyan válasszunk műhelyasztalt és padot
Hogyan válasszunk munkapadot
Hogyan válasszunk adszorpciós páramentesítőt
Hogyan válasszunk ipari ventilátort
Hogyan válasszunk otthoni páramentesítőt
Hogyan válasszunk gázfűtőt
Hogyan válasszunk olajfűtőt
Hogyan válasszunk infravörös fűtőtestet
Hogyan válasszunk elektromos fűtőtestet
Hogyan válasszunk fűtőpanelt
Hogyan válasszunk emelőberendezést
Hogyan válasszunk kezelőberendezést
Hogyan válasszunk fűtőtestet
Hogyan válasszunk páramentesítőt
Csiszolási, vágási és vágási tippek a nagyszerű eredményekért
A pneumatikus szerszámok előnyei
Hogyan válasszunk nyomatékkulcsot?
Hogyan válasszunk fájlokat?
Hogyan válasszunk megfelelő fémollót?
Hogyan válasszunk satut a műhelyhez?
Hogyan válasszunk fúrógépet
Hogyan válasszunk asztali körfűrészt a műhelyünkbe?
Axes
Hogyan válasszuk ki a kézi gyaluokat?
Hogyan válasszunk kézi fűrészt?
Hogyan válasszuk ki a forgács- és porelszívót?
Eszköz
Hogyan válasszuk ki a mérő lézert?
-
Faipari gépek, szerszámok és technológia
Hogyan válasszunk kombinált famegmunkáló gépet
Hogyan válasszunk fa marógépet
Hogyan válasszunk faesztergát
Hogyan válasszunk tartóállványokat
Hogyan válasszunk vésőgépet
Hogyan válasszunk porszívót
Hogyan válasszunk élzárógépet
Hogyan válasszunk szalagfűrészt fához
Hogyan válasszunk körfűrészt fához
Hogyan válasszunk körfűrészt
Hogyan válasszuk ki a törzsfűrészt?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk gyalut
Hogyan válasszunk faipari gépet?
Hogyan válasszuk ki a farfűrészt?
Hogyan válasszuk ki a szalagfűrészt?
Hogyan válasszuk ki a körfűrészt?
Hogyan válasszuk ki a gallyvágó ollót?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk kecskét a favágáshoz?
Hogyan válasszunk kirakós fűrészt?
Hogyan válasszunk fáskamrát?
Hogyan válasszuk ki a faipari elektromos csiszolót?
-
Elektromos szerszámok és kézműves szerszámok
Hogyan válasszunk csigafúrót
Hogyan válasszunk szálvágót
Hogyan válasszunk ütvefúrót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk tűzőgépet
Hogyan válasszunk hornyolót
Hogyan válasszunk fúrót
Hogyan válasszunk elektromos gyalugépet
Hogyan válasszunk fúrógépet
Hogyan válasszunk forrasztót
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk csempevágót
Hogyan válasszunk elektromos lemezollót?
Hogyan válasszunk elektromos marógépet
Hogyan válasszunk bontókalapácsot
Hogyan válasszunk polifúziós hegesztőgépet?
Hogyan válasszunk elektromos csavarhúzót
Hogyan válasszunk polisztirol vágót?
Hogyan válasszunk ütvecsavarozót
Hogyan válasszunk gérvágó fűrészt
Hogyan válasszunk elektromos szerszámokat?
Fúrók – Az Ön nélkülözhetetlen társa a munkában
Hogyan válasszuk ki a fúrókalapácsot?
- Elektromos generátorok, elektromos generátorok és minden körülöttük
- Kompresszorok és légkondicionálás
-
Fémmegmunkáló gépek és szerszámok
Hogyan válasszunk fém szalagfűrészt
Hogyan válasszunk körfűrészt fémhez
Hogyan válasszunk fémfűrészt
Hogyan válasszunk tartozékokat egy mágneses fúrógéphez?
Hogyan válasszunk kézi és lábas hidraulikus présgépet?
Hogyan válasszunk hidraulikus-pneumatikus présgépet?
Hogyan válasszunk asztali hidraulikus prést
Hogyan válasszunk hidraulikus műhelyprést
Hogyan válasszunk kézi mechanikus présgépet
Hogyan válasszunk profilhajlító gépet
Hogyan válasszunk elektromos hajlítógépet
Hogyan válasszunk kézi lemezhajlító gépet?
Hogyan válasszunk orbitális csiszolót
Hogyan válasszunk sarokcsiszolót
Hogyan válasszunk asztali köszörűgépet
Hogyan válasszunk egyenes csiszolót
Hogyan válasszunk szalagcsiszolót
Hogyan válasszunk polírozó csiszológépet
Hogyan válasszunk kefés csiszolót
Hogyan válasszunk fúródarálót
Hogyan válasszunk gipszkarton csiszolót
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fűrészlap-csiszolót
Hogyan válasszunk oszcilláló csiszolót?
Hogyan válasszunk multifunkciós csiszológépet?
Hogyan válasszunk más darálók közül
Hogyan válasszunk szerszámmaró gépet
Hogyan válasszunk fúró-marógépet
Hogyan válasszunk asztali routert
Hogyan válasszunk CNC esztergát
Hogyan válasszunk univerzális esztergát
Hogyan válasszunk kombinált esztergát
Hogyan válasszunk esztergát
Hogyan válasszunk fémcsiszolót korongokhoz
Hogyan válasszunk darálót nedves és száraz daráláshoz?
Hogyan válasszunk kombinált darálót
Hogyan válasszunk kéttárcsás darálót?
Hogyan válasszuk a Thermdrill-t
Hogyan válasszunk lemezvágó ollót
Hogyan válasszunk 230 V-os fúrógépet?
Hogyan válasszunk műhelyprést
Hogyan válasszunk gépsatut?
Hogyan válasszunk mérőeszközt
Hogyan válasszunk fúrótornyot
Hogyan válasszunk kerekítőgépet
Hogyan válasszunk kézi élvágó gépet
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fémlemez-hajlító gépet?
Hogyan válasszunk darálót
Hogyan válasszunk csőlyukasztót
Hogyan válasszunk CNC gépet
Hogyan válasszunk mágneses fúrót
Hogyan válasszunk fémmarógépet
Hogyan válasszunk radiális fúrót
Hogyan válasszunk 400 V-os fúrógépet?
Hogyan válasszunk tárcsás csiszológépet
Hogyan válasszunk esztergát
Hogyan válasszunk fémmegmunkáló gépet?
Hogyan válasszunk szalagcsiszolót?
Mi a célja a sarokcsiszolónak és a padcsiszolónak?
Hogyan válasszuk ki a megfelelő darálót?
Hogyan válasszunk excentrikus csiszolót
Hogyan válasszunk elektromos darálót
-
Építőipari és betonipari gépek és szerszámok
Hogyan válasszunk vibrációs döngölőt
Hogyan válasszunk hézagvágót
Hogyan válasszunk vibrációs lemezt?
Hogyan válasszunk mini dömpert
Hogyan válasszunk betonsimítót
Hogyan válasszunk építőipari fűrészt
Hogyan válasszunk eszközöket burkoláshoz és szegélyezéshez
Hogyan válasszunk betonvibrátort?
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk rakodót
Hogyan válasszunk vibrációs hengert?
Hogyan válasszunk csempevágót
Hogyan válasszunk mini kotrógépet
Lescha építési keverők
Hogyan válasszunk gipszkarton csiszolót?
-
Hegesztés, hegesztéstechnológia és anyagösszekötő technológia
Hogyan válasszunk hegesztősisakot szűrőegységgel
Hogyan válasszunk önsötétedő sisakot
Hogyan válasszunk CNC vágógépet
Hogyan válasszunk védőképernyőket
Hogyan válasszunk rozsdamentes acél tisztítást hegesztés után?
Hogyan válasszunk TIG égőt
Hogyan válasszunk MIG/MAG hegesztőpisztolyt?
Hogyan válasszunk hegesztési füstelszívót?
Hogyan válasszunk hegesztősisakot
Hogyan válasszunk hegesztőasztalt
Hogyan válasszuk ki a volfrámelektródát?
Milyen hegesztési módszerek vannak?
Hogyan válasszunk hegesztőt vagy invertert?
Mi az inverter
Tanácsok hegesztőgép vásárlásakor - MIG-MAG(Co2)
Hegesztett kötések
Tanácsok hegesztőgép vásárlásához - Inverter
- Kerti felszerelések tanácsadó központja
-
Autóakkumulátor-töltők és indítóberendezések
Hogyan válasszunk indítókábelt
Hogyan válasszunk autóakkumulátor-tesztert?
Hogyan válasszunk feszültségváltót
Hogyan válasszunk autós akkumulátortöltőt indítókábellel?
Hogyan válasszunk 24 V-os autós akkumulátortöltőt?
Hogyan válasszunk 12 V-os autós akkumulátortöltőt?
Hogyan válasszunk 6 V-os akkumulátortöltőt?
Hogyan válasszunk autós akkumulátortöltőt
Hogyan válasszunk professzionális indítóállomást?
Hogyan válasszunk indítóindítót töltővel?
Hogyan válasszunk indítóerősítőt
Hogyan válasszunk zsebindítót
Hogyan válasszunk ki egy kiindulási forrást
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
- Ajánlat az Ön számára
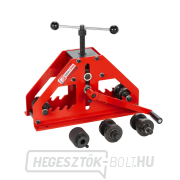
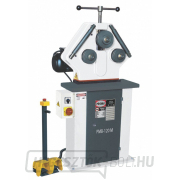

Hogyan válasszunk profilhajlító gépet
Létrehozva 26.10.2026 (Frissítés 26.10.2026)
A profil- és csőhajlító gép egy fémmegmunkáló gép, amelyet fémprofilok, csövek, szalagok és tömör anyagok fokozatos ívek, körök vagy spirálok formázására terveztek. Korlátok, kapuk, menedékek, fémkeretek, szerkezetek és egyéb ívelt alkatrészek gyártásához használják. Az anyag munkahengerek között halad át, amelyek kölcsönös helyzete határozza meg a kapott görbületet. A kiviteltől függően a hajlítógép manuálisan, elektromosan vagy hidraulikus rendszerrel működtethető.
A kiválasztás fő tényezői a profil típusa és mérete, az anyag és a falvastagság, a szükséges hajlítási sugár, a meghajtási módszer, a munkagörgők kialakítása és a használat gyakorisága . Külön gépre van szükség kisebb acélszalagok alkalmi hajlításához, és egy másikra a rudakból vagy csövekből készült kör alakú szerkezetek rendszeres gyártásához. A legfontosabb tehát ellenőrizni, hogy egy adott hajlítógép képes-e kezelni a kívánt anyag-, keresztmetszet- és végső alakkombinációt.
Gyors ajánlás:
- Kisebb lakatosműhelyhez és alkalmankénti hajlításhoz: válasszon megfelelő profilválasztékkal és alkalmas görgőkkel rendelkező kézi hajlítógépet.
- Ívek és kör alakú szerkezetek rendszeres gyártásához: összpontosítson egy motoros görgőkkel, irányváltóval és kényelmes vezérléssel ellátott elektromos hajlítógépre.
- Nagyobb profilok és igényesebb fémmegmunkálás esetén: érdemes egy megfelelő kapacitású, pontos nyomásbeállítással és megfelelő anyagvezetéssel rendelkező hidraulikus hajlítógépet választani.
- Vékonyfalú csövek és speciális profilok esetén: ellenőrizze a kompatibilis formázóhengereket, a szükséges sugarat és a megengedett keresztmetszeti deformációt.
1. Milyen anyagot és profilt fog hajlítani?
Az alapvető lépés az anyag típusának és keresztmetszetének pontos alakjának meghatározása. A hajlítógépek szalagok, kerek, négyzet alakú rudak, zárt tekercsek, kerek csövek vagy nyitott profilok megmunkálására tervezhetők. Minden keresztmetszet más igényeket támaszt a géppel szemben, és gyakran különböző munkahengereket igényel.
Rudak és zárt profilok hajlítása
A négyzet és téglalap alakú üreges profilokat, amelyeket általában gerendáknak neveznek, például kapuk, korlátok, keretek és tartószerkezetek gyártásához használják. Hajlításkor fontos figyelembe venni a profil méreteit, a falvastagságot és a hajlítási irányt.
Egy 40 × 20 mm-es téglalap alakú rúd másképp viselkedik, ha a felső és az alsó oldala mentén hajlítják. Ezért nem elegendő a gép kapacitását csak a feltüntetett legnagyobb méret alapján megítélni. Ellenőrizze a helyes profilvezetés lehetőségét és a keresztmetszet megengedett változásait is.
Vékonyfalú profiloknál, ha a sugár túl kicsi vagy a vezető nem megfelelő, a falak ellaposodhatnak, felpöndörödhetnek vagy más módon deformálódhatnak. Ha a profil pontos alakját meg kell őrizni, célszerű előzetesen ellenőrizni a szükséges műveletet a műszaki dokumentáció vagy anyagminta alapján.
Kör alakú csövek hajlítása
Kerek csövekhez olyan szíjtárcsákat használnak, amelyek illeszkednek a külső átmérőjükhöz. A megfelelő alátámasztás különösen fontos a vékony falú csöveknél, amelyek hajlítás közben érzékenyebbek a deformációra.
Kiválasztáskor mindig adja meg a cső külső átmérőjét, falvastagságát, anyagtípusát és a kívánt sugarat. A maximális átmérő önmagában nem elegendő ezen információk nélkül.
Ha folyamatos ív helyett egy adott szögben történő egyedi hajlításokra van szüksége, akkor a megfelelő alakú szegmensekkel rendelkező csőhajlítók alkalmasabbak lehetnek.
Szalag és tömör anyag hajlítása
A laposacél, a köracél és a tömör négyszögletes rudak gyakori anyagok dekoratív ívek, szerkezeti elemek vagy fémkeretek gyártásához. Tömör anyagok esetében különösen fontos a keresztmetszet, az anyag szilárdsága és a szükséges sugár.
Szalaghajlítás esetén különbséget kell tenni sík- és függőleges hajlítás között. Nagyobb keresztmetszetű hajlítás esetén lényegesen nagyobb alakítóerőre lehet szükség. A gépek ezért eltérő kapacitásértékekkel rendelkezhetnek az egyes hajlítási irányokhoz.
L, T és U profilok hajlítása
A szögacélok, T-profilok és U-profilok hajlítás közben megfelelő alátámasztást és vezetést igényelnek. Aszimmetrikus keresztmetszetük miatt hajlamosak lehetnek a csavarodásra vagy deformálódásra, amikor áthaladnak a görgők között.
Ezek az anyagok speciális profilgörgőket, oldalsó vezetőgörgőket vagy egyéb szerelvényeket igényelhetnek. Ezért vásárlás előtt ellenőrizze, hogy az adott gép gyártója támogatja-e a kívánt profilt, és hogy a szükséges tartozékok benne vannak-e az alapfelszereltségben.
2. Maximális profilméret és hajlítógép kapacitása
A gép kapacitása határozza meg, hogy milyen anyagokat és keresztmetszeteket lehet feldolgozni adott körülmények között. A gyártók meghatározhatják a kerek rönk maximális átmérőjét, a négyzet alakú anyag méreteit, a gerendák méretét, vagy egyedi értékeket a léc- és nyitott profilok esetében.
Ezek az adatok nem felcserélhetők. Például egy tömör rönk maximális átmérője nem jelenti azt, hogy a gép egy azonos átmérőjű üreges csövet a kívánt hajlítási minőséggel képes kezelni.
Hogyan kell helyesen olvasni a kapacitástáblázatokat?
A professzionális hajlítógépek általában külön értékeket adnak meg a különböző profiltípusokhoz és azok orientációjához. Egyes táblázatok megadják az adott mérethez elérhető legkisebb hajlítási átmérőt is.
Ezért összehasonlításkor mindig a teljes kombinációt kell figyelembe venni:
- A keresztmetszet típusa és mérete.
- Az anyag és mechanikai tulajdonságai.
- Profil göndörödési iránya.
- A kapott ív kívánt sugara vagy átmérője.
- Szükséges működő szíjtárcsák és azok elérhetősége.
Ha a maximális kapacitás a hagyományos szerkezeti acélra vonatkozik, akkor ugyanaz az érték nem feltétlenül vonatkozik rozsdamentes acélra vagy más, nagyobb szilárdságú anyagokra. Igényesebb munkák esetén kérje a szállítótól az adott gép alkalmasságának megerősítését.
3. Minimális görbületi sugár és átmérő
Az egyik legfontosabb paraméter a minimálisan elérhető hajlítási sugár. Ez határozza meg, hogy egy gép milyen szűk görbét tud létrehozni egy adott anyagból. Függ a munkahengerek menetemelkedésétől, a gép kialakításától, a profilgeometriától és az anyag tulajdonságaitól.
Figyeljük meg a sugár és az átmérő közötti különbséget: a sugár a kör középpontjától a széléig mért távolság, míg az átmérő ennek kétszerese. Ha a rajz 500 mm-es sugarat mutat, akkor a kör megfelelő átmérője 1000 mm, ha ugyanahhoz a vonatkoztatási vonalhoz mérjük.
Profilok és csövek esetében azt is meg kell határozni, hogy a kívánt méret az anyag tengelyére, belső vagy külső felületére vonatkozik-e. A különbség jelentős lehet a precíz gyártás szempontjából.
Miért nem lehet minden profilt tetszőlegesen kicsi átmérőre kerekíteni?
Kisebb görbületi sugár esetén az anyag deformációja megnő, és a képlékenysége is korlátozott lehet. Üreges profiloknál a keresztmetszet megváltozhat, nyitott profiloknál pedig csavarodás vagy kihajlás is előfordulhat.
Ha kis köröket kell készítenie, ellenőrizze a pontos profilhoz tartozó legkisebb elérhető átmérőt. A maximális anyagméret megadása önmagában nem elegendő.
Egyenes végek és rugalmas anyagpárnázás
A hengerek közötti hajlítás során a nyersdarab elején és végén egyenesebb szakaszok maradhatnak. Ezek hosszának mértéke a hajlítógép kialakításától és a munkamódszertől függ. Ezért zárt körök gyártásakor vegyük figyelembe az előhajlítás, az utólagos beállítás vagy a végek egy részének eltávolításának lehetőségét.
Az anyag a hengerek közötti áthaladás után részben rugalmasan visszaalakul. A kapott sugár ezért eltérhet a gép által közvetlenül beállított értéktől. A pontosabb gyártás érdekében célszerű próbahajlítást végezni, és a beállítást fokozatosan módosítani.
4. Kézi, elektromos vagy hidraulikus hajlítógép?
A hajtás típusa befolyásolja a kezelő munkaterhelését, a munkatempót és az ismétlési pontosságot. A magasabb fokú gépesítés különösen előnyös nagyobb számú alkatrész vagy nagyobb alakítóerőt igénylő anyagok esetén.
Kézi profil- és csőhajlító gépek
A kézi hajlítógépek kisebb fémmegmunkáló műhelyek, karbantartás és alkalmi hajlítások gyártása számára alkalmasak. Az anyagot kézi meghajtás mozgatja a görgők között, a nyomást pedig mechanikusan állítják be a gép kialakításának megfelelően.
Az előny az egyszerűbb kialakítás, a kevésbé igényes műhelyfelszerelés és az elektromos meghajtás nélküli munkavégzés lehetősége. Nagyobb számú alkatrész hajlításakor azonban a kézi működtetés fizikailag megterhelő és lassabb lehet.
A kézi gépek különösen akkor praktikusak, ha a feldolgozandó profilok megfelelnek a kapacitásuknak, és nincs szükség magas termelékenységre.
Elektromos profilhajlító gépek
Az elektromos hajlítógépek elektromos motorral hajtják a munkahengereket vagy hengereket. Ez kiküszöböli a kezelő számára az anyag kézi adagolásának szükségességét, és lehetővé teszi, hogy jobban a vezetésre és a kapott forma szabályozására koncentráljon.
Motoros modellek esetében vegye figyelembe a teljesítményt, a munkasebességet, a forgásirány változtatásának lehetőségét és a vezérlés módját. Gyakorlatias opció a lábpedál, amely lehetővé teszi a kezelő számára, hogy a gép mozgását vezérelje, és egyúttal az anyagot is biztonságos munkapozícióból ellenőrizze.
Maga az elektromos hajtás azonban nem jelenti a hajlítási sugár automatikus beállítását. Sok gépen a görgőnyomás manuálisan állítható.
Hidraulikus profil- és csőhajlító gépek
A hidraulikus hajlítógépeket kifejezetten igényesebb műveletekhez és nagyobb keresztmetszetek megmunkálásához tervezték. A kiviteltől függően a hidraulikus rendszer biztosítja egy vagy több munkahenger helyzetének beállítását. Az anyagtovábbító hajtás független lehet.
A professzionális modellek digitális méréssel, távirányítóval, oldalsó vezetőgörgőkkel, vagy vízszintes és függőleges helyzetben történő munkavégzés lehetőségével rendelkezhetnek.
A hidraulikus változat különösen előnyös ott, ahol ismételten nagyobb alakítóerőt kell beállítani, és több hasonló alkatrészt kell előállítani. A választásnál azonban továbbra is a konkrét kapacitástáblázat a döntő tényező, nem csak a hidraulika megléte.
5. Munkagörgők és anyagvezetési lehetőségek
A hajlítógörgők a gép legfontosabb alkatrészei közé tartoznak. Alakjuknak illeszkednie kell a feldolgozandó anyaghoz, és lehetővé kell tenniük a stabil vezetést hajlítás közben.
Univerzális és formázott szíjtárcsák
Bizonyos profilokhoz a standard tárcsák megfelelőek, míg a kerek csövekhez vagy a nyitott profilokhoz speciális készletekre lehet szükség. A csövek esetében fontos a kerületük megtámasztása a nem kívánt ellaposodás csökkentése érdekében.
A profilhajlító gépek tartozékkínálatában megtalálhatók például speciális görgők, oldalsó vezetők és egyéb tartozékok egyes professzionális modellekhez.
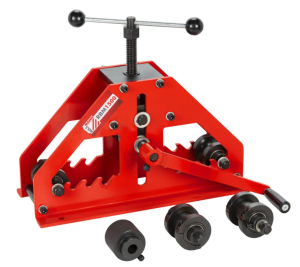
Egyes gépekhez külön görgők is kaphatók a 080-as modell hajlítógépéhez , amelyeket különféle típusú csövekhez, szalagokhoz és profilokhoz terveztek.
Vásárlás előtt mindig ellenőrizze a tartozékok kompatibilitását a gépmodellel. Azonos anyagátmérő nem garantálja, hogy más sorozatú szíjtárcsák is használhatók.
Oldalsó vezetők és vezetőgörgők
Az oldalsó vezetőgörgők segítenek stabilizálni a profilt, miközben az áthalad a gépen. Különösen fontosak nyitott vagy aszimmetrikus keresztmetszetek esetén, amelyek hajlítás közben hajlamosak elcsavarodni.
Néhány professzionális gép állítható nyomó- és vezetőgörgő-pozíciókkal rendelkezik. Ha rendszeresen fog hajlítani szögeket vagy U-profilokat, ellenőrizze ezt a funkciót vásárlás előtt.
6. Melyik profil- és csőhajlító gépet válassza?
| Igény | Mire kell összpontosítani | Kinek alkalmas a megoldás? |
|---|---|---|
| Kisebb szalagok és tömör anyagok alkalmi hajlítása | Kézi hajtás, megfelelő teherbírás és alapvető csigák | Otthoni és kis lakatos műhely |
| Ívek és körök készítése lécekből | Profilméret és -orientáció, falvastagság és minimális sugár | Kapuk, korlátok és szerkezetek gyártója |
| Acélcsövek szabályos hajlítása | Motorhajtás, megfelelő csőgörgők és deformációszabályozás | Lakatos és fémmegmunkáló |
| L, T és U profilok hajlítása | Formázott görgők, oldalsó vezetők és kapacitás adott keresztmetszethez | Speciális fémszerkezetek gyártása |
| Nagyobb számú azonos alkatrész gyártása | Motorvezérlés, ismételhető beállítás és mérés | Rendszeres professzionális működés |
| Nagyobb és igényesebb profilok feldolgozása | Hidraulikus beállítások, kapacitástáblázatok és szerkezeti merevség | Ipari fémgyártás |
7. Motorteljesítmény, tápegység és üzemi sebesség
Elektromos és hidraulikus hajlítógépek esetén vegye figyelembe a motor teljesítményét, a teljesítményigényt és az anyag előtolási sebességét. A teljesítmény önmagában nem határozza meg a lehető legnagyobb profilméretet. A sebességváltó, a szíjtárcsa kialakítása és a gép általános merevsége is fontos.
Például a Holzmann RBM28_400V motoros hajlítógép a gyártó szerint egy 1,1 kW S1 teljesítményű motort és 400 V tápfeszültséget használ. Ez az adat azonban nem használható univerzális határértékként egy professzionális gép kiválasztásához.
Egyes huzalhajlítók egyfázisú vagy háromfázisú csatlakozást használnak az adott kiviteltől függően. Ezért rendelés előtt ellenőrizze a rendelkezésre álló elektromos csatlakozást, a biztosítékokra vonatkozó követelményeket és az egyéb telepítési feltételeket.
Az előtolási sebesség befolyásolja a munkasebességet és az anyagvezérlési képességeket. A normál gyártás során a forgásirány változtatása vagy a több munkasebesség használata praktikus lehet. Összetettebb profilok esetén azonban a pontos irányítás és beállítás fontosabb, mint a maximális sebesség önmagában.
8. A gép munkapozíciója, méretei és telepítése
Néhány hajlítógép lehetővé teszi mind vízszintes, mind függőleges helyzetben történő munkavégzést. Ez a lehetőség megkönnyítheti a különböző hosszúságú és alakú anyagok kezelését. Mindig a gyártó utasításai, a munkadarab méretei és a gép körüli tér figyelembevételével válassza ki a megfelelő munkapozíciót.
Kisebb kézi hajlítógépek esetén fontos a szilárd és stabil rögzítés egy munkapadhoz vagy állványhoz. A nagyobb professzionális gépekhez megfelelő padlóra, rögzítésre és elegendő helyre lehet szükség a kezelő hozzáféréséhez.
A helyszín megtervezésekor ne csak a gép méreteit vegye figyelembe. Egy hosszú profilnak helyre van szüksége az előtoláshoz, a görgők közötti áthaladáshoz és a keletkező ív mozgásához. Nagyobb körök gyártásakor a szükséges munkaterület jelentősen nagyobb lehet, mint a hajlítógép alaprajza.
Nehezebb modellek esetén ellenőrizze a gép nettó súlyát, a csomagolás méreteit, a szállítási módot és a kirakodás során alkalmazható kezelési lehetőségeket is. Magának a berendezésnek a súlya és a szállítási súly nem ugyanaz.
9. Pontosság, ismételhetőség és eredményellenőrzés
Ha csak néhány egyszerű hajlítást kell elvégezni, a mechanikus nyomásbeállítás elegendő lehet. Azonban, ha ugyanazokat az alkatrészeket ismételten gyártja, fontos a munkabeállítások pontos visszaállításának képessége.
Egyes professzionális hajlítógépek digitális görgőpozíció-méréssel vagy egyéb beállítási vezérlőkkel is felszerelhetők. Ezek a funkciók megkönnyítik a munkafolyamat megismétlését, de önmagukban nem garantálják a pontos végső sugarat.
Az eredményt az anyag rugalmas rugózása, vezetésének pontossága és az egyes félkész termékek közötti különbségek is befolyásolják. Precíziós alkatrészek gyártásakor célszerű próbadarabot készíteni és a rajz alapján ellenőrizni a méreteket.
Ha csak a profilok egyedi szöghajlítására van szüksége, hasonlítsa össze a profilhajlítókat is. Sima ívek és kör alakú formák esetén általában a hajlítási elv a megfelelőbb.
10. Karbantartás és biztonság hajlítás közben
A munka megkezdése előtt ellenőrizze a munkagörgők állapotát, rögzítését, a vezetőelemek beállítását és a biztonsági berendezések működését. Az anyagnak alkalmasnak kell lennie a gép kapacitására, és nem lehet olyan módon sérült, ami befolyásolhatná a biztonságos alakítást.
Hajlításkor becsípődési pontok keletkeznek a görgők és az anyag között. Tartsa a kezét és más testrészeit távol a munkaterülettől, és használjon védőfelszerelést a gyártó utasításainak megfelelően. A nem megfelelő, laza ruházat vagy ékszer becsípődésveszélyt jelenthet.
Motoros hajlítógépek esetén ismerkedjen meg a vészleállító és az irányvezérlő funkciókkal. Hosszú vagy nehéz profilok kezelésekor biztosítson megfelelő anyagtámaszt és biztonságos helyet a többi munkavállaló számára.
Rendszeresen ellenőrizze a szíjtárcsák kopását, a sebességváltó állapotát és az előírt kenést. Hidraulikus modellek esetén a gyártó szervizterve szerint figyeljen a hidraulikus rendszerre is. Az összes beállítást, karbantartást és munkaeszköz-cserét az előírt biztonsági eljárásnak megfelelően végezze el.
A leggyakoribb hibák profil- és csőhajlító gép kiválasztásakor
- Kiválasztás kizárólag maximális méret alapján: a teherbírást az adott profil, anyag, hajlítási irány és a szükséges sugár alapján kell ellenőrizni.
- A görbületi sugár és átmérő összekeverése: vásárlás előtt ellenőrizze a műszaki dokumentációban szereplő értékek jelentését.
- Falvastagság elhagyása: üreges profilok és csövek esetében befolyásolja az alakíthatóságot és a lehetséges deformációkat.
- Nem megfelelő munkagörgők: a standard készlet nem feltétlenül támogatja az összes szükséges keresztmetszetet.
- Tömör anyag és üreges cső keverése: a maximális rönkméret nem feltétlenül jelenti a csőhöz való alkalmasságot.
- A hajlítás irányának alábecslése: például a sík és a függőleges szalag eltérő kapacitást igényelhet.
- Kizárólag a motor teljesítményén alapuló kiválasztás: a szerkezeti merevség, a szíjtárcsa-távolság és a munkaeszköz geometriája is szerepet játszik.
- Nincs elegendő munkaterület: a hosszú profilok és a kirajzolódó ívek elegendő helyet igényelnek a gép körül.
- A beállítások nem ellenőrzött megismételhetősége: sorozatgyártásnál a nyomás mérése és pontos beállítása fontos lehet.
Gyakran ismételt kérdések a profil- és csőhajlító gép kiválasztásával kapcsolatban
Mi a különbség a hajlítógép és a profilhajlító gép között?
Egy hajlítógép egy speciális szerszám segítségével egyedi hajlításokat vagy alakzatokat hoz létre a tervének megfelelően. Egy hengerlőgép fokozatosan vezeti a profilt a görgők között, és sima íveket vagy köröket hoz létre. A kész alkatrész kívánt alakja elengedhetetlen a kiválasztáshoz.
Hajlíthatok csöveket, csővezetékeket és szalagokat egyetlen hajlítógéppel?
Igen, egyes hajlítógépek többféle profilt is támogatnak. Azonban minden egyes keresztmetszet kapacitását és a megfelelő görgők meglétét külön kell ellenőrizni. Magának a gépnek az univerzális megnevezése nem jelenti azt, hogy minden méretű és alakú anyagot képes megmunkálni.
Hogyan tudom meg a minimális hajlítási átmérőt?
A minimálisan elérhető átmérő a gyártó kapacitástáblázatában található egy adott anyag és keresztmetszet esetén. Ha a szükséges kombináció nincs felsorolva, célszerű a megvalósíthatóságot a szállítóval ellenőrizni. Precíziós termékek esetén ne felejtse el megadni, hogy külső, belső vagy axiális átmérőről van-e szó.
A kézi vagy az elektromos hajsütővas jobb?
A kézi hajlítógép kisebb mennyiségű munkához és a kapacitásának megfelelő profilokhoz praktikus. Az elektromos változat megkönnyíti az anyag adagolását, és alkalmasabb a rendszeres gyártásra. A motoros meghajtás önmagában azonban nem garantál nagyobb kapacitást vagy automatikus sugárállítást.
Hajlíthatók a rozsdamentes acél és az alumínium profilok?
Igen, ha a gépgyártó engedélyezi az anyagot, a méretet és a megmunkálási folyamatot. A rozsdamentes acél és az alumíniumötvözetek eltérő mechanikai tulajdonságokkal rendelkezhetnek, amelyek befolyásolják a szükséges erőt és a rugalmas csillapítást. A felületi sérülésekre érzékeny anyagokhoz speciális görgőkre lehet szükség.
Milyen tartozékokra van szükség egy hajlítógéphez?
A legfontosabbak a konkrét profilnak megfelelő munkagörgők. Az alkalmazástól függően oldalsó vezetőgörgőkre, spirális hajlítóberendezésekre vagy digitális mérőeszközökre is szükség lehet. Vásárlás előtt hasonlítsa össze a gép alapfelszereltségét és a rendelkezésre álló opcionális tartozékokat.
Válasszon hajlítógépet az anyag és a kívánt forma alapján
Kisebb profilokhoz és alkalmankénti hajlításokhoz elegendő lehet egy kézi hajlítógép. Rudak, csövek és szalagok rendszeres hajlításához érdemes megfontolni a kényelmes vezérlésű elektromos változatot. Ha nagyobb keresztmetszeteket kell megmunkálnia, vagy precíz, ismétlődő eredményeket kell elérnie, akkor válasszon professzionális, megfelelő munkagörgőkkel felszerelt hidraulikus gépeket.
Tekintse meg profil- és csőhajlító gépeink teljes kínálatát. Ha nem biztos a megfelelő verzióban, kérjük, adja meg a szükséges alkatrész rajzát vagy leírását, az anyag típusát, a profil méreteit, a falvastagságot, a szükséges sugarat és a tervezett használat gyakoriságát. Ezen információk birtokában segítünk kiválasztani a megfelelő hajlítógépet és a szükséges tartozékokat.
Autor článku: Tomas Gerlich