- Kategóriák
-
Akkumulátoros gépek, szerszámok és tartozékok
 Hogyan válasszunk akkus egyenes csiszolót
Hogyan válasszunk akkus szalagcsiszolót
Hogyan válasszunk akkus orbitális csiszolót?
Hogyan válasszunk akkus multifunkciós csiszolót?
Hogyan válasszunk akkus sarokcsiszolót
Hogyan válasszunk akkus excentercsiszolót?
Hogyan válasszunk akkus fűrészt építőanyagokhoz
Hogyan válasszunk akkus merülőfűrészt
Hogyan válasszunk akkus gérvágó fűrészt
Hogyan válasszunk akkus orsófűrészt?
Hogyan válasszunk akkus szúrófűrészt
Hogyan válasszunk akkus körfűrészt
Hogyan válasszunk akkus láncfűrészt
Hogyan válasszunk akkus szerszámkészletet
Hogyan válasszunk akkus szegélynyírót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk akkus fúrót és bontókalapácsot
Hogyan válasszunk akkus csiszológépet
Hogyan válasszunk akkumulátort és töltőt
Hogyan válasszunk akkus ütvecsavarozót
Hogyan válasszunk akkus polírozót
Hogyan válasszunk akkus csavarhúzót
Hogyan válasszunk akkus szegezőpisztolyt
Hogyan válasszunk elemes zseblámpát
Hogyan válasszunk akkus pisztolyt
Hogyan válasszunk elemes rádiót?
Hogyan válasszunk akkus fűrészt
Hogyan válasszunk akkus kerti porszívót és lombfúvót?
Hogyan válasszunk akkus ollót
Hogyan válasszunk vezeték nélküli porszívót
Hogyan válasszunk akkus gyalut
Hogyan válasszunk akkumulátoros kompresszort
Hogyan válasszunk akkumulátoros hidraulikus prést és fogót?
Hogyan válasszunk akkus permetezőt
Hogyan válasszunk akkus hőlégpisztolyt
Hogyan válasszunk akkus keverőgépet
Hogyan válasszunk akkus racsnit
Hogyan válasszunk akkumulátoros vízpumpát
Hogyan válasszunk akkus magasnyomású mosót
Hogyan válasszunk vezeték nélküli routert
Hogyan válasszunk akkumulátoros ventilátort
Hogyan válasszuk ki az akkumulátoros lemezvágót?
Hogyan válasszunk Aku ecsetet?
-
Műhely és minden körülötte (berendezések, gépek, szerszámok)
Hogyan válasszunk hidraulikus csörlőt
Hogyan válasszunk akkus csörlőt
Hogyan válasszunk ugrókötelet
Hogyan válasszunk kézi kötélfeszítőt
Hogyan válasszunk 12 és 24 V-os elektromos csörlőt?
Hogyan válasszunk kézi csörlőt
Hogyan válasszunk elektromos drótkötél emelőt?
Hogyan válasszunk drótköteles emelőt és csörlőt
Hogyan válasszunk hangszigetelt kompresszort
Hogyan válasszunk töltőt egy EFB akkumulátorhoz
Hogyan válasszunk emelőt és emelőt
Hogyan válasszunk hidraulikus emelőhengert
Hogyan válasszunk hidraulikus cipőemelőt
Hogyan válasszunk emelőt
Hogyan válasszunk sebességváltó emelőt
Hogyan válasszunk pneumatikus harmonika emelőt
Hogyan válasszunk mobil hidraulikus emelőt
Hogyan válasszunk hidraulikus emelőkocsit?
Hogyan válasszunk üveg tapadókorongokat
Hogyan válasszunk raklapemelőt
Hogyan válasszunk gipszkarton emelőt
Hogyan válasszunk raklapemelőt
Hogyan válasszunk szállítási platformot
Hogyan válasszunk emelőasztalt
Hogyan válasszunk kézikocsit
Hogyan válasszunk kézi targoncát
Hogyan válasszunk ruddle-t
Hogyan válasszunk műhelybútort
Hogyan válasszunk szerszámos szekrényt
Hogyan válasszunk műhelybútor-garnitúrát
Hogyan válasszunk műhelypolcot
Hogyan válasszunk szerszám nélküli műhelykocsit?
Hogyan válasszunk műhelyi szerszámkocsit?
Hogyan válasszunk műhelykocsit
Hogyan válasszunk gáz infravörös fűtőberendezést
Hogyan válasszunk olajtüzelésű infravörös fűtőtestet?
Hogyan válasszunk elektromos infravörös fűtőtestet
Hogyan válasszunk közvetlen tüzelésű olajfűtőt?
Hogyan válasszunk közvetett égésű olajfűtőt
Hogyan válasszunk gáztűzhelyet
Hogyan válasszunk gázfűtőt
Hogyan válasszunk gázfűtő ventilátort
Hogyan válasszunk olajradiátort
Hogyan válasszunk hőtárolót
Hogyan válasszunk elektromos ventilátoros fűtőtestet
Hogyan válasszunk állóventilátort
Hogyan válasszunk radiális ventilátort
Hogyan válasszunk axiális ventilátort
Hogyan válasszunk építőipari és ipari páramentesítőt
Hogyan válasszunk munkaállványokat és talapzatokat?
Hogyan válasszunk ácsgyalut
Hogyan válasszunk összecsukható munkapadot
Hogyan válasszunk műhelyasztalt és padot
Hogyan válasszunk munkapadot
Hogyan válasszunk adszorpciós páramentesítőt
Hogyan válasszunk ipari ventilátort
Hogyan válasszunk otthoni páramentesítőt
Hogyan válasszunk gázfűtőt
Hogyan válasszunk olajfűtőt
Hogyan válasszunk infravörös fűtőtestet
Hogyan válasszunk elektromos fűtőtestet
Hogyan válasszunk fűtőpanelt
Hogyan válasszunk emelőberendezést
Hogyan válasszunk kezelőberendezést
Hogyan válasszunk fűtőtestet
Hogyan válasszunk páramentesítőt
Csiszolási, vágási és vágási tippek a nagyszerű eredményekért
A pneumatikus szerszámok előnyei
Hogyan válasszunk nyomatékkulcsot?
Hogyan válasszunk fájlokat?
Hogyan válasszunk megfelelő fémollót?
Hogyan válasszunk satut a műhelyhez?
Hogyan válasszunk fúrógépet
Hogyan válasszunk asztali körfűrészt a műhelyünkbe?
Axes
Hogyan válasszuk ki a kézi gyaluokat?
Hogyan válasszunk kézi fűrészt?
Hogyan válasszuk ki a forgács- és porelszívót?
Eszköz
Hogyan válasszuk ki a mérő lézert?
-
Faipari gépek, szerszámok és technológia
Hogyan válasszunk kombinált famegmunkáló gépet
Hogyan válasszunk fa marógépet
Hogyan válasszunk faesztergát
Hogyan válasszunk tartóállványokat
Hogyan válasszunk vésőgépet
Hogyan válasszunk porszívót
Hogyan válasszunk élzárógépet
Hogyan válasszunk szalagfűrészt fához
Hogyan válasszunk körfűrészt fához
Hogyan válasszunk körfűrészt
Hogyan válasszuk ki a törzsfűrészt?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk gyalut
Hogyan válasszunk faipari gépet?
Hogyan válasszuk ki a farfűrészt?
Hogyan válasszuk ki a szalagfűrészt?
Hogyan válasszuk ki a körfűrészt?
Hogyan válasszuk ki a gallyvágó ollót?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk kecskét a favágáshoz?
Hogyan válasszunk kirakós fűrészt?
Hogyan válasszunk fáskamrát?
Hogyan válasszuk ki a faipari elektromos csiszolót?
-
Elektromos szerszámok és kézműves szerszámok
Hogyan válasszunk csigafúrót
Hogyan válasszunk szálvágót
Hogyan válasszunk ütvefúrót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk tűzőgépet
Hogyan válasszunk hornyolót
Hogyan válasszunk fúrót
Hogyan válasszunk elektromos gyalugépet
Hogyan válasszunk fúrógépet
Hogyan válasszunk forrasztót
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk csempevágót
Hogyan válasszunk elektromos lemezollót?
Hogyan válasszunk elektromos marógépet
Hogyan válasszunk bontókalapácsot
Hogyan válasszunk polifúziós hegesztőgépet?
Hogyan válasszunk elektromos csavarhúzót
Hogyan válasszunk polisztirol vágót?
Hogyan válasszunk ütvecsavarozót
Hogyan válasszunk gérvágó fűrészt
Hogyan válasszunk elektromos szerszámokat?
Fúrók – Az Ön nélkülözhetetlen társa a munkában
Hogyan válasszuk ki a fúrókalapácsot?
- Elektromos generátorok, elektromos generátorok és minden körülöttük
- Kompresszorok és légkondicionálás
-
Fémmegmunkáló gépek és szerszámok
Hogyan válasszunk szerszámmaró gépet
Hogyan válasszunk fúró-marógépet
Hogyan válasszunk asztali routert
Hogyan válasszunk CNC esztergát
Hogyan válasszunk univerzális esztergát
Hogyan válasszunk kombinált esztergát
Hogyan válasszunk esztergát
Hogyan válasszunk fémcsiszolót korongokhoz
Hogyan válasszunk darálót nedves és száraz daráláshoz?
Hogyan válasszunk kombinált darálót
Hogyan válasszunk kéttárcsás darálót?
Hogyan válasszuk a Thermdrill-t
Hogyan válasszunk lemezvágó ollót
Hogyan válasszunk 230 V-os fúrógépet?
Hogyan válasszunk műhelyprést
Hogyan válasszunk gépsatut?
Hogyan válasszunk mérőeszközt
Hogyan válasszunk fúrótornyot
Hogyan válasszunk kerekítőgépet
Hogyan válasszunk kézi élvágó gépet
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fémlemez-hajlító gépet?
Hogyan válasszunk darálót
Hogyan válasszunk csőlyukasztót
Hogyan válasszunk CNC gépet
Hogyan válasszunk mágneses fúrót
Hogyan válasszunk fémmarógépet
Hogyan válasszunk radiális fúrót
Hogyan válasszunk 400 V-os fúrógépet?
Hogyan válasszunk tárcsás csiszológépet
Hogyan válasszunk esztergát
A legjobb excentrikus köszörű: mi az, hogyan használják és miért van szükséged rá?
Hogyan válasszunk fémmegmunkáló gépet?
Hogyan válasszunk szalagcsiszolót?
Hogyan válasszunk vibrációs csiszolót?
Mi a célja a sarokcsiszolónak és a padcsiszolónak?
Hogyan válasszuk ki a megfelelő darálót?
Hogyan válasszunk excentrikus csiszolót
Hogyan válasszunk elektromos darálót
-
Építőipari és betonipari gépek és szerszámok
Hogyan válasszunk vibrációs döngölőt
Hogyan válasszunk hézagvágót
Hogyan válasszunk vibrációs lemezt?
Hogyan válasszunk mini dömpert
Hogyan válasszunk betonsimítót
Hogyan válasszunk építőipari fűrészt
Hogyan válasszunk eszközöket burkoláshoz és szegélyezéshez
Hogyan válasszunk betonvibrátort?
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk rakodót
Hogyan válasszunk vibrációs hengert?
Hogyan válasszunk csempevágót
Hogyan válasszunk mini kotrógépet
Lescha építési keverők
Hogyan válasszunk gipszkarton csiszolót?
-
Hegesztés, hegesztéstechnológia és anyagösszekötő technológia
Hogyan válasszunk hegesztősisakot szűrőegységgel
Hogyan válasszunk önsötétedő sisakot
Hogyan válasszunk CNC vágógépet
Hogyan válasszunk védőképernyőket
Hogyan válasszunk rozsdamentes acél tisztítást hegesztés után?
Hogyan válasszunk TIG égőt
Hogyan válasszunk MIG/MAG hegesztőpisztolyt?
Hogyan válasszunk hegesztési füstelszívót?
Hogyan válasszunk hegesztősisakot
Hogyan válasszunk hegesztőasztalt
Hogyan válasszuk ki a volfrámelektródát?
Milyen hegesztési módszerek vannak?
Hogyan válasszunk hegesztőt vagy invertert?
Mi az inverter
Tanácsok hegesztőgép vásárlásakor - MIG-MAG(Co2)
Hegesztett kötések
Tanácsok hegesztőgép vásárlásához - Inverter
- Kerti felszerelések tanácsadó központja
-
Autóakkumulátor-töltők és indítóberendezések
Hogyan válasszunk indítókábelt
Hogyan válasszunk autóakkumulátor-tesztert?
Hogyan válasszunk feszültségváltót
Hogyan válasszunk autós akkumulátortöltőt indítókábellel?
Hogyan válasszunk 24 V-os autós akkumulátortöltőt?
Hogyan válasszunk 12 V-os autós akkumulátortöltőt?
Hogyan válasszunk 6 V-os akkumulátortöltőt?
Hogyan válasszunk autós akkumulátortöltőt
Hogyan válasszunk professzionális indítóállomást?
Hogyan válasszunk indítóindítót töltővel?
Hogyan válasszunk indítóerősítőt
Hogyan válasszunk zsebindítót
Hogyan válasszunk ki egy kiindulási forrást
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
- Ajánlat az Ön számára

Hogyan válasszunk kombinált esztergát
Létrehozva 26.10.2026 (Frissítés 26.10.2026)
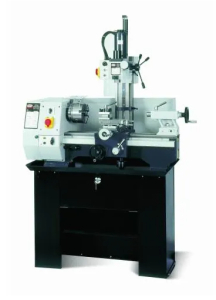
Egy marógéppel kombinált esztergagép forgó alkatrészek megmunkálását ötvözi felületek, hornyok vagy lyukak fúrásának képességével. Perselyek, csapok, kisebb szerelvények és alkatrészek gyártásánál használják. Különösen érdekes azoknak a műhelyeknek, ahol a különféle egyedi feladatok váltakoznak, és korlátozott a hely egy külön eszterga és marógép számára.
A kiválasztást az esztergáló szakasz kapacitása, a maráshoz rendelkezésre álló tényleges munkaterület, a teljes szerelvény merevsége, mindkét orsó fordulatszáma és a beállítás módja határozza meg. Minden alkatrészt külön kell értékelni. A gép könnyen befogadja az esztergált alkatrészt, de a későbbi maráshoz előfordulhat, hogy nem marad elég hely a satu, a munkadarab és a szerszám számára.
Gyors ajánlás:
- Modellkészítés és kisebb javítások: a kényelmes kezelhetőség, a kis alkatrészek befogása és a termékekhez illő munkatartományok.
- Karbantartó műhely: hasonlítsa össze mindkét alkatrész kapacitását, a rendelkezésre álló előtolásokat, a meneteket és a műveletek közötti átmenethez szükséges időt.
- Gyakori marás és ismétlődő gyártás: érdemes megfontolni egy különálló esztergát és marógépet a kombinált gép mellett. A döntés során vegye figyelembe az ismételt beállítást és a munkaszervezést.
1. Kezdd azokkal az alkatrészekkel, amiket ténylegesen elkészítesz
Írja le a tipikus munkadarabokat, azok anyagát, legnagyobb méreteit és a szükséges műveleteket. Perselyek esetén az esztergálás és a tengely mentén történő fúrás lehet domináns. Több felülettel és furattávolsággal rendelkező befogók esetén a marási rész lesz a fontosabb. A rendszeres megrendelések alapján döntse el, hogy melyik a legigényesebb feladat, amelyet a gépnek kezelnie kell.
Alumínium, sárgaréz, műanyagok és acél esetében ne csak egy általános anyaglista alapján ítélje meg a megfelelőséget. A szerszám, annak átmérője, a befogási módszer és a tervezett eltávolítási sebesség is fontos. Az acél megmunkálásának képessége önmagában nem mondja meg, hogy milyen gyorsan tud széles felületet vagy mély hornyot készíteni. Igényesebb munkákhoz egy adott rajz alapján erősítse meg az összeállítás alkalmasságát.
Ha szinte kizárólag esztergálással fog foglalkozni, és csak alkalmanként használ marási műveleteket, hasonlítsa össze az asztali fémesztergákat is. Több lehetőséget kap arra, hogyan ossza meg a költségvetését maga a gép és a szükséges szerszámok között.
2. Ellenőrizze, hogy komplett kombinált készletet vásárol-e
Sem a"kombi" megnevezés, sem a fotók nem erősítik meg a szállítmány pontos tartalmát. Különbséget kell tenni egy marógéppel ellátott gép és egy későbbi beszerelésre kész esztergák között. Ellenőrizze különösen a maróasztalt, a satut, a szerszámbefogókat és az alaplapot.
Például a gyártó kijelenti, hogy a PROMA SK-550-et alaplap és az FZ-25E maróberendezés nélkül szállítják, amelyet külön kell megrendelni. Ezért az ajánlatok összehasonlításakor hozzon létre egy komplett konfigurációt a tervezett munkához. Az alap eszterga ára önmagában nem tükrözi az esztergáláshoz és maráshoz felszerelt munkahely költségeit.
3. Esztergálási kapacitás: orsóátmérő, -hossz és -furat
Az ágy feletti esztergálási átmérő leírja a munkadarab ágy feletti forgásához szükséges teret. A szánon végzett munkákhoz a szán feletti esztergálási átmérőt is figyelembe kell venni. Egy nagy peremes alkatrész és egy hosszú tengely eltérő konfigurációt igényelhet, még akkor is, ha legnagyobb átmérőjük megfelel a katalógusspecifikációnak.
A középponttól középpontig tartó távolság vagy esztergálási hossz segít összehasonlítani a hosszkapacitást. Egy adott művelethez azonban a befogóeszköznek és a szerszámoknak is helyre van szükség. A szegnyereg fúrásához fúrótokmányt és fúrót adnak az összeállításhoz. Ezért ne tekintse automatikusan a katalógusban szereplő hosszt felhasználható hossznak semmilyen eljárásnál.
Vegye figyelembe az orsóhézagot, különösen rúdanyaggal történő munkavégzés esetén. Ellenőrizze a befogóeszköz hézagát és a teljes szerelvény biztonságos elrendezését is az utasításoknak megfelelően. Az esztergálási paraméterek részletesebb magyarázatát lásd a fémesztergák kiválasztásával foglalkozó útmutatóban.
4. Értékelje a marandó alkatrészt satu és szerszám segítségével
A maróasztal mérete nem határozza meg, hogy milyen hosszú hornyot lehet egyetlen befogással marni. A hossz- és keresztirányú elmozdulás, a munkadarab orsóhoz viszonyított helyzete és a teljes szerelvény rendelkezésre álló mozgása döntő fontosságú. Mindkét végén furatokkal ellátott alkatrészek esetén előre ellenőrizze, hogy a szerszám eléri-e az összes szükséges helyet.
Ugyanilyen fontos a szabad magasság. Az asztal és az orsó között helyet kell hagyni a satu vagy a befogó, a munkadarab, a tartó és a szerszám túlnyúlásának. Fúráshoz a szerszám behelyezésének és eltávolításának lehetőségére is szükség van. Ezért csak a teljes szerelvény ellenőrzése után válasszon magasabb satut.
Mozgatható maróberendezéssel rendelkező kivitelek esetén hasonlítsa össze, hogy a fej hol mozgatható, és hogyan van rögzítve munkahelyzetben. Döntés esetén kövesse az alaphelyzetbe való visszatérés eljárását is. A mozgástartomány, a befogás és a marási kapacitás gyakorlati magyarázatát lásd a „Hogyan válasszunk fémmarógépet” című cikkben.
5. Merevség, sebesség és erő a tervezett összecsapásnak megfelelően
Maráskor a teljes rendszer, a szerszámtól a fejen és a vezetőn át a munkadarab befogásáig, hozzájárul az eredményhez. A motor teljesítménye önmagában ezért nem elegendő. Acélban végzett rendszeres munkákhoz érdeklődjön a javasolt használatról, a vezető beállítási lehetőségekről és a tervezett szerszámok feltételeiről. A nagyobb súlyt a tervezési részletek egyikeként vegye figyelembe, nem pedig a pontosság garanciájaként.
Ellenőrizze a sebességtartományt külön-külön az esztergánál és a marógépnél. A szükséges beállítás az anyagtól, a munkadarab vagy szerszám átmérőjétől és a gyártó ajánlásaitól függ. Fontos az alsó és felső határértékek, valamint a sebességváltoztatás módja. A folyamatos szabályozás megkönnyíti a beállítást, de önmagában nem erősíti meg az igényes vágás alacsony sebességen történő elvégzésének képességét.
Hasonlítsa össze az azonos típusú adatokat és üzemmódokat. Ne keverje össze az energiafogyasztást a mechanikai teljesítménnyel, és ne vigye át az esztergamotor adatait a maróalkatrészre. A fúró, a szármaró és a síkmaró maximális átmérője eltérő kapacitást jelent.
6. Beállítás, előtolás és menetvágás
Hasonlítsa össze a helymegtakarítást a beállításhoz szükséges idővel. Például az FZ-25E gyártója azt írja elő, hogy a marás előtt el kell távolítani a vágófejet és be kell szerelni egy satu-t. Ez elfogadható lehet egyetlen javítandó alkatrész esetében. Ha gyakran változtatja a műveleteket, vegye figyelembe az újbóli beállítást és a pozíció ellenőrzését is.
Ellenőrizze, hogy mely mozgásokhoz van gépi előtolás, és hogy ez a funkció esztergálásra vagy marásra vonatkozik-e. Menetek esetén ellenőrizze a szükséges menetemelkedéseket és a szükséges cserélhető fogaskerekeket. A digitális sebességjelző nem bővíti az előtolási lehetőségeket, és a szárhossz-kijelző nem helyettesíti az összes munkatengely mérését.
Ha mindkét munkaállomásnak egyszerre kell készenlétben állnia, vagy gyakran vált közöttük, hasonlítsa össze a különálló fémmegmunkáló gépeket is. A gyártásszervezés és a munkadarabhoz való hozzáférés döntő lehet.
7. Döntési táblázat
| Igény | Mire kell összpontosítani | Kinek alkalmas a megoldás? |
|---|---|---|
| Kis persely, csap és esetenként mart felület | Kis alkatrészek befogása, megfelelő kapacitás és egyszerű beállítás | Modellkészítő és otthoni műhely |
| Különféle javítások és alkatrészek gyártása | Mindkét alkatrész, menet, előtolás és elérhető tartozék kapacitása | Karbantartás és kisebb szervizelés |
| Több hely marása egy hosszabb alkatrészen | Fejnyúlás, mozgástartomány és a teljes művelet megvalósíthatósága a tervezett befogás során | Műhely, amely jigeket és tengelyalkatrészeket gyárt |
| Az esztergálás és a marás gyakori váltakozása | Átváltási idő és összehasonlítás két különálló géppel | Normál darab és ismételt gyártás |
8. Kiegészítők és a tényleges költségvetés
Készítsen egy listát az első konkrét termékhez tartozó berendezésekről. Esztergálás esetén ez tartalmazhatja a megfelelő szerszámokat, a szegnyereg-fúróberendezéseket, a munkadarab-támaszt és a mérőeszközöket. Válassza ki az esztergák tartozékait a pontos modell, a befogási méretek és a gép kialakítása alapján.
Maráshoz győződjön meg arról, hogy rendelkezik a megfelelő tartóval, szerszámokkal és munkadarab-befogóval. Gépi satuk esetén figyeljen a nyílásra, valamint a rögzítés magasságára és módjára. A mellékelt fúrótokmányt ne tekintse automatikusan oldalmaráshoz való tartónak; ellenőrizze a gyártónál az alkalmasságot.
9. Energia, hely, szállítás és telepítés
Ellenőrizze mindkét meghajtó tápellátását. Bővített beállítás esetén az esztergának 400 V-ra, a marógépnek pedig 230 V-ra lehet szüksége. Rendelés előtt ellenőrizze az adott konfigurációhoz tartozó csatlakozási és biztosítékkövetelményeket. A feszültség önmagában nem határozza meg a gép megmunkálási képességeit.
Rajzolja le a műhely alaprajzán a szán munkapozícióit, a kezelőszervekhez való hozzáférést, valamint a szerszámcsere és a szervizelés helyét. Tegye különbséget a gép és a szállítótartály méretei, a nettó és a szállítási súly között. Előre oldja meg a kirakodást, az ajtókon való áthaladást, az alap teherbírását és egy megfelelő alap felszerelését. A beállításnak, csatlakoztatásnak, kenésnek és biztonságos üzemeltetésnek meg kell felelnie a pontos modell utasításainak.
Szóval melyik típust válasszuk?
Az esztergálás és az alkalmi marás túlsúlya esetén hasonlítsa össze a kompakt egységeket és a későbbi bővítés lehetőségét. Sokféle karbantartás esetén keresse a két alkatrész kiegyensúlyozott kapacitását. Nagyobb készülékek rendszeres marása vagy a műveletek közötti gyakori átmenetek esetén hasonlítsa össze a különálló munkaállomásokat is. Mindenesetre vásárlás előtt ellenőrizze a teljes eljárást egy tipikus munkadarabon.
A leggyakoribb hibák a választás során
- Feltételezve, hogy a maróberendezés és az alap az alapszállítmány részét képezi.
- Kiválasztás az esztergálási kapacitás alapján, a marási tér ellenőrzése nélkül.
- Táblázatméretek használható diákká konvertálása.
- A satut, a tartót és a szerszámot nem számítva az összeszerelési magasságba.
- Csak teljesítmény vagy súly alapján hasonlítható össze.
- Az átalakítás, az áramellátás és a teljes berendezés költségeinek alábecslése.
Gyakran ismételt kérdések
Mindig újra kell fognom a munkadarabot esztergálás és marás között?
Ez a gép kialakításától és az adott művelettől függ. Egy közös ágy önmagában nem garantálja az alkatrész egyetlen befogással történő elkészítését. Ellenőrizze a szerszám elérhetőségét, a munkaterülethez való hozzáférést és a gyártó által meghatározott munkadarab-rögzítési módszert.
Vásárolhatok esztergát, és később hozzáadhatok maróberendezést?
Igen, az ilyen kiterjesztésekhez tervezett modellekhez. Vásárlás előtt kérjük, ellenőrizze a pontos változat kompatibilitását, az eszköz elérhetőségét és a szükséges rögzítőelemeket. A marófej nem univerzális tartozék egyetlen esztergához sem.
Az orsópontosság-specifikáció ugyanazt a pontosságot jelenti a kész alkatrész esetében is?
Nem. A gép beállítása, a befogóeszköz, a szerszám, a forgácsolási feltételek és a méretek is hozzájárulnak az eredményhez. Egy meghatározott tűrésű alkatrész esetében a teljes gyártási folyamatot figyelembe kell venni.
Szükségem van digitális mérésre?
Hasznos lehet a méretek és a távolságok ismételt beállításakor. Azonban derítse ki, hogy mely tengelyeket méri valójában. Az orsósebesség- vagy löketjelzőnek más célja van.
Egy kisvállalkozásnak is megéri egy kombinált gép?
Korlátozott helyen is alkalmas lehet különféle darabmunkák megmunkálására. Hasonlítsa azonban össze a megmunkálási és beállítási időket. Ha egyszerre kell esztergálnia és marnia, válasszon két külön munkaállomást.
Tekintse meg marógépekkel kombinált esztergáinkat . A megfelelő konfiguráció ajánlásához küldje el nekünk a munkadarabok anyagát és méreteit, a szükséges műveleteket, a munkavégzés gyakoriságát és a rendelkezésre álló tápegységet. Segítünk összehasonlítani a munkatartományokat, a szállítási terjedelmet és a szükséges tartozékokat.
Autor článku: Tomas Gerlich