- Kategóriák
-
Akkumulátoros gépek, szerszámok és tartozékok
 Hogyan válasszunk akkus egyenes csiszolót
Hogyan válasszunk akkus szalagcsiszolót
Hogyan válasszunk akkus orbitális csiszolót?
Hogyan válasszunk akkus multifunkciós csiszolót?
Hogyan válasszunk akkus sarokcsiszolót
Hogyan válasszunk akkus excentercsiszolót?
Hogyan válasszunk akkus fűrészt építőanyagokhoz
Hogyan válasszunk akkus merülőfűrészt
Hogyan válasszunk akkus gérvágó fűrészt
Hogyan válasszunk akkus orsófűrészt?
Hogyan válasszunk akkus szúrófűrészt
Hogyan válasszunk akkus körfűrészt
Hogyan válasszunk akkus láncfűrészt
Hogyan válasszunk akkus szerszámkészletet
Hogyan válasszunk akkus szegélynyírót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk akkus fúrót és bontókalapácsot
Hogyan válasszunk akkus csiszológépet
Hogyan válasszunk akkumulátort és töltőt
Hogyan válasszunk akkus ütvecsavarozót
Hogyan válasszunk akkus polírozót
Hogyan válasszunk akkus csavarhúzót
Hogyan válasszunk akkus szegezőpisztolyt
Hogyan válasszunk elemes zseblámpát
Hogyan válasszunk akkus pisztolyt
Hogyan válasszunk elemes rádiót?
Hogyan válasszunk akkus fűrészt
Hogyan válasszunk akkus kerti porszívót és lombfúvót?
Hogyan válasszunk akkus ollót
Hogyan válasszunk vezeték nélküli porszívót
Hogyan válasszunk akkus gyalut
Hogyan válasszunk akkumulátoros kompresszort
Hogyan válasszunk akkumulátoros hidraulikus prést és fogót?
Hogyan válasszunk akkus permetezőt
Hogyan válasszunk akkus hőlégpisztolyt
Hogyan válasszunk akkus keverőgépet
Hogyan válasszunk akkus racsnit
Hogyan válasszunk akkumulátoros vízpumpát
Hogyan válasszunk akkus magasnyomású mosót
Hogyan válasszunk vezeték nélküli routert
Hogyan válasszunk akkumulátoros ventilátort
Hogyan válasszuk ki az akkumulátoros lemezvágót?
Hogyan válasszunk Aku ecsetet?
-
Műhely és minden körülötte (berendezések, gépek, szerszámok)
Hogyan válasszunk hidraulikus csörlőt
Hogyan válasszunk akkus csörlőt
Hogyan válasszunk ugrókötelet
Hogyan válasszunk kézi kötélfeszítőt
Hogyan válasszunk 12 és 24 V-os elektromos csörlőt?
Hogyan válasszunk kézi csörlőt
Hogyan válasszunk elektromos drótkötél emelőt?
Hogyan válasszunk drótköteles emelőt és csörlőt
Hogyan válasszunk hangszigetelt kompresszort
Hogyan válasszunk töltőt egy EFB akkumulátorhoz
Hogyan válasszunk emelőt és emelőt
Hogyan válasszunk hidraulikus emelőhengert
Hogyan válasszunk hidraulikus cipőemelőt
Hogyan válasszunk emelőt
Hogyan válasszunk sebességváltó emelőt
Hogyan válasszunk pneumatikus harmonika emelőt
Hogyan válasszunk mobil hidraulikus emelőt
Hogyan válasszunk hidraulikus emelőkocsit?
Hogyan válasszunk üveg tapadókorongokat
Hogyan válasszunk raklapemelőt
Hogyan válasszunk gipszkarton emelőt
Hogyan válasszunk raklapemelőt
Hogyan válasszunk szállítási platformot
Hogyan válasszunk emelőasztalt
Hogyan válasszunk kézikocsit
Hogyan válasszunk kézi targoncát
Hogyan válasszunk ruddle-t
Hogyan válasszunk műhelybútort
Hogyan válasszunk szerszámos szekrényt
Hogyan válasszunk műhelybútor-garnitúrát
Hogyan válasszunk műhelypolcot
Hogyan válasszunk szerszám nélküli műhelykocsit?
Hogyan válasszunk műhelyi szerszámkocsit?
Hogyan válasszunk műhelykocsit
Hogyan válasszunk gáz infravörös fűtőberendezést
Hogyan válasszunk olajtüzelésű infravörös fűtőtestet?
Hogyan válasszunk elektromos infravörös fűtőtestet
Hogyan válasszunk közvetlen tüzelésű olajfűtőt?
Hogyan válasszunk közvetett égésű olajfűtőt
Hogyan válasszunk gáztűzhelyet
Hogyan válasszunk gázfűtőt
Hogyan válasszunk gázfűtő ventilátort
Hogyan válasszunk olajradiátort
Hogyan válasszunk hőtárolót
Hogyan válasszunk elektromos ventilátoros fűtőtestet
Hogyan válasszunk állóventilátort
Hogyan válasszunk radiális ventilátort
Hogyan válasszunk axiális ventilátort
Hogyan válasszunk építőipari és ipari páramentesítőt
Hogyan válasszunk munkaállványokat és talapzatokat?
Hogyan válasszunk ácsgyalut
Hogyan válasszunk összecsukható munkapadot
Hogyan válasszunk műhelyasztalt és padot
Hogyan válasszunk munkapadot
Hogyan válasszunk adszorpciós páramentesítőt
Hogyan válasszunk ipari ventilátort
Hogyan válasszunk otthoni páramentesítőt
Hogyan válasszunk gázfűtőt
Hogyan válasszunk olajfűtőt
Hogyan válasszunk infravörös fűtőtestet
Hogyan válasszunk elektromos fűtőtestet
Hogyan válasszunk fűtőpanelt
Hogyan válasszunk emelőberendezést
Hogyan válasszunk kezelőberendezést
Hogyan válasszunk fűtőtestet
Hogyan válasszunk páramentesítőt
Csiszolási, vágási és vágási tippek a nagyszerű eredményekért
A pneumatikus szerszámok előnyei
Hogyan válasszunk nyomatékkulcsot?
Hogyan válasszunk fájlokat?
Hogyan válasszunk megfelelő fémollót?
Hogyan válasszunk satut a műhelyhez?
Hogyan válasszunk fúrógépet
Hogyan válasszunk asztali körfűrészt a műhelyünkbe?
Axes
Hogyan válasszuk ki a kézi gyaluokat?
Hogyan válasszunk kézi fűrészt?
Hogyan válasszuk ki a forgács- és porelszívót?
Eszköz
Hogyan válasszuk ki a mérő lézert?
-
Faipari gépek, szerszámok és technológia
Hogyan válasszunk kombinált famegmunkáló gépet
Hogyan válasszunk fa marógépet
Hogyan válasszunk faesztergát
Hogyan válasszunk tartóállványokat
Hogyan válasszunk vésőgépet
Hogyan válasszunk porszívót
Hogyan válasszunk élzárógépet
Hogyan válasszunk szalagfűrészt fához
Hogyan válasszunk körfűrészt fához
Hogyan válasszunk körfűrészt
Hogyan válasszuk ki a törzsfűrészt?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk gyalut
Hogyan válasszunk faipari gépet?
Hogyan válasszuk ki a farfűrészt?
Hogyan válasszuk ki a szalagfűrészt?
Hogyan válasszuk ki a körfűrészt?
Hogyan válasszuk ki a gallyvágó ollót?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk kecskét a favágáshoz?
Hogyan válasszunk kirakós fűrészt?
Hogyan válasszunk fáskamrát?
Hogyan válasszuk ki a faipari elektromos csiszolót?
-
Elektromos szerszámok és kézműves szerszámok
Hogyan válasszunk csigafúrót
Hogyan válasszunk szálvágót
Hogyan válasszunk ütvefúrót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk tűzőgépet
Hogyan válasszunk hornyolót
Hogyan válasszunk fúrót
Hogyan válasszunk elektromos gyalugépet
Hogyan válasszunk fúrógépet
Hogyan válasszunk forrasztót
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk csempevágót
Hogyan válasszunk elektromos lemezollót?
Hogyan válasszunk elektromos marógépet
Hogyan válasszunk bontókalapácsot
Hogyan válasszunk polifúziós hegesztőgépet?
Hogyan válasszunk elektromos csavarhúzót
Hogyan válasszunk polisztirol vágót?
Hogyan válasszunk ütvecsavarozót
Hogyan válasszunk gérvágó fűrészt
Hogyan válasszunk elektromos szerszámokat?
Fúrók – Az Ön nélkülözhetetlen társa a munkában
Hogyan válasszuk ki a fúrókalapácsot?
- Elektromos generátorok, elektromos generátorok és minden körülöttük
-
Kompresszorok és légkondicionálás
Hogyan válasszunk álló V-kompresszort
Hogyan válasszunk álló H kompresszort
Hogyan válasszunk kompresszort szárító nélkül
Hogyan válasszunk nyomástartó edényt
Hogyan válasszunk autókompresszort
Hogyan válasszunk álló kompresszort
Hogyan válasszunk csavarkompresszort
Hogyan válasszunk olajmentes kompresszort?
Hogyan válasszunk olajkompresszort
Hogyan válasszunk kompresszort
Minden, ami az autó kompresszoráról szól
-
Fémmegmunkáló gépek és szerszámok
Hogyan válasszunk kompresszort szárítógéppel?
Hogyan válasszunk körfűrészt
Hogyan válasszunk menetvágó készletet
Hogyan válasszunk hajlítókészleteket
Hogyan válasszunk tokmányt és befogót
Hogyan válasszunk szegmenseket hajlítógépekhez
Hogyan válasszunk szorítókészletet
Hogyan válasszunk görgőket egy jelzőgéphez
Hogyan válasszunk redukáló perselyt
Hogyan válasszunk lemezjátszót
Hogyan válasszunk forgófejet
Hogyan válasszunk felső rudat egy hajlítógéphez
Hogyan válasszunk tartozékokat fémmegmunkáló gépekhez?
Hogyan válasszunk kereszt- és többtengelyes satut?
Hogyan válasszunk forgó és dönthető satut?
Hogyan válasszunk precíziós moduláris satut?
Hogyan válasszunk HMS hidraulikus gépsatut?
Hogyan válasszunk FMSN gépsatut?
Hogyan válasszunk FMS gépsatut?
Hogyan válasszunk VMQ gépsatut?
Hogyan válasszunk BSI gépsatut?
Hogyan válasszunk BMP gépsatut?
Hogyan válasszunk BME gépsatut?
Hogyan válasszunk hidraulikus lemezollót?
Hogyan válasszunk kombinált ollót
Hogyan válasszunk lemezvágó ollót
Hogyan válasszunk ollót a fehértáblához
Hogyan válasszunk profil- és rúdvágó ollót?
Hogyan válasszunk karos ollót
Hogyan válasszunk digitális mérőeszközt?
Hogyan válasszunk mérőeszközöket
Hogyan válasszunk CNC marógépet
Hogyan válasszunk CNC lézert
Hogyan válasszunk CNC marógépet
Hogyan válasszunk tábla- és szegélykészítőt
Hogyan válasszunk profilhajlítót
Hogyan válasszunk csőhajlítót
Hogyan válasszunk fémlemez-hajlító gépet?
Hogyan válasszunk fém szalagfűrészt
Hogyan válasszunk körfűrészt fémhez
Hogyan válasszunk fémfűrészt
Hogyan válasszunk tartozékokat egy mágneses fúrógéphez?
Hogyan válasszunk kézi és lábas hidraulikus présgépet?
Hogyan válasszunk hidraulikus-pneumatikus présgépet?
Hogyan válasszunk asztali hidraulikus prést
Hogyan válasszunk hidraulikus műhelyprést
Hogyan válasszunk kézi mechanikus présgépet
Hogyan válasszunk profilhajlító gépet
Hogyan válasszunk elektromos hajlítógépet
Hogyan válasszunk kézi lemezhajlító gépet?
Hogyan válasszunk orbitális csiszolót
Hogyan válasszunk sarokcsiszolót
Hogyan válasszunk asztali köszörűgépet
Hogyan válasszunk egyenes csiszolót
Hogyan válasszunk szalagcsiszolót
Hogyan válasszunk polírozó csiszológépet
Hogyan válasszunk kefés csiszolót
Hogyan válasszunk fúródarálót
Hogyan válasszunk gipszkarton csiszolót
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fűrészlap-csiszolót
Hogyan válasszunk oszcilláló csiszolót?
Hogyan válasszunk multifunkciós csiszológépet?
Hogyan válasszunk más darálók közül
Hogyan válasszunk szerszámmaró gépet
Hogyan válasszunk fúró-marógépet
Hogyan válasszunk asztali routert
Hogyan válasszunk CNC esztergát
Hogyan válasszunk univerzális esztergát
Hogyan válasszunk kombinált esztergát
Hogyan válasszunk esztergát
Hogyan válasszunk fémcsiszolót korongokhoz
Hogyan válasszunk darálót nedves és száraz daráláshoz?
Hogyan válasszunk kombinált darálót
Hogyan válasszunk kéttárcsás darálót?
Hogyan válasszuk a Thermdrill-t
Hogyan válasszunk lemezvágó ollót
Hogyan válasszunk 230 V-os fúrógépet?
Hogyan válasszunk műhelyprést
Hogyan válasszunk gépsatut?
Hogyan válasszunk mérőeszközt
Hogyan válasszunk fúrótornyot
Hogyan válasszunk kerekítőgépet
Hogyan válasszunk kézi élvágó gépet
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fémlemez-hajlító gépet?
Hogyan válasszunk darálót
Hogyan válasszunk csőlyukasztót
Hogyan válasszunk CNC gépet
Hogyan válasszunk mágneses fúrót
Hogyan válasszunk fémmarógépet
Hogyan válasszunk radiális fúrót
Hogyan válasszunk 400 V-os fúrógépet?
Hogyan válasszunk tárcsás csiszológépet
Hogyan válasszunk esztergát
Hogyan válasszunk fémmegmunkáló gépet?
Hogyan válasszunk szalagcsiszolót?
Mi a célja a sarokcsiszolónak és a padcsiszolónak?
Hogyan válasszuk ki a megfelelő darálót?
Hogyan válasszunk excentrikus csiszolót
Hogyan válasszunk elektromos darálót
-
Építőipari és betonipari gépek és szerszámok
Hogyan válasszunk vibrációs döngölőt
Hogyan válasszunk hézagvágót
Hogyan válasszunk vibrációs lemezt?
Hogyan válasszunk mini dömpert
Hogyan válasszunk betonsimítót
Hogyan válasszunk építőipari fűrészt
Hogyan válasszunk eszközöket burkoláshoz és szegélyezéshez
Hogyan válasszunk betonvibrátort?
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk rakodót
Hogyan válasszunk vibrációs hengert?
Hogyan válasszunk csempevágót
Hogyan válasszunk mini kotrógépet
Lescha építési keverők
Hogyan válasszunk gipszkarton csiszolót?
-
Hegesztés, hegesztéstechnológia és anyagösszekötő technológia
Hogyan válasszunk hegesztőkesztyűt
Hogyan válasszunk egyéb kiegészítőket
Hogyan válasszunk hegesztőelektródákat
Hogyan válasszunk elektróda szárítót
Hogyan válasszunk elválasztó spray-t
Hogyan válasszunk hegesztőpozícionálót
Hogyan válasszunk folyamatos lézert?
Impulzusos ipari lézerek
Hogyan válasszunk impulzusos tisztítólézert?
Hogyan válasszunk multifunkciós hegesztőgépet?
Hogyan válasszunk MIG/MAG impulzushegesztőt?
Hogyan válasszunk kivehető adagolóval rendelkező MIG/MAG hegesztőgépet
Hogyan válasszunk vízhűtéses hegesztőgépet?
Hogyan válasszunk FLUX porbeles huzalos hegesztőgépet
Hogyan válasszunk 230 V-os MIG/MAG hegesztőgépet?
Hogyan válasszunk professzionális MIG/MAG hegesztőgépet?
Hogyan válasszunk hobbi MIG/MAG hegesztőgépet?
Hogyan válasszunk porbeles huzalos invertert?
Hogyan válasszunk MMA-TIG/HF invertert
Hogyan válasszunk kombinált invertert?
Hogyan válasszunk MMA/TIG AC/DC invertert
Hogyan válasszunk MMA/TIG/Plazma invertert?
Hogyan válasszunk MMA/TIG invertert
Hogyan válasszunk MIG/MAG invertert?
Hogyan válasszunk indukciós fűtést
Hogyan válasszunk MMA hegesztőkészletet
Hogyan válasszunk TIG készletet?
Hogyan válasszunk MIG/MAG hegesztőkészletet?
Hogyan válasszunk hegesztő tartozékokat
Hogyan válasszunk tisztítólézert
Hogyan válasszunk lézerhegesztőt
Hogyan válasszunk ponthegesztőt
Hogyan válasszunk plazmavágót
Hogyan válasszunk MIG/MAG hegesztőgépet?
Hogyan válasszunk inverteres hegesztőgépet
Hogyan válasszunk MMA hegesztőkészletet
Hogyan válasszunk TIG hegesztőgépet?
Hogyan válasszunk CO2 hegesztőkészletet?
Hogyan válasszunk hegesztőkészletet
Hogyan válasszunk hegesztőgépet
Hogyan válasszunk hegesztősisakot szűrőegységgel
Hogyan válasszunk önsötétedő sisakot
Hogyan válasszunk CNC vágógépet
Hogyan válasszunk védőképernyőket
Hogyan válasszunk rozsdamentes acél tisztítást hegesztés után?
Hogyan válasszunk TIG égőt
Hogyan válasszunk MIG/MAG hegesztőpisztolyt?
Hogyan válasszunk hegesztési füstelszívót?
Hogyan válasszunk hegesztősisakot
Hogyan válasszunk hegesztőasztalt
Hogyan válasszuk ki a volfrámelektródát?
Milyen hegesztési módszerek vannak?
Mi az inverter
Hegesztett kötések
- Kerti felszerelések tanácsadó központja
-
Autóakkumulátor-töltők és indítóberendezések
Hogyan válasszunk indítókábelt
Hogyan válasszunk autóakkumulátor-tesztert?
Hogyan válasszunk feszültségváltót
Hogyan válasszunk autós akkumulátortöltőt indítókábellel?
Hogyan válasszunk 24 V-os autós akkumulátortöltőt?
Hogyan válasszunk 12 V-os autós akkumulátortöltőt?
Hogyan válasszunk 6 V-os akkumulátortöltőt?
Hogyan válasszunk autós akkumulátortöltőt
Hogyan válasszunk professzionális indítóállomást?
Hogyan válasszunk indítóindítót töltővel?
Hogyan válasszunk indítóerősítőt
Hogyan válasszunk zsebindítót
Hogyan válasszunk ki egy kiindulási forrást
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
- Ajánlat az Ön számára

Impulzusos ipari lézerek
Létrehozva 09.11.2026 (Frissítés 09.11.2026)
Az impulzusos ipari lézer rövid lézerimpulzusok segítségével távolítja el a felületről az olyan rétegeket, mint az oxidáció, rozsda, bevonatok, zsír vagy technológiai szennyeződések. A lézert olyan gyártási és karbantartási területeken használják, ahol a precíz tisztítás és az aljzat hőterhelésének korlátozása fontos. A konkrét eredmény azonban mindig az anyagtól, a rétegtől és a folyamatbeállításoktól függ.
Ezért a választás során ne csak a wattban megadott teljesítmény alapján induljon ki. A fő tényezők az anyag és a szennyeződés kombinációja, a kívánt eredmény, az energia és az impulzus hossza, a munkasebesség, valamint a gép biztonságos üzembe állításának lehetőségei. Tekintse meg a tisztítólézerek szélesebb választékát is, amely impulzusos és folyamatos változatokat is tartalmaz.
Gyors ajánlás:
- Érzékenyebb alkatrészek vagy lokalizált területek precíz tisztításához érdemes megfontolni az impulzustechnológiát, és az eredményt reprezentatív mintán ellenőrizni.
- Ipari telepítések és ismétlődő feladatok esetén a folyamatstabilitás, az automatizálási képességek, az integráció és a szolgáltatás alapján válasszon.
- Ha össze kell hasonlítania a hagyományos és az ipari impulzusos kialakításokat , tekintse meg a tisztító impulzuslézerek kategóriáját is.
- Ha a nagyobb területek gyors tisztítása az elsődleges szempont , hasonlítsa össze a technológiát a folyamatos sugarú CW lézerekkel is. A különböző típusok teljesítménybesorolása önmagukban nem méri közvetlenül a tisztítási sebességet.
Kezdje az anyaggal és azzal, amit el szeretne távolítani
Írja le az alkatrész anyagát, a szennyeződés vagy bevonat típusát, annak hozzávetőleges vastagságát és a tisztítás utáni kívánt felületi állapotot. Egy másik eljáráshoz szükség lehet enyhe oxidáció eltávolítására egy acél alkatrészről, eltérő vastagabb bevonatra vagy formamaradványokra. Többrétegű bevonatok esetén a lézer viselkedése az egyes rétegektől függően is változhat.
Az is kulcsfontosságú, hogy mit jelent a „tisztított”. Csak a látható réteget kell eltávolítani, a felületet hegesztésre kell előkészíteni, meg kell őrizni az eredeti felületi szerkezetet, vagy a további felületkezelés előtt egy bizonyos tisztaságot kell elérni? Ezek a kritériumok lehetővé teszik, hogy összehasonlítsa az eredményeket a mintákon, és elkerülje, hogy csak egy általános alkalmazási leírás alapján válasszon.
Ipari gép vásárlása előtt kérjen tesztet a saját alkatrészén vagy egy azonos felületkezelésű anyagon. Ne csak a szennyeződések eltávolítását figyelje, hanem az aljzat változását, az eredmény megismételhetőségét, a munkaidőt és az esetleges későbbi tisztítás szükségességét is.
Impulzusforrás, teljesítmény és impulzusparaméterek
Az impulzuslézer rövid időtartamokra fókuszálja az energiát. Ez előnyös lehet olyan alkalmazásokban, ahol pontosan szabályozni kell a felületre gyakorolt hatást és korlátozni kell a felmelegedését. Ez azonban nem jelenti automatikusan azt, hogy a lézer nem hat az aljzatra, vagy hogy minden anyaghoz alkalmas lesz. A kiválasztott folyamat és az adott alkatrészeken végzett validálás határozza meg az eredményt.
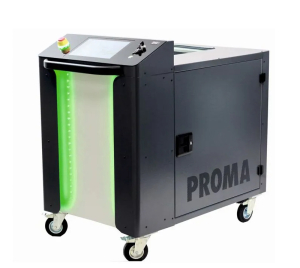
Az ipari impulzuslézerek kategóriájában jelenleg a 200 W kimenő teljesítményű PROMA LCS-200PPU modell szerepel. A gyártó szerint a maximális impulzusenergia meghaladja az 5 mJ-t, a csúcsteljesítmény meghaladja az 50 kW-ot, az impulzushossz 8-2000 ns, a frekvenciaszabályozás pedig 1-4000 kHz. Ezek az adatok a forrás képességeit írják le, nem pedig az egyes alkatrészek garantált tisztítási sebességét vagy minőségét.
Technikai összehasonlításokhoz kérjen magyarázatot arról, hogyan vannak beállítva az egyes paraméterek, és mely kombinációk megfelelőek az Ön munkájához. Fontos azt is látni, hogy az eredmény hogyan változik a különböző fejsebességek, útvonalátfedések és a felülettől való távolságok esetén. Ha különböző anyagokat vagy bevonatokat fog tisztítani, ellenőrizze, hogy a folyamatbeállítások könnyen megismételhetők és menthetők-e.
A kimeneti teljesítmény fontos, de nem ez lehet az egyetlen kritérium. Egy magasabb érték önmagában nem mondja meg, hogy egy adott réteg milyen pontosan távolítható el, vagy hogy az aljzat alkalmas lesz-e további felhasználásra a folyamat után. A tesztet előre meghatározott kritériumok alapján végezze el: tisztaság, aljzat állapota, alkatrészenkénti idő és ismételhetőség.
Munkafej, kinyúlás és irányítási módszer
Kézi tisztítás esetén ellenőrizze a lézerfej súlyát és ergonómiáját, a forráshoz való csatlakozás hosszát és a termék bonyolult alkatrészeihez való hozzáférést. Az LCS-200PPU modell esetében az eladó 10 m optikai szálhosszt és 45°-os fejet ad meg. Ellenőrizze, hogy a kinyúlás megfelelő-e a munkahely elrendezéséhez és a legnagyobb alkatrész kezeléséhez. Nagy alkatrészek esetén a biztonságos kábelvezetés, valamint az alkatrész megtámasztásának vagy befogásának lehetősége ugyanolyan fontos.
Ugyanazon alkatrészek ismételt tisztításához tájékozódjon arról, hogy a gép lehetővé teszi-e az automatikus üzemmódot, és milyen lehetőségek vannak a robotizálásra vagy a gyártósorba való integrációra. A gyártó az ipari modellhez manuális és automatikus üzemmódot sorol fel. Az automatizálás megtervezése előtt erősítse meg a teljes szerelvény szükséges interfészeit, munkatávolságát, vezérlési módját és védőelemeit.
Döntési táblázat
| Igény | Mire kell összpontosítani | Kinek alkalmas a megoldás? |
|---|---|---|
| Precíz rétegeltávolítás korlátozott területről | Impulzus mód, impulzusbeállítás és tesztelés adott anyagon | Karbantartás, szerszámos műhelyek és olyan alkatrészekkel végzett munka, ahol fontos az aljzatra gyakorolt hatás kontrollálása |
| Ugyanazon feladat ismétlése a termelésben | Ismételhető beállítások, automatikus üzemmód, ergonómia és szerviz | Műveletek hasonló alkatrészek rendszeres tételeivel |
| Nagy vagy összetett alkatrészek tisztítása | Fejnyúlás, szálhossz, felülethozzáférés, alkatrészkezelés | Műhelyek és gyártóüzemek, ahol a tisztítandó alkatrészek mérete vagy helyzete változik |
| Összehasonlítás más lézertechnológiákkal | Eredmény a mintán, munkaidő, hatás az aljzatra és az üzemeltetési költségek | Azok az ügyfelek, akik még nem ellenőrizték, hogy impulzus- vagy folyamatos lézerre van-e szükségük |
Energia, tér és munkahelyi biztonság
Az LCS-200PPU esetében a gyártó 230 V/50 Hz tápfeszültséget és 17-40 °C üzemi hőmérsékletet határoz meg. Rendelés előtt ellenőrizze a készülékhez mellékelt dokumentáció szerint az adott elektromos csatlakozást, a biztosítékokat és a telepítési feltételeket. Az eladó a termékoldalon 40 A-es biztosítékot is megad; erősítse meg a szállítóval és a felelős villanyszerelővel, hogy ez a követelmény helyes és megfelel-e az Ön munkahelyének.
Hagyjon helyet a berendezéseknek, a kezelésnek, az alkatrészek kezelésének és a biztonságos kábelezésnek. A gyártó szerint a gép súlya 200 kg, ezért előre tervezze meg a munkahelyre történő szállítást, az ajtókon való áthaladást, valamint a padló vagy a kezelőberendezés teherbírását. Sorba történő telepítés esetén vegye figyelembe a szervizhozzáférést és a berendezés leállítását is.
A lézeres tisztítás külön kockázatértékelést igényel a teljes munkahelyre vonatkozóan. Ellenőrizze az adott konfiguráció lézerosztályát, a zárt térre vagy zárt térre vonatkozó követelményeket, a blokkolást, a közvetlen és visszavert sugárzás elleni védelmet, valamint a megfelelő védőfelszerelést. A szemüveget, függönyöket vagy árnyékolást a hullámhossz és a berendezés gyártójának utasításai alapján válassza ki; a szabványos hegesztővédő felszerelések nem tekinthetők automatikusan lézeres tisztítás elleni védelemnek.
A tisztítás során a bevonat eltávolításakor füst és részecskék keletkezhetnek. Ezért az elszívórendszert a feldolgozott anyagnak és annak felületkezelésének megfelelően kell megtervezni. Kérdezze meg a szállítót az ajánlott elszívási, szűrési megoldásokról és az összegyűjtött hulladék biztonságos kezelésével kapcsolatos eljárásokról. A konkrét biztonsági és üzemeltetési utasításokért mindig olvassa el a gép dokumentációját és a munkahelyi értékelést.
Szóval melyik típust válasszuk?
Egy ipari impulzuslézer akkor lehet hasznos, ha ismételhető feladatról van szó, érzékenyebb felületek tisztítását kell szabályozni, vagy gyártási folyamatba szeretné integrálni. Az LCS-200PPU mostantól ebbe az alkategóriába tartozik. Ha nem biztos benne, hogy egy ipari változat alkalmas-e a feladatra, hasonlítsa össze a hagyományos impulzusos tisztítólézerekkel és a folyamatos hullámú CW lézerekkel, és döntsön a saját alkatrészein végzett tesztelés alapján.
A leggyakoribb hibák a választás során
- A kiválasztás a kimeneti teljesítmény alapján történik, a tényleges anyag és bevonat tesztelése nélkül.
- A feltételezés az, hogy az impulzuslézer nem tudja megváltoztatni vagy károsítani az aljzatot.
- A tisztítási sebesség becslése kizárólag a watt vagy a marketingleírás alapján.
- A fej elérésének, az alkatrész mozgatásának, az üreghez való hozzáférésnek és a berendezés helyének kihagyása.
- Védőfelszerelés vagy elszívás kiválasztása egy adott lézerfolyamathoz való alkalmasság megerősítése nélkül.
- A nehézgépek elektromos csatlakozásainak, telepítésének, szervizelésének és kezelésének nem megfelelő ellenőrzése.
Gyakran ismételt kérdések
Alkalmas-e az impulzusos ipari lézer rozsda és festék eltávolítására?
Alkalmas lehet, de az eredmény a réteg típusától és vastagságától, az alatta lévő anyagtól és a kívánt felületi állapottól függ. Kiválasztás előtt ellenőrizze a folyamatot egy olyan mintán, amely megfelel a tényleges alkatrésznek.
A 200 W teljesítmény azt jelenti, hogy a gép gyorsan tisztít?
Nem önmagában. A sebességet a szennyeződés típusa, az impulzusbeállítás, a fejvezetés, a munkafelület és a kívánt minőség is befolyásolja. Az időt egy adott alkatrészen hasonlítsa össze, ne csak a teljesítményadatot.
Mi a különbség a hagyományos és az ipari impulzuslézer között?
A konkrét konstrukciót és paramétereket össze kell hasonlítani az egyes modellekkel és azok dokumentációjával. A PROMA az ipari PPU sorozatot a Trumpf forrással rendelkező professzionális impulzuslézerek közé sorolja; a hagyományos PU sorozat a gyártótól függően más forrást használ. Döntését a bevált alkalmazás, a konfiguráció és a támogatás alapján hozza meg.
Szükségem van szívásra a lézerhez?
A követelmények a tisztítandó anyagtól, a rétegtől és a művelettől függenek. Értékelje a füstöket és a részecskéket az adott feladathoz, és tervezze meg az elszívást a gyártó utasításai és a munkahely szakmai megítélése szerint.
Elegendő a védőszemüveg lézerhegesztéshez?
Ez nem feltételezhető. A védőfelszerelésnek meg kell felelnie az adott eszköz hullámhosszának és kockázatainak. A megfelelő berendezést, a lézerosztályt és a munkahelyi védelmet a gyártó dokumentációjában kell megerősíteni.
Hogyan ellenőrizhető, hogy a lézer nem károsítja-e a tisztítandó alkatrészt?
Végezzen el egy tesztet egy reprezentatív mintán, és értékelje nemcsak a réteg eltávolítását, hanem az aljzat változását és az alkatrész későbbi használhatóságát is. Előzetesen határozza meg az eredménykritériumokat.
Ha ismeri az anyagot, a bevonat típusát és a kívánt eredményt, összehasonlíthatja a megfelelő ipari impulzuslézerek tisztítását . Igényes vagy automatizált alkalmazások esetén vásárlás előtt kérjen mintavizsgálatot, a biztonsági követelmények megerősítését és a megfelelő elszívásra vonatkozó javaslatot.
Autor článku: Tomas Gerlich