- Kategóriák
-
Akkumulátoros gépek, szerszámok és tartozékok
 Hogyan válasszunk akkus egyenes csiszolót
Hogyan válasszunk akkus szalagcsiszolót
Hogyan válasszunk akkus orbitális csiszolót?
Hogyan válasszunk akkus multifunkciós csiszolót?
Hogyan válasszunk akkus sarokcsiszolót
Hogyan válasszunk akkus excentercsiszolót?
Hogyan válasszunk akkus fűrészt építőanyagokhoz
Hogyan válasszunk akkus merülőfűrészt
Hogyan válasszunk akkus gérvágó fűrészt
Hogyan válasszunk akkus orsófűrészt?
Hogyan válasszunk akkus szúrófűrészt
Hogyan válasszunk akkus körfűrészt
Hogyan válasszunk akkus láncfűrészt
Hogyan válasszunk akkus szerszámkészletet
Hogyan válasszunk akkus szegélynyírót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk akkus fúrót és bontókalapácsot
Hogyan válasszunk akkus csiszológépet
Hogyan válasszunk akkumulátort és töltőt
Hogyan válasszunk akkus ütvecsavarozót
Hogyan válasszunk akkus polírozót
Hogyan válasszunk akkus csavarhúzót
Hogyan válasszunk akkus szegezőpisztolyt
Hogyan válasszunk elemes zseblámpát
Hogyan válasszunk akkus pisztolyt
Hogyan válasszunk elemes rádiót?
Hogyan válasszunk akkus fűrészt
Hogyan válasszunk akkus kerti porszívót és lombfúvót?
Hogyan válasszunk akkus ollót
Hogyan válasszunk vezeték nélküli porszívót
Hogyan válasszunk akkus gyalut
Hogyan válasszunk akkumulátoros kompresszort
Hogyan válasszunk akkumulátoros hidraulikus prést és fogót?
Hogyan válasszunk akkus permetezőt
Hogyan válasszunk akkus hőlégpisztolyt
Hogyan válasszunk akkus keverőgépet
Hogyan válasszunk akkus racsnit
Hogyan válasszunk akkumulátoros vízpumpát
Hogyan válasszunk akkus magasnyomású mosót
Hogyan válasszunk vezeték nélküli routert
Hogyan válasszunk akkumulátoros ventilátort
Hogyan válasszuk ki az akkumulátoros lemezvágót?
Hogyan válasszunk Aku ecsetet?
-
Műhely és minden körülötte (berendezések, gépek, szerszámok)
Hogyan válasszunk hidraulikus csörlőt
Hogyan válasszunk akkus csörlőt
Hogyan válasszunk ugrókötelet
Hogyan válasszunk kézi kötélfeszítőt
Hogyan válasszunk 12 és 24 V-os elektromos csörlőt?
Hogyan válasszunk kézi csörlőt
Hogyan válasszunk elektromos drótkötél emelőt?
Hogyan válasszunk drótköteles emelőt és csörlőt
Hogyan válasszunk hangszigetelt kompresszort
Hogyan válasszunk töltőt egy EFB akkumulátorhoz
Hogyan válasszunk emelőt és emelőt
Hogyan válasszunk hidraulikus emelőhengert
Hogyan válasszunk hidraulikus cipőemelőt
Hogyan válasszunk emelőt
Hogyan válasszunk sebességváltó emelőt
Hogyan válasszunk pneumatikus harmonika emelőt
Hogyan válasszunk mobil hidraulikus emelőt
Hogyan válasszunk hidraulikus emelőkocsit?
Hogyan válasszunk üveg tapadókorongokat
Hogyan válasszunk raklapemelőt
Hogyan válasszunk gipszkarton emelőt
Hogyan válasszunk raklapemelőt
Hogyan válasszunk szállítási platformot
Hogyan válasszunk emelőasztalt
Hogyan válasszunk kézikocsit
Hogyan válasszunk kézi targoncát
Hogyan válasszunk ruddle-t
Hogyan válasszunk műhelybútort
Hogyan válasszunk szerszámos szekrényt
Hogyan válasszunk műhelybútor-garnitúrát
Hogyan válasszunk műhelypolcot
Hogyan válasszunk szerszám nélküli műhelykocsit?
Hogyan válasszunk műhelyi szerszámkocsit?
Hogyan válasszunk műhelykocsit
Hogyan válasszunk gáz infravörös fűtőberendezést
Hogyan válasszunk olajtüzelésű infravörös fűtőtestet?
Hogyan válasszunk elektromos infravörös fűtőtestet
Hogyan válasszunk közvetlen tüzelésű olajfűtőt?
Hogyan válasszunk közvetett égésű olajfűtőt
Hogyan válasszunk gáztűzhelyet
Hogyan válasszunk gázfűtőt
Hogyan válasszunk gázfűtő ventilátort
Hogyan válasszunk olajradiátort
Hogyan válasszunk hőtárolót
Hogyan válasszunk elektromos ventilátoros fűtőtestet
Hogyan válasszunk állóventilátort
Hogyan válasszunk radiális ventilátort
Hogyan válasszunk axiális ventilátort
Hogyan válasszunk építőipari és ipari páramentesítőt
Hogyan válasszunk munkaállványokat és talapzatokat?
Hogyan válasszunk ácsgyalut
Hogyan válasszunk összecsukható munkapadot
Hogyan válasszunk műhelyasztalt és padot
Hogyan válasszunk munkapadot
Hogyan válasszunk adszorpciós páramentesítőt
Hogyan válasszunk ipari ventilátort
Hogyan válasszunk otthoni páramentesítőt
Hogyan válasszunk gázfűtőt
Hogyan válasszunk olajfűtőt
Hogyan válasszunk infravörös fűtőtestet
Hogyan válasszunk elektromos fűtőtestet
Hogyan válasszunk fűtőpanelt
Hogyan válasszunk emelőberendezést
Hogyan válasszunk kezelőberendezést
Hogyan válasszunk fűtőtestet
Hogyan válasszunk páramentesítőt
Csiszolási, vágási és vágási tippek a nagyszerű eredményekért
A pneumatikus szerszámok előnyei
Hogyan válasszunk nyomatékkulcsot?
Hogyan válasszunk fájlokat?
Hogyan válasszunk megfelelő fémollót?
Hogyan válasszunk satut a műhelyhez?
Hogyan válasszunk fúrógépet
Hogyan válasszunk asztali körfűrészt a műhelyünkbe?
Axes
Hogyan válasszuk ki a kézi gyaluokat?
Hogyan válasszunk kézi fűrészt?
Hogyan válasszuk ki a forgács- és porelszívót?
Eszköz
Hogyan válasszuk ki a mérő lézert?
-
Faipari gépek, szerszámok és technológia
Hogyan válasszunk kombinált famegmunkáló gépet
Hogyan válasszunk fa marógépet
Hogyan válasszunk faesztergát
Hogyan válasszunk tartóállványokat
Hogyan válasszunk vésőgépet
Hogyan válasszunk porszívót
Hogyan válasszunk élzárógépet
Hogyan válasszunk szalagfűrészt fához
Hogyan válasszunk körfűrészt fához
Hogyan válasszunk körfűrészt
Hogyan válasszuk ki a törzsfűrészt?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk gyalut
Hogyan válasszunk faipari gépet?
Hogyan válasszuk ki a farfűrészt?
Hogyan válasszuk ki a szalagfűrészt?
Hogyan válasszuk ki a körfűrészt?
Hogyan válasszuk ki a gallyvágó ollót?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk kecskét a favágáshoz?
Hogyan válasszunk kirakós fűrészt?
Hogyan válasszunk fáskamrát?
Hogyan válasszuk ki a faipari elektromos csiszolót?
-
Elektromos szerszámok és kézműves szerszámok
Hogyan válasszunk csigafúrót
Hogyan válasszunk szálvágót
Hogyan válasszunk ütvefúrót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk tűzőgépet
Hogyan válasszunk hornyolót
Hogyan válasszunk fúrót
Hogyan válasszunk elektromos gyalugépet
Hogyan válasszunk fúrógépet
Hogyan válasszunk forrasztót
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk csempevágót
Hogyan válasszunk elektromos lemezollót?
Hogyan válasszunk elektromos marógépet
Hogyan válasszunk bontókalapácsot
Hogyan válasszunk polifúziós hegesztőgépet?
Hogyan válasszunk elektromos csavarhúzót
Hogyan válasszunk polisztirol vágót?
Hogyan válasszunk ütvecsavarozót
Hogyan válasszunk gérvágó fűrészt
Hogyan válasszunk elektromos szerszámokat?
Fúrók – Az Ön nélkülözhetetlen társa a munkában
Hogyan válasszuk ki a fúrókalapácsot?
- Elektromos generátorok, elektromos generátorok és minden körülöttük
- Kompresszorok és légkondicionálás
-
Fémmegmunkáló gépek és szerszámok
Hogyan válasszunk hajlítókészleteket
Hogyan válasszunk tokmányt és befogót
Hogyan válasszunk szegmenseket hajlítógépekhez
Hogyan válasszunk szorítókészletet
Hogyan válasszunk görgőket egy jelzőgéphez
Hogyan válasszunk redukáló perselyt
Hogyan válasszunk lemezjátszót
Hogyan válasszunk forgófejet
Hogyan válasszunk felső rudat egy hajlítógéphez
Hogyan válasszunk tartozékokat fémmegmunkáló gépekhez?
Hogyan válasszunk kereszt- és többtengelyes satut?
Hogyan válasszunk forgó és dönthető satut?
Hogyan válasszunk precíziós moduláris satut?
Hogyan válasszunk HMS hidraulikus gépsatut?
Hogyan válasszunk FMSN gépsatut?
Hogyan válasszunk FMS gépsatut?
Hogyan válasszunk VMQ gépsatut?
Hogyan válasszunk BSI gépsatut?
Hogyan válasszunk BMP gépsatut?
Hogyan válasszunk BME gépsatut?
Hogyan válasszunk hidraulikus lemezollót?
Hogyan válasszunk kombinált ollót
Hogyan válasszunk lemezvágó ollót
Hogyan válasszunk ollót a fehértáblához
Hogyan válasszunk profil- és rúdvágó ollót?
Hogyan válasszunk karos ollót
Hogyan válasszunk digitális mérőeszközt?
Hogyan válasszunk mérőeszközöket
Hogyan válasszunk CNC marógépet
Hogyan válasszunk CNC lézert
Hogyan válasszunk CNC marógépet
Hogyan válasszunk tábla- és szegélykészítőt
Hogyan válasszunk profilhajlítót
Hogyan válasszunk csőhajlítót
Hogyan válasszunk fémlemez-hajlító gépet?
Hogyan válasszunk fém szalagfűrészt
Hogyan válasszunk körfűrészt fémhez
Hogyan válasszunk fémfűrészt
Hogyan válasszunk tartozékokat egy mágneses fúrógéphez?
Hogyan válasszunk kézi és lábas hidraulikus présgépet?
Hogyan válasszunk hidraulikus-pneumatikus présgépet?
Hogyan válasszunk asztali hidraulikus prést
Hogyan válasszunk hidraulikus műhelyprést
Hogyan válasszunk kézi mechanikus présgépet
Hogyan válasszunk profilhajlító gépet
Hogyan válasszunk elektromos hajlítógépet
Hogyan válasszunk kézi lemezhajlító gépet?
Hogyan válasszunk orbitális csiszolót
Hogyan válasszunk sarokcsiszolót
Hogyan válasszunk asztali köszörűgépet
Hogyan válasszunk egyenes csiszolót
Hogyan válasszunk szalagcsiszolót
Hogyan válasszunk polírozó csiszológépet
Hogyan válasszunk kefés csiszolót
Hogyan válasszunk fúródarálót
Hogyan válasszunk gipszkarton csiszolót
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fűrészlap-csiszolót
Hogyan válasszunk oszcilláló csiszolót?
Hogyan válasszunk multifunkciós csiszológépet?
Hogyan válasszunk más darálók közül
Hogyan válasszunk szerszámmaró gépet
Hogyan válasszunk fúró-marógépet
Hogyan válasszunk asztali routert
Hogyan válasszunk CNC esztergát
Hogyan válasszunk univerzális esztergát
Hogyan válasszunk kombinált esztergát
Hogyan válasszunk esztergát
Hogyan válasszunk fémcsiszolót korongokhoz
Hogyan válasszunk darálót nedves és száraz daráláshoz?
Hogyan válasszunk kombinált darálót
Hogyan válasszunk kéttárcsás darálót?
Hogyan válasszuk a Thermdrill-t
Hogyan válasszunk lemezvágó ollót
Hogyan válasszunk 230 V-os fúrógépet?
Hogyan válasszunk műhelyprést
Hogyan válasszunk gépsatut?
Hogyan válasszunk mérőeszközt
Hogyan válasszunk fúrótornyot
Hogyan válasszunk kerekítőgépet
Hogyan válasszunk kézi élvágó gépet
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fémlemez-hajlító gépet?
Hogyan válasszunk darálót
Hogyan válasszunk csőlyukasztót
Hogyan válasszunk CNC gépet
Hogyan válasszunk mágneses fúrót
Hogyan válasszunk fémmarógépet
Hogyan válasszunk radiális fúrót
Hogyan válasszunk 400 V-os fúrógépet?
Hogyan válasszunk tárcsás csiszológépet
Hogyan válasszunk esztergát
Hogyan válasszunk fémmegmunkáló gépet?
Hogyan válasszunk szalagcsiszolót?
Mi a célja a sarokcsiszolónak és a padcsiszolónak?
Hogyan válasszuk ki a megfelelő darálót?
Hogyan válasszunk excentrikus csiszolót
Hogyan válasszunk elektromos darálót
-
Építőipari és betonipari gépek és szerszámok
Hogyan válasszunk vibrációs döngölőt
Hogyan válasszunk hézagvágót
Hogyan válasszunk vibrációs lemezt?
Hogyan válasszunk mini dömpert
Hogyan válasszunk betonsimítót
Hogyan válasszunk építőipari fűrészt
Hogyan válasszunk eszközöket burkoláshoz és szegélyezéshez
Hogyan válasszunk betonvibrátort?
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk rakodót
Hogyan válasszunk vibrációs hengert?
Hogyan válasszunk csempevágót
Hogyan válasszunk mini kotrógépet
Lescha építési keverők
Hogyan válasszunk gipszkarton csiszolót?
-
Hegesztés, hegesztéstechnológia és anyagösszekötő technológia
Hogyan válasszunk hegesztősisakot szűrőegységgel
Hogyan válasszunk önsötétedő sisakot
Hogyan válasszunk CNC vágógépet
Hogyan válasszunk védőképernyőket
Hogyan válasszunk rozsdamentes acél tisztítást hegesztés után?
Hogyan válasszunk TIG égőt
Hogyan válasszunk MIG/MAG hegesztőpisztolyt?
Hogyan válasszunk hegesztési füstelszívót?
Hogyan válasszunk hegesztősisakot
Hogyan válasszunk hegesztőasztalt
Hogyan válasszuk ki a volfrámelektródát?
Milyen hegesztési módszerek vannak?
Hogyan válasszunk hegesztőt vagy invertert?
Mi az inverter
Tanácsok hegesztőgép vásárlásakor - MIG-MAG(Co2)
Hegesztett kötések
Tanácsok hegesztőgép vásárlásához - Inverter
- Kerti felszerelések tanácsadó központja
-
Autóakkumulátor-töltők és indítóberendezések
Hogyan válasszunk indítókábelt
Hogyan válasszunk autóakkumulátor-tesztert?
Hogyan válasszunk feszültségváltót
Hogyan válasszunk autós akkumulátortöltőt indítókábellel?
Hogyan válasszunk 24 V-os autós akkumulátortöltőt?
Hogyan válasszunk 12 V-os autós akkumulátortöltőt?
Hogyan válasszunk 6 V-os akkumulátortöltőt?
Hogyan válasszunk autós akkumulátortöltőt
Hogyan válasszunk professzionális indítóállomást?
Hogyan válasszunk indítóindítót töltővel?
Hogyan válasszunk indítóerősítőt
Hogyan válasszunk zsebindítót
Hogyan válasszunk ki egy kiindulási forrást
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
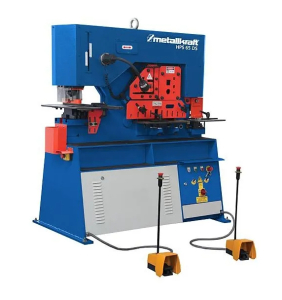
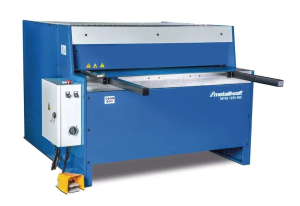
Hogyan válasszunk hidraulikus lemezollót?
Létrehozva 29.10.2026 (Frissítés 29.10.2026)
A hidraulikus lemezollók lemezek egyenes vágására és félkész termékek előkészítésére szolgálnak a további gyártáshoz. Lakatos műhelyekben és gyártóüzemekben használják őket, ahol rendszeresen készítenek elő szalagokat, nyersdarabokat vagy alkatrészeket a későbbi hajlításhoz és hegesztéshez. Előnyeiket a tényleges megrendelések alapján kell felmérni: milyen anyagot dolgoznak fel, milyen hosszú vágásokra van szükség, és naponta hányszor változtatják a méreteket.
A választás során a fő tényezők az adott anyag vágási kapacitása, a munkaszélesség, a hátfal ütközőjének kialakítása, a beállítási lehetőségek és az üzemi körülmények . A modell megnevezése vagy a motor teljesítménye önmagában nem elegendő. A gépnek kezelnie kell a szükséges lemezt, lehetővé kell tennie a méretek kényelmes ismétlését, és ugyanakkor illeszkednie kell a gyártási térbe, beleértve a lemezek kezelését is.
Gyors ajánlás:
- Egyedi műhely hasonló anyagokkal: hasonlítsa össze az alap hidraulikus kialakítást motoros hátfallal és a vágási rés egyértelmű kézi beállításával.
- Gyakori vastagságváltozásokkal járó gyártás: érdemes megfontolni a motoros nyírórés-állítást és a gépváltást megkönnyítő vezérlőket.
- Ismétlődő sorozatnyi üres darabok: a hangsúly az ütköző szabályozásán, a méretekkel való munkán, a lemez megtámasztásán és a kész alkatrészek eltávolításán van.
- Összeszerelés és alakvágás: először ellenőrizze, hogy a hordozható olló vagy a vágó lenne-e a jobb megoldás.
Először is, tisztázd, hogy mit fogsz vágni.
Készítsen áttekintést a gyakori termékekről és a legnagyobb igényű tervezett megrendelésekről. Minden tételhez írja le az anyagot, annak szilárdságát, vastagságát, vágási hosszát, a szükséges nyersanyag méretét és a tételméretet. Érdemes hozzáadni a felületi követelményeket és a megengedett alakváltozásokat is. Egy ilyen bejegyzés lehetővé teszi a gépek összehasonlítását a ténylegesen elvégzendő munka alapján.
A hidraulikus lemezollót elsősorban sík lemez egyenes vágásához válasszon. Ha íveket kell kivágnia, beépített burkolaton kell dolgoznia vagy profilozott lemezeket kell szétválasztania, hasonlítsa össze az elektromos lemezollót is. Fix helytől távol végzett munkákhoz az akkumulátoros lemezolló megfelelő lehet, mindig az adott szerszám céljától függően.
A klasszikus lemezollók és a lyukasztógépek közötti különbségeket részletesebben ismerteti az „Elektromos lemezolló kiválasztása” című tanácsadó. Egy hidraulikus géppel a kapacitásra és a termelésszervezésre összpontosíthat.
Mindig hasonlítsa össze a lemez vastagságát a szilárdsággal
A maximális vastagságot a gyártó által meghatározott feltételek mellett adják meg. Előfordulhat, hogy ugyanaz a gép nem képes azonos vastagságú, különböző anyagokból készült lemezeket megmunkálni. Összehasonlításkor ne csak a millimétereket, hanem a N/mm²-ben megadott referencia szilárdságot is nézze. Az „acél” vagy „rozsdamentes acél” általános megnevezés nem feltétlenül elegendő a kapacitás megerősítéséhez.
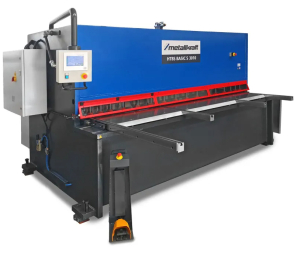
Például a HTBS BASIC S 3006 modell 6 mm-es vastagságú acéllemezzel rendelkezik 400 N/mm² szilárdságnál, illetve 4 mm-es vastagságú acéllemezzel 700 N/mm² szilárdságnál. A gyakorlatban ez azt jelenti, hogy a 6 mm-es érték nem használható automatikusan minden acéllemezhez. Rendelés előtt tájékoztassa a szállítót a pontos anyagminőségről, és ellenőriztesse a gép alkalmasságát a tervezett munkára.
Ha a gyártás során eltérő minőségeket használnak, vagy rendszeresen közelítik a katalógusban megadott maximumot, akkor egyénileg válasszon. Az univerzális százalékos tartalék nem feltétlenül fed le minden körülményt. Igényes nyersdarabok esetén érdemes megállapodni egy minta ellenőrzésében, és előre meghatározni, hogy milyen eredményt tekint kielégítőnek.
A munkaszélességet a leghosszabb vágási hossznak megfelelően válassza ki.
A munkaszélesség határozza meg, hogy a gyártó által megadott feltételek mellett milyen hosszú egyenes vágás végezhető egyetlen menetben. Használja azt a méretet, amely ténylegesen a pengék mentén fut. Ne keverje össze a bemeneti tábla teljes méretével vagy a hátfal mélységével.
Szemléltetésképpen a HTBS BASIC S 3006 munkaszélessége 3060 mm. Ez az információ a hátsó ütközőtől eltérő, akár 1000 mm-es tartományú jellemzőt ír le: az első a vágási hosszra, a második a nyersdarab méretének a betáplálási irányban történő beállítására vonatkozik. Ezért rendeléskor kérjük, mindkét kívánt méretet külön adja meg.
Egy hosszabb gép akkor lehet hasznos, ha a kapacitását rendszeres munkákhoz fogja használni. Ugyanakkor vegye figyelembe a kisebb alkatrészek kezelését és a helyigényt is. Ha kivételesen nagy formátumokat dolgoz fel, hasonlítsa össze egy nagyobb gépbe történő befektetést azzal a lehetőséggel, hogy ezeket a munkákat más gyártási folyamattal is elvégezhesse.
A hátrameneti ütköző és a kormányzás határozza meg a kényelmet a méretek ismétlésekor
A hátsó ütköző segít az ismételt vágások méretének beállításában. Figyelje meg a tartományát, a meghajtási módját, a vezérlését és a gyártó által megadott pontosságot. A kijelző felbontása önmagában nem bizonyítja a kész alkatrész pontosságát. A fémlemez pozicionálása és megtámasztása is fontos az eredmény szempontjából.
Ismétlődő sorozatok esetén mutasson be egy tipikus munkafeladatot: adjon meg egy méretet, módosítsa a beállításokat, és térjen vissza az előző feladathoz. Ellenőrizze, hogy a mellékelt vezérlőegység milyen funkciókat tartalmaz, és hogy azok megfelelnek-e az Ön munkamódszerének. Az NC-megnevezés a konkrét funkciók leírása nélkül nem nyújt elegendő információt a döntéshozatalhoz.
Egy egyszerűbb kialakítás ésszerű választás lehet kevesebb változtatás esetén. Gyakori változtatások esetén érdemes felmérni a beállításhoz és a kezelő betanításához szükséges időt is. A magasabb felszereltségű berendezések akkor előnyösek, ha egy adott ismétlődő tevékenységet tesznek lehetővé a termelésben.
A nyírórés, a leszorítóerő és az alátámasztások befolyásolják az eredményt
A vágási rés a vágóélek közötti távolság. Különböző anyagok és vastagságok esetén kövesse a gyártó értékeit és eljárásait. Vásárláskor vegye figyelembe, hogy a kezelő milyen könnyen tudja elvégezni és ellenőrizni a szükséges beállításokat.
Egy alapkonfiguráció példájaként összehasonlítható a HTB DE 3006 hidraulikus nyíróolló, amely manuálisan központilag állítható nyírórés-állítással rendelkezik . Ezzel szemben a HTBS BASIC S 3006 motoros nyírórés-állítással kínál megoldást a kényelmesebb beállításmódosításra. Ezek a különböző berendezések reprezentatív példái; mindig ellenőrizze a teljes megrendelésre való alkalmasságot.
Nagy panelek esetén ellenőrizze az elülső tartókarokat, az oldalsó vezetőket és a lemez mozgását az asztalon. Szabadon álló alkatrészek esetén vegye figyelembe az anyag érintkezését a támasztékokkal és a nyomást is. Vékony vagy nehezen megtámasztható lemezek esetén érdeklődjön a megfelelő tartórendszerről és annak a gépkínálatában való szerepeltetéséről.
Milyen típusú megoldás illik a munkádhoz?
| Igény | Mire kell összpontosítani | Kinek alkalmas a megoldás? |
|---|---|---|
| Hasonló nyersdarabok ugyanabból az anyagból | Megerősített kapacitás, egyszerű ütközőállítás és alapfelszereltség | Egyedi műhely kevesebb változtatással |
| Gyakori anyag- és vastagságváltozások | Kényelmes vágási rés beállítása és egyértelmű kezelőszervek | Működés különféle megrendelésekkel |
| Méretében azonos alkatrészek ismétlődő sorozata | Vezérlőfunkciók, leállítási tulajdonságok és a kész alkatrészek kezelése | Kis- és közepes sorozatgyártás |
| Hosszú vagy nehéz deszkák | Munkaszélesség, támaszok és az azt követő kezelés | Nagyobb lemezalkatrészek gyártói |
| Látható és érzékeny felületek | Érintkező felületek, nyomások és mintavizsgálatok | Borítók és látható részek gyártása |
Ne csak a motor alapján ítéld meg a termelékenységet
A motorteljesítmény a gép elektromos és működési értékelésére szolgáló adat. Nem helyettesíti a vágási kapacitást. Hasonlóképpen, a percenkénti vágások katalógusban szereplő száma nem jelzi, hogy hány kész nyersdarabot fog előállítani egy műszak alatt. A teljes idő magában foglalja a lapok betöltését, beállítását, a méretek ellenőrzését és az alkatrészek eltávolítását.
Összehasonlításkor ezért írja le a teljes munkaciklust. Egyes gyártási folyamatoknál a gyors méretváltoztatás lesz fontosabb, másoknál egy nagyméretű tábla alátámasztása. A munkahelyen megfelelő mérőeszközöket is kell biztosítani a nyersdarabok ellenőrzéséhez , amelyeket az alkatrészek mérete és a szükséges tűrések szerint kell kiválasztani.
Rendelés előtt vegye figyelembe az energiát, a helyet és a telepítési lehetőségeket.
Ellenőrizze az adott modell elektromos csatlakozását és a telepítési követelményeket. Mindkét példában a megadott tápfeszültség 400 V. A szükséges biztosítékokat, tápellátást és csatlakozásokat azonban a gép dokumentációja és a szakmai megítélés alapján határozza meg. Ha a konfiguráció pneumatikus elemeket tartalmaz, akkor a sűrített levegőre vonatkozó követelményeket is kérje el.
A műhelytervben rajzolja be a gépet, a legnagyobb deszka berakodásának helyét, a munkahely hátulját és a forgács elszállításának helyét. A gép külső méretei nem a teljes szükséges munkaterületet jelentik. Ne feledkezzen meg a szervizeléshez szükséges hozzáférésről és a védőfelszerelések állapotáról.
Szállítás előtt döntsön a kirakodásról, a kapu áthaladásáról, az átrakodási útvonalról és a padlózat alkalmasságáról. A pontos konfiguráció érdekében szerezze be a szállítótól az alapozásra, az elhelyezésre és az esetleges lehorgonyzásra vonatkozó követelményeket. Az ajánlatban szerepeljenek az üzembe helyezési, képzési és szervizelési feltételek is. Az üzemeltetést és a karbantartást a gyártó utasításai szerint kell végezni.
A leggyakoribb hibák a választás során
- A maximális vastagság összehasonlítása az anyag referencia szilárdságának ellenőrzése nélkül.
- A vágási hossz cseréje a hátsó nyomtávolság tartományára.
- A kiválasztás a motor teljesítményfelvételén alapul, a megerősített vágási kapacitás helyett.
- Feltételezzük, hogy a képen látható felszerelés a standard szállítási terjedelem része.
- A termelékenységet csak a percenkénti vágások száma alapján lehet megítélni.
- A támasztékok, a kezelés, a kirakodás és a gép mögötti hely elhagyása.
- Gép rendelése a vágás szükséges pontosságának és minőségének tisztázása nélkül.
Gyakran ismételt kérdések
Vajon a 6 mm-es ollók ugyanolyan vastag rozsdamentes acélt tudnak kezelni?
Ilyen következtetés nem vonható le kizárólag a vastagsági adatokból. Ellenőrizze a rozsdamentes acél adott minőségének és szilárdságának megfelelő kapacitást, a pengék alkalmasságát és a szükséges beállításokat. A gyártó által megadott feltételek a mérvadók.
Megéri a motoros nyírórés-állítás?
Különösen akkor vegye ezeket figyelembe, ha gyakran változtatja az anyagokat és a vastagságokat. Ha hosszú ideig hasonló munkákat végez, a kézi központi beállítás megfelelő lehet. Döntsen a beállítás gyakorisága és mindkét lehetőség bemutatása alapján.
Az NC vezérlés garantálja a kész alkatrész pontos méreteit?
A vezérlés megkönnyíti a leállítási pozíció beállítását és megismétlését. A kész nyersdarab szükséges pontosságát azonban az adott anyag, méret és munkafolyamat esetén ellenőrizni kell. Kérjen pontossági adatokat, és egyezzen meg az elfogadási módról.
Lehet később opcionális felszerelést hozzáadni?
Ez a gép adott elemétől és kivitelétől függ. Néhány opciót a vásárláskor kell megrendelni. Kérjen írásos visszaigazolást a standard szállítási terjedelemről, az opcionális felszerelésekről és a jövőbeni módosításokról.
Milyen információkra kell felkészülni a szakértői ajánlásokhoz?
Kérjük, adja meg az anyagminőséget és szilárdságot, a vastagságot, a leghosszabb vágott részt, a nyersdarab méreteit, a tételméretet és a szükséges tűréshatárokat. Tüntesse fel a helyigényt, a teljesítményt és a kezelési információkat. A tipikus alkatrészek rajzai is hasznosak lesznek.
Válasszon gépet a teljes gyártási feladat alapján
Kezdje az anyaggal és a méretekkel, folytassa az ütközőkkel és beállításokkal, végül ellenőrizze a teljes műveletet. Tekintse meg a hidraulikus lemezollókat , és készítse elő a megrendeléseihez szükséges dokumentumokat. Segítünk kiválasztani a megfelelő kapacitást, konfigurációt és a kapcsolódó berendezéseket az Ön konkrét gyártási igényei alapján.
Autor článku: Tomas Gerlich