- Kategóriák
-
Akkumulátoros gépek, szerszámok és tartozékok
 Hogyan válasszunk akkus egyenes csiszolót
Hogyan válasszunk akkus szalagcsiszolót
Hogyan válasszunk akkus orbitális csiszolót?
Hogyan válasszunk akkus multifunkciós csiszolót?
Hogyan válasszunk akkus sarokcsiszolót
Hogyan válasszunk akkus excentercsiszolót?
Hogyan válasszunk akkus fűrészt építőanyagokhoz
Hogyan válasszunk akkus merülőfűrészt
Hogyan válasszunk akkus gérvágó fűrészt
Hogyan válasszunk akkus orsófűrészt?
Hogyan válasszunk akkus szúrófűrészt
Hogyan válasszunk akkus körfűrészt
Hogyan válasszunk akkus láncfűrészt
Hogyan válasszunk akkus szerszámkészletet
Hogyan válasszunk akkus szegélynyírót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk akkus fúrót és bontókalapácsot
Hogyan válasszunk akkus csiszológépet
Hogyan válasszunk akkumulátort és töltőt
Hogyan válasszunk akkus ütvecsavarozót
Hogyan válasszunk akkus polírozót
Hogyan válasszunk akkus csavarhúzót
Hogyan válasszunk akkus szegezőpisztolyt
Hogyan válasszunk elemes zseblámpát
Hogyan válasszunk akkus pisztolyt
Hogyan válasszunk elemes rádiót?
Hogyan válasszunk akkus fűrészt
Hogyan válasszunk akkus kerti porszívót és lombfúvót?
Hogyan válasszunk akkus ollót
Hogyan válasszunk vezeték nélküli porszívót
Hogyan válasszunk akkus gyalut
Hogyan válasszunk akkumulátoros kompresszort
Hogyan válasszunk akkumulátoros hidraulikus prést és fogót?
Hogyan válasszunk akkus permetezőt
Hogyan válasszunk akkus hőlégpisztolyt
Hogyan válasszunk akkus keverőgépet
Hogyan válasszunk akkus racsnit
Hogyan válasszunk akkumulátoros vízpumpát
Hogyan válasszunk akkus magasnyomású mosót
Hogyan válasszunk vezeték nélküli routert
Hogyan válasszunk akkumulátoros ventilátort
Hogyan válasszuk ki az akkumulátoros lemezvágót?
Hogyan válasszunk Aku ecsetet?
-
Műhely és minden körülötte (berendezések, gépek, szerszámok)
Hogyan válasszunk hidraulikus csörlőt
Hogyan válasszunk akkus csörlőt
Hogyan válasszunk ugrókötelet
Hogyan válasszunk kézi kötélfeszítőt
Hogyan válasszunk 12 és 24 V-os elektromos csörlőt?
Hogyan válasszunk kézi csörlőt
Hogyan válasszunk elektromos drótkötél emelőt?
Hogyan válasszunk drótköteles emelőt és csörlőt
Hogyan válasszunk hangszigetelt kompresszort
Hogyan válasszunk töltőt egy EFB akkumulátorhoz
Hogyan válasszunk emelőt és emelőt
Hogyan válasszunk hidraulikus emelőhengert
Hogyan válasszunk hidraulikus cipőemelőt
Hogyan válasszunk emelőt
Hogyan válasszunk sebességváltó emelőt
Hogyan válasszunk pneumatikus harmonika emelőt
Hogyan válasszunk mobil hidraulikus emelőt
Hogyan válasszunk hidraulikus emelőkocsit?
Hogyan válasszunk üveg tapadókorongokat
Hogyan válasszunk raklapemelőt
Hogyan válasszunk gipszkarton emelőt
Hogyan válasszunk raklapemelőt
Hogyan válasszunk szállítási platformot
Hogyan válasszunk emelőasztalt
Hogyan válasszunk kézikocsit
Hogyan válasszunk kézi targoncát
Hogyan válasszunk ruddle-t
Hogyan válasszunk műhelybútort
Hogyan válasszunk szerszámos szekrényt
Hogyan válasszunk műhelybútor-garnitúrát
Hogyan válasszunk műhelypolcot
Hogyan válasszunk szerszám nélküli műhelykocsit?
Hogyan válasszunk műhelyi szerszámkocsit?
Hogyan válasszunk műhelykocsit
Hogyan válasszunk gáz infravörös fűtőberendezést
Hogyan válasszunk olajtüzelésű infravörös fűtőtestet?
Hogyan válasszunk elektromos infravörös fűtőtestet
Hogyan válasszunk közvetlen tüzelésű olajfűtőt?
Hogyan válasszunk közvetett égésű olajfűtőt
Hogyan válasszunk gáztűzhelyet
Hogyan válasszunk gázfűtőt
Hogyan válasszunk gázfűtő ventilátort
Hogyan válasszunk olajradiátort
Hogyan válasszunk hőtárolót
Hogyan válasszunk elektromos ventilátoros fűtőtestet
Hogyan válasszunk állóventilátort
Hogyan válasszunk radiális ventilátort
Hogyan válasszunk axiális ventilátort
Hogyan válasszunk építőipari és ipari páramentesítőt
Hogyan válasszunk munkaállványokat és talapzatokat?
Hogyan válasszunk ácsgyalut
Hogyan válasszunk összecsukható munkapadot
Hogyan válasszunk műhelyasztalt és padot
Hogyan válasszunk munkapadot
Hogyan válasszunk adszorpciós páramentesítőt
Hogyan válasszunk ipari ventilátort
Hogyan válasszunk otthoni páramentesítőt
Hogyan válasszunk gázfűtőt
Hogyan válasszunk olajfűtőt
Hogyan válasszunk infravörös fűtőtestet
Hogyan válasszunk elektromos fűtőtestet
Hogyan válasszunk fűtőpanelt
Hogyan válasszunk emelőberendezést
Hogyan válasszunk kezelőberendezést
Hogyan válasszunk fűtőtestet
Hogyan válasszunk páramentesítőt
Csiszolási, vágási és vágási tippek a nagyszerű eredményekért
A pneumatikus szerszámok előnyei
Hogyan válasszunk nyomatékkulcsot?
Hogyan válasszunk fájlokat?
Hogyan válasszunk megfelelő fémollót?
Hogyan válasszunk satut a műhelyhez?
Hogyan válasszunk fúrógépet
Hogyan válasszunk asztali körfűrészt a műhelyünkbe?
Axes
Hogyan válasszuk ki a kézi gyaluokat?
Hogyan válasszunk kézi fűrészt?
Hogyan válasszuk ki a forgács- és porelszívót?
Eszköz
Hogyan válasszuk ki a mérő lézert?
-
Faipari gépek, szerszámok és technológia
Hogyan válasszunk kombinált famegmunkáló gépet
Hogyan válasszunk fa marógépet
Hogyan válasszunk faesztergát
Hogyan válasszunk tartóállványokat
Hogyan válasszunk vésőgépet
Hogyan válasszunk porszívót
Hogyan válasszunk élzárógépet
Hogyan válasszunk szalagfűrészt fához
Hogyan válasszunk körfűrészt fához
Hogyan válasszunk körfűrészt
Hogyan válasszuk ki a törzsfűrészt?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk gyalut
Hogyan válasszunk faipari gépet?
Hogyan válasszuk ki a farfűrészt?
Hogyan válasszuk ki a szalagfűrészt?
Hogyan válasszuk ki a körfűrészt?
Hogyan válasszuk ki a gallyvágó ollót?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk kecskét a favágáshoz?
Hogyan válasszunk kirakós fűrészt?
Hogyan válasszunk fáskamrát?
Hogyan válasszuk ki a faipari elektromos csiszolót?
-
Elektromos szerszámok és kézműves szerszámok
Hogyan válasszunk csigafúrót
Hogyan válasszunk szálvágót
Hogyan válasszunk ütvefúrót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk tűzőgépet
Hogyan válasszunk hornyolót
Hogyan válasszunk fúrót
Hogyan válasszunk elektromos gyalugépet
Hogyan válasszunk fúrógépet
Hogyan válasszunk forrasztót
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk csempevágót
Hogyan válasszunk elektromos lemezollót?
Hogyan válasszunk elektromos marógépet
Hogyan válasszunk bontókalapácsot
Hogyan válasszunk polifúziós hegesztőgépet?
Hogyan válasszunk elektromos csavarhúzót
Hogyan válasszunk polisztirol vágót?
Hogyan válasszunk ütvecsavarozót
Hogyan válasszunk gérvágó fűrészt
Hogyan válasszunk elektromos szerszámokat?
Fúrók – Az Ön nélkülözhetetlen társa a munkában
Hogyan válasszuk ki a fúrókalapácsot?
- Elektromos generátorok, elektromos generátorok és minden körülöttük
- Kompresszorok és légkondicionálás
-
Fémmegmunkáló gépek és szerszámok
Hogyan válasszunk hajlítókészleteket
Hogyan válasszunk tokmányt és befogót
Hogyan válasszunk szegmenseket hajlítógépekhez
Hogyan válasszunk szorítókészletet
Hogyan válasszunk görgőket egy jelzőgéphez
Hogyan válasszunk redukáló perselyt
Hogyan válasszunk lemezjátszót
Hogyan válasszunk forgófejet
Hogyan válasszunk felső rudat egy hajlítógéphez
Hogyan válasszunk tartozékokat fémmegmunkáló gépekhez?
Hogyan válasszunk kereszt- és többtengelyes satut?
Hogyan válasszunk forgó és dönthető satut?
Hogyan válasszunk precíziós moduláris satut?
Hogyan válasszunk HMS hidraulikus gépsatut?
Hogyan válasszunk FMSN gépsatut?
Hogyan válasszunk FMS gépsatut?
Hogyan válasszunk VMQ gépsatut?
Hogyan válasszunk BSI gépsatut?
Hogyan válasszunk BMP gépsatut?
Hogyan válasszunk BME gépsatut?
Hogyan válasszunk hidraulikus lemezollót?
Hogyan válasszunk kombinált ollót
Hogyan válasszunk lemezvágó ollót
Hogyan válasszunk ollót a fehértáblához
Hogyan válasszunk profil- és rúdvágó ollót?
Hogyan válasszunk karos ollót
Hogyan válasszunk digitális mérőeszközt?
Hogyan válasszunk mérőeszközöket
Hogyan válasszunk CNC marógépet
Hogyan válasszunk CNC lézert
Hogyan válasszunk CNC marógépet
Hogyan válasszunk tábla- és szegélykészítőt
Hogyan válasszunk profilhajlítót
Hogyan válasszunk csőhajlítót
Hogyan válasszunk fémlemez-hajlító gépet?
Hogyan válasszunk fém szalagfűrészt
Hogyan válasszunk körfűrészt fémhez
Hogyan válasszunk fémfűrészt
Hogyan válasszunk tartozékokat egy mágneses fúrógéphez?
Hogyan válasszunk kézi és lábas hidraulikus présgépet?
Hogyan válasszunk hidraulikus-pneumatikus présgépet?
Hogyan válasszunk asztali hidraulikus prést
Hogyan válasszunk hidraulikus műhelyprést
Hogyan válasszunk kézi mechanikus présgépet
Hogyan válasszunk profilhajlító gépet
Hogyan válasszunk elektromos hajlítógépet
Hogyan válasszunk kézi lemezhajlító gépet?
Hogyan válasszunk orbitális csiszolót
Hogyan válasszunk sarokcsiszolót
Hogyan válasszunk asztali köszörűgépet
Hogyan válasszunk egyenes csiszolót
Hogyan válasszunk szalagcsiszolót
Hogyan válasszunk polírozó csiszológépet
Hogyan válasszunk kefés csiszolót
Hogyan válasszunk fúródarálót
Hogyan válasszunk gipszkarton csiszolót
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fűrészlap-csiszolót
Hogyan válasszunk oszcilláló csiszolót?
Hogyan válasszunk multifunkciós csiszológépet?
Hogyan válasszunk más darálók közül
Hogyan válasszunk szerszámmaró gépet
Hogyan válasszunk fúró-marógépet
Hogyan válasszunk asztali routert
Hogyan válasszunk CNC esztergát
Hogyan válasszunk univerzális esztergát
Hogyan válasszunk kombinált esztergát
Hogyan válasszunk esztergát
Hogyan válasszunk fémcsiszolót korongokhoz
Hogyan válasszunk darálót nedves és száraz daráláshoz?
Hogyan válasszunk kombinált darálót
Hogyan válasszunk kéttárcsás darálót?
Hogyan válasszuk a Thermdrill-t
Hogyan válasszunk lemezvágó ollót
Hogyan válasszunk 230 V-os fúrógépet?
Hogyan válasszunk műhelyprést
Hogyan válasszunk gépsatut?
Hogyan válasszunk mérőeszközt
Hogyan válasszunk fúrótornyot
Hogyan válasszunk kerekítőgépet
Hogyan válasszunk kézi élvágó gépet
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fémlemez-hajlító gépet?
Hogyan válasszunk darálót
Hogyan válasszunk csőlyukasztót
Hogyan válasszunk CNC gépet
Hogyan válasszunk mágneses fúrót
Hogyan válasszunk fémmarógépet
Hogyan válasszunk radiális fúrót
Hogyan válasszunk 400 V-os fúrógépet?
Hogyan válasszunk tárcsás csiszológépet
Hogyan válasszunk esztergát
Hogyan válasszunk fémmegmunkáló gépet?
Hogyan válasszunk szalagcsiszolót?
Mi a célja a sarokcsiszolónak és a padcsiszolónak?
Hogyan válasszuk ki a megfelelő darálót?
Hogyan válasszunk excentrikus csiszolót
Hogyan válasszunk elektromos darálót
-
Építőipari és betonipari gépek és szerszámok
Hogyan válasszunk vibrációs döngölőt
Hogyan válasszunk hézagvágót
Hogyan válasszunk vibrációs lemezt?
Hogyan válasszunk mini dömpert
Hogyan válasszunk betonsimítót
Hogyan válasszunk építőipari fűrészt
Hogyan válasszunk eszközöket burkoláshoz és szegélyezéshez
Hogyan válasszunk betonvibrátort?
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk rakodót
Hogyan válasszunk vibrációs hengert?
Hogyan válasszunk csempevágót
Hogyan válasszunk mini kotrógépet
Lescha építési keverők
Hogyan válasszunk gipszkarton csiszolót?
-
Hegesztés, hegesztéstechnológia és anyagösszekötő technológia
Hogyan válasszunk hegesztősisakot szűrőegységgel
Hogyan válasszunk önsötétedő sisakot
Hogyan válasszunk CNC vágógépet
Hogyan válasszunk védőképernyőket
Hogyan válasszunk rozsdamentes acél tisztítást hegesztés után?
Hogyan válasszunk TIG égőt
Hogyan válasszunk MIG/MAG hegesztőpisztolyt?
Hogyan válasszunk hegesztési füstelszívót?
Hogyan válasszunk hegesztősisakot
Hogyan válasszunk hegesztőasztalt
Hogyan válasszuk ki a volfrámelektródát?
Milyen hegesztési módszerek vannak?
Hogyan válasszunk hegesztőt vagy invertert?
Mi az inverter
Tanácsok hegesztőgép vásárlásakor - MIG-MAG(Co2)
Hegesztett kötések
Tanácsok hegesztőgép vásárlásához - Inverter
- Kerti felszerelések tanácsadó központja
-
Autóakkumulátor-töltők és indítóberendezések
Hogyan válasszunk indítókábelt
Hogyan válasszunk autóakkumulátor-tesztert?
Hogyan válasszunk feszültségváltót
Hogyan válasszunk autós akkumulátortöltőt indítókábellel?
Hogyan válasszunk 24 V-os autós akkumulátortöltőt?
Hogyan válasszunk 12 V-os autós akkumulátortöltőt?
Hogyan válasszunk 6 V-os akkumulátortöltőt?
Hogyan válasszunk autós akkumulátortöltőt
Hogyan válasszunk professzionális indítóállomást?
Hogyan válasszunk indítóindítót töltővel?
Hogyan válasszunk indítóerősítőt
Hogyan válasszunk zsebindítót
Hogyan válasszunk ki egy kiindulási forrást
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
Hogyan válasszunk kombinált ollót
Létrehozva 29.10.2026 (Frissítés 29.10.2026)
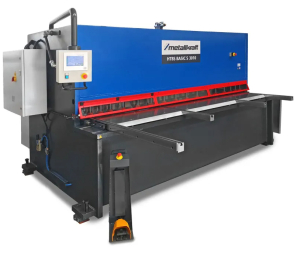
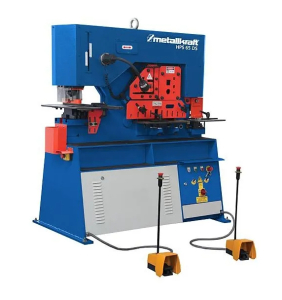
A kombinált lemezvágó ollók számos műveletet egyesítenek a fém alkatrészek előkészítésében. A hidraulikus profilvágó gépek lehetővé teszik síkacél, köracél, négyszögletes rudak és szögacélok vágását, lyukasztását vagy kivágások készítését, a kiviteltől függően. Elsősorban lakatosmunkában, karbantartásban és fémgyártásban használják őket, ahol a megrendelés során különféle félkész termékeket váltogatnak.
A kiválasztásnál a fő tényezők az anyag és annak szilárdsága, az adott keresztmetszethez szükséges kapacitás, a lyukasztóállomás lehetőségei, a munka megszervezése és a kezelési hely. A lyukasztóerő és a motor teljesítménye önmagában nem elegendő. A gépnek a megfelelő munkahelyen, a megfelelő szerszámmal és a műhely körülményei között kell kezelnie a szükséges alkatrészt.
Gyors ajánlás:
- Változatos lakatos munkák: válasszon a leggyakoribb keresztmetszetek, furatok és szükséges kivágások kombinációja alapján.
- Ismételt gyártás: a kapacitáson túl a monitorozott megállások, a löketbeállítás, a szerszámcserék és az alkatrészkezelés is.
- Egyidejű lyukasztás és nyírás: hasonlítsa össze a DS sorozatot két munkahengerrel és két lábpedállal.
- Leginkább hosszú, egyenes deszkavágások: a megfelelő munkaszélességű deszkavágó ollóra kell összpontosítani.
Először is sorold fel azokat az alkatrészeket, amelyeket ténylegesen gyártasz
Kezdjen néhány tipikus rajzzal vagy mintával. Minden alkatrész esetében jegyezze fel az anyagminőséget, a keresztmetszetet, a méreteket, a szükséges furatokat és a megrendelésben szereplő darabok számát. Válassza szét a rendszeres munkákat a kivételes igényektől. Egy ilyen áttekintés megmutatja, hogy mely munkaállomásokat fogja a legtöbbet használni, és hol van szüksége nagyobb kapacitásra.
Különbséget kell tenni a tömör rudak, a nyitott profilok és az üreges idomacélok között. A köracélok kapacitása nem igazolja az azonos méretű cső vágásának lehetőségét. Hasonlóképpen, a szögadatok nem vihetők át semmilyen szerkezeti profilra. Ha a kívánt forma nincs megadva a specifikációban, előzetesen kérje fel a szállítót a feldolgozásának felmérésére.
A profilok és rudak karos ollói alkalmasak lehetnek kisebb félkész termékek alkalmi rövidítésére is. Válasszon hidraulikus kombinált gépet, ha kihasználja annak speciális munkaképességeit és elrendezését.
Kombinált vagy táblai olló?
A kombinált profilvágó gép különösen alkalmas olyan helyekre, ahol különféle fém alkatrészeket kell előkészíteni, és váltakozva kell vágni és stancolni. Az egyes munkahelyeknek azonban megvannak a saját méretkorlátaik. Ezért a sokoldalúság nem jelenti azt, hogy a gép minden lemezmegmunkáló berendezést helyettesít.
Ha a lemezen szalagok, téglalap alakú lemezek és hosszú, egyenes vágások gyártása dominál, hasonlítsa össze a lemezollókat . Munkaszélességük, anyagmegtámasztásuk és ütközőik eltérő munkamódszernek felelnek meg. A konstrukciók közötti alapvető különbségeket a „Hogyan válasszunk lemezollót” című tanács is ismerteti.
Hasonlítsa össze az egyes munkahelyek kapacitását külön-külön
Laposacél és lemez
Laposacél esetén a szélességet és a vastagságot egyszerre kell figyelembe venni. A maximális vastagság nem vonatkozik automatikusan a penge teljes hosszára. Például a HPS 55 DS a 200 × 20 mm és a 300 × 15 mm kombinációkat sorolja fel. A szélesebb anyagoknak ezért eltérő a megengedett vastagsága. Ezeket az információkat mindig az adott gép anyagfeltételeivel együtt vegye figyelembe.
Rendszeres munkához válasszon olyan modellt, amelynek megerősített kapacitása fedezi az ismétlődő megrendeléseket. Fontolja meg a nagyobb kapacitást, ha a termelés bővítését tervezi. Azonban ne válasszon általános százalékos arányon alapuló tartalékot: a gép által feldolgozandó tényleges keresztmetszet és anyag a meghatározó.
Kerek, szögletes és szögletes rudak
Tömör rudak esetén külön ellenőrizze a rönk átmérőjét és a négyzetes méretet. Szögek esetén ellenőrizze a karok méretét, a vastagságot és a megengedett vágási szöget. A merőleges vágás értéke ferde vágás esetén nem feltétlenül érvényes. Más profilok esetén ellenőrizze a szükséges formázó késeket és azok szállítási terjedelmét is.
Vágóállomás
Sarok- vagy egyéb kivágások készítésekor ismernie kell azok megengedett szélességét, mélységét és anyagvastagságát. Nem elég tudni, hogy a gép vágási funkciót is kínál. A HPS sorozatban a vágóállomás a HPS 45 S és afeletti modellek része; ezért ne tekintse a HPS 40 S-t funkcionálisan azonos, de kisebb kapacitású gépnek.
Lyukasztás: szilárdság, furatméret és kinyúlás
A lyukasztóerő az állomás erőkapacitását fejezi ki, de nem határozza meg az összes lehetséges furatot. A furat átmérője vagy alakja, az anyag vastagsága és szilárdsága, valamint a használt lyukasztó és szerszám szintén meghatározza a teljesítményt. Ezért a furatméret és -vastagság megerősített kombinációit hasonlítsa össze, ne csak a modell nevében szereplő legnagyobb számot.
A túlnyúlás határozza meg a lyukasztási hely hozzáférhetőségét az alkatrész szélétől. Ez például szélesebb karimák és a szélétől távolabb elhelyezkedő furatok esetén fontos. A megfelelő erőkifejtés nem segít, ha a kívánt helyet nem lehet az állomáson elhelyezni. Ezért a beszállítónak meg kell adni a furatok szélektől való távolságát és a teljes alkatrész alakját is.
Kiválasztott HPS gépekhez rendelhető megnövelt lyukasztóállomás-hosszabbítás. Ez azonban egy opcionális funkció, amelyet a rendelés leadásakor kell megadni. Ne keverje össze az alapfelszereltséggel vagy a lökethosszal.
Válassza ki az S és DS verziókat a munkaszervezetének megfelelően
A HPS sorozat S és DS változatban is elérhető. A DS sorozat két munkahengerrel és két lábpedállal rendelkezik a lyukasztó és vágó munkaállomások egyidejű használatához. Ez különösen előnyös, ha ezek a műveletek rendszeresen átfedésben vannak a termelésben, és a munkaállomás elrendezése megfelelő.
Ha egymást követő műveleteket hajt végre, először hasonlítsa össze az S sorozat szükséges kapacitásait és felszereltségét. Ne válassza a DS-t csak azért, mert feltételezhetően erősebb opció. A párhuzamos munkavégzés lehetősége és az egyes állomások kapacitása két különböző tulajdonság. Az egyidejű működés feltételeinek meg kell felelniük az adott gépre vonatkozó utasításoknak.
Döntési táblázat
| Igény | Mire kell összpontosítani | Kinek alkalmas a megoldás? |
|---|---|---|
| Váltakozó szalagok, rudak, szögek és lyukak | Az összes használt állomás kapacitása és a szükséges eszközök | Lakatos és egyedi fémmegmunkálás |
| A furatok távolabb vannak az alkatrész szélétől | Túlnyúlás, részleges hozzáférés és bármilyen speciális kialakítás | Szélesebb karimák és csatlakozóelemek gyártása |
| Normál lyukasztás a vágással egy időben | Két munkahenger, külön vezérlés és tér | DS sorozatú párhuzamos munkavégzéssel végzett műveletek |
| Ismétlődő részek egy sorozatban | Ütközők, beállítások, löketbeállítás és szerszámcsere | Gyártás ismétlődő megrendelésekkel |
| Hosszú, egyenes deszkavágások | Munkaszélesség, a deszka megtartása és alátámasztása | Lemezmegmunkálás és lemezmegmunkálás; hasonlítsa össze a lemezollókat |
A felszerelések és szerszámok befolyásolják a teljes munkaidőt
Ismétlődő gyártás esetén vegye figyelembe a teljes munkaciklust: a nyersdarab beszerzése, beállítása, működtetése, eltávolítása és az esetleges szerszámcsere. Az ütközők és a tiszta munkafelületek fontosabbak lehetnek a munkája szempontjából, mint maga a mechanizmus sebessége. Az állítható löket akkor fontos, ha az az utasításoknak megfelelően a művelethez igazítható.
Rendelés előtt ellenőrizze a kívánt lyukasztókat, matricákat, profilkéseket, ütközőket és azok kompatibilitását. A szerszámtartók vagy szűkítők nem jelentik azt, hogy a szállítás tartalmazza az összes szükséges furatméretet. A csereszerszámok és a szerviz költségkeretét is vegye figyelembe.
Értékelje a kívánt élállapotot egy mintán. Ha az alkatrészt később sorjátlanítani kell, ezt a műveletet is tervezze meg; a fémreszelők megfelelő kézi megmunkáláshoz használhatók. A megmunkálási módszert az anyaghoz, az alakhoz és a rajzi követelményekhez igazítsa.
Energia, hely, szállítás és telepítés
HPS hidraulikus gépek esetén 400 V-os csatlakozásra van szükség. Ellenőrizze az elektromos tápellátás és a biztosíték követelményeit a pontos modell dokumentációja szerint. A motor teljesítményét ne tekintse a kapacitástáblázat helyettesítőjeként, és összehasonlításkor tegyen különbséget az elektromos bemeneti teljesítmény és a motor teljesítménye között.
Rajzoljon hosszú vonalakat a gép elé és mögé, a kezelő mozgását, az alkatrészek eltávolítását és a szervizhozzáférést a műhely alaprajzába. A berendezés külső méretei önmagukban nem jelzik a munkaterületet. Ezenkívül, ha az állomásokat egyszerre használják, vegye figyelembe, hogy az anyagmozgatás nem korlátozott-e.
Szállítás előtt ellenőrizze a megrendelt változat súlyát és szállítási méreteit, az ajtó áthaladási helyét, a kirakodást és a helyszínre vezető útvonalat. A padló teherbírását, elhelyezését és az esetleges rögzítéseket a gyártó telepítési követelményei szerint kell meghatározni. A hidraulikus karbantartást, kenést, beállítást és a szerszámcserét az utasításoknak megfelelően végezze el; ne vezessen be konkrét időközöket vagy munkamódszereket más modell adataiból.
Szóval melyik típust válasszuk?
Egyedi műhelyhez válasszon egy kombinált gépet a leggyakoribb alkatrészek és az összes szükséges művelet alapján. Ismétlődő gyártás esetén hangsúlyozza a megállásokat, a szerszámokat és a beállítási időt. Vegye figyelembe a DS sorozatot, ha egyidejű lyukasztást és nyírást használ. Ha a lapok hosszú darabokra vágása a domináns, kezdje a lemezes változat összehasonlításával.
A leggyakoribb hibák a választás során
- Kizárólag a vágóerő vagy a motor teljesítménye alapján lehet kiválasztani.
- Maximális vastagság átvitele bármilyen anyagszélességre.
- Kapacitásátváltás tömör rúd és üreges profil esetén.
- A feltételezés az, hogy a közönséges acélra vonatkozó adatok rozsdamentes acélra vagy más szilárdságú acélra is vonatkoznak.
- A túlnyúlás, a vágószög vagy a hiányzó szerszám figyelmen kívül hagyása.
- Opcionális felszerelések az alapcsomagban.
- A tértervezés kizárólag a gép méretein alapul, az anyagnak helyet nem biztosítva.
Gyakran ismételt kérdések
A kombinált olló felváltja majd a táblai ollókat?
Attól függ, milyen a feladat. Egy kombinált gép több műveletet kínál a különböző félkész termékekhez, a lemezollót elsősorban az egyenes vágás hossza és a lemezek méretei alapján választja ki. Hasonlítsa össze a konkrét alkatrészeket és a munkafolyamatot.
A megadott kapacitás rozsdamentes acélra is vonatkozik?
Csak akkor, ha a gyártó ezt az adott anyagra megerősíti. Ne használjon olyan specifikációt, amely nem rendelkezik megfelelő minőséggel vagy szilárdsággal, más fém feldolgozásának garanciájaként.
Mi van, ha a szélétől távolabb kell lyukat fúrnom?
Ellenőrizze a lyukasztóállomás elrendezését és a teljes alkatrész betöltésének lehetőségét. Küldje el a rajzot a beszállítónak; szükség lehet egy eltérő állomástervre vagy a furat elkészítésének eltérő módjára.
A DS automatikusan nagyobb kapacitást jelent?
Nem. A HPS sorozat esetében ez egy olyan verziót jelöl, amely két munkahengerrel rendelkezik a kiválasztott állomások egyidejű használatához. Hasonlítsa össze a lyukasztó- és vágókapacitásokat külön.
Lyukasztók és matricák benne vannak a szállításban?
A szállítás pontos tartalma döntő fontosságú. Ellenőriztesse a szerszámok méretét és alakját, rögzítését és az anyaghoz való alkalmasságát. A lyukasztóállomás puszta megléte nem elegendő.
Milyen dokumentumokat kell elkészíteni a modellajánlásokhoz?
Készítse elő az anyagminőséget, a keresztmetszeteket, a furatméreteket és azok helyét, a szükséges kivágásokat, a munka gyakoriságát és a kész él követelményeit. Adja meg a helyigényre, az áramellátásra és a kirakodási lehetőségekre vonatkozó információkat.
Tekintse meg kombinált lemezlemez-ollóinkat , és hasonlítsa össze őket saját termékeivel. Ha bizonytalan, küldjön nekünk rajzokat vagy a feldolgozott félkész termékek listáját. Segítünk a megfelelő terv, a szükséges szerszámok és a beépítési feltételek ellenőrzésében.
Autor článku: Tomas Gerlich