- Kategóriák
-
Akkumulátoros gépek, szerszámok és tartozékok
 Hogyan válasszunk akkus egyenes csiszolót
Hogyan válasszunk akkus szalagcsiszolót
Hogyan válasszunk akkus orbitális csiszolót?
Hogyan válasszunk akkus multifunkciós csiszolót?
Hogyan válasszunk akkus sarokcsiszolót
Hogyan válasszunk akkus excentercsiszolót?
Hogyan válasszunk akkus fűrészt építőanyagokhoz
Hogyan válasszunk akkus merülőfűrészt
Hogyan válasszunk akkus gérvágó fűrészt
Hogyan válasszunk akkus orsófűrészt?
Hogyan válasszunk akkus szúrófűrészt
Hogyan válasszunk akkus körfűrészt
Hogyan válasszunk akkus láncfűrészt
Hogyan válasszunk akkus szerszámkészletet
Hogyan válasszunk akkus szegélynyírót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk akkus fúrót és bontókalapácsot
Hogyan válasszunk akkus csiszológépet
Hogyan válasszunk akkumulátort és töltőt
Hogyan válasszunk akkus ütvecsavarozót
Hogyan válasszunk akkus polírozót
Hogyan válasszunk akkus csavarhúzót
Hogyan válasszunk akkus szegezőpisztolyt
Hogyan válasszunk elemes zseblámpát
Hogyan válasszunk akkus pisztolyt
Hogyan válasszunk elemes rádiót?
Hogyan válasszunk akkus fűrészt
Hogyan válasszunk akkus kerti porszívót és lombfúvót?
Hogyan válasszunk akkus ollót
Hogyan válasszunk vezeték nélküli porszívót
Hogyan válasszunk akkus gyalut
Hogyan válasszunk akkumulátoros kompresszort
Hogyan válasszunk akkumulátoros hidraulikus prést és fogót?
Hogyan válasszunk akkus permetezőt
Hogyan válasszunk akkus hőlégpisztolyt
Hogyan válasszunk akkus keverőgépet
Hogyan válasszunk akkus racsnit
Hogyan válasszunk akkumulátoros vízpumpát
Hogyan válasszunk akkus magasnyomású mosót
Hogyan válasszunk vezeték nélküli routert
Hogyan válasszunk akkumulátoros ventilátort
Hogyan válasszuk ki az akkumulátoros lemezvágót?
Hogyan válasszunk Aku ecsetet?
-
Műhely és minden körülötte (berendezések, gépek, szerszámok)
Hogyan válasszunk hidraulikus csörlőt
Hogyan válasszunk akkus csörlőt
Hogyan válasszunk ugrókötelet
Hogyan válasszunk kézi kötélfeszítőt
Hogyan válasszunk 12 és 24 V-os elektromos csörlőt?
Hogyan válasszunk kézi csörlőt
Hogyan válasszunk elektromos drótkötél emelőt?
Hogyan válasszunk drótköteles emelőt és csörlőt
Hogyan válasszunk hangszigetelt kompresszort
Hogyan válasszunk töltőt egy EFB akkumulátorhoz
Hogyan válasszunk emelőt és emelőt
Hogyan válasszunk hidraulikus emelőhengert
Hogyan válasszunk hidraulikus cipőemelőt
Hogyan válasszunk emelőt
Hogyan válasszunk sebességváltó emelőt
Hogyan válasszunk pneumatikus harmonika emelőt
Hogyan válasszunk mobil hidraulikus emelőt
Hogyan válasszunk hidraulikus emelőkocsit?
Hogyan válasszunk üveg tapadókorongokat
Hogyan válasszunk raklapemelőt
Hogyan válasszunk gipszkarton emelőt
Hogyan válasszunk raklapemelőt
Hogyan válasszunk szállítási platformot
Hogyan válasszunk emelőasztalt
Hogyan válasszunk kézikocsit
Hogyan válasszunk kézi targoncát
Hogyan válasszunk ruddle-t
Hogyan válasszunk műhelybútort
Hogyan válasszunk szerszámos szekrényt
Hogyan válasszunk műhelybútor-garnitúrát
Hogyan válasszunk műhelypolcot
Hogyan válasszunk szerszám nélküli műhelykocsit?
Hogyan válasszunk műhelyi szerszámkocsit?
Hogyan válasszunk műhelykocsit
Hogyan válasszunk gáz infravörös fűtőberendezést
Hogyan válasszunk olajtüzelésű infravörös fűtőtestet?
Hogyan válasszunk elektromos infravörös fűtőtestet
Hogyan válasszunk közvetlen tüzelésű olajfűtőt?
Hogyan válasszunk közvetett égésű olajfűtőt
Hogyan válasszunk gáztűzhelyet
Hogyan válasszunk gázfűtőt
Hogyan válasszunk gázfűtő ventilátort
Hogyan válasszunk olajradiátort
Hogyan válasszunk hőtárolót
Hogyan válasszunk elektromos ventilátoros fűtőtestet
Hogyan válasszunk állóventilátort
Hogyan válasszunk radiális ventilátort
Hogyan válasszunk axiális ventilátort
Hogyan válasszunk építőipari és ipari páramentesítőt
Hogyan válasszunk munkaállványokat és talapzatokat?
Hogyan válasszunk ácsgyalut
Hogyan válasszunk összecsukható munkapadot
Hogyan válasszunk műhelyasztalt és padot
Hogyan válasszunk munkapadot
Hogyan válasszunk adszorpciós páramentesítőt
Hogyan válasszunk ipari ventilátort
Hogyan válasszunk otthoni páramentesítőt
Hogyan válasszunk gázfűtőt
Hogyan válasszunk olajfűtőt
Hogyan válasszunk infravörös fűtőtestet
Hogyan válasszunk elektromos fűtőtestet
Hogyan válasszunk fűtőpanelt
Hogyan válasszunk emelőberendezést
Hogyan válasszunk kezelőberendezést
Hogyan válasszunk fűtőtestet
Hogyan válasszunk páramentesítőt
Csiszolási, vágási és vágási tippek a nagyszerű eredményekért
A pneumatikus szerszámok előnyei
Hogyan válasszunk nyomatékkulcsot?
Hogyan válasszunk fájlokat?
Hogyan válasszunk megfelelő fémollót?
Hogyan válasszunk satut a műhelyhez?
Hogyan válasszunk fúrógépet
Hogyan válasszunk asztali körfűrészt a műhelyünkbe?
Axes
Hogyan válasszuk ki a kézi gyaluokat?
Hogyan válasszunk kézi fűrészt?
Hogyan válasszuk ki a forgács- és porelszívót?
Eszköz
Hogyan válasszuk ki a mérő lézert?
-
Faipari gépek, szerszámok és technológia
Hogyan válasszunk kombinált famegmunkáló gépet
Hogyan válasszunk fa marógépet
Hogyan válasszunk faesztergát
Hogyan válasszunk tartóállványokat
Hogyan válasszunk vésőgépet
Hogyan válasszunk porszívót
Hogyan válasszunk élzárógépet
Hogyan válasszunk szalagfűrészt fához
Hogyan válasszunk körfűrészt fához
Hogyan válasszunk körfűrészt
Hogyan válasszuk ki a törzsfűrészt?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk gyalut
Hogyan válasszunk faipari gépet?
Hogyan válasszuk ki a farfűrészt?
Hogyan válasszuk ki a szalagfűrészt?
Hogyan válasszuk ki a körfűrészt?
Hogyan válasszuk ki a gallyvágó ollót?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk kecskét a favágáshoz?
Hogyan válasszunk kirakós fűrészt?
Hogyan válasszunk fáskamrát?
Hogyan válasszuk ki a faipari elektromos csiszolót?
-
Elektromos szerszámok és kézműves szerszámok
Hogyan válasszunk csigafúrót
Hogyan válasszunk szálvágót
Hogyan válasszunk ütvefúrót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk tűzőgépet
Hogyan válasszunk hornyolót
Hogyan válasszunk fúrót
Hogyan válasszunk elektromos gyalugépet
Hogyan válasszunk fúrógépet
Hogyan válasszunk forrasztót
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk csempevágót
Hogyan válasszunk elektromos lemezollót?
Hogyan válasszunk elektromos marógépet
Hogyan válasszunk bontókalapácsot
Hogyan válasszunk polifúziós hegesztőgépet?
Hogyan válasszunk elektromos csavarhúzót
Hogyan válasszunk polisztirol vágót?
Hogyan válasszunk ütvecsavarozót
Hogyan válasszunk gérvágó fűrészt
Hogyan válasszunk elektromos szerszámokat?
Fúrók – Az Ön nélkülözhetetlen társa a munkában
Hogyan válasszuk ki a fúrókalapácsot?
- Elektromos generátorok, elektromos generátorok és minden körülöttük
- Kompresszorok és légkondicionálás
-
Fémmegmunkáló gépek és szerszámok
Hogyan válasszunk hajlítókészleteket
Hogyan válasszunk tokmányt és befogót
Hogyan válasszunk szegmenseket hajlítógépekhez
Hogyan válasszunk szorítókészletet
Hogyan válasszunk görgőket egy jelzőgéphez
Hogyan válasszunk redukáló perselyt
Hogyan válasszunk lemezjátszót
Hogyan válasszunk forgófejet
Hogyan válasszunk felső rudat egy hajlítógéphez
Hogyan válasszunk tartozékokat fémmegmunkáló gépekhez?
Hogyan válasszunk kereszt- és többtengelyes satut?
Hogyan válasszunk forgó és dönthető satut?
Hogyan válasszunk precíziós moduláris satut?
Hogyan válasszunk HMS hidraulikus gépsatut?
Hogyan válasszunk FMSN gépsatut?
Hogyan válasszunk FMS gépsatut?
Hogyan válasszunk VMQ gépsatut?
Hogyan válasszunk BSI gépsatut?
Hogyan válasszunk BMP gépsatut?
Hogyan válasszunk BME gépsatut?
Hogyan válasszunk hidraulikus lemezollót?
Hogyan válasszunk kombinált ollót
Hogyan válasszunk lemezvágó ollót
Hogyan válasszunk ollót a fehértáblához
Hogyan válasszunk profil- és rúdvágó ollót?
Hogyan válasszunk karos ollót
Hogyan válasszunk digitális mérőeszközt?
Hogyan válasszunk mérőeszközöket
Hogyan válasszunk CNC marógépet
Hogyan válasszunk CNC lézert
Hogyan válasszunk CNC marógépet
Hogyan válasszunk tábla- és szegélykészítőt
Hogyan válasszunk profilhajlítót
Hogyan válasszunk csőhajlítót
Hogyan válasszunk fémlemez-hajlító gépet?
Hogyan válasszunk fém szalagfűrészt
Hogyan válasszunk körfűrészt fémhez
Hogyan válasszunk fémfűrészt
Hogyan válasszunk tartozékokat egy mágneses fúrógéphez?
Hogyan válasszunk kézi és lábas hidraulikus présgépet?
Hogyan válasszunk hidraulikus-pneumatikus présgépet?
Hogyan válasszunk asztali hidraulikus prést
Hogyan válasszunk hidraulikus műhelyprést
Hogyan válasszunk kézi mechanikus présgépet
Hogyan válasszunk profilhajlító gépet
Hogyan válasszunk elektromos hajlítógépet
Hogyan válasszunk kézi lemezhajlító gépet?
Hogyan válasszunk orbitális csiszolót
Hogyan válasszunk sarokcsiszolót
Hogyan válasszunk asztali köszörűgépet
Hogyan válasszunk egyenes csiszolót
Hogyan válasszunk szalagcsiszolót
Hogyan válasszunk polírozó csiszológépet
Hogyan válasszunk kefés csiszolót
Hogyan válasszunk fúródarálót
Hogyan válasszunk gipszkarton csiszolót
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fűrészlap-csiszolót
Hogyan válasszunk oszcilláló csiszolót?
Hogyan válasszunk multifunkciós csiszológépet?
Hogyan válasszunk más darálók közül
Hogyan válasszunk szerszámmaró gépet
Hogyan válasszunk fúró-marógépet
Hogyan válasszunk asztali routert
Hogyan válasszunk CNC esztergát
Hogyan válasszunk univerzális esztergát
Hogyan válasszunk kombinált esztergát
Hogyan válasszunk esztergát
Hogyan válasszunk fémcsiszolót korongokhoz
Hogyan válasszunk darálót nedves és száraz daráláshoz?
Hogyan válasszunk kombinált darálót
Hogyan válasszunk kéttárcsás darálót?
Hogyan válasszuk a Thermdrill-t
Hogyan válasszunk lemezvágó ollót
Hogyan válasszunk 230 V-os fúrógépet?
Hogyan válasszunk műhelyprést
Hogyan válasszunk gépsatut?
Hogyan válasszunk mérőeszközt
Hogyan válasszunk fúrótornyot
Hogyan válasszunk kerekítőgépet
Hogyan válasszunk kézi élvágó gépet
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fémlemez-hajlító gépet?
Hogyan válasszunk darálót
Hogyan válasszunk csőlyukasztót
Hogyan válasszunk CNC gépet
Hogyan válasszunk mágneses fúrót
Hogyan válasszunk fémmarógépet
Hogyan válasszunk radiális fúrót
Hogyan válasszunk 400 V-os fúrógépet?
Hogyan válasszunk tárcsás csiszológépet
Hogyan válasszunk esztergát
Hogyan válasszunk fémmegmunkáló gépet?
Hogyan válasszunk szalagcsiszolót?
Mi a célja a sarokcsiszolónak és a padcsiszolónak?
Hogyan válasszuk ki a megfelelő darálót?
Hogyan válasszunk excentrikus csiszolót
Hogyan válasszunk elektromos darálót
-
Építőipari és betonipari gépek és szerszámok
Hogyan válasszunk vibrációs döngölőt
Hogyan válasszunk hézagvágót
Hogyan válasszunk vibrációs lemezt?
Hogyan válasszunk mini dömpert
Hogyan válasszunk betonsimítót
Hogyan válasszunk építőipari fűrészt
Hogyan válasszunk eszközöket burkoláshoz és szegélyezéshez
Hogyan válasszunk betonvibrátort?
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk rakodót
Hogyan válasszunk vibrációs hengert?
Hogyan válasszunk csempevágót
Hogyan válasszunk mini kotrógépet
Lescha építési keverők
Hogyan válasszunk gipszkarton csiszolót?
-
Hegesztés, hegesztéstechnológia és anyagösszekötő technológia
Hogyan válasszunk hegesztősisakot szűrőegységgel
Hogyan válasszunk önsötétedő sisakot
Hogyan válasszunk CNC vágógépet
Hogyan válasszunk védőképernyőket
Hogyan válasszunk rozsdamentes acél tisztítást hegesztés után?
Hogyan válasszunk TIG égőt
Hogyan válasszunk MIG/MAG hegesztőpisztolyt?
Hogyan válasszunk hegesztési füstelszívót?
Hogyan válasszunk hegesztősisakot
Hogyan válasszunk hegesztőasztalt
Hogyan válasszuk ki a volfrámelektródát?
Milyen hegesztési módszerek vannak?
Hogyan válasszunk hegesztőt vagy invertert?
Mi az inverter
Tanácsok hegesztőgép vásárlásakor - MIG-MAG(Co2)
Hegesztett kötések
Tanácsok hegesztőgép vásárlásához - Inverter
- Kerti felszerelések tanácsadó központja
-
Autóakkumulátor-töltők és indítóberendezések
Hogyan válasszunk indítókábelt
Hogyan válasszunk autóakkumulátor-tesztert?
Hogyan válasszunk feszültségváltót
Hogyan válasszunk autós akkumulátortöltőt indítókábellel?
Hogyan válasszunk 24 V-os autós akkumulátortöltőt?
Hogyan válasszunk 12 V-os autós akkumulátortöltőt?
Hogyan válasszunk 6 V-os akkumulátortöltőt?
Hogyan válasszunk autós akkumulátortöltőt
Hogyan válasszunk professzionális indítóállomást?
Hogyan válasszunk indítóindítót töltővel?
Hogyan válasszunk indítóerősítőt
Hogyan válasszunk zsebindítót
Hogyan válasszunk ki egy kiindulási forrást
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
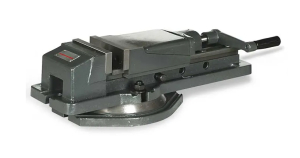
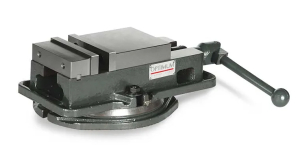
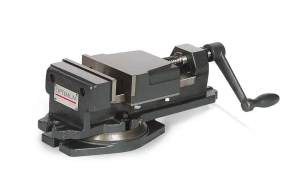
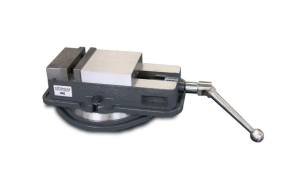
Hogyan válasszunk FMS gépsatut?
Létrehozva 29.10.2026 (Frissítés 29.10.2026)
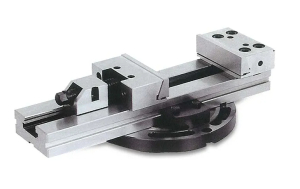
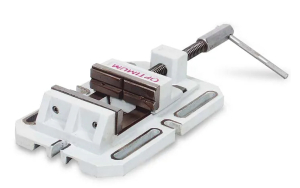
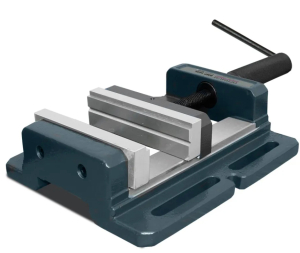
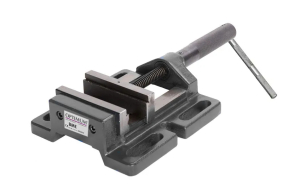
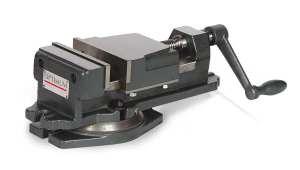
Az FMS precíziós gépsatu munkadarabok befogására szolgál marás, fúrás és köszörülés során. Az Optimum sorozat öntöttvas testet, edzett és köszörült vezetőfelületeket, cserélhető pofákat és forgólapot kombinál. Használható alkatrészek előkészítéséhez szerszámműhelyben, karbantartáshoz és egyedi fémmegmunkáláshoz, amennyiben a méretek és a befogási módszer megfelelnek az adott műveletnek.
A modell kiválasztásakor figyelembe veendő fő tényezők a pofák nyílása, szélessége és magassága, a teljes magasság, valamint a gépasztalra való felszerelés lehetősége. A szerszám súlya és a rendelkezésre álló hely is fontos. Ezért ne a modellszámot használja kizárólag a méret megjelölésére: például az FMS 100 pofái 100 mm szélesek, de maximális nyílásuk 62 mm.
Gyors ajánlás:
- Kisebb alkatrészek és korlátozott munkaterület: kezdje az FMS 100 és az FMS 125 összehasonlításával a pofák közötti tényleges méret alapján.
- Nagyobb munkadarabok: érdemes megfontolni az FMS 150 vagy az FMS 200 használatát, de ellenőrizze az asztalfelületet, a szerelési magasságot és a gép teherbírását.
- Gyakori megmunkálási irányváltás: használjon forgóasztalt; előtte ellenőrizze a teljes satu forgatásához rendelkezésre álló helyet.
- Kerek alkatrészek: a pontos FMS méretnek és a munkadarab kívánt tájolásának megfelelően válasszon megfelelő prizmás pofát.
Kezdje a munkadarabbal és a megmunkálási módszerrel
Készítsen rajzot vagy mintát egy tipikus alkatrészről. Írja le a pofák közé befogandó méretet, az alkatrész hosszát, magasságát és a megmunkálandó felületeket. Tüntesse fel, hogy átmenő furatot kell-e fúrni, az oldalát marni vagy a felső felületet megmunkálni. Ugyanaz az alkatrész eltérő forgatás esetén eltérő hézagokat és alátámasztásokat igényelhet.
Egy hagyományos prizma esetében a választás általában könnyebb, mint egy vékony falú profil, öntvény vagy kész felületű alkatrész esetében. Az ilyen alkatrészek esetében nem elég ellenőrizni, hogy illeszkednek-e a pofák közé. Szükséges felmérni az érintkező felületeket, az esetleges deformációkat és a szerszámhoz való hozzáférést. A nagyobb meghúzási erő önmagában nem helyettesíti a megfelelően megtervezett befogást.
A gyártó FMS-t ad meg maráshoz, fúráshoz és köszörüléshez. Ez azonban nem garantál semmilyen forgácsolási körülményt vagy alkalmasságot az alkatrész minden alakjához. Ha csak egy tervezési típusú befogót választ, további információkat a Gépsatu kiválasztása című tanácsban talál.
Az állkapocsnyílás és az állkapocs szélessége két különböző dolog.
A nyílás , más néven befogási hossz, meghatározza az adott kialakításban a pofák között rendelkezésre álló mozgásteret. Ezt a megmunkálás előtti méretekkel kell összehasonlítani, ne csak a termék végső méretével. Vegye figyelembe az esetleges betéteket vagy egyéb tartozékokat is, amelyek megváltoztathatják a használható teret.
A pofa szélessége a satu keresztmetszetét írja le. Segít felmérni az érintkező felület elrendezését, de nem határozza meg a maximális nyílást. Még egy hosszú munkadarabot sem feltétlenül kell teljes hosszában befogni; a túlnyúlásának és az alátámasztásának azonban megfelelőnek kell lennie a művelethez. A méretkorlát betartása önmagában nem jelenti a helyes befogást.
Gyakorlati példa: egy 80 mm-es befogási irányú méretű nyersdarab túlnyúlik az FMS 100 nyílásán. Az FMS 125 nyílása 85 mm, tehát megfelelő opció. A választás előtt azonban továbbra is ellenőrizni kell az alkatrész alakját, a befogási magasságot, a tartozékokat és a megmunkálási módszert.
FMS méretösszehasonlítás
| Modell | Pofa szélessége | Nyílás | Állkapocs magassága | Teljes magasság | Súly kb. |
|---|---|---|---|---|---|
| FMS 100 | 100 mm | 62 mm | 30 mm | 100 mm | 11 kg |
| FMS 125 | 125 mm | 85 mm | 37 mm | 128 mm | 17 kg |
| FMS 150 | 150 mm | 114 mm | 40 mm | 145 mm | 28 kg |
| FMS 200 | 200 mm | 150 mm | 58 mm | 202 mm | 58 kg |
Az asztal segít kiküszöbölni a méretében nem megfelelő változatokat. Nem helyettesíti az alap méretrajzát vagy a befogási pontok ellenőrzését. Egy nagyobb modell eltérő méretezési lehetőségeket kínál, de ugyanakkor több munkaterületet foglal el és növeli az asztalon lévő szerelvény súlyát.
Pofa magassága és a szerszám alatti hely
A pofák magassága befolyásolja, hogy az alkatrész milyen jól befogható, és hogy az alkatrész mekkora része marad hozzáférhető a megmunkáláshoz. Egy alacsony alkatrészhez megfelelő alátámasztásra lehet szükség ahhoz, hogy a szerszám elérje a kívánt felületet. Egy magas alkatrésznél viszont figyelembe kell venni a túlnyúlást és a stabilitást. A munkadarab magasságának és a befogási mélységnek az univerzális aránya nem határozható meg a működés ismerete nélkül.
A teljes szerelvény magasságába beleszámít a satu teljes magassága. Adja hozzá a munkadarabot, az esetleges támasztékot, valamint a szerszám és a tartó számára szükséges helyet. Kisebb marógépen vagy fúrógépen az asztal és a szerszám közötti rendelkezésre álló távolság indokolhatja a kisebb opció választását.
Az alacsonyan fekvő befogómechanizmus az FMSN sorozatú precíziós gépsatuk egyik jellemzője. Az FMS-sel való összehasonlításakor külön ellenőrizze a teljes magasságot, a nyílást és a működési módot. A mechanizmus megnevezése önmagában nem mondja meg, hogy mennyi helyet foglal el a szerelvény az orsó alatt.
A forgótányér segít az irány beállításában
Az FMS egy 360°-os forgástartományú forgóasztallal rendelkezik. Ez lehetővé teszi a satu tájolásának megváltoztatását a munkaasztalon. Ez hasznos olyan munkák vagy műveletek váltásakor, amelyek a munkadarab eltérő tájolását igénylik. Az asztal síkjában történő forgatás azonban nem helyettesíti a munkadarab térbeli szögbe döntését.
A munkaterület tervezésekor ellenőrizze a test, a forgattyúkar és a befogott anyag mozgásterét is. A pontos szögbeállításhoz kövesse az előírt terméktűrést és a megfelelő ellenőrzési módszert. A forgási tartomány nem jelzi a beállított szög pontosságát.
Mit jelentenek az edzett és a köszörült felületek?
Az FMS sorozat edzett és köszörült vezetőfelületeket és szorítópofákat használ. A pofák cserélhetők, így ezeknek az alkatrészeknek a kopása nem jelenti a teljes satu cseréjét. Ezért rendszeres használat esetén ellenőrizze a megfelelő pótalkatrészek elérhetőségét is.
A „precíziós satu” kifejezést azonban ne fordítsa le automatikusan a párhuzamosság, derékszög vagy ismételhetőség meghatározott tűréshatárára. Ha a rajz dokumentált geometriai értékeket igényel, erősítse meg a pontos modell specifikációját. A szorítófelületek állapota, a satu beállítása és maga a gép is befolyásolja az eredményt.
Válasszon kiegészítőket az alkatrész alakja szerint
Kerek alkatrészek esetén hasonlítsa össze a megfelelő prizmás pofákat. Ezeket az adott FMS mérethez kell tervezni; a hasonló szélesség vagy az azonos márka nem elegendő a kompatibilitás megerősítéséhez. Ellenőrizze a velük befogni kívánt alkatrész tájolását és méreteit is.
A gépsatuk tartozékkínálatában megtalálhatók az egyes FMS-méretekhez és más sorozatokhoz való pofák. Ezért rendeléskor ellenőrizze a teljes megnevezést. Érzékeny felületű alkatrészek esetén kérjen ajánlást a megfelelő védelmi módszerre, és értékelje annak hatását a munkadarab befogására.
Döntési táblázat munkakörönként
| Igény | Mire kell összpontosítani | Kinek alkalmas a megoldás? |
|---|---|---|
| Kisebb alkatrészek egy helyszűkében lévő gépen | Nyitás, építési magasság és alaprajz FMS 100 vagy 125 | Kisebb alkatrészek karbantartása és darabgyártása |
| Nagyobb távolság az állkapcsok között | FMS 150 vagy 200 nyitás és asztalkompatibilitás | Nagyobb félkész termékeket feldolgozó műhelyek |
| Gyakori irányváltások | Lemezjátszó, annak reteszelő mechanizmusa és forgatási tere | Egyedi gyártás különféle műveletekkel |
| Kerek alkatrészek befogása | Kompatibilis prizmás pofa és megfelelő alkatrész-orientáció | Alkatrészek gyártása kerek fából |
| Ismételt gyártás speciális befogási követelményekkel | Teljes munkaciklus és más sorozatú mechanizmusok összehasonlítása | Befogás kiválasztására szolgáló műveletek egy adott sorozathoz |
Ha hidraulikus befogómechanizmusra van szüksége, hasonlítsa össze a HMS hidraulikus gépsatuit is. Tulajdonságaikat az adott modellnek megfelelően kell felmérni. A nagyobb befogóerő önmagában nem oldja meg az érzékeny alkatrész deformációjának vagy a nem megfelelő befogási geometriának a problémáját.
Szerelés, kezelés és üzemeltetés
Vásárlás előtt hasonlítsa össze a satu méretrajzát a munkapad méreteivel. Ellenőrizze a befogási pontok helyzetét, a T-hornyok méreteit és a szükséges rögzítőelemeket. A gép dokumentációja szerint vegye figyelembe a satut, a munkadarabot és az egyéb rögzítőket a megengedett asztalterhelésben.
Az FMS nem igényel saját elektromos áramforrást. Az üzemeltetési követelmények a megfelelő szerelésre, kezelésre és karbantartásra összpontosítanak. Különösen az FMS 200 esetében, amelynek körülbelül 58 kg a súlya, előre tervezze meg a szállítást az asztalhoz. A mozgatás és a megfogás módjának meg kell felelnie a munkahely dokumentációjának és felszerelésének.
Kövesse az összeszerelésre, tisztításra és kenésre vonatkozó utasításokat. Megmunkálás előtt ellenőrizze a satu rögzítését, a forgótányér rögzítését, a munkadarab befogását és a szerszám szabad útját. Ne vezesse le a konkrét meghúzási nyomatékokat vagy a megengedett vágási feltételeket kizárólag a satu méretéből.
A leggyakoribb hibák a választás során
- Az állkapocs szélességének cseréje a maximális nyitás érdekében.
- A kész alkatrész alapján történő kiválasztás, a félkész termék méreteinek figyelembevétele nélkül.
- Az építési magasság és a szerszámtér felügyelete.
- Az a feltételezés, hogy egy nagyobb satu automatikusan javítja az eredményt egy kisebb gépen.
- Az asztal síkjában a forgatás helyettesítése döntéssel.
- Ellenőrizetlen geometriai tűréshatár hozzárendelése a"pontos" szóhoz.
- Pofák rendelése eltérő méretű vagy eltérő satu sorozatú pofákhoz.
Gyakran ismételt kérdések
Az FMS 100 nyílása 100 mm?
Nem. A pofák szélessége 100 mm, a megadott maximális nyílás 62 mm. Mindkét adatot külön kell figyelembe venni.
Használható az FMS marásban?
Igen, a gyártó feltünteti a marás, fúrás és köszörülés tartományát. Az adott befogási és munkakörülményeknek azonban meg kell egyezniük a munkadarabbal, a satuval és a géppel.
A lemezjátszó az FMS tervezésének része?
A gyártó 360°-ban forgatható forgótányérral ellátott sorozatot ír le. Rendelés előtt ellenőrizze az adott ajánlat szállítási terjedelmét és a szükséges rögzítőelemeket.
Melyik méret a legjobb egy kisebb routerhez?
A munkadarab, az asztal és a szerszám alatt rendelkezésre álló magasság a döntő tényezők. Kezdje a legkisebb modellel, amely megfelel a művelet követelményeinek, és ellenőrizze a teljes alapterületet és a rögzítési lehetőségeket.
Univerzálisak a prizmás állkapcsok?
Nem. Kérjük, a pontos FMS modell és a megerősített kompatibilitás alapján válasszon. Az FMSN vagy HMS tartozékait ne tekintse automatikusan felcserélhetőnek.
Szóval, melyik FMS satut válassza?
Először határozza meg az alkatrészhez szükséges nyitási és befogási módszert. Ezután hasonlítsa össze a pofákat, a magasságot, a rögzítést és a súlyt. Kisebb alkatrészekhez vegye figyelembe az FMS 100-at és 125-öt, nagyobb méretkövetelményekhez az FMS 150-et és 200-at, mindig figyelembe véve az adott gépet és működést.
Tekintse meg az FMS precíziós gépsatuit . Ha nem biztos a méretben, küldje el nekünk a munkadarab méreteit, a működés leírását és a gép megnevezését. Segítünk a megfelelő opció és a szükséges tartozékok kiválasztásában.
Autor článku: Tomas Gerlich