- Kategóriák
-
Akkumulátoros gépek, szerszámok és tartozékok
 Hogyan válasszunk akkus egyenes csiszolót
Hogyan válasszunk akkus szalagcsiszolót
Hogyan válasszunk akkus orbitális csiszolót?
Hogyan válasszunk akkus multifunkciós csiszolót?
Hogyan válasszunk akkus sarokcsiszolót
Hogyan válasszunk akkus excentercsiszolót?
Hogyan válasszunk akkus fűrészt építőanyagokhoz
Hogyan válasszunk akkus merülőfűrészt
Hogyan válasszunk akkus gérvágó fűrészt
Hogyan válasszunk akkus orsófűrészt?
Hogyan válasszunk akkus szúrófűrészt
Hogyan válasszunk akkus körfűrészt
Hogyan válasszunk akkus láncfűrészt
Hogyan válasszunk akkus szerszámkészletet
Hogyan válasszunk akkus szegélynyírót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk akkus fúrót és bontókalapácsot
Hogyan válasszunk akkus csiszológépet
Hogyan válasszunk akkumulátort és töltőt
Hogyan válasszunk akkus ütvecsavarozót
Hogyan válasszunk akkus polírozót
Hogyan válasszunk akkus csavarhúzót
Hogyan válasszunk akkus szegezőpisztolyt
Hogyan válasszunk elemes zseblámpát
Hogyan válasszunk akkus pisztolyt
Hogyan válasszunk elemes rádiót?
Hogyan válasszunk akkus fűrészt
Hogyan válasszunk akkus kerti porszívót és lombfúvót?
Hogyan válasszunk akkus ollót
Hogyan válasszunk vezeték nélküli porszívót
Hogyan válasszunk akkus gyalut
Hogyan válasszunk akkumulátoros kompresszort
Hogyan válasszunk akkumulátoros hidraulikus prést és fogót?
Hogyan válasszunk akkus permetezőt
Hogyan válasszunk akkus hőlégpisztolyt
Hogyan válasszunk akkus keverőgépet
Hogyan válasszunk akkus racsnit
Hogyan válasszunk akkumulátoros vízpumpát
Hogyan válasszunk akkus magasnyomású mosót
Hogyan válasszunk vezeték nélküli routert
Hogyan válasszunk akkumulátoros ventilátort
Hogyan válasszuk ki az akkumulátoros lemezvágót?
Hogyan válasszunk Aku ecsetet?
-
Műhely és minden körülötte (berendezések, gépek, szerszámok)
Hogyan válasszunk adszorpciós páramentesítőt
Hogyan válasszunk ipari ventilátort
Hogyan válasszunk professzionális páramentesítőt
Hogyan válasszunk félprofesszionális páramentesítőt?
Hogyan válasszunk otthoni páramentesítőt
Hogyan válasszunk gázfűtőt
Hogyan válasszunk forrólevegős tűzhelyet
Hogyan válasszunk olajfűtőt
Hogyan válasszunk infravörös fűtőtestet
Hogyan válasszunk elektromos fűtőtestet
Hogyan válasszunk fűtőpanelt
Hogyan válasszunk emelőberendezést
Hogyan válasszunk kezelőberendezést
Hogyan válasszunk fűtőtestet
Hogyan válasszunk páramentesítőt
Csiszolási, vágási és vágási tippek a nagyszerű eredményekért
A pneumatikus szerszámok előnyei
Hogyan válasszunk nyomatékkulcsot?
Hogyan válasszunk fájlokat?
Hogyan válasszunk megfelelő fémollót?
Hogyan válasszuk ki helyesen a feszültségátalakítókat?
Hogyan válasszunk raklapemelőt
Indítókábelek
Hogyan válasszunk satut a műhelyhez?
Hogyan válasszunk fúrógépet
Hogyan válasszunk asztali körfűrészt a műhelyünkbe?
Hogyan válasszunk fúrógépet
Hogyan válasszunk esztergagépet?
Axes
Hogyan válasszuk ki a kézi gyaluokat?
Hogyan válasszunk kézi fűrészt?
Hogyan válasszuk ki a forgács- és porelszívót?
Eszköz
Hogyan válasszuk ki a mérő lézert?
Indítókocsi és töltő kiválasztása
Töltőkocsik - indítás
-
Faipari gépek, szerszámok és technológia
Hogyan válasszunk fa marógépet
Hogyan válasszunk faesztergát
Hogyan válasszunk tartóállványokat
Hogyan válasszunk vésőgépet
Hogyan válasszunk porszívót
Hogyan válasszunk élzárógépet
Hogyan válasszunk szalagfűrészt fához
Hogyan válasszunk körfűrészt fához
Hogyan válasszunk körfűrészt
Hogyan válasszuk ki a törzsfűrészt?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk gyalut
Hogyan válasszunk faipari gépet?
Hogyan válasszuk ki a farfűrészt?
Hogyan válasszuk ki a szalagfűrészt?
Hogyan válasszuk ki a körfűrészt?
Hogyan válasszuk ki a sövénynyíró ollót?
Hogyan válasszuk ki a gallyvágó ollót?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk kecskét a favágáshoz?
Hogyan válasszunk kirakós fűrészt?
Hogyan válasszuk ki az elektromos gyalu
Hogyan válasszunk fáskamrát?
Hogyan válasszuk ki a faipari elektromos csiszolót?
-
Elektromos szerszámok és kézműves szerszámok
Hogyan válasszunk radiális fúrót
Hogyan válasszunk csigafúrót
Hogyan válasszunk szálvágót
Hogyan válasszunk ütvefúrót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk tűzőgépet
Hogyan válasszunk hornyolót
Hogyan válasszunk fúrót
Hogyan válasszunk elektromos gyalugépet
Hogyan válasszunk fúrógépet
Hogyan válasszunk forrasztót
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk csempevágót
Hogyan válasszunk elektromos lemezollót?
Hogyan válasszunk mágneses fúrót
Hogyan válasszunk elektromos marógépet
Hogyan válasszunk bontókalapácsot
Hogyan válasszunk polifúziós hegesztőgépet?
Hogyan válasszunk elektromos csavarhúzót
Hogyan válasszunk polisztirol vágót?
Hogyan válasszunk ütvecsavarozót
Hogyan válasszunk gérvágó fűrészt
Hogyan válasszunk elektromos szerszámokat?
Hogyan válasszunk polisztirol vágógépet?
Hogyan válasszuk ki a hornyvágót?
Fúrók – Az Ön nélkülözhetetlen társa a munkában
Hogyan válasszuk ki a fúrókalapácsot?
Hogyan válasszuk ki a kalapácsos fúrógépet?
Hogyan válasszuk ki a forrasztópákát?
- Elektromos generátorok, elektromos generátorok és minden körülöttük
- Kompresszorok és légkondicionálás
-
Fémmegmunkáló gépek és szerszámok
Hogyan válasszunk fémcsiszolót korongokhoz
Hogyan válasszunk darálót nedves és száraz daráláshoz?
Hogyan válasszunk kombinált darálót
Hogyan válasszunk kéttárcsás darálót?
Hogyan válasszuk a Thermdrill-t
Hogyan válasszunk lemezvágó ollót
Hogyan válasszunk 230 V-os fúrógépet?
Hogyan válasszunk műhelyprést
Hogyan válasszunk gépsatut?
Hogyan válasszunk mérőeszközt
Hogyan válasszunk fúrótornyot
Hogyan válasszunk kerekítőgépet
Hogyan válasszunk kézi élvágó gépet
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fémlemez-hajlító gépet?
Hogyan válasszunk darálót
Hogyan válasszunk csőlyukasztót
Hogyan válasszunk CNC gépet
Hogyan válasszunk mágneses fúrót
Hogyan válasszunk fémmarógépet
Hogyan válasszunk radiális fúrót
Hogyan válasszunk 400 V-os fúrógépet?
Hogyan válasszunk tárcsás csiszológépet
Hogyan válasszunk esztergát
A legjobb excentrikus köszörű: mi az, hogyan használják és miért van szükséged rá?
Hogyan válasszunk fémmegmunkáló gépet?
Hogyan válasszunk szalagcsiszolót?
Hogyan válasszunk vibrációs csiszolót?
Mi a célja a sarokcsiszolónak és a padcsiszolónak?
Hogyan válasszuk ki a megfelelő darálót?
Hogyan válasszunk excentrikus csiszolót
Hogyan válasszunk fémmarógépet
Hogyan válasszunk elektromos darálót
-
Építőipari és betonipari gépek és szerszámok
Hogyan válasszunk vibrációs döngölőt
Hogyan válasszunk hézagvágót
Hogyan válasszunk vibrációs lemezt?
Hogyan válasszunk mini dömpert
Hogyan válasszunk betonsimítót
Hogyan válasszunk építőipari fűrészt
Hogyan válasszunk eszközöket burkoláshoz és szegélyezéshez
Hogyan válasszunk betonvibrátort?
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk rakodót
Hogyan válasszunk vibrációs hengert?
Hogyan válasszunk csempevágót
Hogyan válasszunk mini kotrógépet
Hogyan válasszunk vibrációs lemezt
Lescha építési keverők
Hogyan válasszunk betonvibrátort?
Hogyan válasszunk gipszkarton csiszolót?
Hogyan válasszunk csempevágót?
Hogyan válasszunk bontókalapácsot
-
Hegesztés, hegesztéstechnológia és anyagösszekötő technológia
Hogyan válasszunk CNC vágógépet
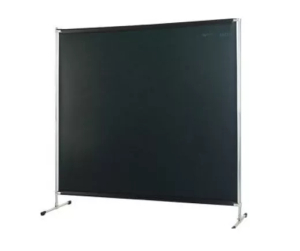
Hogyan válasszunk védőképernyőket
Hogyan válasszunk rozsdamentes acél tisztítást hegesztés után?
Hogyan válasszunk TIG égőt
Hogyan válasszunk MIG/MAG hegesztőpisztolyt?
Hogyan válasszunk hegesztési füstelszívót?
Hogyan válasszunk hegesztősisakot
Hogyan válasszunk hegesztőasztalt
Hogyan válasszuk ki a volfrámelektródát?
Milyen hegesztési módszerek vannak?
Hogyan válasszunk hegesztőt vagy invertert?
Mi az inverter
Tanácsok hegesztőgép vásárlásakor - MIG-MAG(Co2)
Hegesztett kötések
Tanácsok hegesztőgép vásárlásához - Inverter
- Kerti felszerelések tanácsadó központja

_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)



Hogyan válasszunk CNC vágógépet
Létrehozva 13.10.2026 (Frissítés 13.10.2026)
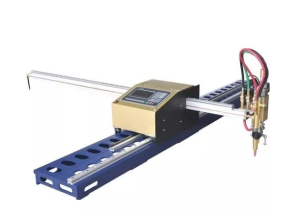
A CNC vágógép egy előre elkészített program szerint vezeti a fáklyát, és lehetővé teszi alakos alkatrészek ismételt gyártását lemezből. Használható karimák, merevítők, konzolok, hegesztett alkatrészek és egyéb sík felületek gyártására. Kis és közepes méretű fémgyártás esetén ez egy módja lehet annak, hogy a korábban kiszervezett megrendeléseket házon belül vágjuk le.
A választást meghatározó fő tényezők az anyag és a kívánt eredmény, a munkatartomány, a vágóforrás opciói, a pisztoly magasságának szabályozása és a műhely felkészültsége . Maga a gép biztosítja a mozgást és a vezérlést. Az így létrejövő vágási kapacitást a teljes összeállítás határozza meg, beleértve a forrást, a vágópisztolyt, a fogyóeszközöket és az üzemi közegeket. Ezért a teljes munkahelyet hasonlítsa össze, ne csak a CNC mechanizmus árát.
Gyors tipp: Különböző acél-, rozsdamentes acél- és alumíniumvágásokhoz érdemes plazmavágást végezni kompatibilis forrással és égőmagasság-szabályozással. Vastagabb, hagyományos szénacél lemezekhez az oxigénes égőfej-vágás lehet a célszerű. Ha a két technológia között váltani szeretne, ellenőrizze a berendezést és az átalakítási módszert. Rendszeres sorozatgyártáshoz a saját alkatrész tesztelésére, a vágási minőség dokumentálására és a teljes összeállítás megfelelő üzemi kapacitására is szükség van.
1. Kezdjük a kész darab anyagával és formájával
Írd le a ténylegesen feldolgozott anyagokat, a szokásos és maximális vastagságokat, valamint az élkövetelményeket. Tegyél különbséget a későbbi megmunkálásra szánt nyersdarab és a vágás után közvetlenül összeszerelendő alkatrész között. A furatok mérete, a kontúr részletessége és a megengedett utómunkálatok is fontosak.
Mikor válasszuk a plazmavágást?
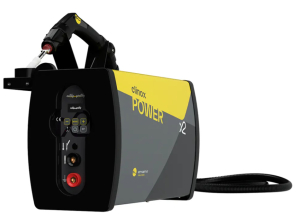
A plazmavágó elektromosan vezető anyagokat, például szénacélt, rozsdamentes acélt és alumíniumot vág. Megfelelő választás a változó megrendeléseket kezelő műhelyek számára. A konkrét eredmények azonban a használt rendszertől és a vágási körülményektől függenek. Ezért plazmavágó forrás kiválasztásakor ne csak az adott anyag kapacitását ellenőrizze, hanem a gépesített vágásra való alkalmasságot és a kiválasztott CNC géphez való csatlakoztathatóságot is.
Mikor kell autogénnek tekinteni
Az oxigénes vágás főként a hagyományos szénacél esetében releváns. Ne tekintse univerzális alternatívának rozsdamentes acél és alumínium esetén. Vastagabb acéllemezek esetén hasonlítsa össze a szükséges minőséget, a melegítési időt, a munkasebességet és a gázköltségeket. Érdemes felmérni a technológia alkalmasságát egy valós munkán, különösen akkor, ha az sok furatot és rövidítést tartalmaz.
Ha precíz, kis furatokra vagy élekre van szüksége további megmunkálás nélkül, kérjen próbavágást. A CNC-jelölés önmagában nem garantálja az adott tűréshatárt, az él derékszögét vagy a furat minőségét.
2. A munkaterületet a táblákhoz és a megrendelésekhez igazítsa
A munkatartomány az a terület, ahol a gép vágni tud. Válassza ki a jellemzően használt legnagyobb lemezméret és az alkatrészek elrendezése alapján. Kis alkatrészek nagy lemezanyagból is készülhetnek, így egyetlen vágás mérete nem az egyetlen útmutató.
Rendelés előtt ellenőrizze a ténylegesen felhasználható területet a tervezett konfigurációban. Vegye figyelembe a fáklyák számára rendelkezésre álló helyet és a tartók elrendezését is. Egy kisebb tartomány elegendő lehet nyersdarabokkal való munkavégzéshez; egy nagyobb tartomány hasznos teljes lapok feldolgozásakor és több alkatrész közös vágási tervbe való összeszerelésekor.
Az ajánlat a ZNC 1500×3000 CNC vágógépet tartalmazza mobil megoldásként. A termékoldal 1500×3000 mm-es vágási tartományt, valamint plazma- és oxigénvágási lehetőséget tüntet fel. Ne keverje össze ezt a tartományt a készülék külső méreteivel vagy a műhelyben szükséges teljes területtel.
3. Válassza ki a vágási forrást a vágás, a behatolás és a terhelés alapján
Plazmaforrás esetén nem elég a maximális áramerősséget összehasonlítani. A normál termeléshez ismerni kell az ajánlott vágási kapacitást, az adott anyaghoz tartozó sebességet, valamint a vágás lemezen belüli megkezdésének lehetőségét.
- Ajánlott vágási kapacitás: ezt a vágási sebességgel és a kívánt élminőséggel együtt vegye figyelembe.
- Behatolási kapacitás: elengedhetetlen az anyag belsejében kezdődő furatok és kontúrok esetében. Előfordulhat, hogy ez nem felel meg annak a vastagságnak, amelyet az áramforrás a szélétől kivágni tud.
- Maximális vágási kapacitás: önmagában nem bizonyítja az alkalmasságot a minőségi vágások rendszeres előállítására.
- Terhelésjelző: mutatja a megengedett terhelést egy adott áramerősség és feltételek mellett. Hasonlítsa össze az adatokat azonos feltételek mellett.
Alkalmankénti rövid megmunkáláshoz eltérő beállítás lehet megfelelő, mint hosszú, folyamatos kontúrokhoz. Normál gyártás esetén fel kell mérni a teljes vágási programot: az ívégetési időt, az átégések számát és az alkatrészek közötti szüneteket. A forrást a rendszeres munkához kell méretezni, ne csak a kivételes, legnehezebb megrendelésekhez.
Ellenőrizze a CNC sebességtartományát is. A maximális érték nem jelenti azt, hogy a szerelvény minden anyagot ezen a sebességen fog vágni. A szükséges sebességek az adott áramforrás, pisztoly és kopóalkatrészek vágási táblázatain alapulnak.
4. Ellenőrizze a THC és az égő kompatibilitását
A THC a fáklya magasságának szabályozását jelenti. A lemeztől való megfelelő távolság befolyásolja a vágás minőségét és a fogyóeszközök élettartamát. Plazmavágáskor különbséget kell tenni az átégés és a későbbi vágási körülmények között. Ezért a szokásos munkavégzéshez ismerni kell a szállított rendszer tényleges funkcióit, nem csak a THC rövidítés jelenlétét a leírásban.
A pisztoly mechanikus rögzítése még nem igazolja a teljes szerelvény kompatibilitását. A szállítónak ellenőriznie kell a forrás indítását, a szükséges jeleket, a magasságszabályozó csatlakozásokat és a pisztoly alkalmasságát automatizált működésre. Ha már rendelkezik a plazmaforrással, kérjük, adja meg a forrás, a pisztoly és a rendelkezésre álló csatlakozófelület pontos megnevezését.
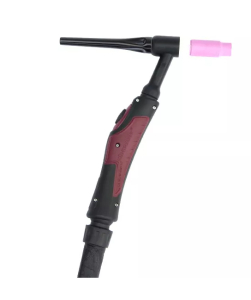
Ellenőrizze a plazmavágókhoz tartozó tartozékok és fogyóeszközök elérhetőségét is. Válassza ki a fúvókákat, elektródákat vagy egyéb fogyóeszközöket a pontos rendszernek és vágási módnak megfelelően; az alkatrészek hasonlósága önmagában nem elegendő.
5. Értékelje a szoftvert a saját rajzai alapján
Próbálja ki az utat a rajzolástól a vágóprogramig. Fontosak a támogatott bemeneti formátumok, az útvonalak előkészítése, a megközelítések és kilépések, a vágási sorrend és a vágási szélesség kompenzációja. Ismétlődő megrendelések esetén értékelni fogja az áttekinthető programkezelést; több alkatrész egy panelről történő előállításakor ellenőrizze azok elhelyezésének, azaz a beágyazásnak a lehetőségeit.
A mellékelt szoftver esetében ellenőrizze a vezérlőrendszer pontos verzióját, licencét, számítógépes követelményeit és utófeldolgozóját. A program neve nem garantálja a gyártó által kínált összes funkciót. Ideális esetben bemutathatja a szokásos rajz feldolgozását és ellenőrizheti a kapott programot.
Állítsa be a vágási szélesség kompenzációját a választott munkafolyamatnak megfelelően. Ha egyszerre használja a szoftverben és a vezérlőrendszerben, az helytelen alkatrészméreteket eredményezhet.
6. Döntési táblázat a munkamódszer szerint
| Igény | Mire kell összpontosítani | Kinek alkalmas a megoldás? |
|---|---|---|
| Különböző acélból, rozsdamentes acélból és alumíniumból készült nyersdarabok | Plazma technológia, kompatibilis forrás, vágóasztalok és THC | Egyedi fémmegmunkálás változó anyagokból |
| Erősebb szénacél alkatrészek | Autogén és plazma összehasonlítása egy adott sorrendben | Acélszerkezeti alkatrészeket gyártó üzemek |
| Sok lyuk és vágás a fémlemez belsejében | Átégési kapacitás, magasságszabályozás és lyukvizsgálat | Karimák, konzolok és rögzítőelemek gyártása |
| Teljes táblák feldolgozása | Használható tartomány, alkatrészelrendezés és lemezkezelés | Hatékony anyagfelhasználásra törekvő műhelyek |
| Hosszú, folyamatos vágások és ismétlődő sorozatok | Erőforrás-terhelés, médiaszolgáltatás, szolgáltatás és teljes gyártási idő | Normál termelés magasabb kapacitáskihasználással |
7. Készítse elő az áramot, a levegőt és a munkahelyet
A teljes szerelvény elektromos csatlakoztatása
A CNC gép áramellátását ne tekintse a teljes munkahely követelményének. A plazmaforrásnak, a kompresszornak és az elszívásnak külön igényei lehetnek. Vásárlás előtt ellenőriztesse a rendelkezésre álló hálózatot, biztosítékokat és csatlakozásokat az egyes eszközök dokumentációja alapján. Az elektromos telepítést és csatlakoztatást bízza szakképzett személyre.
Sűrített levegő levegőplazmához
Vágó munkahelyhez kompresszort válasszon a szükséges nyomáson szállított tényleges áramlási sebesség, a levétel hossza és az egyidejűleg csatlakoztatott egyéb készülékek alapján. Egy nagy légtartály nem pótolja az elégtelen folyamatos ellátást. A kompresszor kiválasztására vonatkozó tanácsok részletesebben ismertetik a méretezést.
A plazmaforráshoz a gyártó által meghatározott minőségű levegőre van szükség. Biztosítsa a sűrített levegő megfelelő szűrését és kezelését az üzemi körülményeknek megfelelően. A pneumatikus szerszámok kenőanyagai is ebbe a csoportba tartoznak; ezek nem tartoznak a plazmaforrás ellátásába.
Asztal, extrakció és kezelés
Ellenőrizze, hogy a szállítmány tartalmaz-e vágóasztalt és füstgyűjtő megoldást. Az alátéteknek alkalmasnak kell lenniük az anyaghoz és a munkamódszerhez. Az elszívást az adott vágási folyamathoz kell tervezni; egy szabványos műhelyi elszívó nem feltétlenül alkalmas. A vízszintmérő asztalnak alkalmasnak kell lennie a technológiához és az anyaghoz, különösen alumínium vágása esetén.
Az alaprajzon tüntesse fel a mozgás, a működés, a szervizelés és a lemezek berakodásának teljes tartományát. A kiszállítás előtt szervezze meg a kirakodást, a hozzáférési útvonalat, az összeszerelést, az üzembe helyezést és a betanítást. A viszonylag mobil kialakítás nem jelenti azt, hogy a berendezés biztonságosan mozgatható megfelelő kezelőberendezés nélkül.
Szóval melyik típust válasszuk?
Különféle egyedi gyártások esetén kezdje a plazmahegesztési beállítás értékelésével. Vastagabb szénacél esetén hasonlítsa össze az oxigénhegesztést is. Vegyen fontolóra egy kombinált gépet, ha mindkét technológiát használni fogja. A végső döntést saját rajza, próbavágása és a működéshez szükséges összes alkatrész listája alapján hozza meg.
A leggyakoribb hibák a választás során
- Hasonlítsa össze egy tápegység, asztal, adathordozó és üzembe helyezés nélküli gép árát.
- Cserélje le a maximális anyagleválasztást a minőségi gyártási vágási kapacitásra.
- Ne vegye figyelembe a lyukas alkatrészek átégési kapacitását.
- A pisztoly csatlakoztatását tekintse az elektromos kompatibilitás megerősítésének.
- A kompresszort kizárólag a tartály térfogata vagy a szívóteljesítmény alapján válassza ki.
- Feltételezzük az összes szoftverfunkciót a mellékelt kiadás ellenőrzése nélkül.
- Csak a vágási felületre kell számítani, és el kell felejteni a kezelést, a szervizelést és a károsanyag-kibocsátást.
Gyakran ismételt kérdések
A plazmaforrás automatikusan a CNC gép része?
Az árat a konkrét szállítási mód határozza meg. Kérje a tétellistát, amely tartalmazza a forrást, a fáklyát, az asztalt, a kábelezést és a szoftvert. A ZNC 1500×3000 esetében a plazmaforrás nem szerepel a termékoldalon található alapverziók listájában.
Csatlakoztathatok egy már meglévő plazmát?
Csak a pontos forrás, pisztoly és interfész ellenőrzése után. A szállítónak kell megerősítenie az indítási módszert, a szükséges jeleket és a magasságszabályozóval való együttműködést.
Miért fontos az áteresztőképesség?
Meghatározza a lemez belsejében történő vágás megkezdésének képességét. Az áramforrás vastagabb anyagot is képes kezelni a szélétől, de előfordulhat, hogy a megadott körülmények között nem tudja biztonságosan átégetni azt.
A THC önmagában biztosítja a pontos égést?
A THC segít a pisztoly magasságának szabályozásában. A méretek és az él a gép mozgását, a vágóprogramot, a folyamatbeállításokat, a fogyóeszközök állapotát és az anyagot is befolyásolja.
Mit küldjek az eladónak egy megfelelő szett megtervezéséhez?
Kérjük, adja meg az anyagokat, vastagságokat, lemezformátumokat, a munka gyakoriságát és az elvárt minőséget. Csatoljon egy tipikus rajzot, és írja le a rendelkezésre álló energiát, levegőt, helyet és minden meglévő forrást.
Tekintse meg CNC vágógépeinket , és terveztesse meg a tényleges megrendelések alapján a kívánt beállítást. Örömmel segítünk a választásban; rendelés előtt közösen egyeztetjük a szállítási terjedelmet és az üzembe helyezéshez szükséges feltételeket.
Autor článku: Tomas Gerlich