- Kategóriák
-
Akkumulátoros gépek, szerszámok és tartozékok
 Hogyan válasszunk akkus egyenes csiszolót
Hogyan válasszunk akkus szalagcsiszolót
Hogyan válasszunk akkus orbitális csiszolót?
Hogyan válasszunk akkus multifunkciós csiszolót?
Hogyan válasszunk akkus sarokcsiszolót
Hogyan válasszunk akkus excentercsiszolót?
Hogyan válasszunk akkus fűrészt építőanyagokhoz
Hogyan válasszunk akkus merülőfűrészt
Hogyan válasszunk akkus gérvágó fűrészt
Hogyan válasszunk akkus orsófűrészt?
Hogyan válasszunk akkus szúrófűrészt
Hogyan válasszunk akkus körfűrészt
Hogyan válasszunk akkus láncfűrészt
Hogyan válasszunk akkus szerszámkészletet
Hogyan válasszunk akkus szegélynyírót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk akkus fúrót és bontókalapácsot
Hogyan válasszunk akkus csiszológépet
Hogyan válasszunk akkumulátort és töltőt
Hogyan válasszunk akkus ütvecsavarozót
Hogyan válasszunk akkus polírozót
Hogyan válasszunk akkus csavarhúzót
Hogyan válasszunk akkus szegezőpisztolyt
Hogyan válasszunk elemes zseblámpát
Hogyan válasszunk akkus pisztolyt
Hogyan válasszunk elemes rádiót?
Hogyan válasszunk akkus fűrészt
Hogyan válasszunk akkus kerti porszívót és lombfúvót?
Hogyan válasszunk akkus ollót
Hogyan válasszunk vezeték nélküli porszívót
Hogyan válasszunk akkus gyalut
Hogyan válasszunk akkumulátoros kompresszort
Hogyan válasszunk akkumulátoros hidraulikus prést és fogót?
Hogyan válasszunk akkus permetezőt
Hogyan válasszunk akkus hőlégpisztolyt
Hogyan válasszunk akkus keverőgépet
Hogyan válasszunk akkus racsnit
Hogyan válasszunk akkumulátoros vízpumpát
Hogyan válasszunk akkus magasnyomású mosót
Hogyan válasszunk vezeték nélküli routert
Hogyan válasszunk akkumulátoros ventilátort
Hogyan válasszuk ki az akkumulátoros lemezvágót?
Hogyan válasszunk Aku ecsetet?
-
Műhely és minden körülötte (berendezések, gépek, szerszámok)
Hogyan válasszunk hidraulikus csörlőt
Hogyan válasszunk akkus csörlőt
Hogyan válasszunk ugrókötelet
Hogyan válasszunk kézi kötélfeszítőt
Hogyan válasszunk 12 és 24 V-os elektromos csörlőt?
Hogyan válasszunk kézi csörlőt
Hogyan válasszunk elektromos drótkötél emelőt?
Hogyan válasszunk drótköteles emelőt és csörlőt
Hogyan válasszunk hangszigetelt kompresszort
Hogyan válasszunk töltőt egy EFB akkumulátorhoz
Hogyan válasszunk emelőt és emelőt
Hogyan válasszunk hidraulikus emelőhengert
Hogyan válasszunk hidraulikus cipőemelőt
Hogyan válasszunk emelőt
Hogyan válasszunk sebességváltó emelőt
Hogyan válasszunk pneumatikus harmonika emelőt
Hogyan válasszunk mobil hidraulikus emelőt
Hogyan válasszunk hidraulikus emelőkocsit?
Hogyan válasszunk üveg tapadókorongokat
Hogyan válasszunk raklapemelőt
Hogyan válasszunk gipszkarton emelőt
Hogyan válasszunk raklapemelőt
Hogyan válasszunk szállítási platformot
Hogyan válasszunk emelőasztalt
Hogyan válasszunk kézikocsit
Hogyan válasszunk kézi targoncát
Hogyan válasszunk ruddle-t
Hogyan válasszunk műhelybútort
Hogyan válasszunk szerszámos szekrényt
Hogyan válasszunk műhelybútor-garnitúrát
Hogyan válasszunk műhelypolcot
Hogyan válasszunk szerszám nélküli műhelykocsit?
Hogyan válasszunk műhelyi szerszámkocsit?
Hogyan válasszunk műhelykocsit
Hogyan válasszunk gáz infravörös fűtőberendezést
Hogyan válasszunk olajtüzelésű infravörös fűtőtestet?
Hogyan válasszunk elektromos infravörös fűtőtestet
Hogyan válasszunk közvetlen tüzelésű olajfűtőt?
Hogyan válasszunk közvetett égésű olajfűtőt
Hogyan válasszunk gáztűzhelyet
Hogyan válasszunk gázfűtőt
Hogyan válasszunk gázfűtő ventilátort
Hogyan válasszunk olajradiátort
Hogyan válasszunk hőtárolót
Hogyan válasszunk elektromos ventilátoros fűtőtestet
Hogyan válasszunk állóventilátort
Hogyan válasszunk radiális ventilátort
Hogyan válasszunk axiális ventilátort
Hogyan válasszunk építőipari és ipari páramentesítőt
Hogyan válasszunk munkaállványokat és talapzatokat?
Hogyan válasszunk ácsgyalut
Hogyan válasszunk összecsukható munkapadot
Hogyan válasszunk műhelyasztalt és padot
Hogyan válasszunk munkapadot
Hogyan válasszunk adszorpciós páramentesítőt
Hogyan válasszunk ipari ventilátort
Hogyan válasszunk otthoni páramentesítőt
Hogyan válasszunk gázfűtőt
Hogyan válasszunk olajfűtőt
Hogyan válasszunk infravörös fűtőtestet
Hogyan válasszunk elektromos fűtőtestet
Hogyan válasszunk fűtőpanelt
Hogyan válasszunk emelőberendezést
Hogyan válasszunk kezelőberendezést
Hogyan válasszunk fűtőtestet
Hogyan válasszunk páramentesítőt
Csiszolási, vágási és vágási tippek a nagyszerű eredményekért
A pneumatikus szerszámok előnyei
Hogyan válasszunk nyomatékkulcsot?
Hogyan válasszunk fájlokat?
Hogyan válasszunk megfelelő fémollót?
Hogyan válasszunk satut a műhelyhez?
Hogyan válasszunk fúrógépet
Hogyan válasszunk asztali körfűrészt a műhelyünkbe?
Axes
Hogyan válasszuk ki a kézi gyaluokat?
Hogyan válasszunk kézi fűrészt?
Hogyan válasszuk ki a forgács- és porelszívót?
Eszköz
Hogyan válasszuk ki a mérő lézert?
-
Faipari gépek, szerszámok és technológia
Hogyan válasszunk kombinált famegmunkáló gépet
Hogyan válasszunk fa marógépet
Hogyan válasszunk faesztergát
Hogyan válasszunk tartóállványokat
Hogyan válasszunk vésőgépet
Hogyan válasszunk porszívót
Hogyan válasszunk élzárógépet
Hogyan válasszunk szalagfűrészt fához
Hogyan válasszunk körfűrészt fához
Hogyan válasszunk körfűrészt
Hogyan válasszuk ki a törzsfűrészt?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk gyalut
Hogyan válasszunk faipari gépet?
Hogyan válasszuk ki a farfűrészt?
Hogyan válasszuk ki a szalagfűrészt?
Hogyan válasszuk ki a körfűrészt?
Hogyan válasszuk ki a gallyvágó ollót?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk kecskét a favágáshoz?
Hogyan válasszunk kirakós fűrészt?
Hogyan válasszunk fáskamrát?
Hogyan válasszuk ki a faipari elektromos csiszolót?
-
Elektromos szerszámok és kézműves szerszámok
Hogyan válasszunk csigafúrót
Hogyan válasszunk szálvágót
Hogyan válasszunk ütvefúrót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk tűzőgépet
Hogyan válasszunk hornyolót
Hogyan válasszunk fúrót
Hogyan válasszunk elektromos gyalugépet
Hogyan válasszunk fúrógépet
Hogyan válasszunk forrasztót
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk csempevágót
Hogyan válasszunk elektromos lemezollót?
Hogyan válasszunk elektromos marógépet
Hogyan válasszunk bontókalapácsot
Hogyan válasszunk polifúziós hegesztőgépet?
Hogyan válasszunk elektromos csavarhúzót
Hogyan válasszunk polisztirol vágót?
Hogyan válasszunk ütvecsavarozót
Hogyan válasszunk gérvágó fűrészt
Hogyan válasszunk elektromos szerszámokat?
Fúrók – Az Ön nélkülözhetetlen társa a munkában
Hogyan válasszuk ki a fúrókalapácsot?
- Elektromos generátorok, elektromos generátorok és minden körülöttük
-
Kompresszorok és légkondicionálás
Hogyan válasszunk álló V-kompresszort
Hogyan válasszunk álló H kompresszort
Hogyan válasszunk kompresszort szárító nélkül
Hogyan válasszunk nyomástartó edényt
Hogyan válasszunk autókompresszort
Hogyan válasszunk álló kompresszort
Hogyan válasszunk csavarkompresszort
Hogyan válasszunk olajmentes kompresszort?
Hogyan válasszunk olajkompresszort
Hogyan válasszunk kompresszort
Minden, ami az autó kompresszoráról szól
-
Fémmegmunkáló gépek és szerszámok
Hogyan válasszunk kompresszort szárítógéppel?
Hogyan válasszunk körfűrészt
Hogyan válasszunk menetvágó készletet
Hogyan válasszunk hajlítókészleteket
Hogyan válasszunk tokmányt és befogót
Hogyan válasszunk szegmenseket hajlítógépekhez
Hogyan válasszunk szorítókészletet
Hogyan válasszunk görgőket egy jelzőgéphez
Hogyan válasszunk redukáló perselyt
Hogyan válasszunk lemezjátszót
Hogyan válasszunk forgófejet
Hogyan válasszunk felső rudat egy hajlítógéphez
Hogyan válasszunk tartozékokat fémmegmunkáló gépekhez?
Hogyan válasszunk kereszt- és többtengelyes satut?
Hogyan válasszunk forgó és dönthető satut?
Hogyan válasszunk precíziós moduláris satut?
Hogyan válasszunk HMS hidraulikus gépsatut?
Hogyan válasszunk FMSN gépsatut?
Hogyan válasszunk FMS gépsatut?
Hogyan válasszunk VMQ gépsatut?
Hogyan válasszunk BSI gépsatut?
Hogyan válasszunk BMP gépsatut?
Hogyan válasszunk BME gépsatut?
Hogyan válasszunk hidraulikus lemezollót?
Hogyan válasszunk kombinált ollót
Hogyan válasszunk lemezvágó ollót
Hogyan válasszunk ollót a fehértáblához
Hogyan válasszunk profil- és rúdvágó ollót?
Hogyan válasszunk karos ollót
Hogyan válasszunk digitális mérőeszközt?
Hogyan válasszunk mérőeszközöket
Hogyan válasszunk CNC marógépet
Hogyan válasszunk CNC lézert
Hogyan válasszunk CNC marógépet
Hogyan válasszunk tábla- és szegélykészítőt
Hogyan válasszunk profilhajlítót
Hogyan válasszunk csőhajlítót
Hogyan válasszunk fémlemez-hajlító gépet?
Hogyan válasszunk fém szalagfűrészt
Hogyan válasszunk körfűrészt fémhez
Hogyan válasszunk fémfűrészt
Hogyan válasszunk tartozékokat egy mágneses fúrógéphez?
Hogyan válasszunk kézi és lábas hidraulikus présgépet?
Hogyan válasszunk hidraulikus-pneumatikus présgépet?
Hogyan válasszunk asztali hidraulikus prést
Hogyan válasszunk hidraulikus műhelyprést
Hogyan válasszunk kézi mechanikus présgépet
Hogyan válasszunk profilhajlító gépet
Hogyan válasszunk elektromos hajlítógépet
Hogyan válasszunk kézi lemezhajlító gépet?
Hogyan válasszunk orbitális csiszolót
Hogyan válasszunk sarokcsiszolót
Hogyan válasszunk asztali köszörűgépet
Hogyan válasszunk egyenes csiszolót
Hogyan válasszunk szalagcsiszolót
Hogyan válasszunk polírozó csiszológépet
Hogyan válasszunk kefés csiszolót
Hogyan válasszunk fúródarálót
Hogyan válasszunk gipszkarton csiszolót
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fűrészlap-csiszolót
Hogyan válasszunk oszcilláló csiszolót?
Hogyan válasszunk multifunkciós csiszológépet?
Hogyan válasszunk más darálók közül
Hogyan válasszunk szerszámmaró gépet
Hogyan válasszunk fúró-marógépet
Hogyan válasszunk asztali routert
Hogyan válasszunk CNC esztergát
Hogyan válasszunk univerzális esztergát
Hogyan válasszunk kombinált esztergát
Hogyan válasszunk esztergát
Hogyan válasszunk fémcsiszolót korongokhoz
Hogyan válasszunk darálót nedves és száraz daráláshoz?
Hogyan válasszunk kombinált darálót
Hogyan válasszunk kéttárcsás darálót?
Hogyan válasszuk a Thermdrill-t
Hogyan válasszunk lemezvágó ollót
Hogyan válasszunk 230 V-os fúrógépet?
Hogyan válasszunk műhelyprést
Hogyan válasszunk gépsatut?
Hogyan válasszunk mérőeszközt
Hogyan válasszunk fúrótornyot
Hogyan válasszunk kerekítőgépet
Hogyan válasszunk kézi élvágó gépet
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fémlemez-hajlító gépet?
Hogyan válasszunk darálót
Hogyan válasszunk csőlyukasztót
Hogyan válasszunk CNC gépet
Hogyan válasszunk mágneses fúrót
Hogyan válasszunk fémmarógépet
Hogyan válasszunk radiális fúrót
Hogyan válasszunk 400 V-os fúrógépet?
Hogyan válasszunk tárcsás csiszológépet
Hogyan válasszunk esztergát
Hogyan válasszunk fémmegmunkáló gépet?
Hogyan válasszunk szalagcsiszolót?
Mi a célja a sarokcsiszolónak és a padcsiszolónak?
Hogyan válasszuk ki a megfelelő darálót?
Hogyan válasszunk excentrikus csiszolót
Hogyan válasszunk elektromos darálót
-
Építőipari és betonipari gépek és szerszámok
Hogyan válasszunk vibrációs döngölőt
Hogyan válasszunk hézagvágót
Hogyan válasszunk vibrációs lemezt?
Hogyan válasszunk mini dömpert
Hogyan válasszunk betonsimítót
Hogyan válasszunk építőipari fűrészt
Hogyan válasszunk eszközöket burkoláshoz és szegélyezéshez
Hogyan válasszunk betonvibrátort?
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk rakodót
Hogyan válasszunk vibrációs hengert?
Hogyan válasszunk csempevágót
Hogyan válasszunk mini kotrógépet
Lescha építési keverők
Hogyan válasszunk gipszkarton csiszolót?
-
Hegesztés, hegesztéstechnológia és anyagösszekötő technológia
Hogyan válasszunk hegesztősisakot szűrőegységgel
Hogyan válasszunk önsötétedő sisakot
Hogyan válasszunk CNC vágógépet
Hogyan válasszunk védőképernyőket
Hogyan válasszunk rozsdamentes acél tisztítást hegesztés után?
Hogyan válasszunk TIG égőt
Hogyan válasszunk MIG/MAG hegesztőpisztolyt?
Hogyan válasszunk hegesztési füstelszívót?
Hogyan válasszunk hegesztősisakot
Hogyan válasszunk hegesztőasztalt
Hogyan válasszuk ki a volfrámelektródát?
Milyen hegesztési módszerek vannak?
Hogyan válasszunk hegesztőt vagy invertert?
Mi az inverter
Tanácsok hegesztőgép vásárlásakor - MIG-MAG(Co2)
Hegesztett kötések
Tanácsok hegesztőgép vásárlásához - Inverter
- Kerti felszerelések tanácsadó központja
-
Autóakkumulátor-töltők és indítóberendezések
Hogyan válasszunk indítókábelt
Hogyan válasszunk autóakkumulátor-tesztert?
Hogyan válasszunk feszültségváltót
Hogyan válasszunk autós akkumulátortöltőt indítókábellel?
Hogyan válasszunk 24 V-os autós akkumulátortöltőt?
Hogyan válasszunk 12 V-os autós akkumulátortöltőt?
Hogyan válasszunk 6 V-os akkumulátortöltőt?
Hogyan válasszunk autós akkumulátortöltőt
Hogyan válasszunk professzionális indítóállomást?
Hogyan válasszunk indítóindítót töltővel?
Hogyan válasszunk indítóerősítőt
Hogyan válasszunk zsebindítót
Hogyan válasszunk ki egy kiindulási forrást
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
Hogyan válasszunk forgófejet
Létrehozva 29.10.2026 (Frissítés 29.10.2026)
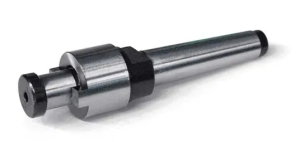
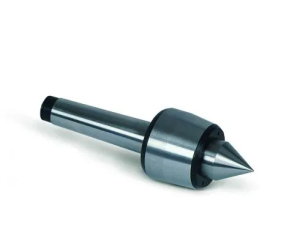
A forgó középpont egy forgó munkadarab megtámasztására szolgál az esztergák szegnyeregében. Hasznos tengelyek, hosszú csapok és egyéb olyan alkatrészek megmunkálásához, amelyek szabad végén támasztást igényelnek. A munkaközéppont a munkadarabbal együtt forog, miközben a befogószár a szegnyereg szárában marad.
A kiválasztást főként a befogó kúp, a felfekvő felület alakja, a megengedett sebesség és terhelés, a forgáspontosság, valamint a szerszám számára rendelkezésre álló hely határozza meg. A Morse-kúp önmagában nem igazolja az alkalmasságot egy adott feladathoz. A hegynek illeszkednie kell az esztergához és a megmunkálási körülményekhez.
Gyors ajánlás:
- Központosító furatokkal ellátott, közönséges tengelyalkatrészekhez válasszon egy külön forgócsúcsot megfelelő kúposságú és dokumentált üzemi határértékekkel.
- A munkadarab különböző végei közötti váltáshoz érdemes egy cserélhető központosító hegyű készletet választani, és ellenőrizni az egyes tartozékok használatát.
- Nagyobb sebesség vagy nagyobb terhelés esetén kérjen műszaki adatlapot az adott modellhez, beleértve a használati feltételeket is.
- A megtámasztott véghez közeli megmunkálás esetén ellenőrizze a csúcs alakját, a test átmérőjét és az esztergaszerszám megközelítését is.
Először is határozza meg a munkadarabot és az alátámasztás módját
Kezdje az alkatrész rajzával vagy mintájával. Jegyezze fel a megtámasztandó vég anyagát, hosszát, átmérőit, súlyát és alakját. Azt is tisztázza, hogy a munkadarabot tokmányban tartja-e és szegnyereggel támasztja-e meg, vagy egy másik befogóegységet készít elő. A forgáspont csak egy része ennek az egységnek.
Egy közönséges, központosító furatokkal ellátott tengelyalkatrész esetében egy szabványos kialakítás elegendő lehet. Üreges alkatrész, nagy furat vagy szokatlan vég esetén először ellenőrizze a megfelelő alátámasztási geometriát. A furat megléte a felületen önmagában nem jelenti azt, hogy bármelyik hegy biztonságosan megtámasztható benne.
Ne tekintse a szegnyereg-támaszt univerzális megoldásnak minden hosszú alkatrészhez. Karcsú alkatrészek esetén a munkafolyamat további óvintézkedéseket vagy kompatibilis stabilizáló támaszt igényelhet. Az „Esztergagép kiválasztása” című cikk a munkaterület és a gépberendezés tágabb kontextusát ismerteti.
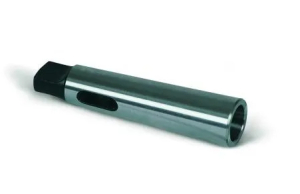
A Morse-kúpnak illeszkednie kell a szegnyereg szárához.
A kúpot az eszterga dokumentációjában találja. Az MK vagy MT jelölés a megfelelő számmal a Morse-kúp méretére utal. Ellenőrizze a szegnyereg szárának adatait; az orsó kúpossági adatai változhatnak, és nem használhatók automatikusan ehhez a vásárláshoz.
Különböző méretű kúpok kaphatók, ezért a választást a géppel való kompatibilitással kezdje. A nagyobb kúp nem opcionális járástartalék, amelyet egyszerűen be lehet helyezni egy kisebb pengébe. Vegye figyelembe a redukciókat vagy egyéb köztes tartozékokat is, mint egy adott készlet részét.
A kúposság mellett ellenőrizze a szár hosszát, a szükséges behelyezési helyet és a hegy eltávolításának módját. Ezek a részletek befolyásolhatják a használhatóságot egy adott szegnyeregben. Ha a dokumentáció nem egyértelmű, küldje el a kereskedőnek a pontos esztergagép modellt és a szár adatait.
Külön hegy vagy cserélhető tartozékokkal ellátott készlet?
Egyetlen forgóközpont praktikus választás hasonló alkatrészek ismétlődő munkáihoz. Hasonlítsa össze a geometriáját, a működési korlátait és a test méreteit. Ha a legtöbb munka ugyanazt a munkadarab végét használja, egy jól megválasztott egyetlen központ alkalmasabb lehet, mint egy olyan alkatrészkészlet, amelyet nem fog használni.
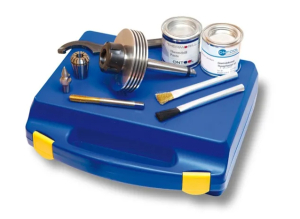
Egy reprezentatív példa erre az OPTIMUM forgóközpont MK 2 kúppal , rendelési szám: 3440702. A modell hivatalos méretrajza maximum 5000 ford/perc fordulatszámot jelez. Ez az adat az adott termékhez tartozik, és nem vihető át az összes azonos kúppal rendelkező központra.
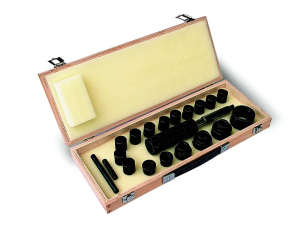
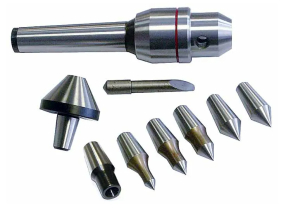
Különböző munkákhoz érdemes megfontolni az MK 2 cserélhető központosító készletet. Vásárlás előtt hasonlítsa össze a tartozékok alakját a tervezett alkatrészekkel, azok rögzítési módjával és működési korlátaival. A cserélhető kialakítás nem jelent automatikusan nagyobb sebességet vagy teherbírást.
A hegy formáját a munkadarabbal való érintkezésnek megfelelően válassza ki.
A hegy működő részének meg kell egyeznie az előkészített támasztóponttal. A központosító furat esetében fel kell mérni a geometriáját és állapotát a használt hegyhez viszonyítva. A sérült vagy nem megfelelően előkészített támasztópont nem javítható meg egyszerűen egy drágább tartozék kiválasztásával.
Nagyobb furatú alkatrészekhez eltérő kialakítású központosító kúp is használható. Az ilyen használatot azonban az adott termék dokumentációjával kell igazolni. Ezért cserekészlet kiválasztásakor a tartozékok célja szerint válasszon, ne csak a számuk vagy a tokban található fotó alapján.
A kívánt alak a szerszám megközelítésétől is függ. Rajzolja meg a maró helyzetét az átmérő, a váll vagy a felület megmunkálásakor. Ellenőrizze, hogy a csúcstest nem ütközik-e a pályájával, és hogy a munkafolyamat lehetővé teszi-e a támaszték ebben a helyzetben hagyását.
Vegye figyelembe a sebességet és a terhelést együtt
A maximális fordulatszám nem ajánlott fordulatszám. Ez egy tartozékra vonatkozó korlát, amelyet a gép, a befogóeszköz és a munkadarab korlátaival együtt be kell tartani. A forgácsolási feltételeket az adott művelet és a szerszám határozza meg.
Terhelés esetén különbséget kell tenni a radiális és axiális irányok között. A munkadarab súlya, a megmunkáló erők és a szegnyereg nyomása nem ugyanaz. A megengedett radiális erő nem alakítható át közvetlenül univerzálisan megengedett alkatrészsúlyrá.
Igényesebb munkákhoz kérje el azokat a feltételeket, amelyek mellett a gyártó megadja az értékeket, vagy egy terhelési diagramot. Ne feltételezze, hogy a külön megadott maximális sebesség és maximális terhelés mindig egyszerre használható. A hiányzó kapacitásadatok indokolják az adott alkalmazás műszaki ellenőrzését.
A keringetési pontosság és a késztermék pontossága nem ugyanaz.
A pontosabb méréshez keressen numerikus jelzést a kifutásról vagy a keringtetés pontosságáról, beleértve a mérési feltételeket is. A „pontos”, „köszörült” vagy „csapágyazott” kifejezések önmagukban nem jelzik, hogy a gyártó milyen tűréshatárt garantál.
Az alkatrész létrejövő geometriáját a teljes összeszerelés befolyásolja: esztergagép, szegnyereg pozicionálása, befogás, központosító furat állapota és a munkafolyamat. Ezért a középponti katalógus adatait ne tekintse a késztermék azonos tűréshatárának garanciájaként.
Az eredmény ellenőrzéséhez válassza ki a fémmegmunkáláshoz megfelelő mérőeszközöket . Az ellenőrzési módszernek a rajzon és az előírt tűréshatárokon kell alapulnia. A hegy cseréje vagy az összeszerelés megváltoztatása esetén ellenőrizze az eredményt egy próbadarabon.
Döntési táblázat a tervezett munka szerint
| Igény | Mire kell összpontosítani | Kinek alkalmas a megoldás? |
|---|---|---|
| Standard tengelyek központosító furatokkal | Szegnyereg kúpossága, csúcsgeometriája és működési korlátai | Karbantartás és egyedi esztergálás |
| Váltakozó különböző komponensvégződések | Megfelelő tartozékok és használatuk feltételei | Műhely változatos produkciókkal |
| Nagyobb munkasebesség | Egy adott modell megengedett sebessége adott terhelés mellett | Működés megfelelő vágási feltételek mellett |
| Nagyobb terhelések vagy hosszú megmunkálási ciklusok | Radiális és axiális határok, üzemi feltételek és szervizelés | Igényesebb alkatrészek rendszeres gyártása |
| Befejezés a megtámasztott vég közelében | Hegy alakja, test méretei és késpálya | Hátsó nyeregbe épített alkatrészek gyártása |
| Kis keringési eltérésre vonatkozó követelmény | Bizonyított pontosság és a teljes szerelvény kontrollja | Precízebb esztergálási munkák |
Ellenőrizze a teljes szerelvény helyét és működését
A középpont mérete befolyásolja a szegnyereg és a munkadarab közötti távolságot, valamint a használható munkaterületet. Ellenőrizze a kiálló rész hosszát, a test átmérőjét és a szár szükséges pozícióját. Rövid esztergán vagy hosszú alkatrészen ez a különbség fontos lehet.
Hosszabb ciklusok és rendszeres gyártás esetén vegye figyelembe a csapágyvédelmet, a hűtési feltételeket és a karbantartási követelményeket is. A kialakítások eltérőek lehetnek, ezért ne vigye át a kenési módszereket egyik hegyről a másikra. A szükséges szervizbeavatkozásokkal és a megengedett érintkezési nyomással kapcsolatban lásd a gyártó dokumentációját.
A csomag átvételekor ellenőrizze a szállítmány pontos jelölését és tartalmát. A cserekészlet esetében ellenőrizze a tartozékokat és az esetleges cseréjükhöz szükséges szerszámokat. Az összeszerelést, a tartó beállítását és a pengéről való eltávolítást az esztergagép és a központ utasításai szerint kell elvégezni.
Szóval, melyik forgófejet érdemes választani?
Először ellenőrizze a szár kúposságát és a tartó alakját. Ezután hasonlítsa össze a sebességet, a terhelést és a szükséges pontosságot. Végül ellenőrizze a méreteket, a szerszámhoz való hozzáférést és a működési követelményeket. Ismétlődő munkákhoz válassza ki a megfelelő egyhegyűt; fontolja meg a cserélhető készletet, ha a tartozékait meghatározott alkatrészeken fogja használni.
A leggyakoribb hibák a választás során
- Kiválasztás orsó kúposság alapján a szegnyereg penge kúpossága helyett.
- A feltételezés az, hogy minden azonos méretű hegy azonos működési korlátokkal rendelkezik.
- A maximális sebességek helyettesítése az ajánlott vágási feltételekkel.
- A megengedett erő átszámítása univerzális munkadarab-súlyra.
- Cserekészlet vásárlása a formák ellenőrzése és a tartozékok használata nélkül.
- A csúcstest szerszámmal való ütközésének kihagyása.
- A kész alkatrész pontosságának elvárása kizárólag a hegy katalógusadatai alapján.
Gyakran ismételt kérdések a forgófejekkel kapcsolatban
Mi a különbség a fix és a forgófejes fúvóka között?
A forgó kialakításnál a munkadarabbal együtt, csapágyazottan forog. A fix hegyű kivitelnek nincs ilyen elrendezése. A választást a működés és az előírt használati feltételek alapján kell megítélni.
Elég tudni a Morse-kúp méretét vásárláskor?
Nem. A kúposság megoldja a szegnyereghez való csatlakozást, de ellenőrizni kell a geometriát, a méreteket, a sebességet, a terhelést és a szükséges pontosságot is.
Jobb egy cserélhető hegykészlet, mint egyetlen hegy?
Előnyös különböző tartozékok használata esetén. Ugyanahhoz a feladathoz egyetlen, megfelelő paraméterekkel rendelkező hegy jobban megfelelhet.
Meg lehet-e támasztani egy üreges munkadarabot forgó középponttal?
Igen, ha a tartógeometria és az adott kialakítás határai megegyeznek az alkatrészével. Nagyobb furatokhoz eltérő központosító kúp vagy toldat szükséges lehet.
Mit küldjek az eladónak ajánlásra?
Esztergagép modellje, szárkúposság, munkadarab rajza, anyag, méretek, súly, szükséges sebesség és megmunkálási leírás. Töltse ki a támasztópont alakját és a szükséges tűréshatárokat.
Böngésszen forgóközpontjaink és cserekészleteink kínálatában . Ha nem biztos benne, hogy alkalmasak-e az esztergájához és a munkadarabjához, kérjük, vegye fel velünk a kapcsolatot, és adja meg az Ön konkrét igényeit. Segítünk a megfelelő verzió kiválasztásában.
Autor článku: Tomas Gerlich