- Kategóriák
-
Akkumulátoros gépek, szerszámok és tartozékok
 Hogyan válasszunk akkus egyenes csiszolót
Hogyan válasszunk akkus szalagcsiszolót
Hogyan válasszunk akkus orbitális csiszolót?
Hogyan válasszunk akkus multifunkciós csiszolót?
Hogyan válasszunk akkus sarokcsiszolót
Hogyan válasszunk akkus excentercsiszolót?
Hogyan válasszunk akkus fűrészt építőanyagokhoz
Hogyan válasszunk akkus merülőfűrészt
Hogyan válasszunk akkus gérvágó fűrészt
Hogyan válasszunk akkus orsófűrészt?
Hogyan válasszunk akkus szúrófűrészt
Hogyan válasszunk akkus körfűrészt
Hogyan válasszunk akkus láncfűrészt
Hogyan válasszunk akkus szerszámkészletet
Hogyan válasszunk akkus szegélynyírót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk akkus fúrót és bontókalapácsot
Hogyan válasszunk akkus csiszológépet
Hogyan válasszunk akkumulátort és töltőt
Hogyan válasszunk akkus ütvecsavarozót
Hogyan válasszunk akkus polírozót
Hogyan válasszunk akkus csavarhúzót
Hogyan válasszunk akkus szegezőpisztolyt
Hogyan válasszunk elemes zseblámpát
Hogyan válasszunk akkus pisztolyt
Hogyan válasszunk elemes rádiót?
Hogyan válasszunk akkus fűrészt
Hogyan válasszunk akkus kerti porszívót és lombfúvót?
Hogyan válasszunk akkus ollót
Hogyan válasszunk vezeték nélküli porszívót
Hogyan válasszunk akkus gyalut
Hogyan válasszunk akkumulátoros kompresszort
Hogyan válasszunk akkumulátoros hidraulikus prést és fogót?
Hogyan válasszunk akkus permetezőt
Hogyan válasszunk akkus hőlégpisztolyt
Hogyan válasszunk akkus keverőgépet
Hogyan válasszunk akkus racsnit
Hogyan válasszunk akkumulátoros vízpumpát
Hogyan válasszunk akkus magasnyomású mosót
Hogyan válasszunk vezeték nélküli routert
Hogyan válasszunk akkumulátoros ventilátort
Hogyan válasszuk ki az akkumulátoros lemezvágót?
Hogyan válasszunk Aku ecsetet?
-
Műhely és minden körülötte (berendezések, gépek, szerszámok)
Hogyan válasszunk adszorpciós páramentesítőt
Hogyan válasszunk ipari ventilátort
Hogyan válasszunk professzionális páramentesítőt
Hogyan válasszunk félprofesszionális páramentesítőt?
Hogyan válasszunk otthoni páramentesítőt
Hogyan válasszunk gázfűtőt
Hogyan válasszunk forrólevegős tűzhelyet
Hogyan válasszunk olajfűtőt
Hogyan válasszunk infravörös fűtőtestet
Hogyan válasszunk elektromos fűtőtestet
Hogyan válasszunk fűtőpanelt
Hogyan válasszunk emelőberendezést
Hogyan válasszunk kezelőberendezést
Hogyan válasszunk fűtőtestet
Hogyan válasszunk páramentesítőt
Csiszolási, vágási és vágási tippek a nagyszerű eredményekért
A pneumatikus szerszámok előnyei
Hogyan válasszunk nyomatékkulcsot?
Hogyan válasszunk fájlokat?
Hogyan válasszunk megfelelő fémollót?
Hogyan válasszuk ki helyesen a feszültségátalakítókat?
Hogyan válasszunk raklapemelőt
Indítókábelek
Hogyan válasszunk satut a műhelyhez?
Hogyan válasszunk fúrógépet
Hogyan válasszunk asztali körfűrészt a műhelyünkbe?
Hogyan válasszunk fúrógépet
Hogyan válasszunk esztergagépet?
Axes
Hogyan válasszuk ki a kézi gyaluokat?
Hogyan válasszunk kézi fűrészt?
Hogyan válasszuk ki a forgács- és porelszívót?
Eszköz
Hogyan válasszuk ki a mérő lézert?
Indítókocsi és töltő kiválasztása
Töltőkocsik - indítás
-
Faipari gépek, szerszámok és technológia
Hogyan válasszunk fa marógépet
Hogyan válasszunk faesztergát
Hogyan válasszunk tartóállványokat
Hogyan válasszunk vésőgépet
Hogyan válasszunk porszívót
Hogyan válasszunk élzárógépet
Hogyan válasszunk szalagfűrészt fához
Hogyan válasszunk körfűrészt fához
Hogyan válasszunk körfűrészt
Hogyan válasszuk ki a törzsfűrészt?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk gyalut
Hogyan válasszunk faipari gépet?
Hogyan válasszuk ki a farfűrészt?
Hogyan válasszuk ki a szalagfűrészt?
Hogyan válasszuk ki a körfűrészt?
Hogyan válasszuk ki a sövénynyíró ollót?
Hogyan válasszuk ki a gallyvágó ollót?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk kecskét a favágáshoz?
Hogyan válasszunk kirakós fűrészt?
Hogyan válasszuk ki az elektromos gyalu
Hogyan válasszunk fáskamrát?
Hogyan válasszuk ki a faipari elektromos csiszolót?
-
Elektromos szerszámok és kézműves szerszámok
Hogyan válasszunk radiális fúrót
Hogyan válasszunk csigafúrót
Hogyan válasszunk szálvágót
Hogyan válasszunk ütvefúrót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk tűzőgépet
Hogyan válasszunk hornyolót
Hogyan válasszunk fúrót
Hogyan válasszunk elektromos gyalugépet
Hogyan válasszunk fúrógépet
Hogyan válasszunk forrasztót
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk csempevágót
Hogyan válasszunk elektromos lemezollót?
Hogyan válasszunk mágneses fúrót
Hogyan válasszunk elektromos marógépet
Hogyan válasszunk bontókalapácsot
Hogyan válasszunk polifúziós hegesztőgépet?
Hogyan válasszunk elektromos csavarhúzót
Hogyan válasszunk polisztirol vágót?
Hogyan válasszunk ütvecsavarozót
Hogyan válasszunk gérvágó fűrészt
Hogyan válasszunk elektromos szerszámokat?
Hogyan válasszunk polisztirol vágógépet?
Hogyan válasszuk ki a hornyvágót?
Fúrók – Az Ön nélkülözhetetlen társa a munkában
Hogyan válasszuk ki a fúrókalapácsot?
Hogyan válasszuk ki a kalapácsos fúrógépet?
Hogyan válasszuk ki a forrasztópákát?
- Elektromos generátorok, elektromos generátorok és minden körülöttük
- Kompresszorok és légkondicionálás
-
Fémmegmunkáló gépek és szerszámok
Hogyan válasszunk fémcsiszolót korongokhoz
Hogyan válasszunk darálót nedves és száraz daráláshoz?
Hogyan válasszunk kombinált darálót
Hogyan válasszunk kéttárcsás darálót?
Hogyan válasszuk a Thermdrill-t
Hogyan válasszunk lemezvágó ollót
Hogyan válasszunk 230 V-os fúrógépet?
Hogyan válasszunk műhelyprést
Hogyan válasszunk gépsatut?
Hogyan válasszunk mérőeszközt
Hogyan válasszunk fúrótornyot
Hogyan válasszunk kerekítőgépet
Hogyan válasszunk kézi élvágó gépet
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fémlemez-hajlító gépet?
Hogyan válasszunk darálót
Hogyan válasszunk csőlyukasztót
Hogyan válasszunk CNC gépet
Hogyan válasszunk mágneses fúrót
Hogyan válasszunk fémmarógépet
Hogyan válasszunk radiális fúrót
Hogyan válasszunk 400 V-os fúrógépet?
Hogyan válasszunk tárcsás csiszológépet
Hogyan válasszunk esztergát
A legjobb excentrikus köszörű: mi az, hogyan használják és miért van szükséged rá?
Hogyan válasszunk fémmegmunkáló gépet?
Hogyan válasszunk szalagcsiszolót?
Hogyan válasszunk vibrációs csiszolót?
Mi a célja a sarokcsiszolónak és a padcsiszolónak?
Hogyan válasszuk ki a megfelelő darálót?
Hogyan válasszunk excentrikus csiszolót
Hogyan válasszunk fémmarógépet
Hogyan válasszunk elektromos darálót
-
Építőipari és betonipari gépek és szerszámok
Hogyan válasszunk vibrációs döngölőt
Hogyan válasszunk hézagvágót
Hogyan válasszunk vibrációs lemezt?
Hogyan válasszunk mini dömpert
Hogyan válasszunk betonsimítót
Hogyan válasszunk építőipari fűrészt
Hogyan válasszunk eszközöket burkoláshoz és szegélyezéshez
Hogyan válasszunk betonvibrátort?
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk rakodót
Hogyan válasszunk vibrációs hengert?
Hogyan válasszunk csempevágót
Hogyan válasszunk mini kotrógépet
Hogyan válasszunk vibrációs lemezt
Lescha építési keverők
Hogyan válasszunk betonvibrátort?
Hogyan válasszunk gipszkarton csiszolót?
Hogyan válasszunk csempevágót?
Hogyan válasszunk bontókalapácsot
-
Hegesztés, hegesztéstechnológia és anyagösszekötő technológia
Hogyan válasszunk CNC vágógépet
Hogyan válasszunk védőképernyőket
Hogyan válasszunk rozsdamentes acél tisztítást hegesztés után?
Hogyan válasszunk TIG égőt
Hogyan válasszunk MIG/MAG hegesztőpisztolyt?
Hogyan válasszunk hegesztési füstelszívót?
Hogyan válasszunk hegesztősisakot
Hogyan válasszunk hegesztőasztalt
Hogyan válasszuk ki a volfrámelektródát?
Milyen hegesztési módszerek vannak?
Hogyan válasszunk hegesztőt vagy invertert?
Mi az inverter
Tanácsok hegesztőgép vásárlásakor - MIG-MAG(Co2)
Hegesztett kötések
Tanácsok hegesztőgép vásárlásához - Inverter
- Kerti felszerelések tanácsadó központja

_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)




Hogyan válasszunk rozsdamentes acél tisztítást hegesztés után?
Létrehozva 13.10.2026 (Frissítés 13.10.2026)
A rozsdamentes acél hegesztés utáni tisztítása segít eltávolítani a hegesztés körüli hő okozta elszíneződéseket és oxidokat. Az elektrokémiai tisztítószer elektromos áramot, megfelelő elektrolitot és egy munkadarabot használ. Korlátok, rozsdamentes acél szerkezetek, tartályok és kisebb alkatrészek felületkezelésénél használják, ahol a megjelenés és a megfelelő felületkezelés fontos.
A választást meghatározó fő tényezők a hegesztések típusa és állapota, a kívánt felületkezelés, a tisztítandó területhez való hozzáférés, a munka gyakorisága és az üzemi környezet. A gép teljesítménye önmagában nem elegendő: megfelelő pisztolyra, kompatibilis fogyóeszközökre és átgondolt befejező folyamatra is szükség van. Egy rövid TIG-hegesztéssel foglalkozó műhely más beállítást fog használni, és egy nagy tartályok gyártója is más beállítást.
Gyors ajánlás:
- Kisebb alkatrészek alkalmankénti megmunkálása: a könnyű beállítás, a sarkok elérhetősége és a fogyóeszközök elérhetősége a legfontosabb. A gép megtérülését a teljes munkafolyamat alapján ítélje meg.
- Rendszeres munka kiváló minőségű TIG és MIG/MAG hegesztéseken: hasonlítson össze egy professzionális rendszert szabályozott elektrolit adagolással és megfelelő füstoldattal.
- Igényesebb és változatosabb hegesztések: összpontosítson a nagyobb teljesítményre, a szabályozási lehetőségekre és az eredmény saját mintán történő ellenőrzésére.
- Nagy szerkezetek és összefüggő felületek: a teljesítmény mellett vegye figyelembe a pisztoly hosszát, a munkadarab-feltétet és a termék körüli kezelést is.
Először is, határozd meg, hogy mit kell eltávolítanod a felületről.
A hegesztés utáni elszíneződés és a felület alakjának vagy szerkezetének megváltoztatására irányuló igény közötti különbség döntő fontosságú a kiválasztás szempontjából. Az oxidok eltávolítása a hegesztés körül, a kiemelkedő varrat kiegyenlítése és a csiszolási minta egységesítése különböző feladatok. Ezért tanácsadáskor ne csak a hegesztési módszert írja le, hanem a kezdeti állapotot és a kívánt eredményt is.
Válasszon elektrokémiai tisztítószert a felületkezeléshez, ne számítson arra, hogy automatikusan kijavítja az összes hegesztési hibát. Ha a munka mechanikai felületkezelést igényel, akkor azt a teljes felületkezelési folyamatba foglalja bele. Egy csiszoló kiválasztási útmutató segít eligazodni a munka ezen részéhez szükséges eszközök között.
A látható részek esetében előre döntse el, hogy az eredeti matt vagy szálcsiszolt megjelenést szeretné-e megtartani, vagy fényesebb eredményt szeretne. Gépi összehasonlításhoz a legértékesebb minta ugyanaz a rozsdamentes acél, ugyanolyan felületkezeléssel és hasonló hegesztési varratokkal, mint a tényleges termékeken.
Különbséget tesz a tisztítás, polírozás, passziválás és semlegesítés között
A tisztítás vagy pácolás ebben az összefüggésben eltávolítja a hegesztés során keletkező oxidokat. A polírozás a felület megjelenését is figyelemmel kíséri. A passziválás a rozsdamentes acél védőrétegének helyreállításához kapcsolódik. A CLINOX sorozat gyártója az elektrokémiai pácolást és a passziválást egy munkalépésben sorolja fel; azonban a konkrét eljárásnak meg kell felelnie a használt anyagnak, berendezésnek és oldatnak.
A semlegesítésnek más szerepe van: feloldja a savasságot és az elektrolitmaradványokat a feldolgozás után. Ezért ne válasszon semlegesítőszert a tisztító elektrolit helyettesítésére. Például a Neutralit 5L kapható az elektrolitmaradványok eltávolítására és a savasság semlegesítésére . Egy adott készletben való használatát az adott folyamathoz kell megerősíteni; ne feltételezze a szerek univerzális felcserélhetőségét.
Ha az ügyfél felületi minőség igazolását kéri, akkor az átvétel módjában is meg kell állapodni. A vizuálisan tiszta hegesztés és a passziválási követelmény betartásának igazolása nem azonos kritérium.
Válasszon a hegesztések és a munkakör szerint
Egy kisebb műhely számára gyakran fontos a sokoldalúság az ismétlődő termékeknél, a gyors beállítás és a kényelmes pisztolyvezérlés. Jellemző példa erre a CLINOX PRO X2 , amelyet a gyártó kiváló minőségű TIG és MIG/MAG hegesztéshez specifikál. 900 W kimeneti teljesítménnyel és a pisztolyba integrált füstelszívással rendelkezik.
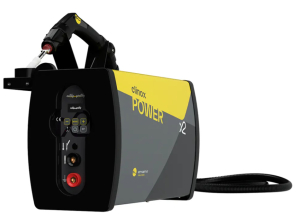
Ha igényesebb hegesztési varratok és különböző hegesztési eljárások között váltogat, érdemes összehasonlítani a CLINOX POWER X2-t . A gyártó 1500 W teljesítményt ad meg, és azt, hogy bevonatos elektródával készült hegesztéseken is használható. A nagyobb teljesítményt gyakorlati összehasonlításként vegye figyelembe, ne pedig egy adott tisztítási sebesség automatikus garanciájaként.
Nagyobb termékek és nagyobb felületek esetén a CLINOX SURFACE X2 szolgálhat példaként. A gyártó a nagy felületekre összpontosít, és 2400 W teljesítményt, valamint 6 m-es égőhosszt tüntet fel. Egy ilyen készlet előnyeit az alapján ítélje meg, hogy a megrendelés során hány gépmozgást és munkahelyzet-változtatást takarít meg valójában.
Mit jelent a teljesítmény és a szabályozás a gyakorlatban?
A teljesítmény az egyik módja annak, hogy megkülönböztessünk egy általános simításokra szolgáló gépet egy igényesebb alkalmazásokhoz használt készlettől. Az elektrolit, a tartozék, a beállítások és a hegesztési körülmények azonban szintén befolyásolják a végeredményt. Hasonlítsa össze a hasonló mennyiségeket: ne keverje össze a wattban kifejezett kimeneti teljesítményt a volt-amperben kifejezett látszólagos bemeneti teljesítménnyel.
Az irányítás érdekében vegye figyelembe, hogy a berendezés adaptálható-e különböző feladatokhoz, és hogy a gyártó biztosítja-e a beállítások és tartozékok ajánlott kombinációit. Ismétlődő gyártás esetén hasznos, ha van egy bevált eljárás a tipikus alkatrészekhez. A magasabb maximális érték akkor van értelme, ha egy adott feladathoz használja.
| Igény | Mire kell összpontosítani | Kinek alkalmas a megoldás? |
|---|---|---|
| Rövid hegesztések és kis sorozatok | Gyors előkészítés, praktikus égőfej, hozzáférés a sarkokhoz | Egyedi lakatos műhely |
| Hasonló hegesztések rendszeres simítása | Ismételhető eljárás és szabályozott elektrolit-adagolás | Ismétlődő rozsdamentes acél alkatrészek gyártója |
| Sokoldalú és igényesebb hegesztések | Járástartalék, szabályozás és mintavételezés | Műhely több hegesztési eljárással |
| Nagy tartályok és szerkezetek | Pisztoly hatótávolsága, megfelelő tartozékok és kezelés | Nagyméretű rozsdamentes acél egységek gyártása |
| Elektrolittal végzett munka befejezése | Előírt semlegesítés és maradványeltávolítás | Egy bevált tisztítórendszer felhasználója |
Válassza ki a pisztolyt és a kopóalkatrészeket együttesen
Vásárlás előtt járja végig egy tipikus termék legnehezebben elérhető területét. Ellenőrizze, hogy a kiválasztott pisztoly a munkadarabbal együtt eléri-e azt, és hogy a kezelő képes-e felügyelni a kezelt területet. Nagyobb darabok esetén vegye figyelembe a munkadarabhoz való csatlakozás távolságát is; a pisztoly hossza önmagában nem írja le a szerelvény teljes munkatartományát.
Ellenőrizze a tartozékok, hüvelyek, kefék és adapterek kompatibilitását a pontos modelljével. Kérjen listát a csomag tartalmáról és a munkájához szükséges fogyóeszközökről. A géphez felsorolt funkció nem feltétlenül jelenti azt, hogy a használatához szükséges tartozékok is benne vannak a csomagban.
Az elektrolitot a kívánt műveletnek megfelelően válassza ki. A gyártó különbséget tesz a pácoláshoz és a polírozással történő pácoláshoz való oldatok között. Ezért az ALFA IN kínálatában található CLINOX tisztítószerek összehasonlításakor a készletet egészítse ki egy adott ajánlott oldattal. A semlegesítő szereket külön kell figyelembe venni, például az MBInox rozsdamentes acél tisztító ajánlatában.
Ellenőrizze a működési környezetet és a munkaterületet
A PRO X2, POWER X2 és SURFACE X2 alapmodellek esetében az általános utasítások 230 V-os tápegységet írnak elő. Rendelés előtt ellenőrizze a pontos változat követelményeit, az elektromos csatlakozás alkalmasságát és a munkahely körülményeit. Különbséget kell tenni az elszívó és a fúvó rendszer között is: az utasítások szerint a PRO X2 nem igényel külső sűrített levegőt, míg a POWER X2 és a SURFACE X2 modelleket csatlakoztatni kell.
Ne tekintse az integrált füstelvezető rendszert automatikus megoldásnak a teljes munkakörnyezetre. A védőfelszerelést és a szellőztetést a használt termékek utasításai és biztonsági adatlapjai szerint kell meghatározni.
A műhelyben biztosítson helyet a gépek stabil tárolására, a pisztolyok, a vegyszerek és a befejező alkatrészek tárolására. Összeszereléskor vegye figyelembe a teljes egység szállítását, beleértve a folyadékokat és a tartozékokat is. A szállítmány átvétele előtt ellenőrizze a szállítmány tartalmát, az üzembe helyezés módját és a képzés elérhetőségét.
Szóval melyik típust válasszuk?
A minőségi TIG és MIG/MAG hegesztések rendszeres műhelymunkáihoz kezdje a PRO X2 összehasonlításával. A szélesebb körű, igényesebb hegesztési munkákhoz tekintse meg a POWER X2-t. Nagyobb felületek és szerkezetek esetén válassza a SURFACE X2-t a hatótávolsága és a speciális tartozékai miatt. Ha már van tisztítószere, és után kell töltenie a vegyszereket, kövesse az utasításait és az aktuális folyamatot.
Gazdasági összehasonlításkor vegye figyelembe a teljes késztermék elkészítéséhez szükséges időt: előkészítés, tisztítás, befejező munka és rendrakás. Adja hozzá a fogyóeszközöket és az esetleges munkahelyi felszereléseket. A legjobb vásárlás egy olyan készlet, amely eléri a kívánt eredményt a termékein, és üzembe helyezhető.
A leggyakoribb hibák a választás során
- Kizárólag a maximális teljesítményen alapuló kiválasztás, tipikus hegesztési varraton végzett tesztelés nélkül.
- A tisztító elektrolit cseréje semlegesítő szerrel.
- Ugyanazt a megjelenést várom tisztítás és polírozás után is.
- Olyan tartozék vagy folyadék vásárlása, amelynek kompatibilitása nem bizonyított.
- A munkadarab csatlakozásának hatótávolságának és a sarkokhoz való hozzáférés felügyelete.
- A feltételezés az, hogy minden működő funkcióhoz megtalálhatók a szükséges tartozékok a csomagban.
- Az alkatrész tisztítására fordított idő összehasonlítása az alkatrész elkészítésére fordított idővel.
Gyakran ismételt kérdések a rozsdamentes acél tisztításának kiválasztásával kapcsolatban
Elegendő egy semlegesítő szer a hegesztés elszíneződéséhez?
A semlegesítőszert az elektrolit utáni kezeléshez használják. Válassza ki a megfelelő tisztítási eljárást, berendezést és oldatot az oxidok eltávolítására.
Muszáj megvennem a legerősebb tisztítószert TIG hegesztéshez?
A döntését a hegesztések állapota, a munka mennyisége és a kívánt eredmény alapján hozza meg. A minőségi TIG hegesztések rendszeres elvégzéséhez alacsonyabb teljesítményű beállítás is elegendő lehet. Ellenőrizze saját mintáján.
Ugyanaz a folyadék használható tisztításra és polírozásra is?
Bizonyos oldatokat a gyártó mindkét művelethez jóváhagyott, míg másokat csak pácoláshoz specifikáltak. Kövesse a kiválasztott modellre vonatkozó konkrét termékspecifikációt és utasításokat.
Szükséges-e kompresszor egy elektrokémiai tisztítóhoz?
Modelltől függ. Az összehasonlított sorozatban a PRO X2 és a fúvólámpás modellek követelményei eltérőek. Kérjük, ellenőrizze a sűrített levegő igényeit, mielőtt megvásárolná a pontos készletet.
Hogyan lehet két légtisztítót összehasonlítani vásárlás előtt?
Készítsen azonos mintákat tipikus termékekből, és határozza meg a kívánt megjelenést. Hasonlítsa össze az eredményt, a hegesztési hozzáférést, az anyagfelhasználást és a teljes elkészítési időt. A tesztnek meg kell felelnie a műhely normál munkájának.
Tekintse meg rozsdamentes acél tisztítóberendezéseink és termékeink kínálatát. Ha bizonytalan a beállítással kapcsolatban, kérjük, készítse elő az anyagot, a hegesztési módszert, a felületkezelést és a munka mennyiségét ismertető információkat. Ezen információk birtokában segítünk kiválasztani a megfelelő gépet és a kapcsolódó berendezéseket.
Autor článku: Tomas Gerlich