- Kategóriák
-
Akkumulátoros gépek, szerszámok és tartozékok
 Hogyan válasszunk akkus egyenes csiszolót
Hogyan válasszunk akkus szalagcsiszolót
Hogyan válasszunk akkus orbitális csiszolót?
Hogyan válasszunk akkus multifunkciós csiszolót?
Hogyan válasszunk akkus sarokcsiszolót
Hogyan válasszunk akkus excentercsiszolót?
Hogyan válasszunk akkus fűrészt építőanyagokhoz
Hogyan válasszunk akkus merülőfűrészt
Hogyan válasszunk akkus gérvágó fűrészt
Hogyan válasszunk akkus orsófűrészt?
Hogyan válasszunk akkus szúrófűrészt
Hogyan válasszunk akkus körfűrészt
Hogyan válasszunk akkus láncfűrészt
Hogyan válasszunk akkus szerszámkészletet
Hogyan válasszunk akkus szegélynyírót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk akkus fúrót és bontókalapácsot
Hogyan válasszunk akkus csiszológépet
Hogyan válasszunk akkumulátort és töltőt
Hogyan válasszunk akkus ütvecsavarozót
Hogyan válasszunk akkus polírozót
Hogyan válasszunk akkus csavarhúzót
Hogyan válasszunk akkus szegezőpisztolyt
Hogyan válasszunk elemes zseblámpát
Hogyan válasszunk akkus pisztolyt
Hogyan válasszunk elemes rádiót?
Hogyan válasszunk akkus fűrészt
Hogyan válasszunk akkus kerti porszívót és lombfúvót?
Hogyan válasszunk akkus ollót
Hogyan válasszunk vezeték nélküli porszívót
Hogyan válasszunk akkus gyalut
Hogyan válasszunk akkumulátoros kompresszort
Hogyan válasszunk akkumulátoros hidraulikus prést és fogót?
Hogyan válasszunk akkus permetezőt
Hogyan válasszunk akkus hőlégpisztolyt
Hogyan válasszunk akkus keverőgépet
Hogyan válasszunk akkus racsnit
Hogyan válasszunk akkumulátoros vízpumpát
Hogyan válasszunk akkus magasnyomású mosót
Hogyan válasszunk vezeték nélküli routert
Hogyan válasszunk akkumulátoros ventilátort
Hogyan válasszuk ki az akkumulátoros lemezvágót?
Hogyan válasszunk Aku ecsetet?
-
Műhely és minden körülötte (berendezések, gépek, szerszámok)
Hogyan válasszunk hidraulikus csörlőt
Hogyan válasszunk akkus csörlőt
Hogyan válasszunk ugrókötelet
Hogyan válasszunk kézi kötélfeszítőt
Hogyan válasszunk 12 és 24 V-os elektromos csörlőt?
Hogyan válasszunk kézi csörlőt
Hogyan válasszunk elektromos drótkötél emelőt?
Hogyan válasszunk drótköteles emelőt és csörlőt
Hogyan válasszunk hangszigetelt kompresszort
Hogyan válasszunk töltőt egy EFB akkumulátorhoz
Hogyan válasszunk emelőt és emelőt
Hogyan válasszunk hidraulikus emelőhengert
Hogyan válasszunk hidraulikus cipőemelőt
Hogyan válasszunk emelőt
Hogyan válasszunk sebességváltó emelőt
Hogyan válasszunk pneumatikus harmonika emelőt
Hogyan válasszunk mobil hidraulikus emelőt
Hogyan válasszunk hidraulikus emelőkocsit?
Hogyan válasszunk üveg tapadókorongokat
Hogyan válasszunk raklapemelőt
Hogyan válasszunk gipszkarton emelőt
Hogyan válasszunk raklapemelőt
Hogyan válasszunk szállítási platformot
Hogyan válasszunk emelőasztalt
Hogyan válasszunk kézikocsit
Hogyan válasszunk kézi targoncát
Hogyan válasszunk ruddle-t
Hogyan válasszunk műhelybútort
Hogyan válasszunk szerszámos szekrényt
Hogyan válasszunk műhelybútor-garnitúrát
Hogyan válasszunk műhelypolcot
Hogyan válasszunk szerszám nélküli műhelykocsit?
Hogyan válasszunk műhelyi szerszámkocsit?
Hogyan válasszunk műhelykocsit
Hogyan válasszunk gáz infravörös fűtőberendezést
Hogyan válasszunk olajtüzelésű infravörös fűtőtestet?
Hogyan válasszunk elektromos infravörös fűtőtestet
Hogyan válasszunk közvetlen tüzelésű olajfűtőt?
Hogyan válasszunk közvetett égésű olajfűtőt
Hogyan válasszunk gáztűzhelyet
Hogyan válasszunk gázfűtőt
Hogyan válasszunk gázfűtő ventilátort
Hogyan válasszunk olajradiátort
Hogyan válasszunk hőtárolót
Hogyan válasszunk elektromos ventilátoros fűtőtestet
Hogyan válasszunk állóventilátort
Hogyan válasszunk radiális ventilátort
Hogyan válasszunk axiális ventilátort
Hogyan válasszunk építőipari és ipari páramentesítőt
Hogyan válasszunk munkaállványokat és talapzatokat?
Hogyan válasszunk ácsgyalut
Hogyan válasszunk összecsukható munkapadot
Hogyan válasszunk műhelyasztalt és padot
Hogyan válasszunk munkapadot
Hogyan válasszunk adszorpciós páramentesítőt
Hogyan válasszunk ipari ventilátort
Hogyan válasszunk otthoni páramentesítőt
Hogyan válasszunk gázfűtőt
Hogyan válasszunk olajfűtőt
Hogyan válasszunk infravörös fűtőtestet
Hogyan válasszunk elektromos fűtőtestet
Hogyan válasszunk fűtőpanelt
Hogyan válasszunk emelőberendezést
Hogyan válasszunk kezelőberendezést
Hogyan válasszunk fűtőtestet
Hogyan válasszunk páramentesítőt
Csiszolási, vágási és vágási tippek a nagyszerű eredményekért
A pneumatikus szerszámok előnyei
Hogyan válasszunk nyomatékkulcsot?
Hogyan válasszunk fájlokat?
Hogyan válasszunk megfelelő fémollót?
Hogyan válasszunk satut a műhelyhez?
Hogyan válasszunk fúrógépet
Hogyan válasszunk asztali körfűrészt a műhelyünkbe?
Axes
Hogyan válasszuk ki a kézi gyaluokat?
Hogyan válasszunk kézi fűrészt?
Hogyan válasszuk ki a forgács- és porelszívót?
Eszköz
Hogyan válasszuk ki a mérő lézert?
-
Faipari gépek, szerszámok és technológia
Hogyan válasszunk kombinált famegmunkáló gépet
Hogyan válasszunk fa marógépet
Hogyan válasszunk faesztergát
Hogyan válasszunk tartóállványokat
Hogyan válasszunk vésőgépet
Hogyan válasszunk porszívót
Hogyan válasszunk élzárógépet
Hogyan válasszunk szalagfűrészt fához
Hogyan válasszunk körfűrészt fához
Hogyan válasszunk körfűrészt
Hogyan válasszuk ki a törzsfűrészt?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk gyalut
Hogyan válasszunk faipari gépet?
Hogyan válasszuk ki a farfűrészt?
Hogyan válasszuk ki a szalagfűrészt?
Hogyan válasszuk ki a körfűrészt?
Hogyan válasszuk ki a gallyvágó ollót?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk kecskét a favágáshoz?
Hogyan válasszunk kirakós fűrészt?
Hogyan válasszunk fáskamrát?
Hogyan válasszuk ki a faipari elektromos csiszolót?
-
Elektromos szerszámok és kézműves szerszámok
Hogyan válasszunk csigafúrót
Hogyan válasszunk szálvágót
Hogyan válasszunk ütvefúrót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk tűzőgépet
Hogyan válasszunk hornyolót
Hogyan válasszunk fúrót
Hogyan válasszunk elektromos gyalugépet
Hogyan válasszunk fúrógépet
Hogyan válasszunk forrasztót
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk csempevágót
Hogyan válasszunk elektromos lemezollót?
Hogyan válasszunk elektromos marógépet
Hogyan válasszunk bontókalapácsot
Hogyan válasszunk polifúziós hegesztőgépet?
Hogyan válasszunk elektromos csavarhúzót
Hogyan válasszunk polisztirol vágót?
Hogyan válasszunk ütvecsavarozót
Hogyan válasszunk gérvágó fűrészt
Hogyan válasszunk elektromos szerszámokat?
Fúrók – Az Ön nélkülözhetetlen társa a munkában
Hogyan válasszuk ki a fúrókalapácsot?
- Elektromos generátorok, elektromos generátorok és minden körülöttük
-
Kompresszorok és légkondicionálás
Hogyan válasszunk álló V-kompresszort
Hogyan válasszunk álló H kompresszort
Hogyan válasszunk kompresszort szárító nélkül
Hogyan válasszunk nyomástartó edényt
Hogyan válasszunk autókompresszort
Hogyan válasszunk álló kompresszort
Hogyan válasszunk csavarkompresszort
Hogyan válasszunk olajmentes kompresszort?
Hogyan válasszunk olajkompresszort
Hogyan válasszunk kompresszort
Minden, ami az autó kompresszoráról szól
-
Fémmegmunkáló gépek és szerszámok
Hogyan válasszunk kompresszort szárítógéppel?
Hogyan válasszunk körfűrészt
Hogyan válasszunk menetvágó készletet
Hogyan válasszunk hajlítókészleteket
Hogyan válasszunk tokmányt és befogót
Hogyan válasszunk szegmenseket hajlítógépekhez
Hogyan válasszunk szorítókészletet
Hogyan válasszunk görgőket egy jelzőgéphez
Hogyan válasszunk redukáló perselyt
Hogyan válasszunk lemezjátszót
Hogyan válasszunk forgófejet
Hogyan válasszunk felső rudat egy hajlítógéphez
Hogyan válasszunk tartozékokat fémmegmunkáló gépekhez?
Hogyan válasszunk kereszt- és többtengelyes satut?
Hogyan válasszunk forgó és dönthető satut?
Hogyan válasszunk precíziós moduláris satut?
Hogyan válasszunk HMS hidraulikus gépsatut?
Hogyan válasszunk FMSN gépsatut?
Hogyan válasszunk FMS gépsatut?
Hogyan válasszunk VMQ gépsatut?
Hogyan válasszunk BSI gépsatut?
Hogyan válasszunk BMP gépsatut?
Hogyan válasszunk BME gépsatut?
Hogyan válasszunk hidraulikus lemezollót?
Hogyan válasszunk kombinált ollót
Hogyan válasszunk lemezvágó ollót
Hogyan válasszunk ollót a fehértáblához
Hogyan válasszunk profil- és rúdvágó ollót?
Hogyan válasszunk karos ollót
Hogyan válasszunk digitális mérőeszközt?
Hogyan válasszunk mérőeszközöket
Hogyan válasszunk CNC marógépet
Hogyan válasszunk CNC lézert
Hogyan válasszunk CNC marógépet
Hogyan válasszunk tábla- és szegélykészítőt
Hogyan válasszunk profilhajlítót
Hogyan válasszunk csőhajlítót
Hogyan válasszunk fémlemez-hajlító gépet?
Hogyan válasszunk fém szalagfűrészt
Hogyan válasszunk körfűrészt fémhez
Hogyan válasszunk fémfűrészt
Hogyan válasszunk tartozékokat egy mágneses fúrógéphez?
Hogyan válasszunk kézi és lábas hidraulikus présgépet?
Hogyan válasszunk hidraulikus-pneumatikus présgépet?
Hogyan válasszunk asztali hidraulikus prést
Hogyan válasszunk hidraulikus műhelyprést
Hogyan válasszunk kézi mechanikus présgépet
Hogyan válasszunk profilhajlító gépet
Hogyan válasszunk elektromos hajlítógépet
Hogyan válasszunk kézi lemezhajlító gépet?
Hogyan válasszunk orbitális csiszolót
Hogyan válasszunk sarokcsiszolót
Hogyan válasszunk asztali köszörűgépet
Hogyan válasszunk egyenes csiszolót
Hogyan válasszunk szalagcsiszolót
Hogyan válasszunk polírozó csiszológépet
Hogyan válasszunk kefés csiszolót
Hogyan válasszunk fúródarálót
Hogyan válasszunk gipszkarton csiszolót
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fűrészlap-csiszolót
Hogyan válasszunk oszcilláló csiszolót?
Hogyan válasszunk multifunkciós csiszológépet?
Hogyan válasszunk más darálók közül
Hogyan válasszunk szerszámmaró gépet
Hogyan válasszunk fúró-marógépet
Hogyan válasszunk asztali routert
Hogyan válasszunk CNC esztergát
Hogyan válasszunk univerzális esztergát
Hogyan válasszunk kombinált esztergát
Hogyan válasszunk esztergát
Hogyan válasszunk fémcsiszolót korongokhoz
Hogyan válasszunk darálót nedves és száraz daráláshoz?
Hogyan válasszunk kombinált darálót
Hogyan válasszunk kéttárcsás darálót?
Hogyan válasszuk a Thermdrill-t
Hogyan válasszunk lemezvágó ollót
Hogyan válasszunk 230 V-os fúrógépet?
Hogyan válasszunk műhelyprést
Hogyan válasszunk gépsatut?
Hogyan válasszunk mérőeszközt
Hogyan válasszunk fúrótornyot
Hogyan válasszunk kerekítőgépet
Hogyan válasszunk kézi élvágó gépet
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fémlemez-hajlító gépet?
Hogyan válasszunk darálót
Hogyan válasszunk csőlyukasztót
Hogyan válasszunk CNC gépet
Hogyan válasszunk mágneses fúrót
Hogyan válasszunk fémmarógépet
Hogyan válasszunk radiális fúrót
Hogyan válasszunk 400 V-os fúrógépet?
Hogyan válasszunk tárcsás csiszológépet
Hogyan válasszunk esztergát
Hogyan válasszunk fémmegmunkáló gépet?
Hogyan válasszunk szalagcsiszolót?
Mi a célja a sarokcsiszolónak és a padcsiszolónak?
Hogyan válasszuk ki a megfelelő darálót?
Hogyan válasszunk excentrikus csiszolót
Hogyan válasszunk elektromos darálót
-
Építőipari és betonipari gépek és szerszámok
Hogyan válasszunk vibrációs döngölőt
Hogyan válasszunk hézagvágót
Hogyan válasszunk vibrációs lemezt?
Hogyan válasszunk mini dömpert
Hogyan válasszunk betonsimítót
Hogyan válasszunk építőipari fűrészt
Hogyan válasszunk eszközöket burkoláshoz és szegélyezéshez
Hogyan válasszunk betonvibrátort?
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk rakodót
Hogyan válasszunk vibrációs hengert?
Hogyan válasszunk csempevágót
Hogyan válasszunk mini kotrógépet
Lescha építési keverők
Hogyan válasszunk gipszkarton csiszolót?
-
Hegesztés, hegesztéstechnológia és anyagösszekötő technológia
Hogyan válasszunk hegesztőkesztyűt
Hogyan válasszunk egyéb kiegészítőket
Hogyan válasszunk hegesztőelektródákat
Hogyan válasszunk elektróda szárítót
Hogyan válasszunk elválasztó spray-t
Hogyan válasszunk hegesztőpozícionálót
Hogyan válasszunk folyamatos lézert?
Impulzusos ipari lézerek
Hogyan válasszunk impulzusos tisztítólézert?
Hogyan válasszunk multifunkciós hegesztőgépet?
Hogyan válasszunk MIG/MAG impulzushegesztőt?
Hogyan válasszunk kivehető adagolóval rendelkező MIG/MAG hegesztőgépet
Hogyan válasszunk vízhűtéses hegesztőgépet?
Hogyan válasszunk FLUX porbeles huzalos hegesztőgépet
Hogyan válasszunk 230 V-os MIG/MAG hegesztőgépet?
Hogyan válasszunk professzionális MIG/MAG hegesztőgépet?
Hogyan válasszunk hobbi MIG/MAG hegesztőgépet?
Hogyan válasszunk porbeles huzalos invertert?
Hogyan válasszunk MMA-TIG/HF invertert
Hogyan válasszunk kombinált invertert?
Hogyan válasszunk MMA/TIG AC/DC invertert
Hogyan válasszunk MMA/TIG/Plazma invertert?
Hogyan válasszunk MMA/TIG invertert
Hogyan válasszunk MIG/MAG invertert?
Hogyan válasszunk indukciós fűtést
Hogyan válasszunk MMA hegesztőkészletet
Hogyan válasszunk TIG készletet?
Hogyan válasszunk MIG/MAG hegesztőkészletet?
Hogyan válasszunk hegesztő tartozékokat
Hogyan válasszunk tisztítólézert
Hogyan válasszunk lézerhegesztőt
Hogyan válasszunk ponthegesztőt
Hogyan válasszunk plazmavágót
Hogyan válasszunk MIG/MAG hegesztőgépet?
Hogyan válasszunk inverteres hegesztőgépet
Hogyan válasszunk MMA hegesztőkészletet
Hogyan válasszunk TIG hegesztőgépet?
Hogyan válasszunk CO2 hegesztőkészletet?
Hogyan válasszunk hegesztőkészletet
Hogyan válasszunk hegesztőgépet
Hogyan válasszunk hegesztősisakot szűrőegységgel
Hogyan válasszunk önsötétedő sisakot
Hogyan válasszunk CNC vágógépet
Hogyan válasszunk védőképernyőket
Hogyan válasszunk rozsdamentes acél tisztítást hegesztés után?
Hogyan válasszunk TIG égőt
Hogyan válasszunk MIG/MAG hegesztőpisztolyt?
Hogyan válasszunk hegesztési füstelszívót?
Hogyan válasszunk hegesztősisakot
Hogyan válasszunk hegesztőasztalt
Hogyan válasszuk ki a volfrámelektródát?
Milyen hegesztési módszerek vannak?
Mi az inverter
Hegesztett kötések
- Kerti felszerelések tanácsadó központja
-
Autóakkumulátor-töltők és indítóberendezések
Hogyan válasszunk indítókábelt
Hogyan válasszunk autóakkumulátor-tesztert?
Hogyan válasszunk feszültségváltót
Hogyan válasszunk autós akkumulátortöltőt indítókábellel?
Hogyan válasszunk 24 V-os autós akkumulátortöltőt?
Hogyan válasszunk 12 V-os autós akkumulátortöltőt?
Hogyan válasszunk 6 V-os akkumulátortöltőt?
Hogyan válasszunk autós akkumulátortöltőt
Hogyan válasszunk professzionális indítóállomást?
Hogyan válasszunk indítóindítót töltővel?
Hogyan válasszunk indítóerősítőt
Hogyan válasszunk zsebindítót
Hogyan válasszunk ki egy kiindulási forrást
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
- Ajánlat az Ön számára


Hogyan válasszunk impulzusos tisztítólézert?
Létrehozva 09.11.2026 (Frissítés 09.11.2026)
Az impulzusos tisztítólézer lehetővé teszi a rozsda, oxidáció, bevonatok, zsír és egyéb nem kívánt rétegek precíz és érintésmentes eltávolítását az anyag felületéről. Fémgyártásban, gépészetben, autójavító műhelyekben, szerszámboltokban, gyártóberendezések karbantartásában és alkatrészek felújításában használják, ahol fontos a mechanikai igénybevétel és az aljzat nem kívánt felmelegedésének korlátozása. A csiszolással vagy szemcseszórással ellentétben nem igényel közvetlen mechanikai érintkezést a tisztított felülettel.
A kiválasztást elsősorban a tisztítandó anyag típusa, az eltávolítandó réteg jellege és vastagsága, az átlagos lézerteljesítmény, az impulzusparaméterek és a szükséges termelékenység határozza meg. A tisztítófej kialakítása, a hűtés, a tápegység és az adott munkahelyen történő biztonságos üzemeltetés lehetősége is fontos. Más lézer alkalmas a kényes szerszámok és formák tisztítására, mint a nagyobb acélszerkezetek korróziójának rendszeres eltávolítására.
Gyors ajánlás:
- Kisebb fém alkatrészek precíziós tisztításához: kezdjen egy alacsonyabb teljesítményosztályú impulzuslézer kiválasztásával, szabályozott energiával és egyéb impulzusparaméterekkel. Fontos az eredmény kontrollálása és az aljzatra gyakorolt alacsony hőhatás.
- Öntőformák, szerszámok és precíziós alkatrészek karbantartásához: összpontosítson egy megfelelő beállítási tartományú impulzuslézerre, amely képes testreszabni a tisztítási útvonalat és stabil sugárminőséget biztosít.
- Rendszeres rozsda- és festékeltávolítás esetén: hasonlítsa össze a termelékenységet, az átlagos teljesítményt, a tisztított terület méretét és a szükséges ciklusidőt is.
- Igényes ipari műveletekhez: fontoljon meg egy erősebb impulzusrendszert, megfelelő hűtést, automatizálást és biztonságosan megtervezett lézeres munkahelyet.
1. Hogyan működik az impulzuslézeres tisztítás?
Az impulzusüzemű tisztítólézer rövid időközönként bocsát ki lézerenergiát. A sugár a nem kívánt felületi rétegre esik, amely elnyeli az energiát. Az anyagtulajdonságoktól és a folyamatbeállításoktól függően a réteg széttörik, elpárolog, leválik vagy elválik az aljzattól.
Az impulzus üzemmód fő előnye, hogy az energiát rövid impulzusokba lehet koncentrálni, és szabályozni lehet a felületre gyakorolt hatását. Megfelelően kiválasztott paraméterekkel a nem kívánt rétegek eltávolíthatók az alapanyagra gyakorolt korlátozott hőhatás mellett. Ez a tulajdonság különösen fontos vékonyabb alkatrészek, öntőformák, precíziós szerszámok és látható felületek tisztításakor.
Az impulzuslézer azonban nem garantálja automatikusan a tisztítást az aljzat károsítása nélkül. A túl nagy energiasűrűség, a nem megfelelő frekvencia, a lassú sugármozgás vagy az ismételt áthaladások színváltozásokat, érdesedést, helyi olvadást vagy egyéb nemkívánatos hatásokat okozhatnak. Ezért a paramétereket az adott anyagnak megfelelően kell kiválasztani, és a munka megkezdése előtt egy tesztmintán ellenőrizni kell az eredményt.
2. Mikor válasszunk impulzuslézert és mikor folyamatos CW lézert?
A tisztító lézereket impulzusos és folyamatos rendszerekre osztják az emissziós módjuk alapján. A különbség az energia tisztítandó felületre juttatásának módjában rejlik, ami befolyásolja a munka sebességét és az anyagra ható hőterhelés mértékét.
Impulzusos tisztítólézer
Az impulzuslézer egyedi impulzusokban adja le az energiát. Lehetővé teszi a felületi rétegre gyakorolt hatás jó szabályozását, és különösen alkalmas precízebb tisztításra, ahol korlátozni kell az alatta lévő anyagra gyakorolt hőhatást.
Tipikus alkalmazások közé tartoznak a formák, szerszámok, vékonyabb fém alkatrészek, precíziós gépalkatrészek és a nem kívánt rétegek ellenőrzött eltávolítását igénylő felületek tisztítása. Megfelelő beállítás esetén az impulzustechnológia jobban megőrzi az aljzat eredeti szerkezetét, mint a nagyobb hőterheléssel járó eljárások.
Folyamatos CW tisztítólézer
A folyamatos lézer folyamatos lézersugarat hoz létre. Bizonyos alkalmazásokban nagy termelékenységet tesz lehetővé vastagabb korrózió- vagy festékrétegek eltávolításakor nagyobb fémfelületekről. Ugyanakkor az alapanyag jelentős felmelegedését is okozhatja.
Ha rendszeresen kell tisztítania nagyobb és robusztusabb acélszerkezeteket, hasonlítsa össze a folyamatos CW tisztítólézereket is. Finomabb és hőérzékenyebb alkalmazásokhoz az impulzustechnológia általában a megfelelőbb kiindulási megoldás.
A döntés azonban nem alapulhat kizárólag az impulzusos vagy folyamatos jelzésen. Az eredmény a teljesítménytől, az optikától, a nyaláb paramétereitől, az anyagtól és a kívánt felületi minőségtől függ. Igényesebb feladatok esetén ezért a legmegbízhatóbb összehasonlítás egy tényleges mintán történik.
3. Mekkora teljesítményű impulzusos tisztítólézerre van szüksége?
A lézer átlagos kimenő teljesítményét wattban (W) adják meg. Ez az időegység alatt leadott optikai energia mennyiségét fejezi ki. Az impulzuslézerek esetében azonban nem ez az egyetlen mennyiség, amely meghatározza a tisztítás sebességét és hatékonyságát.
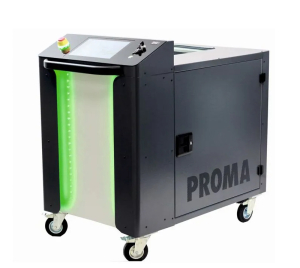
A PROMA tisztítólézer-kínálatában például 100, 200, 300 és 500 W-os teljesítményosztályokat talál. Kisebb alkatrészek célzott tisztításához alacsonyabb átlagos teljesítmény is elegendő lehet. A nagyobb teljesítmény nagyobb energiatartalékot biztosít az igényesebb vagy ismétlődő munkákhoz, amennyiben az impulzusparaméterek és az optikai rendszer is megfelelő.
Alacsonyabb teljesítményosztályú impulzuslézerek
A könnyebb oxidáció, a kisebb lerakódások precíz eltávolításához és a korlátozott munkaterületű alkatrészek tisztításához egy alacsonyabb átlagos teljesítményű eszköz lehet megfelelő. Fontos, hogy a hordozóra gyakorolt hatás szabályozható és ellenőrizhető legyen.
Az alacsonyabb teljesítmény azonban nem jelent automatikusan gyengédebb tisztítást. Még egy gyengébb eszköz is károsíthatja a felületet, ha az impulzusok, a fókusz vagy a szkennelési sebesség helytelenül van beállítva.
Közepes teljesítményű impulzuslézerek
Gépalkatrészek, formák és szerszámok rendszeres karbantartásához, vagy különböző méretű alkatrészek rozsdaeltávolításához egy nagyobb teljesítménytartalékkal rendelkező impulzuslézer lehet hasznos. A körülbelül 200-300 W átlagos teljesítményű eszközök esetében elsősorban a kívánt réteg tényleges tisztítási sebességét és a beállítható paraméterek tartományát kell felmérni.
Ha a kényes és az igényesebb alkalmazások váltják egymást, a széleskörű szabályozási lehetőségek fontosabbak, mint pusztán a magas maximális teljesítmény.
Erősebb impulzuslézerek
Az 500 W teljesítményű impulzuslézerek például érdekesek lehetnek a nagyobb termelékenységi igényű műveletekhez. A nagyobb teljesítmény azonban nem jelent automatikusan gyorsabb tisztítást. A sebesség a réteg vastagságától és tulajdonságaitól, a kiválasztott üzemmódtól, a pálya szélességétől és a kapott felület kívánt minőségétől függ.
Hosszú távú ipari üzemeltetés esetén hasonlítsa össze az ipari impulzustisztító lézereket , azok kialakítását, hűtését és a gyártási folyamatba való integráció lehetőségeit is.
4. Impulzusenergia, -frekvencia és -hossz
Az impulzuslézerek esetében számos egymással összefüggő paramétert kell megkülönböztetni. A teljesítmény önmagában nem elegendő annak felméréséhez, hogy a lézer hogyan hat egy adott felületre.
Egy impulzus energiája
Az impulzusenergiát joule-ban (J) vagy millijoule-ban (mJ) adják meg. Ez az egy impulzus során átadott energia mennyiségét fejezi ki. A besugárzott terület méretével együtt befolyásolja a felület energiasűrűségét és egy adott réteg eltávolításának képességét.
A túl alacsony energiasűrűség nem feltétlenül távolítja el hatékonyan a szennyeződéseket. A túl magas energiasűrűség károsíthatja az aljzatot. Ezért az impulzusenergiát az optikával és a munkaút beállításával együtt kell értékelni.
Impulzusfrekvencia
A frekvencia határozza meg, hogy egy lézer másodpercenként hányszor bocsát ki impulzust. Általában kilohertzben (kHz) adják meg. Beállítása befolyásolja az energia időbeli eloszlását, az egyes impulzusok átfedését és az anyagra gyakorolt hatást.
A magasabb frekvenciák nem feltétlenül jelentenek hatékonyabb tisztítást. A lézerforrás kialakításától függően az egyes impulzusok energiája is változhat a frekvencia változásakor. Ezért fontos a támogatott üzemmódok egészének monitorozása.
Impulzushossz és csúcsteljesítmény
Az impulzus időtartama az impulzus időtartama, és a hagyományos impulzusos tisztítólézerek esetében gyakran a nanoszekundumos tartományban van. A csúcsteljesítmény az impulzus során a legnagyobb pillanatnyi teljesítményt jelenti, és jelentősen magasabb lehet, mint az eszköz átlagos teljesítménye.
A rövid impulzusok lehetővé teszik az energia rövid időkeretbe való koncentrálását. A helyes választáshoz azonban az impulzushossz, az energia, a frekvencia és a nyalábparaméterek meghatározott kombinációjára van szükség.
Gyakorlati javaslat: Ha különböző anyagokat és felületi rétegeket fog tisztítani, akkor olyan készüléket válasszon, amely megfelelő vezérlési lehetőségekkel rendelkezik. Vásárlás előtt kérje el a lézerforrás ellenőrzött paramétereit, és ideális esetben végezzen próbatisztítást a saját mintáján is.
5. A szennyeződés anyaga és típusa határozza meg az eredményt
Rozsda és oxidáció eltávolítása
A lézeres tisztítást gyakran alkalmazzák acél alkatrészek, formák, gépalkatrészek vagy szerkezeti elemek korróziójának eltávolítására. A korrózió mértéke, állaga, az aljzat állapota és a szükséges tisztaság döntő tényező.
Az enyhe felületi oxidáció más kihívást jelent, mint egy erősen korrodált, mély gödrökkel rendelkező alkatrész. A lézerrel eltávolíthatók a korróziós termékek, de nem állítható helyre a már korrodált fém. Ha a felület jelentősen sérült, a további használatát külön kell megvizsgálni.
Festék és védőbevonatok eltávolítása
Az impulzuslézerrel egyes lakkok, festékek és egyéb bevonatok is eltávolíthatók. Az alkalmasság a réteg kémiai összetételétől és vastagságától, tapadásának mértékétől és az alapul szolgáló anyag tulajdonságaitól függ.
Többrétegű bevonatok esetén fontos meghatározni, hogy a teljes felületkezelést vagy csak egy kiválasztott részt kell-e eltávolítani. Régi, ismeretlen vagy kockázatos bevonatok esetén előzetesen fel kell mérni a lehetséges veszélyes gőzöket és azok befogásának módját.
Formák és precíziós szerszámok tisztítása
Formák, precíziós szerszámok és funkcionális felületek tisztításakor a méretek, a textúra és a felületkezelés megőrzése az elsődleges szempont. Az impulzustechnológia megfelelő beállítás esetén lehetővé teszi a kiválasztott lerakódások mechanikai érintkezés nélküli eltávolítását.
Különösen polírozott, edzett, bevonatos vagy méretpontos felületek esetén azonban technológiai vizsgálatot kell végezni. A lézer nem zavarhatja meg a funkcionális felületet, és nem változtathatja meg az alkatrész tulajdonságait a megengedett határértéken túl.
Fém alkatrészek előkészítése hegesztés és festés előtt
A lézerek segíthetnek az oxidok, zsír és egyéb szennyeződések célzott eltávolításában a későbbi technológiai műveletek előtt. Bizonyos alkalmazásokban hegesztési varratok vagy a környező területek hegesztés utáni tisztítására is használják őket.
A felület festés, ragasztás vagy hegesztés előtti előkészítése során azonban be kell tartani az előírt technológiai eljárást. Egy vizuálisan tiszta felület nem feltétlenül felel meg a tapadás, az érdesség vagy a kémiai tisztaság követelményeinek.
6. Döntési táblázat: melyik impulzuslézert válasszuk?
| Igény | Mire kell összpontosítani | Kinek alkalmas a megoldás? |
|---|---|---|
| Kis fém alkatrészek tisztítása | Paraméterszabályozás, precíz munkaterület, korlátozott hőhatás | Szerviz és szerszámműhelyek |
| Könnyű oxidáció eltávolítása | Megfelelő impulzusenergia, stabil szkennelés, felületvizsgálat | Gépkarbantartás és precíziós gyártás |
| Formák és szerszámok tisztítása | Finombeállítás, nyalábminőség, folyamatismétlési pontosság | Szerszámműhelyek és gyártóüzemek |
| Rendszeres rozsdaeltávolítás | Átlagos teljesítmény, termelékenység, kitöltési tényező és hűtés | Fémgyártás és szolgáltatási műveletek |
| Festék eltávolítása | Réteg típusa és vastagsága, biztonságos elszívás, teszttisztítás | Felújítás és ipari karbantartás |
| Nagyobb területek tisztítása | Tisztítási sebesség, nyomtávolság és opcionálisan óramutató járásával megegyező irányú technológia | Ipari műveletek |
| Ismétlődő sorozatmunka | Automatizálás, folyamatstabilitás, védőburkolat és szerviz | Gyártósorok és speciális munkahelyek |
7. Tisztítófej, optika és munkaterület mérete
A lézerforrás mellett az optikai rendszer és a tisztítófej kialakítása is meghatározza az eredményt. Fontos a munkapálya beállításának lehetősége, az anyagtól való távolság és a megfelelő szkennelési módszer.
A kisebb alapterület lehetővé teszi egy kiválasztott terület pontosabb lefedését, de nagyobb területek esetén növelheti a tisztítási időt. A szélesebb alapterület alkalmasabb lehet a produktív tisztításhoz, ha a készülék képes a szükséges energiát a teljes munkaterületen leadni.
Összetettebb alkatrészek tisztításához a fej ergonómiája és a csatlakozókábel hossza is fontos. Nagy szerkezetek vagy gépek közelében végzett munka esetén az applikátor korlátozott hatótávolsága jelentős működési problémát jelenthet.
Vásárlás előtt ellenőrizze a védőszemüvegek, lencsék és egyéb optikai alkatrészek meglétét. Kizárólag a gyártó utasításai szerint cserélje és tisztítsa őket. A szennyezett vagy sérült optika ronthatja a készülék működését és biztonsági kockázatot jelenthet.
8. Hűtés, energiaellátás és eszközmobilitás
Az impulzuslézer működési követelményei a kialakításától és a teljesítményétől függenek. Egyes eszközöket egyfázisú 230 V-os hálózatra való csatlakoztatásra terveztek, másoknak eltérő tápegységre és elektromos védelemre lehet szükségük.
A 230 V-os feszültség önmagában nem elegendő egy szabványos aljzat megfelelőségének igazolásához. Ellenőrizni kell az elektromos bemeneti teljesítményt, a bemeneti áramot, az előírt biztosítékot és a tápvezeték követelményeit. A wattban kifejezett optikai kimeneti teljesítmény nem azonos a hálózatból érkező elektromos bemeneti teljesítményével.
A hűtés a modelltől függően levegős vagy folyadékkörrel történhet. A rendszeres professzionális üzemeltetéshez fontos felmérni a tényleges üzemmódot, a folyamatos használat lehetőségét és a hűtőrendszer esetleges szervizigényeit.
Mobil eszköz kiválasztásakor vegye figyelembe annak összsúlyát, méreteit és szállítási módját. A kézi tisztítófej nem jelenti automatikusan azt, hogy az egész eszköz könnyen szállítható. Az erősebb tisztítólézerek rendelkezhetnek nagy házzal, mobil alvázzal és különálló működési tartozékokkal.
A telepítéshez elegendő helyet kell biztosítani a működéshez, a hűtéshez, a biztonságos kábelezéshez, az elvezetéshez és a lézer munkaterületének lezárásához. A berendezés elhelyezése előtt mindig ellenőrizze a gyártó által meghatározott üzemi feltételeket.
9. Az impulzuslézeres tisztítás biztonsága
Az könnyen hozzáférhető, nagy teljesítményű sugarakkal rendelkező ipari tisztítólézerek komoly kockázatot jelentenek a látásra, a bőrre és a környező munkahelyre. Különösen a 4-es lézerosztályú eszközök igényelnek szigorú műszaki és szervezési biztonsági intézkedéseket.
A lézersugárzás láthatatlan lehet. A közeli infravörös tartományban működő eszközök esetében a veszélyes expozíció vizuálisan nem észlelhető. A kockázatot nemcsak a közvetlen sugár, hanem a fémről és más felületekről való visszaverődése is jelenti.
A lézer üzembe helyezése előtt fel kell mérni a kockázatokat, és biztosítani kell a biztonságos lézerrel teli munkahelyet. A berendezés osztályától és az adott alkalmazástól függően védőburkolatra, megfelelő lézervédő korlátokra, ellenőrzött hozzáférésre, biztonsági jelzésekre, forgalomblokkolásra és egyéb intézkedésekre lehet szükség.
A védőszemüveget a lézersugárzás adott hullámhosszához és paramétereihez kell tervezni. A hagyományos hegesztősisakok, védőszemüvegek vagy univerzális ernyők nem tekinthetők automatikusan megfelelő lézervédelemnek. A védőfelszerelés kiválasztásának a berendezés dokumentációján és szakmai kockázatértékelésen kell alapulnia.
A lézeres tisztítás során az eltávolítandó rétegekből részecskék és füst keletkezik. A munkahelyen ezért hatékony helyi elszívó szellőztetéssel kell rendelkezni, megfelelő szűrővel az adott szennyező anyagok számára. Az eltávolított anyag nem tűnik el teljesen, és összetételétől függően veszélyes hulladéknak minősülhet.
Csehországban többek között be kell tartani a nem ionizáló sugárzás elleni egészségvédelemre vonatkozó követelményeket és a vonatkozó műszaki szabványokat. A berendezéseket csak képzett és felhatalmazott személyek kezelhetik a jóváhagyott munkamódszerek és a gyártó utasításai szerint.
10. Termelékenység és üzemeltetési költségek
A tisztítólézerek összehasonlításakor nemcsak a beszerzési költséget érdemes értékelni, hanem a munka sebességét, az eredmény megismételhetőségét és a szükséges kezelőeszközöket is.
A lézeres tisztítás nem igényli abrazív szóróanyag rendszeres vásárlását, de nem üzemeltetési költségek nélkül működik. Figyelembe kell venni az áramfogyasztást, az elszívást és szűrést, az optika karbantartását, szervizelését, a biztonsági berendezéseket és a működő alkatrészek esetleges cseréjét.
Az objektív összehasonlítás érdekében célszerű egy reprezentatív alkatrész próbatisztítását elvégezni. Jegyezze fel a tisztított terület méretét, az eredmény kívánt minőségét, a művelet elvégzéséhez szükséges időt és az aljzat esetleges változásait.
Nagyobb munkáknál kiderülhet, hogy egy erősebb eszköz csökkenti a tisztítási időt. A kényesebb alkatrészek esetében azonban a pontosság és a sérülés kockázatának csökkentése fontosabb lehet. A legerősebb vagy legolcsóbb modell nem automatikusan a legjobb, hanem az az eszköz, amelyik megfelel a szükséges folyamatnak.
11. Melyik impulzusos tisztítólézert válassza?
Szerszámok, öntőformák és kisebb alkatrészek precíziós tisztításához a szabályozhatóságot, a folyamatstabilitást és az alapanyag tulajdonságainak megőrzését kell előnyben részesíteni. A teljesítményt az adott alkalmazásnak megfelelően kell kiválasztani.
A rozsda és a felületi rétegek rendszeres eltávolításához vegye figyelembe az átlagos teljesítményt az impulzusenergiával, a munkaterülettel és a valós tisztítási sebességgel együtt. Az ergonómia és a hosszú távú működés szintén fontos.
Tömegtermelés vagy igényes ipari alkalmazások esetén a lézer megismételhetőségére, hűtésére, szerviztámogatására, automatizálására és a munkahelybe való biztonságos integrálására kell összpontosítani.
Ha nagy, erősen lerakódott szerkezetek tisztítását tervezi, hasonlítson össze más lézeres tisztítási módokat vagy alternatív technológiákat is. A lézer nem feltétlenül a leghatékonyabb megoldás minden felület és szennyeződéstípus esetén.
12. A leggyakoribb hibák impulzuslézer kiválasztásakor
- Kizárólag a wattban megadott teljesítmény alapján történő kiválasztás: a tisztítás sebességét és minőségét az impulzus energiája, hossza, frekvenciája és optikája is befolyásolja.
- Az alapanyag tulajdonságainak alábecslése: a hagyományos acélhoz megfelelő beállítások nem feltétlenül alkalmasak polírozott, vékony vagy bevonatos alkatrészekhez.
- A feltételezés az, hogy a lézer nem fog semmiben kárt tenni: a helytelen paraméterek szín-, szerkezet- vagy felületváltozást okozhatnak.
- Váltás impulzusos és folyamatos lézer között: a technológiák a felületre gyakorolt hatásukban és az egyes alkalmazásokhoz való alkalmasságukban különböznek.
- A munkaterület figyelmen kívül hagyása: az eszköznek lényegesen több helyre lehet szüksége, mint magának a tisztítófejnek.
- Az üzemeltetési költségek helytelen felmérése: a lézeres tisztítás megfelelő elszívást, szűrést, védőfelszerelést és optika karbantartást igényel.
- A biztonság alábecsülése: a szabványos védőszemüvegek és a műhelyi ernyők nem biztos, hogy megfelelő védelmet nyújtanak a lézersugárzás ellen.
- Technológiai teszt nélküli vásárlás: célszerű a tisztítási hatékonyságot és az aljzatra gyakorolt hatást reprezentatív mintán ellenőrizni.
13. Gyakran ismételt kérdések az impulzusos tisztítólézerekkel kapcsolatban
Mi a különbség az impulzusos és a folyamatos tisztítólézer között?
Az impulzuslézer rövid impulzusokban adja le az energiát, és lehetővé teszi a felületre gyakorolt hatásának jó szabályozását. A folyamatos lézer folyamatosan adja le az energiát, és alkalmas lehet egyes nagyobb és robusztusabb alkatrészek produktív tisztítására. A konkrét alkalmasságot az anyag, az eltávolítandó réteg, az eszköz paraméterei és a kívánt eredmény határozza meg.
Elegendő egy 200 W-os impulzuslézer a rozsda eltávolításához?
Sokféle alkalmazásra alkalmas lehet, de ez a korrózió mértékétől, a terület nagyságától és a szükséges munka sebességétől függ. Enyhe felületi oxidáció esetén a követelmények eltérnek a nehéz korróziós rétegek eltávolításához képest. Vásárlás előtt tanácsos egy tényleges alkatrészen ellenőrizni a hatékonyságát.
Károsítja-e az impulzuslézer az alapanyagot?
A megfelelő beállításokkal jelentősen csökkenthető az aljzatra ható termikus és mechanikai hatás. A károsodás kockázatának teljes hiánya azonban nem garantálható. A túl nagy energiasűrűség vagy a nem megfelelő munkamódszer még impulzuslézerrel is megváltoztathatja a felületet.
Tisztíthatok impulzuslézerrel rozsdamentes acélt és alumíniumot is?
A lézeres tisztítás számos fémen alkalmazható, de azok optikai és termikus tulajdonságai eltérőek. A szénacél beállításai nem feltétlenül alkalmasak rozsdamentes acél vagy alumínium tisztítására. Egy adott eszköz alkalmasságát és az ebből eredő minőséget az anyagnak és a kívánt alkalmazásnak megfelelően kell ellenőrizni.
Szükségem van szívásra az impulzuslézerhez?
Igen, a lézeres tisztítás során figyelembe kell venni a részecskék és a füstök felfogását. A szűrés típusát az eltávolítandó réteg összetétele és az adott folyamat alapján választják ki. A szokásos szellőztetés vagy a kezelői védőfelszerelés önmagában nem feltétlenül elegendő megoldás.
Milyen védőszemüvegek alkalmasak impulzuslézerek használatára?
A védőszemüvegeknek validált paraméterekkel kell rendelkezniük a használt lézer adott hullámhosszához, módjához és teljesítményéhez. Kiválasztásukat a berendezés dokumentációja és egy szakmai kockázatértékelés kell, hogy vezérelje. A szemüveg önmagában nem helyettesíti a védőárnyékolást, a hozzáférési korlátozásokat és egyéb biztonsági intézkedéseket.
Végső ajánlás
Impulzusos tisztítólézer kiválasztásakor kezdje az anyaggal, az eltávolítandó réteggel és a kívánt tisztítási eredménnyel. Ezután hasonlítsa össze az átlagos teljesítményt, az impulzusenergiát és -frekvenciát, a vezérlési lehetőségeket, az optikát, a hűtési és üzemeltetési követelményeket. A kisebb alkatrészek precíz tisztításához elengedhetetlen a folyamatszabályozás, míg a rendszeres gyártáshoz a termelékenység és az ismételhetőség is nagyobb szerepet játszik. A teljes kínálatot az impulzusos tisztítólézerek kategóriában találja. Ha nem biztos a megfelelő teljesítményben vagy technológiában, készítsen elő információkat a tisztítandó anyagról, a szennyeződés típusáról és vastagságáról, a területek méretéről és a szükséges működési gyakoriságról. Ennek alapján a szakmai támogatás segít kiválasztani a megfelelő eszközt, és felméri a próbatisztítás lehetőségeit.
Autor článku: Tomas Gerlich