- Kategóriák
-
Akkumulátoros gépek, szerszámok és tartozékok
 Hogyan válasszunk akkus egyenes csiszolót
Hogyan válasszunk akkus szalagcsiszolót
Hogyan válasszunk akkus orbitális csiszolót?
Hogyan válasszunk akkus multifunkciós csiszolót?
Hogyan válasszunk akkus sarokcsiszolót
Hogyan válasszunk akkus excentercsiszolót?
Hogyan válasszunk akkus fűrészt építőanyagokhoz
Hogyan válasszunk akkus merülőfűrészt
Hogyan válasszunk akkus gérvágó fűrészt
Hogyan válasszunk akkus orsófűrészt?
Hogyan válasszunk akkus szúrófűrészt
Hogyan válasszunk akkus körfűrészt
Hogyan válasszunk akkus láncfűrészt
Hogyan válasszunk akkus szerszámkészletet
Hogyan válasszunk akkus szegélynyírót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk akkus fúrót és bontókalapácsot
Hogyan válasszunk akkus csiszológépet
Hogyan válasszunk akkumulátort és töltőt
Hogyan válasszunk akkus ütvecsavarozót
Hogyan válasszunk akkus polírozót
Hogyan válasszunk akkus csavarhúzót
Hogyan válasszunk akkus szegezőpisztolyt
Hogyan válasszunk elemes zseblámpát
Hogyan válasszunk akkus pisztolyt
Hogyan válasszunk elemes rádiót?
Hogyan válasszunk akkus fűrészt
Hogyan válasszunk akkus kerti porszívót és lombfúvót?
Hogyan válasszunk akkus ollót
Hogyan válasszunk vezeték nélküli porszívót
Hogyan válasszunk akkus gyalut
Hogyan válasszunk akkumulátoros kompresszort
Hogyan válasszunk akkumulátoros hidraulikus prést és fogót?
Hogyan válasszunk akkus permetezőt
Hogyan válasszunk akkus hőlégpisztolyt
Hogyan válasszunk akkus keverőgépet
Hogyan válasszunk akkus racsnit
Hogyan válasszunk akkumulátoros vízpumpát
Hogyan válasszunk akkus magasnyomású mosót
Hogyan válasszunk vezeték nélküli routert
Hogyan válasszunk akkumulátoros ventilátort
Hogyan válasszuk ki az akkumulátoros lemezvágót?
Hogyan válasszunk Aku ecsetet?
-
Műhely és minden körülötte (berendezések, gépek, szerszámok)
Hogyan válasszunk hidraulikus csörlőt
Hogyan válasszunk akkus csörlőt
Hogyan válasszunk ugrókötelet
Hogyan válasszunk kézi kötélfeszítőt
Hogyan válasszunk 12 és 24 V-os elektromos csörlőt?
Hogyan válasszunk kézi csörlőt
Hogyan válasszunk elektromos drótkötél emelőt?
Hogyan válasszunk drótköteles emelőt és csörlőt
Hogyan válasszunk hangszigetelt kompresszort
Hogyan válasszunk töltőt egy EFB akkumulátorhoz
Hogyan válasszunk emelőt és emelőt
Hogyan válasszunk hidraulikus emelőhengert
Hogyan válasszunk hidraulikus cipőemelőt
Hogyan válasszunk emelőt
Hogyan válasszunk sebességváltó emelőt
Hogyan válasszunk pneumatikus harmonika emelőt
Hogyan válasszunk mobil hidraulikus emelőt
Hogyan válasszunk hidraulikus emelőkocsit?
Hogyan válasszunk üveg tapadókorongokat
Hogyan válasszunk raklapemelőt
Hogyan válasszunk gipszkarton emelőt
Hogyan válasszunk raklapemelőt
Hogyan válasszunk szállítási platformot
Hogyan válasszunk emelőasztalt
Hogyan válasszunk kézikocsit
Hogyan válasszunk kézi targoncát
Hogyan válasszunk ruddle-t
Hogyan válasszunk műhelybútort
Hogyan válasszunk szerszámos szekrényt
Hogyan válasszunk műhelybútor-garnitúrát
Hogyan válasszunk műhelypolcot
Hogyan válasszunk szerszám nélküli műhelykocsit?
Hogyan válasszunk műhelyi szerszámkocsit?
Hogyan válasszunk műhelykocsit
Hogyan válasszunk gáz infravörös fűtőberendezést
Hogyan válasszunk olajtüzelésű infravörös fűtőtestet?
Hogyan válasszunk elektromos infravörös fűtőtestet
Hogyan válasszunk közvetlen tüzelésű olajfűtőt?
Hogyan válasszunk közvetett égésű olajfűtőt
Hogyan válasszunk gáztűzhelyet
Hogyan válasszunk gázfűtőt
Hogyan válasszunk gázfűtő ventilátort
Hogyan válasszunk olajradiátort
Hogyan válasszunk hőtárolót
Hogyan válasszunk elektromos ventilátoros fűtőtestet
Hogyan válasszunk állóventilátort
Hogyan válasszunk radiális ventilátort
Hogyan válasszunk axiális ventilátort
Hogyan válasszunk építőipari és ipari páramentesítőt
Hogyan válasszunk munkaállványokat és talapzatokat?
Hogyan válasszunk ácsgyalut
Hogyan válasszunk összecsukható munkapadot
Hogyan válasszunk műhelyasztalt és padot
Hogyan válasszunk munkapadot
Hogyan válasszunk adszorpciós páramentesítőt
Hogyan válasszunk ipari ventilátort
Hogyan válasszunk otthoni páramentesítőt
Hogyan válasszunk gázfűtőt
Hogyan válasszunk olajfűtőt
Hogyan válasszunk infravörös fűtőtestet
Hogyan válasszunk elektromos fűtőtestet
Hogyan válasszunk fűtőpanelt
Hogyan válasszunk emelőberendezést
Hogyan válasszunk kezelőberendezést
Hogyan válasszunk fűtőtestet
Hogyan válasszunk páramentesítőt
Csiszolási, vágási és vágási tippek a nagyszerű eredményekért
A pneumatikus szerszámok előnyei
Hogyan válasszunk nyomatékkulcsot?
Hogyan válasszunk fájlokat?
Hogyan válasszunk megfelelő fémollót?
Hogyan válasszunk satut a műhelyhez?
Hogyan válasszunk fúrógépet
Hogyan válasszunk asztali körfűrészt a műhelyünkbe?
Axes
Hogyan válasszuk ki a kézi gyaluokat?
Hogyan válasszunk kézi fűrészt?
Hogyan válasszuk ki a forgács- és porelszívót?
Eszköz
Hogyan válasszuk ki a mérő lézert?
-
Faipari gépek, szerszámok és technológia
Hogyan válasszunk kombinált famegmunkáló gépet
Hogyan válasszunk fa marógépet
Hogyan válasszunk faesztergát
Hogyan válasszunk tartóállványokat
Hogyan válasszunk vésőgépet
Hogyan válasszunk porszívót
Hogyan válasszunk élzárógépet
Hogyan válasszunk szalagfűrészt fához
Hogyan válasszunk körfűrészt fához
Hogyan válasszunk körfűrészt
Hogyan válasszuk ki a törzsfűrészt?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk gyalut
Hogyan válasszunk faipari gépet?
Hogyan válasszuk ki a farfűrészt?
Hogyan válasszuk ki a szalagfűrészt?
Hogyan válasszuk ki a körfűrészt?
Hogyan válasszuk ki a gallyvágó ollót?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk kecskét a favágáshoz?
Hogyan válasszunk kirakós fűrészt?
Hogyan válasszunk fáskamrát?
Hogyan válasszuk ki a faipari elektromos csiszolót?
-
Elektromos szerszámok és kézműves szerszámok
Hogyan válasszunk csigafúrót
Hogyan válasszunk szálvágót
Hogyan válasszunk ütvefúrót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk tűzőgépet
Hogyan válasszunk hornyolót
Hogyan válasszunk fúrót
Hogyan válasszunk elektromos gyalugépet
Hogyan válasszunk fúrógépet
Hogyan válasszunk forrasztót
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk csempevágót
Hogyan válasszunk elektromos lemezollót?
Hogyan válasszunk elektromos marógépet
Hogyan válasszunk bontókalapácsot
Hogyan válasszunk polifúziós hegesztőgépet?
Hogyan válasszunk elektromos csavarhúzót
Hogyan válasszunk polisztirol vágót?
Hogyan válasszunk ütvecsavarozót
Hogyan válasszunk gérvágó fűrészt
Hogyan válasszunk elektromos szerszámokat?
Fúrók – Az Ön nélkülözhetetlen társa a munkában
Hogyan válasszuk ki a fúrókalapácsot?
- Elektromos generátorok, elektromos generátorok és minden körülöttük
- Kompresszorok és légkondicionálás
-
Fémmegmunkáló gépek és szerszámok
Hogyan válasszunk szerszámmaró gépet
Hogyan válasszunk fúró-marógépet
Hogyan válasszunk asztali routert
Hogyan válasszunk CNC esztergát
Hogyan válasszunk univerzális esztergát
Hogyan válasszunk kombinált esztergát
Hogyan válasszunk esztergát
Hogyan válasszunk fémcsiszolót korongokhoz
Hogyan válasszunk darálót nedves és száraz daráláshoz?
Hogyan válasszunk kombinált darálót
Hogyan válasszunk kéttárcsás darálót?
Hogyan válasszuk a Thermdrill-t
Hogyan válasszunk lemezvágó ollót
Hogyan válasszunk 230 V-os fúrógépet?
Hogyan válasszunk műhelyprést
Hogyan válasszunk gépsatut?
Hogyan válasszunk mérőeszközt
Hogyan válasszunk fúrótornyot
Hogyan válasszunk kerekítőgépet
Hogyan válasszunk kézi élvágó gépet
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fémlemez-hajlító gépet?
Hogyan válasszunk darálót
Hogyan válasszunk csőlyukasztót
Hogyan válasszunk CNC gépet
Hogyan válasszunk mágneses fúrót
Hogyan válasszunk fémmarógépet
Hogyan válasszunk radiális fúrót
Hogyan válasszunk 400 V-os fúrógépet?
Hogyan válasszunk tárcsás csiszológépet
Hogyan válasszunk esztergát
A legjobb excentrikus köszörű: mi az, hogyan használják és miért van szükséged rá?
Hogyan válasszunk fémmegmunkáló gépet?
Hogyan válasszunk szalagcsiszolót?
Hogyan válasszunk vibrációs csiszolót?
Mi a célja a sarokcsiszolónak és a padcsiszolónak?
Hogyan válasszuk ki a megfelelő darálót?
Hogyan válasszunk excentrikus csiszolót
Hogyan válasszunk elektromos darálót
-
Építőipari és betonipari gépek és szerszámok
Hogyan válasszunk vibrációs döngölőt
Hogyan válasszunk hézagvágót
Hogyan válasszunk vibrációs lemezt?
Hogyan válasszunk mini dömpert
Hogyan válasszunk betonsimítót
Hogyan válasszunk építőipari fűrészt
Hogyan válasszunk eszközöket burkoláshoz és szegélyezéshez
Hogyan válasszunk betonvibrátort?
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk rakodót
Hogyan válasszunk vibrációs hengert?
Hogyan válasszunk csempevágót
Hogyan válasszunk mini kotrógépet
Lescha építési keverők
Hogyan válasszunk gipszkarton csiszolót?
-
Hegesztés, hegesztéstechnológia és anyagösszekötő technológia
Hogyan válasszunk hegesztősisakot szűrőegységgel
Hogyan válasszunk önsötétedő sisakot
Hogyan válasszunk CNC vágógépet
Hogyan válasszunk védőképernyőket
Hogyan válasszunk rozsdamentes acél tisztítást hegesztés után?
Hogyan válasszunk TIG égőt
Hogyan válasszunk MIG/MAG hegesztőpisztolyt?
Hogyan válasszunk hegesztési füstelszívót?
Hogyan válasszunk hegesztősisakot
Hogyan válasszunk hegesztőasztalt
Hogyan válasszuk ki a volfrámelektródát?
Milyen hegesztési módszerek vannak?
Hogyan válasszunk hegesztőt vagy invertert?
Mi az inverter
Tanácsok hegesztőgép vásárlásakor - MIG-MAG(Co2)
Hegesztett kötések
Tanácsok hegesztőgép vásárlásához - Inverter
- Kerti felszerelések tanácsadó központja
-
Autóakkumulátor-töltők és indítóberendezések
Hogyan válasszunk indítókábelt
Hogyan válasszunk autóakkumulátor-tesztert?
Hogyan válasszunk feszültségváltót
Hogyan válasszunk autós akkumulátortöltőt indítókábellel?
Hogyan válasszunk 24 V-os autós akkumulátortöltőt?
Hogyan válasszunk 12 V-os autós akkumulátortöltőt?
Hogyan válasszunk 6 V-os akkumulátortöltőt?
Hogyan válasszunk autós akkumulátortöltőt
Hogyan válasszunk professzionális indítóállomást?
Hogyan válasszunk indítóindítót töltővel?
Hogyan válasszunk indítóerősítőt
Hogyan válasszunk zsebindítót
Hogyan válasszunk ki egy kiindulási forrást
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
- Ajánlat az Ön számára
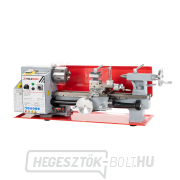
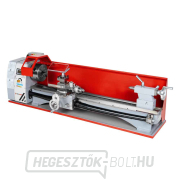
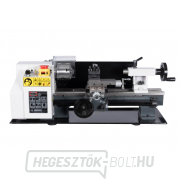
Hogyan válasszunk esztergát
Létrehozva 26.10.2026 (Frissítés 26.10.2026)
Egy fémesztergával csapokat, perselyeket, távtartókat, kisebb tengelyeket vagy menetes alkatrészeket gyárthat. A munkadarab forog az orsóban, és a befogott szerszám fokozatosan eltávolítja az anyagot. A gép kialakításától és a használt berendezéstől függően síkbeállításokat, fúrást, furatkilyukasztást vagy vágást is végezhet. A kompakt kialakítás alkalmas otthoni műhelyek, modellműhelyek és kisebb szervizek számára.
A kiválasztásnál a fő tényezők a teljes munkadarab munkaterülete, az orsó áthaladási hossz, a fordulatszám-tartomány, az összeszerelés merevsége, valamint az előtolások és menetvágás lehetőségei . A motor teljesítményét csak ezen jellemzők alapján ítélje meg. A"pad" megnevezés önmagában nem mondja meg, hogy mekkora alkatrészt tud kényelmesen megmunkálni a gép, vagy milyen alapra lesz szüksége.
Gyors ajánlás:
- Modellkészítés és kis alkatrészek esetén: a megfelelő befogás, a kényelmes vezérlés, a sebességszabályozás és a rendelkezésre álló szerszámok prioritásként való kezelése.
- Javításoknál és darabgyártásnál: hangsúlyozd a merevséget, a ténylegesen használható hosszt, az automatikus hosszirányú előtolást és a szükséges menetemelkedéseket.
- Rönkökből történő ismételt gyártás esetén: figyelje az orsó áthaladását, a befogási módszert és a következő alkatrész előkészítéséhez szükséges időt.
- Rendszeres, igényesebb megmunkáláshoz: hasonlítsa össze az asztali megoldást egy nagyobb univerzális esztergával is.
Kezdjük azokkal az alkatrészekkel, amelyeket ténylegesen gyártani fogunk
Készítsen egy rajzot vagy egyszerű vázlatot egy tipikus alkatrészről. Írja le az anyagot, a nyersdarab méreteit, a megmunkált hosszúságot, a szükséges furatokat és meneteket. Tüntesse fel, hogy egyedi javításokról vagy ismételt sorozatokról lesz-e szó. Ez sokkal pontosabb specifikációt ad az eladónak, mintha egy „erős garázsesztergát” kérne.
Különbséget kell tenni a rendszeres és a kivételes munka között is. Ha többnyire rövid hüvelyeket gyárt, a hosszú ágy nem biztos, hogy a fő előny. Hosszabb tengelyek esetén viszont ellenőrizni kell a szerszám megtámasztását és hozzáférhetőségét a teljes megmunkált hossz mentén. A tervezett műveletek listája segít meghatározni, hogy melyik berendezésért érdemes plusz költséget fizetni.
Az anyag befolyásolja a szerszámokat és a géppel szemben támasztott követelményeket
Az alumínium, a sárgaréz és a közönséges acél megmunkálásának eltérő követelményei vannak a forgácsolási feltételekkel szemben. Például a PROMA gyártó az SM-300E modellhez alumíniumötvözetek használatát javasolja a közönséges acélhoz képest. Ez azonban nem feltétlenül jelenti azt, hogy minden kis eszterga alkalmas bármilyen acélhoz és bármilyen leválasztási sebességhez.
Rozsdamentes acél, nehezen megmunkálható anyagok vagy normál nagyolás esetén értékelje az adott műveletet. Fontos a szerszám, annak eltolása, a munkadarab befogása és a kiválasztott fordulatszámon szükséges teljesítmény. Egy nagyobb motor önmagában nem oldja meg a nem kellően merev munkabeállítás problémáját.
Átmérő és hosszúság ellenőrzése valós befogásban
Esztergálási átmérő az ágy és a szán felett
Az ágy feletti esztergálási átmérő jelzi a munkadarab ágy feletti forgásához szükséges teret. A keresztszán felett általában kevesebb hely van. Ezért hosszirányú megmunkáláskor nem elég a nagyobb értéket ellenőrizni: a fontos az, hogy a szán merre mozdul el a munka során, és hogy a szerszám eléri-e a felületet.
Vegye figyelembe a befogópofákat és a munkadarab alakját is. A maximális katalógusátmérő nem általános ajánlás minden műveletre. A kapacitási határhoz közeli alkatrész esetén ellenőriztesse a teljes szerelvényt, beleértve a befogást is.
A hegyek közötti távolság nem minden munkánál szabadon választható.
A középpontok közötti távolság segít összehasonlítani a hosszkapacitást, de a tokmány, a szegnyeregfúró és az egyéb berendezések megváltoztatják a munkateret. Ha egy hosszabb alkatrész felületébe kell fúrnia, ellenőrizze a fúró hosszát, a szegnyereg helyzetét és a szárának löketét egyszerre. A késztermék mérete önmagában nem elegendő.
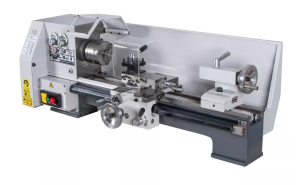
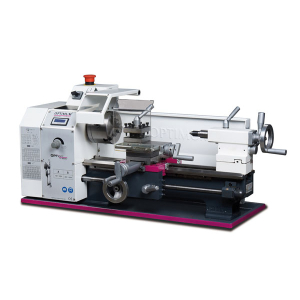
A kompakt kialakítás egyik példája az OPTIturn TU 2004V asztali eszterga , amelynek az ágy feletti esztergálási átmérője 200 mm, a középponti távolsága pedig 300 mm. Ezek az értékek a kezdeti összehasonlításhoz szolgálnak; az Ön alkatrészéhez való alkalmasság a munkafolyamattól is függ.
Az orsó áthaladása döntő fontosságú a rönkök megmunkálásakor
Az orsófurat határozza meg, hogy milyen anyag haladhat át rajta. Ez különösen fontos, ha rövidebb alkatrészeket szeretne rúdanyagból készíteni. Ne keverje össze a tokmány átmérőjével vagy a pofák tartományával. Ezek a számok mind különböző korlátozásokat írnak le.
Szabályos gyártáshoz előzetesen ellenőrizze az anyag adagolásának és befogásának módját. Ha a rúd túlnyúlik a főorsón, akkor a használatát és rögzítését a gép kézikönyve szerint kell megoldani. A nagyobb átjáró nem ok arra, hogy tetszőlegesen hosszú, rögzítés nélküli rúddal működtessük.
A sebességet az átmérő és a szerszám szerint válassza ki
A legnagyobb sebesség önmagában nem a sokoldalúság mértéke. A szükséges orsósebesség a megmunkálandó átmérőn és a szerszámnak az anyaghoz ajánlott vágási sebességén alapul. Ugyanazon vágási sebesség mellett nagyobb átmérőhöz alacsonyabb sebesség szükséges.
A folyamatos szabályozás megkönnyíti a beállítást , de ellenőrizze a sebességtartományokat és azok kapcsolási módját is. Az elektronikus beállítás nem feltétlenül helyettesíti a mechanikus sebességváltást. Szüksége van a kívánt működéshez megfelelő sebességre és a gép megfelelő terhelés alatti működési képességére.
A teljesítmény és a merevség együttes figyelembevétele
Összehasonlításkor különbséget kell tenni a teljesítményfelvétel, a motorteljesítmény és az esetleges terhelésmegjelölés között. Az S1 folyamatos üzemre vonatkozó adatok nem téveszthetők össze közvetlenül az S6 üzemmódra megadott értékkel. Ha a leírás nem tartalmazza a szám jelentését, kérjen pontosítást.
A kapott összeállítás merevségét a kés és a munkadarab befogása is befolyásolja. Különösen fúráskor növelheti a hosszú szerszámtúlnyúlás a rezgésre való hajlamot. Gyakori, igényesebb munkák esetén ezért hasonlítsa össze az univerzális fémesztergák kínálatának kialakítását és megmunkálási képességeit is. A nagyobb súly önmagában azonban nem garantálja a pontosabb készdarabot.
A hírfolyamnak, a szálaknak és a megjelenítésnek különböző feladatai vannak.
Az automatikus hosszirányú előtolás segíti a munkadarab tengelye mentén történő megmunkálást. Ez nem feltétlenül jelenti azt, hogy a gép keresztirányú előtolása is szükséges. Tudja meg, hogy az egyes modellek milyen mozgásokat kínálnak, és hogyan vannak beállítva.
Menetvágás esetén ellenőrizze a szükséges menetemelkedéseket , ne csak a tartomány szélső értékeit. Ügyeljen a mellékelt cserélhető fogaskerekekre és a fokozatváltási eljárásra. Alkalmankénti menetvágáshoz az utánállítás elfogadható lehet; gyakori munkaváltás esetén a beállítás kényelme fontosabb.
A fordulatszámkijelző az orsó fordulatszámát mutatja. A digitális helyzetmérés figyeli a vonatkozó tengelyek mozgását. Ne keverje össze ezeket a funkciókat, és ne tekintse a mérést a munkadarab méreteinek ellenőrzésének helyettesítőjeként.
Döntési táblázat a tervezett munka szerint
| Igény | Mire kell összpontosítani | Kinek alkalmas a megoldás? |
|---|---|---|
| Kis csapok, perselyek és modellalkatrészek | Kis átmérőjű szerszámok befogása, sebességszabályozás és megfelelő kések | Modellkészítők és otthoni műhelyek |
| Hosszabb alkatrészek síkfúrással | Tokmány, szegnyereg és fúró, szánok és támaszok elhelyezésére szolgáló hely | Karbantartás és kisebb javítások |
| Ismétlődő rövid kerek fadarabok | Orsóátjáró, befogás és biztonságos rúdmegoldás | Kisebb egyedi gyártás |
| Gyakori menetvágás | Pontos mászások, beépített kerekek és a beállítások kényelmes módosítása | Szerviz és javítás |
| Rendszeres, igényesebb megmunkálás | Merevség, fogaskerekek, motorterhelés és összehasonlítás egy nagyobb géppel | Nagyobb gépkihasználtsági igényű műhelyek |
Számítson a teljes készlet felszerelésére
Ellenőrizze a szállítási terjedelmet. A tokmány és az alap szerszámtartó nem feltétlenül rendelkezik minden tervezett művelethez. Az esztergák tartozékainál a pontos modellel való kompatibilitás alapján válasszon: a tokmánycsatlakozás, a szegnyereg kúpossága, a támasztócsapágy kialakítása és a kés mérete döntő fontosságú.
A költségvetésben szerepeljenek a munkadarabok ellenőrzésére szolgáló mérőeszközök , egy állvány és a gyártó által előírt kezelőeszközök is. Félkész termékek elkészítéséhez segíthet egy konzultáció a szalagfűrész kiválasztásával kapcsolatban .
Ha marással is kell foglalkoznia, hasonlítsa össze a kombinált esztergákat a marógépekkel . Vegye figyelembe külön a maró alkatrész kapacitását és befogását. Több funkció egyetlen gépen akkor van értelme, ha azok illeszkednek a tényleges műveletekhez.
Energia, hely, szállítás és felállítás
A kiválasztott változat esetében ellenőrizze a feszültséget, a biztosítékkövetelményeket és a csatlakozást az utasításoknak megfelelően. Ugyanazon modellcsalád különböző elektromos változatokat tartalmazhat. A csatlakozóaljzat megléte a kiválasztási feltételek egyike, nem pedig a gép adott terheléshez való alkalmasságának megerősítése.
Rendelés előtt ellenőrizze a szállítási útvonalat, a kezelési lehetőségeket és az asztal vagy az alap teherbírását. Tegyen különbséget a gép súlya és a szállítási csomagolás súlya között. Növelje az alaprajzot a kezeléshez, a burkolatok nyitásához, a karbantartáshoz és az anyagmozgatáshoz szükséges helyet. Állítsa fel, állítsa be és szükség esetén rögzítse a gyártó utasításai szerint.
Számítson rendszeres kenésre és tisztításra. Esztergálás közben ne viseljen kesztyűt, indítás előtt vegye ki a kulcsot a tokmányból, és ne mérjen, amíg a gép le nem áll. A forgácsokat megfelelő szerszámmal távolítsa el az utasításoknak megfelelően. Ez az áttekintés nem helyettesíti az adott géphez tartozó képzést és kezelési utasításokat.
Szóval melyik típust válasszuk?
Kis alkatrészekhez válasszon egy kompakt gépet a munkaterület és a befogás alapján. Rendszeres javítások esetén hangsúlyozza az előtolásokat, a meneteket és a kezelő kényelmét. Ha a munkák ismételten elérik a kapacitást vagy a szükséges terhelést, hasonlítson össze egy nagyobb kivitelt. A lehetőségek szélesebb körű áttekintéséhez lásd a „Hogyan válasszunk fémesztergát” című cikket.
A leggyakoribb hibák a választás során
- Kiválasztás csak motorteljesítmény vagy modellnév alapján.
- Az ágy feletti átmérő ellenőrzése a csúszda feletti tér felmérése nélkül.
- A hegyek közötti távolság cseréje a tokmány és a fúró közötti hézag érdekében.
- Feltételezve, hogy a menettartomány tartalmazza az összes szükséges menetemelkedést.
- Tartozékok vásárlása a csatlakozások és méretek ellenőrzése nélkül.
- Kimerítem a költségvetést egy gépre szerszámok, mérőeszközök és megfelelő állvány nélkül.
Gyakran ismételt kérdések az esztergákkal kapcsolatban
Elegendő egy esztergapad acélhoz?
Kisebb műveletek esetén igen, ha a gyártó engedélyezi. Vegye figyelembe az adott anyagot, a méreteket, a leválasztási sebességet és a munka gyakoriságát. Igényesebb feladatokhoz a rajz alapján ajánljon gépet.
Mekkora hossztartalékra van szükségem?
Nincs univerzális ráhagyás. Ez a befogótól és a szerszámoktól függ. Ellenőrizze a leghosszabb munkadarab-készlet helyét, különösen a szegnyeregből való fúráskor.
Folyamatos szabályozásúnak kell lennie az esztergának?
Nem kell, ha a fogaskerekek megfelelnek a tervezett műveleteknek. A folyamatos szabályozás megkönnyíti a beállítást, de nem helyettesíti a fogaskerekek és a terhelés alatti munkavégzés lehetőségeinek ellenőrzését.
Lehet utólag kiegészítőket hozzáadni?
Gyakran igen, de vásárlás előtt ellenőrizd a kompatibilitást és az elérhetőséget. Különösen a támaszok és szorítók esetében előfordulhat, hogy az univerzális csere nem megfelelő.
Mit kell felkészülni egy adott modellajánlásra?
A nyersdarab rajza vagy méretei, anyaga, tervezett műveletei és menetei, a munka gyakorisága, a kívánt eredmény, tápegység és a szükséges helyigény. Tartalmazza a teljes összeszerelés költségvetését is.
Böngésszen fémesztergáink között, és hasonlítsa össze őket a leggyakoribb munkadarabjai alapján. Egy adott megbízás esetén segítünk Önnek ellenőrizni a megfelelő gépet, a szükséges befogást és a felszerelést az első munkájához.
Autor článku: Tomas Gerlich