- Kategóriák
-
Akkumulátoros gépek, szerszámok és tartozékok
 Hogyan válasszuk ki az akkumulátoros lemezvágót?
Hogyan válasszunk Aku ecsetet?
Hogyan válasszunk Aku magasnyomású mosót?
Hogyan válasszunk Aku ventilátort?
Hogyan válasszunk elemes zseblámpát?
Hogyan válasszunk akkumulátoros racsnit?
Hogyan válasszunk vezeték nélküli szegezőt?
Hogyan válasszunk akkumulátorkeverőt?
Hogyan válasszunk akkumulátoros fúrókalapácsot?
Hogyan válasszunk akkumulátorkompresszort?
Hogyan válasszunk akkumulátoros láncfűrészt: átfogó útmutató
Hogyan válasszunk vezeték nélküli csiszolót?
Hogyan válasszunk akkumulátoros pisztolyt?
Hogyan válasszunk akkumulátoros vízszivattyút?
Hogyan válasszuk ki a megfelelő akkus csavarhúzót?
Hogyan válasszuk ki a megfelelő akkus gyalut?
Hogyan válasszuk ki a megfelelő akkus fűrészt?
Hogyan válasszunk akkumulátoros porszívót?
Akkus csavarhúzók
Hogyan válasszunk Aku fúrót
-
Műhely és minden körülötte (berendezések, gépek, szerszámok)
Hogyan válasszunk fűtőtestet
Hogyan válasszunk páramentesítőt
Csiszolási, vágási és vágási tippek a nagyszerű eredményekért
A pneumatikus szerszámok előnyei
Hogyan válasszunk nyomatékkulcsot?
Hogyan válasszunk fájlokat?
Hogyan válasszunk megfelelő fémollót?
Hogyan válasszuk ki helyesen a feszültségátalakítókat?
Hogyan válasszunk raklapemelőt
Indítókábelek
Hogyan válasszunk satut a műhelyhez?
Hogyan válasszunk fúrógépet
Hogyan válasszunk asztali körfűrészt a műhelyünkbe?
Hogyan válasszunk fúrógépet
Hogyan válasszunk esztergagépet?
Axes
Hogyan válasszuk ki a kézi gyaluokat?
Hogyan válasszunk kézi fűrészt?
Hogyan válasszuk ki a forgács- és porelszívót?
Eszköz
Hogyan válasszuk ki a mérő lézert?
Indítókocsi és töltő kiválasztása
Töltőkocsik - indítás
-
Faipari gépek, szerszámok és technológia
Hogyan válasszunk fa marógépet
Hogyan válasszunk faesztergát
Hogyan válasszunk tartóállványokat
Hogyan válasszunk vésőgépet
Hogyan válasszunk porszívót
Hogyan válasszunk élzárógépet
Hogyan válasszunk szalagfűrészt fához
Hogyan válasszunk körfűrészt fához
Hogyan válasszunk körfűrészt
Hogyan válasszuk ki a törzsfűrészt?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk gyalut
Hogyan válasszunk faipari gépet?
Hogyan válasszuk ki a farfűrészt?
Hogyan válasszuk ki a szalagfűrészt?
Hogyan válasszuk ki a körfűrészt?
Hogyan válasszuk ki a sövénynyíró ollót?
Hogyan válasszuk ki a gallyvágó ollót?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk kecskét a favágáshoz?
Hogyan válasszunk kirakós fűrészt?
Hogyan válasszuk ki az elektromos gyalu
Hogyan válasszunk fáskamrát?
Hogyan válasszuk ki a faipari elektromos csiszolót?
-
Elektromos szerszámok és kézműves szerszámok
Hogyan válasszunk gérvágó fűrészt
Hogyan válasszunk elektromos szerszámokat?
Hogyan válasszunk ütvecsavarozót?
Hogyan válasszunk hőpisztolyt?
Hogyan válasszunk polisztirol vágógépet?
Hogyan válasszuk ki a hornyvágót?
Fúrók – Az Ön nélkülözhetetlen társa a munkában
Hogyan válasszuk ki a fúrókalapácsot?
Hogyan válasszuk ki a kalapácsos fúrógépet?
Hogyan válasszuk ki a forrasztópákát?
- Elektromos generátorok, elektromos generátorok és minden körülöttük
- Kompresszorok és légkondicionálás
-
Fémmegmunkáló gépek és szerszámok
Hogyan válasszuk a Thermdrill-t
Hogyan válasszunk lemezvágó ollót
Hogyan válasszunk 230 V-os fúrógépet?
Hogyan válasszunk műhelyprést
Hogyan válasszunk gépsatut?
Hogyan válasszunk mérőeszközt
Hogyan válasszunk fúrótornyot
Hogyan válasszunk kerekítőgépet
Hogyan válasszunk kézi élvágó gépet
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fémlemez-hajlító gépet?
Hogyan válasszunk darálót
Hogyan válasszunk csőlyukasztót
Hogyan válasszunk CNC gépet
Hogyan válasszunk mágneses fúrót
Hogyan válasszunk fémmarógépet
Hogyan válasszunk radiális fúrót
Hogyan válasszunk 400 V-os fúrógépet?
Hogyan válasszunk tárcsás csiszológépet
Hogyan válasszunk esztergát
A legjobb excentrikus köszörű: mi az, hogyan használják és miért van szükséged rá?
Hogyan válasszunk fémmegmunkáló gépet?
Hogyan válasszunk szalagcsiszolót?
Hogyan válasszunk vibrációs csiszolót?
Mi a célja a sarokcsiszolónak és a padcsiszolónak?
Hogyan válasszuk ki a megfelelő darálót?
Hogyan válasszunk excentrikus csiszolót
Hogyan válasszunk fémmarógépet
Hogyan válasszunk elektromos darálót
-
Építőipari és betonipari gépek és szerszámok
Hogyan válasszunk vibrációs döngölőt
Hogyan válasszunk hézagvágót
Hogyan válasszunk vibrációs lemezt?
Hogyan válasszunk mini dömpert
Hogyan válasszunk betonsimítót
Hogyan válasszunk építőipari fűrészt
Hogyan válasszunk eszközöket burkoláshoz és szegélyezéshez
Hogyan válasszunk betonvibrátort?
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk rakodót
Hogyan válasszunk vibrációs hengert?
Hogyan válasszunk csempevágót
Hogyan válasszunk mini kotrógépet
Hogyan válasszunk vibrációs lemezt
Lescha építési keverők
Hogyan válasszunk betonvibrátort?
Hogyan válasszunk gipszkarton csiszolót?
Hogyan válasszunk csempevágót?
Hogyan válasszuk ki az építőipari keverőgépet?
Hogyan válasszunk bontókalapácsot
- Hegesztés, hegesztéstechnológia és anyagösszekötő technológia
- Kerti felszerelések tanácsadó központja

_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)


Hogyan válasszuk a Thermdrill-t
Létrehozva 06.10.2026 (Frissítés 06.10.2026)
A Thermdrill szerszámot fémlemezek, csövek és üreges profilok furatainak hőformázására használják. A forgó keményfém szerszám súrlódási hő segítségével alakítja át az anyagot hüvellyé, amelyben menet készíthető. A technológia alternatívát kínál a hegeszthető vagy szegecsanyákkal szemben, különösen ott, ahol maga a fal nem biztosít elegendő hosszúságot a menet számára.
Az anyag és annak vastagsága, a szükséges menet, a furat kidolgozása, a szerszám hossza és a gép képességei döntő fontosságúak a választás során. A tokmány, a szorítóhüvelyek és a menetes szerszám kompatibilitása ugyanilyen fontos. Ezért a Thermdrill rendszert egy adott termékhez és munkafolyamathoz válassza, ne csak a csomagoláson található menetjelölés alapján.
Gyors ajánlás:
- A műhelybe való első bevezetéskor: érdemes egy kezdőkészletet választani a leggyakoribb menethez, és előzetesen ellenőrizni a tartalmát és a géphez való alkalmasságát.
- A meglévő berendezések bővítéséhez: válassza ki a megfelelő hőfúrót és menetfúrót; ellenőrizze azok szárátmérőit is.
- Sík felfekvő felületet igénylő alkatrészekhez: keresse a Cut kialakítást, amely kiküszöböli a felső peremet.
- Ismétlődő gyártás esetén: a szerszámot, a befogóeszközt, a munkamódot és a kész kötés ellenőrzését együttesen kell megoldani.
Először is, határozd meg, hogy milyen típusú kapcsolatra van szükséged
Kezdje az alkatrész rajzával vagy mintájával. Milyen menetet kell készíteni, mit kell rögzíteni, és mekkora terhelést fog elviselni a kötés? Különbséget kell tenni az egyszerű burkolatrögzítés, a gyakran szétszerelhető kötés és az üzemi igénybevételnek kitett szerkezeti kötés között. A szerszámválasztásnak a késztermék követelményein kell alapulnia.
A Thermdrill érdekes lehet keretek, tartók és egyéb alkatrészek üreges profilokból történő gyártásában. Az előnye, hogy a ház saját anyagából hozható létre külön behelyezett anya nélkül. A jelenlegi csatlakozási módszer megváltoztatása előtt azonban hasonlítsa össze a teljes gyártási folyamatot: előkészítés, befogás, furatkialakítás, menetvágás és ellenőrzés.
A profilon belüli tér is fontos. Ellenőrizze, hogy a szerszám a kívánt mélységig behatol-e, és hogy a kapott hüvely nem ütközik-e a szemközti fallal vagy más alkatrésszel. A profil egy szakasza és a furat megjelölt helye jobban segíti az eladót, mint pusztán a cső külső mérete.
Az anyag és a falvastagság határozza meg a használhatóságot
A technológiát acél, rozsdamentes acél, alumínium, réz és sárgaréz megmunkálásához használják. Egy adott ötvözet, felületkezelés vagy szokatlan alkalmazás esetén érdeklődjön a beszállítónál az alkalmasságról, és készítsen anyagmintát. A „fémprofil” kifejezés túl általános a megfelelő kiválasztáshoz.
Értékelje a vastagságot a jövőbeli furat helyén. A maximálisan megengedett érték a menettől, a forma- vagy vágási változattól, valamint a rövid vagy hosszú változattól függően változik. Ezért a technológia teljes skálája nem vihető át minden egyes szerszámra.
A gyakorlati eljárás egyszerű: határozza meg az anyagot, mérje meg a falat, határozza meg a menetet, majd keressen megfelelő opciót a gyártó kiválasztási táblázatában. Ha több alkatrészt gyárt, készítsen áttekintést azok kombinációiról. Ez segít könnyen azonosítani, hogy hol elegendő a szokásos berendezés, és hol van szüksége további szerszámra.
Forma vagy vágás: a lyuk körüli terület dönti el
Formatartó felső szegély
A formatervezés egy olyan házat hoz létre, amelynek a furat belépési oldalán egy pereme van. Ezért a kiválasztás során képzelje el a kész összeállítást: a csatlakoztatandó alkatrésznek elegendő helye van-e a menet körül, vagy közvetlenül az eredeti felületre kell illeszkednie? Rendelés előtt tisztázza ezt a kérdést.
Ha hosszabb változatra van szüksége, és a felső perem illik a kialakításhoz, hasonlítsa össze a hosszú Thermdrill Form szerszámokat . Minden mérethez ellenőrizze a saját anyagvastagság-korlátját.
A vágás eltávolítja a felső szegélyt
A Cut kialakítás vágóélekkel rendelkezik, amelyek eltávolítják a felület fölé kilökődött anyagot. Olyan helyeken ajánlott, ahol a furat körüli területnek síknak kell maradnia ahhoz, hogy az illeszkedő alkatrész beleférjen. A felület alatti persely az eredmény része marad.
Vastagabb falak esetén, egy adott változat keretein belül, választhat a hosszú Thermdrill Cut szerszámok közül. Bár az alapvető furatkialakítás forgácsmentes, a felső perem levágásakor forgács keletkezik. Ha tiszta profil belsejére van szüksége, ezt a befejező lépést is érdemes megfontolni.
Rövid vagy hosszú szerszám?
A rövid és hosszú opciók főként a megmunkálandó anyag vastagságához és a munkageometriához kapcsolódnak. Ezért ne válasszon hosszú szerszámot csak a jobb kinyúlás érdekében. Az adott méretre és típusra vonatkozó ajánlás a mérvadó.
Például a gyártó kiválasztási táblázata szerint a rövid M8-as forma maximális vastagsága 2,5 mm, a hosszúé pedig 4 mm. A rövid M8-as vágat esetében 4 mm, a hosszúé pedig 6 mm. A példa azt mutatja, hogy miért nem lehet a határvastagságot kizárólag az M8-as megnevezés alapján meghatározni. Vásárlás előtt ellenőrizze a megrendelt változat pontos adatait.
A hosszabb változat vékonyabb anyagokhoz is alkalmazható lehet, de az eredményt teszteléssel kell igazolni. Ismételt gyártás esetén érdemes a tényleges félkész terméket tesztelni, nem csak egy újabb darab hasonló kinézetű fémlemezt.
A menetméret nem a furat vagy a szár átmérője
Az M6 vagy M8 jelölés a szükséges menetet jelöli. A kialakított furat átmérője és a befogószár átmérője különálló adat. Ezért a hőfúrót, a menetvágó szerszámot és a befogóhüvelyt helyesen kell rendelni a megrendeléshez.
A menetet egy későbbi művelettel hozzák létre. A Thermdrill rendszer olyan menetformázókat használ, amelyek az anyag deformálásával alakítják ki a menetet. Ezért ne tekintse automatikusan a hagyományos menetfúrót egyenértékű helyettesítőnek. Válassza ki a megfelelő kombinációt a szállító ajánlásai szerint.
Több menet esetén készítsen listát a szükséges szerszámpárokról. Írja le külön-külön az egyes szerszámok menetméretét, furattípusát és szárát. Ez az áttekintés megkönnyíti a beszerzést és a későbbi felszerelés utánpótlását.
Gép, sebesség és menetvágási képességek ellenőrzése
Egy fúró alkalmasságát nem lehet kizárólag a maximális fúrási átmérője alapján megítélni. A hőformázáshoz megfelelő sebességre, terhelés alatti teljesítményre és stabil szerszámvezetésre van szükség. A követelmények az anyagtól, a vastagságtól és a furat méretétől függően változnak.
Elektromos fúrógépek összehasonlításakor győződjön meg arról, hogy a pontos modell alkalmas-e a kívánt alkalmazásra. A kulcs az, hogy a gép képes-e fenntartani a kívánt üzemmódot az alakítás során. A teljesítmény vagy a tápegység önmagában nem ad választ erre a kérdésre.
Külön kell megoldani a későbbi menetvágást: a szükséges sebességet, a menetvágó szerszám tartóját és a furatból való eltávolításának módját. Mindkét műveletnek eltérő követelményei lehetnek. Gyakori gyártás esetén a szerszámcserék és a beállításváltoztatások idejét is figyelembe kell venni.
Döntési táblázat
| Igény | Mire kell összpontosítani | Kinek alkalmas a megoldás? |
|---|---|---|
| A technológia első bevezetése | Kezdőkészlet, megerősített gépkompatibilitás és saját anyagon végzett teszt | Műhely meglévő Thermdrill berendezések nélkül |
| Sík felület a menet körül | Vágási terv és hely a felső felület befejezéséhez | Olyan alkatrészek gyártása, amelyek közvetlen kapcsolatban állnak a csatlakoztatott alkatrésszel |
| Felső peremes tok | Formatervezés és kapcsolat az összeszerelési tervvel | Olyan gyártás, amelynek során a szegély illeszkedik a kapott illesztéshez |
| Különböző vastagságú anyagok feldolgozása | A rövid és hosszú változatok korlátai minden szükséges szálhoz | Egyedi fémmegmunkálás |
| Ugyanazon részek ismétlődő sorozata | Rögzítés, ismételhető beállítás és eredményvezérlés | Termelés rendszeres szerszámfelhasználással |
| Bővítés egy másik szállal | Szerszámpárok, szárak és a meglévő szorítóhüvelyek kompatibilitása | Már telepített rendszerrel rendelkező felhasználó |
Szorítók, szorítóhüvelyek és a készlet tartalma
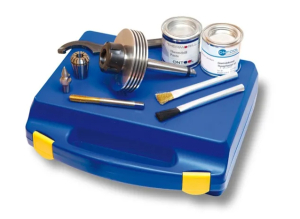
Egy kezdőkészlet különösen az első vásárláskor hasznos. Rendelés előtt hasonlítsa össze a tételek listáját: hőfúró, menetfúró, tokmány, befogóhüvelyek, villáskulcsok és üzemeltetési kellékek. A „teljes készlet” elnevezés önmagában nem garantálja a kompatibilitást a munkahelyével.
Saját összeszerelésű berendezések esetén a Thermdrill tokmányait és szorítóhüvelyeit a gépcsatlakozó, a szorítóhüvely-sorozat és a szárátmérő szerint válassza ki. Az MK2 és MK3 eltérő Morse-kúpméretet jelöl; az ER25 és ER32 pedig eltérő szorítóhüvely-sorozatot.
A hűtőgyűrűs tokmány a hőelvezető megoldás része. Szerszámváltáskor ellenőrizze a szükséges kulcsokat és a szerelvény körüli helyet is. Vásárlás előtt tisztázzon minden kétértelműséget a szállítási listában.
Rögzítés, működés és eredményellenőrzés
Mind a munkadarabot, mind a befogóeszközt rögzíteni kell elfordulás ellen. Egyszerű alkatrészekhez megfelelő gépsatuk használható; ismétlődő profilokhoz pozicionáló ütközőkkel ellátott készüléket kell fontolóra venni. A befogás tervezésekor ellenőrizze a szerszámhoz való hozzáférést és az alkatrész alátámasztását.
A befogóberendezések kiválasztásának általános alapelveit a satuválasztási tanácsadó is tárgyalja. Az adott befogási módszert igazítsa a formázáshoz és a gépgyártó utasításaihoz.
A Thermdrillhez való pasztákat és olajokat is bele kell számolni az üzemeltetési költségekbe. Különbséget kell tenni a termikus fúrószer és a menetvágószer között. Kövesse a használt szerszám és anyag utasításait az alkalmazáshoz és az időközökhöz.
A szerszám működés közben nagyon felforrósodik; lehűlés után szerelje szét, és kövesse a gépre és a rendszerre vonatkozó utasításokat. A munkaállomás beállításakor ügyeljen a teljes profil kezelésére és a szerszámcseréhez szükséges helyre. Sorozatgyártás előtt ellenőrizze a menetet és a szükséges kötési tulajdonságokat a próbadarabokon.
Szóval, milyen felszerelést érdemes választani?
Az első rendszeres munkádhoz a leggyakoribb menet és a tényleges nyersdarab köré építsd a berendezést. Egy kezdőkészlettel könnyebb lehet az indulás, ha illeszkedik a géphez és a kapott geometriához. Ezután add hozzá a szükséges szerszámokat és a kompatibilis szorítóhüvelyeket a további menetekhez.
Sorozatgyártás esetén vegye figyelembe a teljes munkaciklust. A szerszámok szélesebb választékának megvásárlása nem feltétlenül biztosítja ugyanazokat az előnyöket, mint a jól megtervezett befogókészülékek és a gyors termékellenőrzés. Döntését a próbagyártás és a saját rendelési gyakorisága alapján hozza meg.
A leggyakoribb hibák a választás során
- Kizárólag menet alapján történő kiválasztás, az anyag és a falvastagság ismerete nélkül.
- Egyetlen szerszám korlátainak átültetése minden méretre és kivitelre.
- Menet-, furat- és szárátmérők cseréje.
- Űrlap rendelése a csatlakoztatandó alkatrész érintkezőfelületének ellenőrzése nélkül.
- A feltételezés az, hogy minden pad fúrógép képes kezelni a kívánt üzemmódot.
- A kúpos és a szorítóhüvely-sorok közötti különbségek áttekintése.
- Sorozatba kapcsolás a kész kapcsolat ellenőrzése nélkül.
Gyakran ismételt kérdések
A Thermdrill azonnal kész menetet hoz létre?
Nem. A hőfúró a hüvellyel hozza létre a furatot. A menetet egy külön művelet követi a megfelelő menetvágó szerszámmal.
A teljes folyamat mindig chip-mentes?
Az alapvető furatkialakítás forgácsmentes. A Cut kialakítás azonban levágja az anyagot a felső él igazításakor. A tisztaságot a teljes kiválasztott eljárás alapján ítélje meg.
Vékony falakhoz is használható hosszú szerszám?
A gyártó engedélyezi ezt a lehetőséget, de azt javasolja, hogy az eredményt teszteléssel ellenőrizzék. Ezért ne tekintse automatikusan a hosszú változatot univerzális megoldásnak.
Elég M8-as szerszámot rendelni, ha M8-as menetre van szükségem?
Továbbra is meg kell határoznia a formát vagy vágást, a hosszúságot, az anyag alkalmasságát és a kompatibilis befogást. Szüksége lesz a megfelelő szerszámra is a későbbi menetvágáshoz.
Milyen információkkal kell felkészülni a konzultációra?
Anyag, falvastagság, szükséges menet, alkatrészrajz, gyártási gyakoriság és a pontos gépmodell. Adja meg a terhelési követelményeket és a furat körüli területet.
Válassza ki a Thermdrill-t egy adott termékhez
A Thermdrill menüben válasszon anyag, menet, vastagság és a kívánt furatminőség szerint. Ezután ellenőrizze a gép képességeit és a teljes befogóegységet. Segítünk kiválasztani a megfelelő készletet és tartozékokat az alkatrész és a munkaterület adatai alapján.
Autor článku: Tomas Gerlich