- Kategóriák
-
Akkumulátoros gépek, szerszámok és tartozékok
 Hogyan válasszuk ki az akkumulátoros lemezvágót?
Hogyan válasszunk Aku ecsetet?
Hogyan válasszunk Aku magasnyomású mosót?
Hogyan válasszunk Aku ventilátort?
Hogyan válasszunk elemes zseblámpát?
Hogyan válasszunk akkumulátoros racsnit?
Hogyan válasszunk vezeték nélküli szegezőt?
Hogyan válasszunk akkumulátorkeverőt?
Hogyan válasszunk akkumulátoros fúrókalapácsot?
Hogyan válasszunk akkumulátorkompresszort?
Hogyan válasszunk akkumulátoros láncfűrészt: átfogó útmutató
Hogyan válasszunk vezeték nélküli csiszolót?
Hogyan válasszunk akkumulátoros pisztolyt?
Hogyan válasszunk akkumulátoros vízszivattyút?
Hogyan válasszuk ki a megfelelő akkus csavarhúzót?
Hogyan válasszuk ki a megfelelő akkus gyalut?
Hogyan válasszuk ki a megfelelő akkus fűrészt?
Hogyan válasszunk akkumulátoros porszívót?
Akkus csavarhúzók
Hogyan válasszunk Aku fúrót
-
Műhely és minden körülötte (berendezések, gépek, szerszámok)
Csiszolási, vágási és vágási tippek a nagyszerű eredményekért
A pneumatikus szerszámok előnyei
Hogyan válasszunk nyomatékkulcsot?
Hogyan válasszunk fájlokat?
Hogyan válasszunk megfelelő fémollót?
Hogyan válasszuk ki helyesen a feszültségátalakítókat?
Hogyan válasszunk raklapemelőt
Indítókábelek
Hogyan válasszuk ki a megfelelő közvetlen felsőt?
Hogyan válasszunk satut a műhelyhez?
Hogyan válasszunk fúrógépet
Hogyan válasszunk asztali körfűrészt a műhelyünkbe?
Hogyan válasszunk fúrógépet
Hogyan válasszunk esztergagépet?
Axes
Hogyan válasszuk ki a kézi gyaluokat?
Hogyan válasszunk kézi fűrészt?
Hogyan válasszuk ki a forgács- és porelszívót?
Eszköz
Hogyan válasszuk ki a mérő lézert?
Indítókocsi és töltő kiválasztása
Töltőkocsik - indítás
-
Faipari gépek, szerszámok és technológia
Hogyan válasszunk fa marógépet
Hogyan válasszunk faesztergát
Hogyan válasszunk tartóállványokat
Hogyan válasszunk vésőgépet
Hogyan válasszunk porszívót
Hogyan válasszunk élzárógépet
Hogyan válasszunk szalagfűrészt fához
Hogyan válasszunk körfűrészt fához
Hogyan válasszunk körfűrészt
Hogyan válasszuk ki a törzsfűrészt?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk gyalut
Hogyan válasszunk faipari gépet?
Hogyan válasszuk ki a farfűrészt?
Hogyan válasszuk ki a szalagfűrészt?
Hogyan válasszuk ki a körfűrészt?
Hogyan válasszuk ki a sövénynyíró ollót?
Hogyan válasszuk ki a gallyvágó ollót?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk kecskét a favágáshoz?
Hogyan válasszunk kirakós fűrészt?
Hogyan válasszuk ki az elektromos gyalu
Hogyan válasszunk fáskamrát?
Hogyan válasszuk ki a faipari elektromos csiszolót?
-
Elektromos szerszámok és kézműves szerszámok
Hogyan válasszunk gérvágó fűrészt
Hogyan válasszunk elektromos szerszámokat?
Hogyan válasszunk ütvecsavarozót?
Hogyan válasszunk hőpisztolyt?
Hogyan válasszunk polisztirol vágógépet?
Hogyan válasszuk ki a hornyvágót?
Fúrók – Az Ön nélkülözhetetlen társa a munkában
Hogyan válasszuk ki a fúrókalapácsot?
Hogyan válasszuk ki a kalapácsos fúrógépet?
Hogyan válasszuk ki a forrasztópákát?
- Elektromos generátorok, elektromos generátorok és minden körülöttük
- Kompresszorok és légkondicionálás
-
Fémmegmunkáló gépek és szerszámok
Hogyan válasszunk gépsatut?
Hogyan válasszunk mérőeszközt
Hogyan válasszunk fúrótornyot
Hogyan válasszunk kerekítőgépet
Hogyan válasszunk kézi élvágó gépet
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fémlemez-hajlító gépet?
Hogyan válasszunk darálót
Hogyan válasszunk csőlyukasztót
Hogyan válasszunk CNC gépet
Hogyan válasszunk mágneses fúrót
Hogyan válasszunk fémmarógépet
Hogyan válasszunk radiális fúrót
Hogyan válasszunk 400 V-os fúrógépet?
Hogyan válasszunk tárcsás csiszológépet
Hogyan válasszunk esztergát
A legjobb excentrikus köszörű: mi az, hogyan használják és miért van szükséged rá?
Hogyan válasszunk fémmegmunkáló gépet?
Hogyan válasszunk szalagcsiszolót?
Hogyan válasszunk vibrációs csiszolót?
Mi a célja a sarokcsiszolónak és a padcsiszolónak?
Hogyan válasszuk ki a megfelelő darálót?
Hogyan válasszunk excentrikus csiszolót
Hogyan válasszunk fémmarógépet
Hogyan válasszunk elektromos darálót
-
Építőipari és betonipari gépek és szerszámok
Hogyan válasszunk vibrációs döngölőt
Hogyan válasszunk hézagvágót
Hogyan válasszunk vibrációs lemezt?
Hogyan válasszunk mini dömpert
Hogyan válasszunk betonsimítót
Hogyan válasszunk építőipari fűrészt
Hogyan válasszunk eszközöket burkoláshoz és szegélyezéshez
Hogyan válasszunk betonvibrátort?
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk rakodót
Hogyan válasszunk vibrációs hengert?
Hogyan válasszunk csempevágót
Hogyan válasszunk mini kotrógépet
Hogyan válasszunk vibrációs lemezt
Lescha építési keverők
Hogyan válasszunk betonvibrátort?
Hogyan válasszunk gipszkarton csiszolót?
Hogyan válasszunk csempevágót?
Hogyan válasszuk ki az építőipari keverőgépet?
Hogyan válasszunk bontókalapácsot
- Hegesztés, hegesztéstechnológia és anyagösszekötő technológia
- Kerti felszerelések tanácsadó központja

_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)


- Ajánlat az Ön számára


Hogyan válasszunk kerekítőgépet
Létrehozva 05.10.2026 (Frissítés 05.10.2026)
A hajlítógép fémanyagot ívekké, körökké vagy hengeres héjakká formál. Egy bádogos műhelyben a lemezalkatrészek gyártásában, egy lakatosműhelyben a fémszalagok, profilok és csövek hajlításában segít. A köznyelv azonban különböző kialakítású és felhasználású gépeket rejt. Az első döntés tehát: sík lemezt vagy egy adott keresztmetszetű anyagot hajlítunk?
Az anyag típusa és szilárdsága, a nyersdarab méretei, a szükséges hajlítási átmérő, az előhajlítási lehetőségek és a munka gyakorisága döntő fontosságú a választásnál. Fontosak a megfelelő görgők vagy csigák, valamint a kezelési hely is. A maximális lemezvastagság vagy a legnagyobb profilméret önmagában nem elegendő. A gép kapacitásának meg kell felelnie az anyag, a méret és a végső forma teljes kombinációjának.
Gyors ajánlás:
- Kisebb lemezalkatrészek alkalmi gyártásához érdemes megfelelő munkaszélességű és könnyen eltávolítható kézi hajlítógépet választani.
- A hagyományos lemezhajlításhoz a motor kialakítását a kapacitás, a vezérlés és a teljes gyártási ciklushoz szükséges idő alapján kell kiválasztani.
- Szalagból, rudakból és csövekből készült ívekhez profilhajlító gépre és adott keresztmetszethez tervezett görgőkre van szükség.
- Kis átmérők, kúpok vagy igényesebb anyagok esetén kérjük, a rajz alapján erősítse meg a megvalósíthatóságot. A normál katalóguskapacitás nem feltétlenül fedezi az ilyen megrendeléseket.
Lemezhajlító gép vagy profilhajlító gép?
A lemezhajlító gép a lemezt a munkahengerek között vezeti, és fokozatosan alakítja azt. Alkalmas például hengeres héjak és ívelt lemezalkatrészek megmunkálására. Alapvető paraméterei a munkaszélesség, a megmunkálandó lemez vastagsága és az elérhető hajlítási átmérő. A kialakítástól függően előhajlítást, billenőhengert vagy más alakzatokhoz való berendezést is kínálhat.
Kisebb munkákhoz tekintse meg a kézi lemezhajlító gépeket . Rendszeres ismétlődő munkákhoz hasonlítsa össze az elektromos lemezhajlító gépeket is. A hajtás azonban nem helyettesíti a szükséges kapacitást vagy a megfelelő görgőgeometriát.
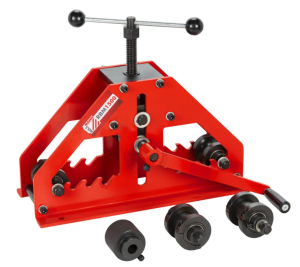
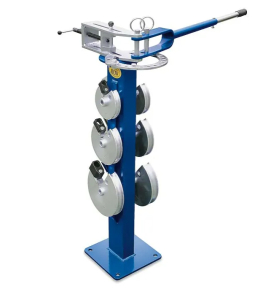
A profil- és csőhajlító gépek olyan görgőket használnak, amelyek illeszkednek az anyag alakjához. Ezeket a keresztmetszet, a hajlítás közbeni orientáció és a kívánt görbe alapján választják ki. A szalag hajlításának képessége nem jelenti automatikusan a cső vagy nyitott profil megmunkálásának képességét is. Az ilyen munkákat a gép kialakításának és a használt szerszámoknak kell támogatniuk.
Anyag: nem elég csak a vastagságot tudni
Vásárlás előtt készítse elő az anyagmegnevezést és a mechanikai tulajdonságait. A szerkezeti acél, a rozsdamentes acél, az alumínium vagy az erősebb acélok esetében előfordulhat, hogy ugyanazon méretek esetén nem ugyanazok a feltételek szükségesek. A gyártók a kapacitást egy adott referenciaanyaghoz kötik. Ha egy másikat szeretne feldolgozni, akkor a megfelelő információkra vagy a szállító visszaigazolására van szüksége.
Lemezek esetén a felület állapotát is figyelni kell. A látható, festett vagy más módon kezelt alkatrészek esetében a görgőkkel való érintkezés miatt különös figyelmet kell fordítani. Ha a megjelenés elengedhetetlen, végezzen próbát egy valódi mintán. Ez nemcsak az elért formát, hanem az esetleges szerszámnyomokat is igazolja.
Az anyag a terhelés megszüntetése után részben visszarugózik. A kapott görbét ezért nem kizárólag az állítható henger vagy szíjtárcsa helyzete határozza meg. Sorozatgyártás esetén az első darab ellenőrzésére és az adott anyaghoz való beállítására kell számítani. Nagy igényű megrendelések esetén egy próbagörbe hasznos lehet a gép megvásárlása előtt.
Lemezkapacitás: a szélesség, a vastagság és az átmérő összetartozik
A munkaszélesség határozza meg a lemez méretét a tekercsek tengelye mentén. Nem a tekercseken áthaladó és a termék kerületét alkotó szalag hossza alkotja. Ezért a rajz olvasásakor mindenképpen tisztázni kell a nyersdarab tájolását. A gépnek a szükséges alkatrész szélességét is figyelembe kell vennie, ugyanakkor a gyártó által meghatározott feltételek mellett kell kezelnie a vastagságát.
Például az RBM 1000-20 Eco modell esetében a gyártó 1000 mm-es munkaszélességet és 2 mm-es kapacitást ad meg egy megadott referencia acélhoz. Ezek az adatok nem vihetők át közvetlenül rozsdamentes acélra vagy más anyagerősségekre. Hasonlóképpen nem lehet feltételezni egy tetszőlegesen kicsi hengert.
Keskenyebb szalagok feldolgozása esetén ne számítsa ki a megengedett vastagságot egyszerűen a szélességek arányosításával. A megengedett terhelés a tervezéstől és a gyártó körülményeitől is függ. A kapacitás határán végzett munka esetén ellenőrizze a szélesség, vastagság, anyag és átmérő konkrét kombinációját.
Profilok esetében a keresztmetszet és a hajlítási irány a meghatározó
Egy profilhajlító géphez több legnagyobb méret megadására is szükség van. Cső esetén a külső átmérő és a falvastagság, cső esetén a keresztmetszeti és falméretek, szalag esetén pedig a szélesség, a vastagság és az orientáció van megadva. A szalag sík és függőleges hajlítása különböző terheléseket jelent.
Olvassa le a teherbírási táblázatot soronként: profiltípus, méret, hajlítási irány, szükséges görgők és minimális átmérő. Két azonos keresztmetszetű méretnek eltérő hajlítási határai lehetnek. Ellenőrizze azt is, hogy az adatok az alapfelszereltségre vagy az opcionális tartozékokra vonatkoznak-e.
Üreges és nyitott profilok esetén vegye figyelembe a keresztmetszet megengedett alakváltozását. Nem elég, hogy a gép meg tudja hajlítani az anyagot. A kész alkatrésznek meg kell felelnie az alakra, méretekre és megjelenésre vonatkozó követelményeknek. A pontosabb munkavégzés érdekében a szállítónak a szükséges tűréshatárokat és az anyag leírását tartalmazó rajzot kell átadni.
Minimális átmérő, előhajlítás és termékeltávolítás
Ne tegye egyenlővé a minimális hajlítási átmérőt a munkahenger átmérőjével. Az elérhető eredményt a gép kialakítása, a nyersdarab mérete és az anyag határozza meg. Ugyanakkor ellenőrizze, hogy a rajzon szereplő kívánt méret belső, külső vagy a profiltengelyhez viszonyított-e. Ezen adatok egységesítése nélkül az összehasonlítás félrevezető lehet.
Hengeres héj gyártásakor fontos a lemez elejének és végének megmunkálása. A gép kialakításától függően kevésbé ívelt végszakaszok hozhatók létre. Az előhajlítás segít csökkenteni ezeket az egyenes végeket. Ellenőrizze, hogy a gép lehetővé teszi-e ezt, mekkora a kapacitása, és milyen hosszú egyenes vég várható. Az előhajlítás kapacitása eltérhet magának a hajlításnak a kapacitásától.
Zárt henger esetén szükség van egy olyan módszerre is, amellyel eltávolítható a gépből. Egy dönthető tetejű henger megkönnyítheti a kezelést, de a konkrét eljárásnak összhangban kell lennie az utasításokkal. Ha kúpokat szeretne készíteni, kifejezetten ellenőrizze az ehhez a munkához szükséges alátámasztást és a szükséges felszerelést. A hengerek száma önmagában nem garantálja a kúp hajlításának lehetőségét.
Kézi hajtás, motor és vezérlés
A kézi működtetés gyakran praktikus kisebb munkáknál, amennyiben az megfelel az anyag méreteinek és a szükséges kezelői erőnek. Döntéshozatalkor ne csak a termékek számát, hanem a menetek számát és a beállításváltoztatások gyakoriságát is vegye figyelembe. Néhány összetett alkatrész hajlítása munkaigényesebb lehet, mint egy nagyobb, egyszerű alkatrészekből álló sorozat.
A motoros kialakítás megkönnyíti az anyagmozgatást. Ez azonban nem jelenti az automatikus sugárállítást. Különbséget kell tenni a görgők vagy hengerek meghajtása, beállításuk módja és az esetleges pozíciómérés között. A digitális beállításjelző nem feltétlenül méri a késztermék tényleges átmérőjét.
Hasonlítsa össze az irányváltási képességet, a munkasebességet és a vezérlést az adott modell szerint. Normál gyártás esetén figyelje a teljes ciklust, beleértve az alkatrész beállítását, ellenőrzését, beállítását és eltávolítását. A motor teljesítményadata önmagában nem tükrözi a gyártási időt.
| Igény | Mire kell összpontosítani | Kinek alkalmas a megoldás? |
|---|---|---|
| Kisebb lemezek alkalmi hajlítása | Munkaszélesség, kapacitás, kézi vezérlés és rögzítés | Kisebb vízvezeték-szerelő vagy javítóműhely |
| Lemezburkolatok rendszeres gyártása | Motorhajtás, előhajlítás és termékeltávolítás | Kézműves és gyártó műhely visszatérő megrendelésekkel |
| Szalag- és tömör profilokból készült ívek | Keresztmetszeti tájolás, teherbírási táblázat és megfelelő szíjtárcsák | Lakatos és szerkezeti elemek gyártása |
| Csövek és csövek hajlítása | Méret, falvastagság, minimális átmérő és keresztmetszeti deformáció | Keretek, ívek és profilszerkezetek gyártása |
| Kis átmérők vagy igényes anyagok | Megvalósíthatósági igazolás rajz és mintavétel alapján | A végső formára vonatkozó szigorúbb követelményekkel rendelkező gyártás |
Csigák, tartozékok és a blank előkészítése
Ellenőrizze az alapszállítmány tartalmát. Az univerzális görgőkészlet nem feltétlenül fed le minden csövet vagy profilkeresztmetszetet. A hajlítógépek tartozékkínálatában a pontos modell, anyag és a nyersdarab alakja alapján válasszon. A szükséges szerszámok költségét is vegye figyelembe a megoldás teljes árában.
Lemeztermékek esetében a megfelelő előkészítéstől is függ. Az élek méreteinek és állapotának meg kell felelnie a tervezett gyártási folyamatnak. Ha anyagvágó berendezéseket is választ, olvassa el a lemezolló kiválasztásáról szóló cikket. A hajlítógépet a teljes folyamat részeként kell figyelembe venni, beleértve a termék későbbi illesztését és ellenőrzését is.
Hely, csatlakozás és telepítés
A gép méretei nem jelzik a teljes szükséges munkaterületet. Vegye figyelembe az egyenes nyersdarab és a kapott görbe útját, a kezelő hozzáférését és az alkatrész eltávolításának helyét. Egy profilhajlító gép esetében fontos lehet a vízszintes vagy függőleges helyzetben történő munkavégzés lehetősége; azonban az adott modellnek ezt támogatnia kell.
Rendelés előtt ellenőrizze a gép súlyát, a műhelybe történő szállítási útvonalat és a kirakodás módját. A gyártó utasításai szerint határozza meg az alapra, a rögzítésre és a csatlakozásra vonatkozó követelményeket. Motoros változatok esetén ellenőrizze a feszültséget és az elektromos szerelési követelményeket. Nehezebb félkész termékek esetén vegye figyelembe az alátámasztást és a kezelést is.
A kezelőnek tisztában kell lennie a görgők vagy szíjtárcsák közé húzódás veszélyeivel, és a gépet az utasításoknak megfelelően kell használnia. Ne kerülje meg a védőelemeket. A karbantartást és a szerszámcserét a gép előírt eljárásnak megfelelően rögzített állapotában végezze. Rendszeresen ellenőrizze a munkaeszközök állapotát és tisztaságát.
A leggyakoribb hibák a választás során
- Típusváltás: egy lemezmegmunkáló gépet választanak ki a profilhajlító gép által igényelt munkához.
- Anyag nélküli kapacitás: a referencia acélra vonatkozó érték automatikusan rozsdamentes acélra vagy erősebb anyagra vonatkozik.
- Kihagyott átmérő: a gép megmunkálja a keresztmetszetet, de nem éri el a kívánt ívet.
- Nem hajlított lemezvégek: vásárlás a hajlítás előtti és a várható egyenes szakaszok ellenőrzése nélkül.
- Hiányzó szíjtárcsák: a szükséges keresztmetszethez további szerszámok szükségesek.
- Alulértékelt hely: a gép elfér a műhelyben, de a félkész terméket nem lehet körbevezetni.
Gyakran ismételt kérdések
Egy lemezhajlító gép csöveket is megmunkálhat?
Ilyen lehetőség nem feltételezhető. Csövekhez megfelelő profilhajlító gépet kell választani megfelelő görgőkkel. Minden további felhasználást a gyártónak kell jóváhagynia.
Elegendő a maximális lemezvastagságot összehasonlítani?
Nem. Ugyanakkor szüksége van a munkaszélességre, a referenciaanyagra, a kívánt átmérőre és a hajlítás előtti feltételekre.
Automatikus az elektromos körfűrész?
A motor csak a munkaeszközöket hajthatja. A beállítás, mérés és manipuláció manuális maradhat. Az automatizálás terjedelmét az adott gép leírásában ellenőrizze.
Hogyan állapítható meg a rozsdamentes acél hajlításra való alkalmassága?
Készítse elő az anyagminőséget, a méreteket és a kívánt formát. A beszállítónak meg kell erősítenie a kapacitást és a megfelelő szerszámokat ehhez a kombinációhoz.
Mit kell hozzáfűzni a szakmai ajánlásokhoz?
Termékrajz, anyagmegnevezés, nyersdarab méretei, szükséges átmérő, tűrések és mennyiség. Információk hozzáadása a helyről és a rendelkezésre álló teljesítményről.
Szóval melyik hajsütővasat válasszuk?
Lemezek esetén a munkaszélesség, vastagság, átmérő és előhajlítás alapján válasszon. Profilok és csövek esetén a keresztmetszettel, a hajlítási iránnyal és a megfelelő görgőkkel kezdje. A hajtást és a vezérlést a gyártás és a kezelés gyakoriságához igazítsa. Tekintse meg a hajlítógépek kínálatát . Ha nem biztos benne, küldje el nekünk a paramétereket vagy a megrendelés rajzát; segítünk a gép és a szükséges tartozékok kiválasztásában.
Autor článku: Tomas Gerlich