- Kategóriák
-
Akkumulátoros gépek, szerszámok és tartozékok
 Hogyan válasszuk ki az akkumulátoros lemezvágót?
Hogyan válasszunk Aku ecsetet?
Hogyan válasszunk Aku magasnyomású mosót?
Hogyan válasszunk Aku ventilátort?
Hogyan válasszunk elemes zseblámpát?
Hogyan válasszunk akkumulátoros racsnit?
Hogyan válasszunk vezeték nélküli szegezőt?
Hogyan válasszunk akkumulátorkeverőt?
Hogyan válasszunk akkumulátoros fúrókalapácsot?
Hogyan válasszunk akkumulátorkompresszort?
Hogyan válasszunk akkumulátoros láncfűrészt: átfogó útmutató
Hogyan válasszunk vezeték nélküli csiszolót?
Hogyan válasszunk akkumulátoros pisztolyt?
Hogyan válasszunk akkumulátoros vízszivattyút?
Hogyan válasszuk ki a megfelelő akkus csavarhúzót?
Hogyan válasszuk ki a megfelelő akkus gyalut?
Hogyan válasszuk ki a megfelelő akkus fűrészt?
Hogyan válasszunk akkumulátoros porszívót?
Akkus csavarhúzók
Hogyan válasszunk Aku fúrót
-
Műhely és minden körülötte (berendezések, gépek, szerszámok)
Csiszolási, vágási és vágási tippek a nagyszerű eredményekért
A pneumatikus szerszámok előnyei
Hogyan válasszunk nyomatékkulcsot?
Hogyan válasszunk fájlokat?
Hogyan válasszunk megfelelő fémollót?
Hogyan válasszuk ki helyesen a feszültségátalakítókat?
Hogyan válasszunk raklapemelőt
Indítókábelek
Hogyan válasszuk ki a megfelelő közvetlen felsőt?
Hogyan válasszunk satut a műhelyhez?
Hogyan válasszunk fúrógépet
Hogyan válasszunk asztali körfűrészt a műhelyünkbe?
Hogyan válasszunk fúrógépet
Hogyan válasszunk esztergagépet?
Axes
Hogyan válasszuk ki a kézi gyaluokat?
Hogyan válasszunk kézi fűrészt?
Hogyan válasszuk ki a forgács- és porelszívót?
Eszköz
Hogyan válasszuk ki a mérő lézert?
Indítókocsi és töltő kiválasztása
Töltőkocsik - indítás
-
Faipari gépek, szerszámok és technológia
Hogyan válasszunk fa marógépet
Hogyan válasszunk faesztergát
Hogyan válasszunk tartóállványokat
Hogyan válasszunk vésőgépet
Hogyan válasszunk porszívót
Hogyan válasszunk élzárógépet
Hogyan válasszunk szalagfűrészt fához
Hogyan válasszunk körfűrészt fához
Hogyan válasszunk körfűrészt
Hogyan válasszuk ki a törzsfűrészt?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk gyalut
Hogyan válasszunk faipari gépet?
Hogyan válasszuk ki a farfűrészt?
Hogyan válasszuk ki a szalagfűrészt?
Hogyan válasszuk ki a körfűrészt?
Hogyan válasszuk ki a sövénynyíró ollót?
Hogyan válasszuk ki a gallyvágó ollót?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk kecskét a favágáshoz?
Hogyan válasszunk kirakós fűrészt?
Hogyan válasszuk ki az elektromos gyalu
Hogyan válasszunk fáskamrát?
Hogyan válasszuk ki a faipari elektromos csiszolót?
-
Elektromos szerszámok és kézműves szerszámok
Hogyan válasszunk gérvágó fűrészt
Hogyan válasszunk elektromos szerszámokat?
Hogyan válasszunk ütvecsavarozót?
Hogyan válasszunk hőpisztolyt?
Hogyan válasszunk polisztirol vágógépet?
Hogyan válasszuk ki a hornyvágót?
Fúrók – Az Ön nélkülözhetetlen társa a munkában
Hogyan válasszuk ki a fúrókalapácsot?
Hogyan válasszuk ki a kalapácsos fúrógépet?
Hogyan válasszuk ki a forrasztópákát?
- Elektromos generátorok, elektromos generátorok és minden körülöttük
- Kompresszorok és légkondicionálás
-
Fémmegmunkáló gépek és szerszámok
Hogyan válasszunk gépsatut?
Hogyan válasszunk mérőeszközt
Hogyan válasszunk fúrótornyot
Hogyan válasszunk kerekítőgépet
Hogyan válasszunk kézi élvágó gépet
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fémlemez-hajlító gépet?
Hogyan válasszunk darálót
Hogyan válasszunk csőlyukasztót
Hogyan válasszunk CNC gépet
Hogyan válasszunk mágneses fúrót
Hogyan válasszunk fémmarógépet
Hogyan válasszunk radiális fúrót
Hogyan válasszunk 400 V-os fúrógépet?
Hogyan válasszunk tárcsás csiszológépet
Hogyan válasszunk esztergát
A legjobb excentrikus köszörű: mi az, hogyan használják és miért van szükséged rá?
Hogyan válasszunk fémmegmunkáló gépet?
Hogyan válasszunk szalagcsiszolót?
Hogyan válasszunk vibrációs csiszolót?
Mi a célja a sarokcsiszolónak és a padcsiszolónak?
Hogyan válasszuk ki a megfelelő darálót?
Hogyan válasszunk excentrikus csiszolót
Hogyan válasszunk fémmarógépet
Hogyan válasszunk elektromos darálót
-
Építőipari és betonipari gépek és szerszámok
Hogyan válasszunk vibrációs döngölőt
Hogyan válasszunk hézagvágót
Hogyan válasszunk vibrációs lemezt?
Hogyan válasszunk mini dömpert
Hogyan válasszunk betonsimítót
Hogyan válasszunk építőipari fűrészt
Hogyan válasszunk eszközöket burkoláshoz és szegélyezéshez
Hogyan válasszunk betonvibrátort?
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk rakodót
Hogyan válasszunk vibrációs hengert?
Hogyan válasszunk csempevágót
Hogyan válasszunk mini kotrógépet
Hogyan válasszunk vibrációs lemezt
Lescha építési keverők
Hogyan válasszunk betonvibrátort?
Hogyan válasszunk gipszkarton csiszolót?
Hogyan válasszunk csempevágót?
Hogyan válasszuk ki az építőipari keverőgépet?
Hogyan válasszunk bontókalapácsot
- Hegesztés, hegesztéstechnológia és anyagösszekötő technológia
- Kerti felszerelések tanácsadó központja

_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)


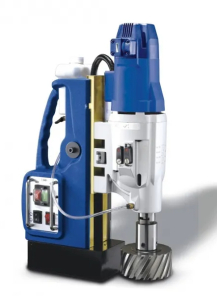
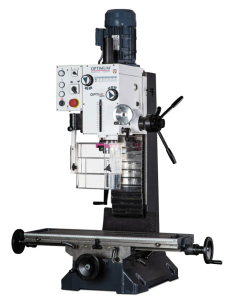
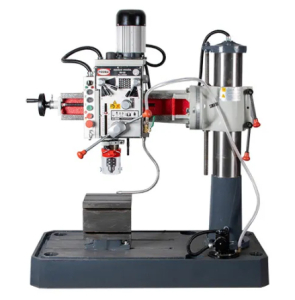
- Ajánlat az Ön számára


Hogyan válasszunk 400 V-os fúrógépet?
Létrehozva 05.10.2026 (Frissítés 05.10.2026)
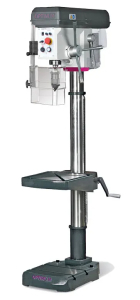
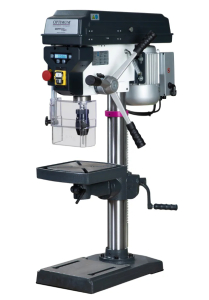
A 400 V-os asztali fúrógép szorosan rögzített munkadarabok fúrására szolgál a műhelyben, karbantartásban és gyártásban. Az orsó vezeti a szerszámot, a munkaasztal pedig helyet biztosít satu vagy befogók számára. Ebben a csoportban kompakt asztali modelleket, valamint magas oszlopos gépeket, egyszerű szalagfúrókat és gépi adagolású szárfúró gépeket talál.
A választás során a fő tényezők az adott anyagban a fúrási kapacitás, a használható sebességtartomány, a munkadarab számára rendelkezésre álló hely és az előtolás módja . A szerszámbefogás és a munkahely előkészítése is fontos. A 400 V-os tápegység önmagában nem határozza meg a gép által kezelhető furatok pontosságát vagy méretét. Mindig hasonlítsa össze a konkrét konstrukciót és paramétereket.
Gyors ajánlás:
- Karbantartáshoz és egyedi alkatrészekhez: keressen kézi előtolással rendelkező, gyakori furatok fúrására alkalmas, könnyen állítható asztallal rendelkező fúrót.
- Nagyobb munkadarabok esetén: ügyeljen arra, hogy a teljes befogóegység elegendő orsótúlnyúlást és szabad fejmagasságot kapjon. Érdemes lehet álló kialakítást választani.
- Ismétlődő fúráshoz: összpontosítson a folyamatos fúrási kapacitásra, a mélységhatárolóra és a feladattól függően a gépi szárelőtolásra is.
- Menetvágáshoz vagy egyéb megmunkáláshoz: ellenőrizze a gép pontos megnevezését és a kompatibilis tartozékokat. Egy hagyományos fúrógép nem automatikusan marógép vagy menetvágó.
Kezdjük az anyaggal és a tényleges munkamegrendeléssel
Először is írd le, hogy milyen alkatrészeket fogsz fúrni: az anyag típusát, a gyakori és a legnagyobb furatokat, a mélységet és az ismétlések számát. Külön fúróra lesz szükséged a vékony profilok alkalmi furataihoz, és egy másikra a vastag acél alkatrészek rendszeres fúrásához. A specifikációban szerepeljen süllyesztés vagy dörzsárazás is, ha ezt tervezed.
A maximális fúrási átmérő csak az anyaggal és a gyártó specifikációival együtt értelmezhető. Egy adott szerkezeti acélra megadott kapacitás nem vihető át közvetlenül rozsdamentes acélra vagy más szerszámra. Ezért összehasonlításkor azonos anyagot és megmunkálási módszert keressen.
Rendszeres munkák esetén a leggyakrabban készített furatok alapján válasszon. Ha egy rendszeres munka a gép határához közeledik, kérjen felmérést az adott anyagról, fúrófejről és fúrási gyakoriságról. Egy ilyen megbízás többet segít, mint a"lehető legerősebb motor" kérése.
Különbség a maximális és a folyamatos fúrási kapacitás között
Néhány gyártó mind a maximális átmérőt, mind a folyamatos fúrási kapacitást megadja. Ne keverje össze ezeket az értékeket. Például az OPTIdrill D 23 Pro asztali fúrógép 400 V-os változatánál a gyártó 25 mm-es fúrási kapacitást ad meg S235JR acél esetén, és 20 mm-es folyamatos fúrási kapacitást. Ezért ismételt furatok esetén a második érték is releváns.
A tokmánytartomány a szár átmérőjét írja le, nem a gép teljes fúrási kapacitását. Egy fúró akár 16 mm-es tokmányt is használhat, és még mindig nagyobb fúrókat tesz lehetővé a megfelelő kúpos szárral. Azonban minden szerszámnak kompatibilisnek kell lennie az orsóval, a megengedett sebességgel és a gép kapacitásával. A reduktoros áttétel vagy a nagyobb tokmány nem növeli ezt a határt.
Ellenőrizze, hogy a munkadarab illeszkedik-e a szerszám alá
Orsó eltolás
A túlnyúlás az orsó tengelyétől az oszlopig mért távolság. Ez határozza meg, hogy milyen messze lehet a munkadarab szélétől furatot elhelyezni anélkül, hogy az alkatrész nekiütközne az oszlopnak. Tehát vásárlás előtt képzelje el az alkatrész tényleges helyzetét az asztalon, beleértve a satut és az ütközőket is. Maga a munkalap mérete nem írja le ezt a kinyúlást.
Orsó távolsága az asztaltól
Az orsó alatti térnek el kell helyeznie a satut vagy sablont, a munkadarabot és a szorítóval ellátott szerszámot . Egy magas satu és egy hosszú fúró jelentősen korlátozhatja a használható magasságot. Nagyobb alkatrészek esetén ellenőrizze az asztalbeállítási lehetőségeket és a gyártó által engedélyezett befogási módszereket is.
Tollhúzás és munkaasztal
A szár lökete a meghosszabbításának hosszát jelzi. Ez nem jelenti automatikusan ugyanazt a használható furatmélységet bármely fúró és munkadarab esetében. Az eredményt befolyásolja a szerszám geometriája, a befogás és a forgácseltávolítás. A löket mellett ellenőrizze az asztal, a T-horony méreteit és az esetlegesen megengedett teherbírást is. Az asztal mérete nem jelzi a teherbírását.
Padlófúró vagy padlófúró?
Az asztali változathoz megfelelő munkapad vagy állvány szükséges. Praktikus lehet kisebb alkatrészekhez és állandó munkaállomáshoz, de az „asztali” kifejezés nem feltétlenül jelent könnyű hobbigépet. Léteznek robusztus asztali fúrógépek gépi előtolással is.
Egy álló fúrógép saját talpon áll, és nagyobb függőleges teret kínálhat. A magasságát azonban ne ítélje meg a kinyúlás, a kapacitás és a befogás alapján. Egy magas gép nem biztos, hogy mélyebbre nyúl egy szélesebb alkatrészbe, mint egy rövidebb asztali modell. A kiválasztáshoz mérje meg a legnagyobb alkatrészt, és adja hozzá a teljes befogóegységet.
Motorfordulatszám, sebességfokozat és teljesítmény
A szükséges sebesség az anyagtól, a szerszám típusától és átmérőjétől függ. Azonos vágási sebesség mellett nagyobb átmérőhöz alacsonyabb sebesség szükséges. Ezért nagyobb furatok esetén ellenőrizze a tartomány alsó határát, kisebb fúrók esetén pedig a felső határt is. A szerszámgyártó ajánlásain alapuló beállítás hasznosabb, mint az összes fémhez univerzálisan alkalmazható sebesség.
A szíjhajtás általában több lépést kínál a szíj helyzetének változtatásával. Vásárlás előtt gondolja át, milyen gyakran fog szerszámot váltani, és hogyan állítja be az áttételt. Válasszon fogaskerekes vagy folyamatosan változó változatot a gép adott tartománya és képességei szerint. A 400 V-os jelölés önmagában nem garantálja ezen rendszerek egyikét sem.
Motor esetén hasonlítsa össze ugyanazokat a mennyiségeket: a bemeneti teljesítményt a bemeneti teljesítménnyel, a kimeneti teljesítményt pedig a kimeneti teljesítménnyel. Ha S1 és S6 módok vannak feltüntetve, ne keverje össze őket. Igényesebb működés esetén ellenőrizze a megengedett terhelést és korlátozásokat az utasításokban. A nagyobb wattok nem helyettesítik a megfelelő sebességet, a szoros befogást vagy a megfelelő fúrófejet.
Kézi adagolás, gépi adagolás és hasznos berendezések
A kézi előtolás lehetővé teszi a kezelő számára, hogy egy karral szabályozza a szerszám mozgását, és reagáljon a fúrási folyamatra. Általában egyértelmű megoldás az egyes alkatrészek esetében. Ismétlődő műveletek esetén érdemes felmérni a szár gépi előtolását, annak elérhető értékeit, vezérlését és a kikapcsolás módját.
Erre a kialakításra példa az OPTIdrill DH 28 FT gépi előtolással . Célja az előtolás eltérő vezetése, nem csak a nagyobb fúrási átmérőben. A gépi előtolás nem jelenti a CNC vezérlést vagy a fúrás felügyelet nélküli elhagyásának lehetőségét.
Az ütköző hasznos ismételt mélységméréshez. A digitális kijelző megkönnyíti a leolvasást, de önmagában nem garantálja a furat pontosságát. Hasonlóképpen, a pengeszáron mért ütés nem tekinthető a kész alkatrész tűrésének. Ha pontos illeszkedésre van szükség, vegye figyelembe a teljes folyamatot, beleértve a szerszámot, a befogót és az esetleges furatsimítást.
Melyik típus illik a munkádhoz?
| Igény | Mire kell összpontosítani | Kinek alkalmas a megoldás? |
|---|---|---|
| Egyedi lyukak és javítások | Kézi adagolás, megfelelő kapacitás, egyszerű asztal- és sebességállítás | Karbantartás és műhely változatos munkákkal |
| Magas vagy terjedelmes alkatrészek | Szemöldök, túlnyúlás, befogási lehetőségek és az asztal teherbírása | Nagyobb alkatrészek és szerelvények megmunkálása |
| Nagyobb lyukak rendszeres fúrása | Kapacitás adott anyaghoz, folyamatos kapacitás és elérhető alacsony sebességek | Lakatos műhely ismételt rakodással |
| Ismételt furatok azonos mélységig | Mélységütköző, sablonok és gépi előtolás a művelettől függően | Kisebb alkatrészsorozatok |
| Menetvágás | Gyártó által jóváhagyott funkció, megfelelő fej, befogás és menettartomány | Fúrást és menetfúrást igénylő műhely |
Válassza ki a tartozékokat a géppel együtt
A befogás elengedhetetlen a biztonságos és megismételhető fúráshoz. Gépi satuk esetén ellenőrizze a rést, a pofa alakját, a magasságot és az asztalhoz való rögzítés lehetőségét. Mind a munkadarabot, mind a satut rögzíteni kell elmozdulás ellen. Fúrás közben ne fogja meg a munkadarabot a kezével.
A fúrógépek tartozékkínálatában a szerszámokat, befogókat és reduktorokat a pontos kúposság és tokmánycsatlakozás szerint válassza ki. A befogókészlet esetében ellenőrizze a T-horony méreteit. Rendelés előtt hasonlítsa össze a szállított tartozékok listáját, hogy elkerülje ugyanazon alkatrész kétszeri megvásárlását.
A hűtést az anyag, a szerszám és a gép kialakítása szerint kell figyelembe venni. Az asztalon lévő horony nem jelenti azt, hogy szivattyú vagy komplett hűtőrendszer is van benne. Ha marni kell, olyan berendezést válasszon, amelyet a gyártó kifejezetten marásra szánt. Egy keresztasztal önmagában nem adja hozzá ezt a képességet egy hagyományos fúrógéphez. A berendezéstípusok közötti különbségeket a fémmegmunkáló gépek kiválasztására vonatkozó tanácsok is ismertetik.
Energia, hely és telepítés
Vásárlás előtt ellenőrizze a 400 V-os tápfeszültség meglétét, a biztosítékokra vonatkozó követelményeket és az adott modell csatlakoztatását. A csatlakoztatást és a szükséges ellenőrzéseket szakképzett villanyszerelővel végeztesse el a gyártó utasításai szerint. Ne feltételezze, hogy minden fúrógép ugyanazt a csatlakozódugót vagy biztosítékot használja.
A helyszín megtervezésekor vegye figyelembe a munkadarabok kezelését, a hajtóműburkolat kinyitását és a karbantartáshoz szükséges hozzáférést. Ellenőrizze az alap vagy a padló teherbírását és a rögzítési módszert. Szállítás esetén tegyen különbséget a gép és a becsomagolt szállítmány súlya között. Rendelés előtt egyezzen meg a kirakodás és a mozgatás módjában.
Fúrás közben viseljen szemvédőt és funkcionális védőfelszerelést. Ne viseljen kesztyűt, amikor a szerszám forog; rögzítse a haját és a laza ruházatát. Kövesse az utasításokat, várja meg, amíg a szerszám leáll, és biztosítsa a gépet a véletlen beindítás ellen, mielőtt beállításokat végezne, szerszámot cserélne vagy tisztítana.
A leggyakoribb hibák a választás során
- Kizárólag 400 V alapján történő döntés: a feszültség nem helyettesíti a kapacitás, a sebesség és a kialakítás ellenőrzését.
- Tokmány és fúrási kapacitás cseréje: a pofatartomány a szár befogását írja le.
- A rendszeres munka méretezése a maximum szerint: ellenőrizze az állandó kapacitást és a működési korlátokat is.
- Az orsó alatti hely alábecslése: számolja bele a satut, a munkadarabot, a szerszámot és a tüskét is.
- Kiválasztás alacsony fordulatszám-szabályozás nélkül: a magas felső határérték nagyobb fúróátmérők esetén nem feltétlenül segít.
- Univerzális tartozék előfeltétele: a kompatibilitáshoz ellenőrizni kell a kúpokat, a hornyokat és a gép megnevezését.
Gyakran ismételt kérdések
Egy 400 V-os fúrógép mindig erősebb, mint egy 230 V-os modell?
Nem. A feszültség egy teljesítménykövetelmény. Hasonlítsa össze a gép képességeit a fúrási kapacitás, az azonos üzemmódban leadott teljesítmény, a fogaskerekek és a kialakítás alapján.
Egy legfeljebb 16 mm-es tokmányú fúróval nagyobb lyukakat lehet fúrni?
Bizonyos modelleknél igen, például egy megfelelő, kúpos szárú szerszámmal. Ennek azonban meg kell egyeznie az adott gép befogásával és kapacitásával.
Mindig jobb egy padlófúró, mint egy asztali fúró?
Nem. Válasszon olyan modellt, amelybe beleférnek a munkadarabok és a munkaterület. Egy masszív asztali modell jobban megfelelhet a feladatnak, mint egy egyszerű padlótisztító gép.
Mikor van értelme a gépi szártolásnak?
Különösen ismétlődő műveleteknél, ahol a tartomány a szerszámnak és az anyagnak megfelelő. Különböző egyedi alkatrészekhez elegendő lehet a kézi adagolás.
Lehet menetet vágni pad fúrógépen?
Csak akkor, ha a gyártó megfelelő felszereléssel és az előírt tartományon belül engedélyezi. A jobb- és balkezes használat önmagában nem jelenti a menetvágásra való alkalmasság teljes megerősítését.
Mit kell előkészíteni a kiválasztási konzultációra?
Anyag, gyakori és legnagyobb furatátmérő, mélység, furatok száma, munkadarab méretei és tervezett befogás. Adjon meg információkat a teljesítményről és a műhelytérről.
Válasszon a ténylegesen megmunkált alkatrészek alapján
A 400 V-os asztali fúrógépek esetében először a kapacitást és a munkaterületet hasonlítsa össze, majd a sebességet, az előtolást és a felszerelést. A tervezett beruházásba számolja bele a befogást és a beszerelést. Ha nem biztos benne, küldje el nekünk a munkája paramétereit, és mi segítünk a gép és a kompatibilis tartozékok kiválasztásában.
Autor článku: Tomas Gerlich