- Kategóriák
-
Akkumulátoros gépek, szerszámok és tartozékok
 Hogyan válasszuk ki az akkumulátoros lemezvágót?
Hogyan válasszunk Aku ecsetet?
Hogyan válasszunk Aku magasnyomású mosót?
Hogyan válasszunk Aku ventilátort?
Hogyan válasszunk elemes zseblámpát?
Hogyan válasszunk akkumulátoros racsnit?
Hogyan válasszunk vezeték nélküli szegezőt?
Hogyan válasszunk akkumulátorkeverőt?
Hogyan válasszunk akkumulátoros fúrókalapácsot?
Hogyan válasszunk akkumulátorkompresszort?
Hogyan válasszunk akkumulátoros láncfűrészt: átfogó útmutató
Hogyan válasszunk vezeték nélküli csiszolót?
Hogyan válasszunk akkumulátoros pisztolyt?
Hogyan válasszunk akkumulátoros vízszivattyút?
Hogyan válasszuk ki a megfelelő akkus csavarhúzót?
Hogyan válasszuk ki a megfelelő akkus gyalut?
Hogyan válasszuk ki a megfelelő akkus fűrészt?
Hogyan válasszunk akkumulátoros porszívót?
Akkus csavarhúzók
Hogyan válasszunk Aku fúrót
-
Műhely és minden körülötte (berendezések, gépek, szerszámok)
Csiszolási, vágási és vágási tippek a nagyszerű eredményekért
A pneumatikus szerszámok előnyei
Hogyan válasszunk nyomatékkulcsot?
Hogyan válasszunk fájlokat?
Hogyan válasszunk megfelelő fémollót?
Hogyan válasszuk ki helyesen a feszültségátalakítókat?
Hogyan válasszunk raklapemelőt
Indítókábelek
Hogyan válasszuk ki a megfelelő közvetlen felsőt?
Hogyan válasszunk satut a műhelyhez?
Hogyan válasszunk fúrógépet
Hogyan válasszunk asztali körfűrészt a műhelyünkbe?
Hogyan válasszunk fúrógépet
Hogyan válasszunk esztergagépet?
Axes
Hogyan válasszuk ki a kézi gyaluokat?
Hogyan válasszunk kézi fűrészt?
Hogyan válasszuk ki a forgács- és porelszívót?
Eszköz
Hogyan válasszuk ki a mérő lézert?
Indítókocsi és töltő kiválasztása
Töltőkocsik - indítás
-
Faipari gépek, szerszámok és technológia
Hogyan válasszunk fa marógépet
Hogyan válasszunk faesztergát
Hogyan válasszunk tartóállványokat
Hogyan válasszunk vésőgépet
Hogyan válasszunk porszívót
Hogyan válasszunk élzárógépet
Hogyan válasszunk szalagfűrészt fához
Hogyan válasszunk körfűrészt fához
Hogyan válasszunk körfűrészt
Hogyan válasszuk ki a törzsfűrészt?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk gyalut
Hogyan válasszunk faipari gépet?
Hogyan válasszuk ki a farfűrészt?
Hogyan válasszuk ki a szalagfűrészt?
Hogyan válasszuk ki a körfűrészt?
Hogyan válasszuk ki a sövénynyíró ollót?
Hogyan válasszuk ki a gallyvágó ollót?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk kecskét a favágáshoz?
Hogyan válasszunk kirakós fűrészt?
Hogyan válasszuk ki az elektromos gyalu
Hogyan válasszunk fáskamrát?
Hogyan válasszuk ki a faipari elektromos csiszolót?
-
Elektromos szerszámok és kézműves szerszámok
Hogyan válasszunk gérvágó fűrészt
Hogyan válasszunk elektromos szerszámokat?
Hogyan válasszunk ütvecsavarozót?
Hogyan válasszunk hőpisztolyt?
Hogyan válasszunk polisztirol vágógépet?
Hogyan válasszuk ki a hornyvágót?
Fúrók – Az Ön nélkülözhetetlen társa a munkában
Hogyan válasszuk ki a fúrókalapácsot?
Hogyan válasszuk ki a kalapácsos fúrógépet?
Hogyan válasszuk ki a forrasztópákát?
- Elektromos generátorok, elektromos generátorok és minden körülöttük
- Kompresszorok és légkondicionálás
-
Fémmegmunkáló gépek és szerszámok
Hogyan válasszunk gépsatut?
Hogyan válasszunk mérőeszközt
Hogyan válasszunk fúrótornyot
Hogyan válasszunk kerekítőgépet
Hogyan válasszunk kézi élvágó gépet
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fémlemez-hajlító gépet?
Hogyan válasszunk darálót
Hogyan válasszunk csőlyukasztót
Hogyan válasszunk CNC gépet
Hogyan válasszunk mágneses fúrót
Hogyan válasszunk fémmarógépet
Hogyan válasszunk radiális fúrót
Hogyan válasszunk 400 V-os fúrógépet?
Hogyan válasszunk tárcsás csiszológépet
Hogyan válasszunk esztergát
A legjobb excentrikus köszörű: mi az, hogyan használják és miért van szükséged rá?
Hogyan válasszunk fémmegmunkáló gépet?
Hogyan válasszunk szalagcsiszolót?
Hogyan válasszunk vibrációs csiszolót?
Mi a célja a sarokcsiszolónak és a padcsiszolónak?
Hogyan válasszuk ki a megfelelő darálót?
Hogyan válasszunk excentrikus csiszolót
Hogyan válasszunk fémmarógépet
Hogyan válasszunk elektromos darálót
-
Építőipari és betonipari gépek és szerszámok
Hogyan válasszunk vibrációs döngölőt
Hogyan válasszunk hézagvágót
Hogyan válasszunk vibrációs lemezt?
Hogyan válasszunk mini dömpert
Hogyan válasszunk betonsimítót
Hogyan válasszunk építőipari fűrészt
Hogyan válasszunk eszközöket burkoláshoz és szegélyezéshez
Hogyan válasszunk betonvibrátort?
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk rakodót
Hogyan válasszunk vibrációs hengert?
Hogyan válasszunk csempevágót
Hogyan válasszunk mini kotrógépet
Hogyan válasszunk vibrációs lemezt
Lescha építési keverők
Hogyan válasszunk betonvibrátort?
Hogyan válasszunk gipszkarton csiszolót?
Hogyan válasszunk csempevágót?
Hogyan válasszuk ki az építőipari keverőgépet?
Hogyan válasszunk bontókalapácsot
- Hegesztés, hegesztéstechnológia és anyagösszekötő technológia
- Kerti felszerelések tanácsadó központja

_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)


- Ajánlat az Ön számára


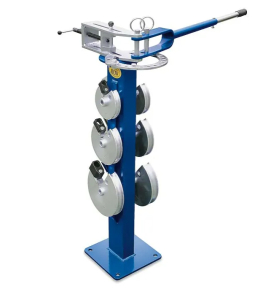
Hogyan válasszunk fémlemez-hajlító gépet?
Létrehozva 05.10.2026 (Frissítés 05.10.2026)
A hajlítógép segít lemezalkatrészek éleinek kialakításában, csövek formázásában vagy profilokból ívek készítésében. Lakatosmunkában, burkolatok, konzolok és keretek gyártásában, valamint karbantartásban használják. Azonban különböző működési elvű gépeket árulnak ugyanazon a néven. Ezért a lemezhajlító gép, a csőhajlító gép és a profilhajlító gép nem felcserélhető.
A kiválasztás során figyelembe veendő fő tényezők a munkadarab kívánt alakja, anyaga és keresztmetszete, az adott méretkombinációhoz szükséges kapacitás, a rendelkezésre álló szerszámok és a munkavégzés gyakorisága. Csak ezután érdemes összehasonlítani a gép meghajtását, vezérlését és méreteit. A vásárlás legjobb alapja az alkatrész rajza vagy mintája: ez nemcsak a szükséges erőt mutatja, hanem a további hajlítások sugarát, szögét és helyét is.
Gyors ajánlás:
- Lemezkonzolok és fedelek alkalmi gyártásához válasszon kézi hajlítógépet a hajlítási hossz, az adott anyag vastagsága és a szorítószegmensek kialakítása alapján.
- Egyedi csőhajlításokhoz olyan gépet keressen, amelynek szerszáma pontosan megfelel a külső átmérőnek, a kívánt sugárnak és a hozzá tartozó falvastagságnak.
- A profilok sima íveinek eléréséhez vegye figyelembe a hajlítási elvet, a megfelelő görgőket és az adott keresztmetszethez tartozó teherbírást, valamint annak orientációját.
- Ismétlődő gyártás esetén vegye figyelembe a leállásokra, a beállítás egyszerűségére, a szerszámcserére és a teljes munkaciklus fizikai igénybevételére vonatkozó követelményeket.
Először is, határozd meg, milyen formát kell készítened
Egyenes lemezhajlítások és szegélyek
A lemezhajlító gépeknél a lemezt befogják, és a hajlító alkatrész egyenes vonalú hajlítást hoz létre. Ezt az elvet használhatja fedelek, tálcák, tartók és egyéb egyenes szélű alkatrészek esetében. Egy egyszerű szegélynél különösen fontos a munkahossz és a kapacitás. Térbeli termékeknél az is fontos, hogy a már hajlított falak nem zavarják-e a további befogást.
Egyedi csőhajlítások
A kézi csőhajlítókat a csővezetés módja és a hajlítószerszámok választéka alapján válassza ki. Egyes kivitelek egy formázott szegmens körül vezetik a csövet, míg mások hidraulikusan préselik a tartók közé. A különbség befolyásolja a használható nyersdarabokat és a végső formát. Ezért vásárlás előtt meg kell győződnie arról, hogy az adott gép alkalmas-e a kívánt csőhöz.
Profilokból és csövekből készült ívek
A profilhajlítók választékában kövesse a tényleges működési elvet. Folyamatos görbék és kör alakú formák esetén hasonlítsa össze a hajlítógépeket is. Hengeres hajlításnál a nyersdarabot fokozatosan alakítják a görgők között áthaladva. A síkacél vagy a tömör kör alakú anyagok megmunkálásának kapacitása önmagában nem igazolja az üreges cső megmunkálásának alkalmasságát.
A lemezmegmunkáló gépek egy másik csoportját alkotják az író- és peremezőgépek. Lyukasztók készítésére vagy élek beállítására szolgálnak a beépített szerszámoknak megfelelően. Ha elsősorban egyenes hajlításra van szüksége, ügyeljen arra, hogy a megfelelő hajlítót válassza, ne pedig egy másik művelethez használt gépet.
Az anyag szerepel a kapacitásadatokban
A szerkezeti acél, a rozsdamentes acél és az alumínium azonos mérete eltérő igénybevételt jelenthet a géppel szemben. Ez az anyag konkrét minőségétől és állapotától is függ. Ezért mindig olvassa el a maximális vastagságra vagy átmérőre vonatkozó információkat azzal az információval együtt, hogy melyik anyagra vonatkozik.
Ha több anyagot váltogat, készítsen egy listát az eladó számára. Lemez esetén adja meg a minőséget, a vastagságot és a hajlítási hosszt. Csövek esetén adja meg a külső átmérőt, a falvastagságot és a szükséges sugarat. Profilok esetén adja meg a keresztmetszetet és a hajlítási irányt. Egy ilyen bejegyzés lehetővé teszi a gép tényleges használhatóságának pontosabb felmérését, mint egy általános, univerzális hajlítógépre vonatkozó kérés.
Csővezetékek kapacitása: átmérő, falvastagság és sugár együtt
A külső átmérőnek meg kell egyeznie a szerszáméval. A gép nevében feltüntetett tartomány nem feltétlenül jelenti azt, hogy minden közbenső átmérő hajlítható. Egy készlet csak néhány meghatározott szegmenst tartalmazhat. Ellenőrizze a méreteiket, és hogy hozzáadható-e még. Az hüvelykben történő jelöléseknél ellenőrizze, hogy a névleges csőméretet vagy a tényleges külső átmérőt jelöli-e.
A falvastagságnak megvannak a maga korlátai. A vastagabb fal növeli a szilárdsági követelményeket, de még egy vékony fal sem jelent automatikusan könnyű feladatot. A hajlítás közbeni megtámasztása és a keresztmetszet megengedett alakváltozása döntő fontosságú. Ha a gyártó minimális és maximális vastagságot ad meg, akkor a teljes tartományt be kell tartani. A hidraulikus szilárdság értéke önmagában nem igazolja a vékony falú cső alkalmasságát.
A sugárnak meg kell egyeznie a rajzon szereplővel. Ellenőrizze az adott szegmens sugarát és annak mérési módját. A cső tengelyéhez viszonyított sugár és a belső felülethez viszonyított sugár eltérő adatok. Ellenőrizze az elérhető szöget és az alkatrész befogásának lehetőségét a következő hajlításhoz. Célszerű a térbeli alkatrészeket egészében értékelni, mert a kész alkatrész a következő művelet során a gépnek ütközhet.
Profilok teherbírása: a keresztmetszet és annak orientációja fontos
Különbséget kell tenni a tömör kerek rudak, a lapos rudak, az üreges négyzet vagy téglalap alakú szelvények és a nyitott szelvények között. Minden csoporthoz különböző hengerek vagy vezetők szükségesek. Ne vigye át az egyik keresztmetszet adatait a másikra pusztán a hasonló külső méretek miatt.
Téglalap alakú szelvények és laposacélok esetén attól is függ, hogy melyik tengely körül hajlítják őket. A teherbírási táblázatnak meg kell felelnie a tervezett orientációnak. Üreges szelvények esetén kérje a méretek megerősítését, beleértve a falvastagságot is; nyitott szelvények esetén érdeklődjön a vezetésről és a csavarodási szilárdságról.
Hajlításkor ellenőrizze az adott keresztmetszethez elérhető sugarat és a nyersdarab végeinek megmunkálási körülményeit. Ha pontosan illeszkedő hajlításokra van szüksége, az anyag-előkészítés során vegye figyelembe a végráhagyásokat. Reprezentatív alkatrész esetén érdemes vásárlás előtt próbát szervezni vagy a gyártási folyamatot ellenőriztetni.
Lemezkapacitás: a munkahossz nem elegendő
A munkahossz határozza meg az egyenes hajlítás hosszát, amelyet a gép képes kezelni. Hasonlítsa ezt össze az alkatrész leghosszabb hajlított élével. Ellenőrizze az anyag megengedett vastagságát is a kívánt hosszon. Ne feltételezze, hogy egy rövidebb lemez lehetővé teszi a gép maximális vastagságának önkényes túllépését.
A szegmentált szerszámok lehetővé teszik a befogó alkatrész adott térbeli alkatrészekhez való igazítását. A felhasználási kör azonban attól függ, hogy mely alkatrészek vannak szegmentálva, milyenek a méreteik, és mennyi hely marad a már hajlított falaknak. A „szegmentált hajlítógép” kifejezés önmagában nem garantálja minden doboz vagy tálca gyártását.
Rövid szegélyek és összetett formák esetén ellenőrizni kell a minimális szegélyhosszt, a szerszám alakját, a hajlítási sugarat és a gép áthaladási hosszát. Több hajlítással rendelkező termék esetén előre gondolja át azok sorrendjét. A gépnek nemcsak az egyes műveleteket kell lehetővé tennie, hanem a kész alkatrész eltávolítását is.
Manuális, hidraulikus és elektromos változatok
Egy kézi gép alkalmas lehet alkalmi munkákhoz és kis sorozatokhoz, ha képes kezelni a szükséges anyagot, és a kezelő kényelmesen tudja kezelni. Az egyszerű kialakítás előnye a függetlenség az elektromos hálózattól. Gyakori munkavégzés esetén azonban figyelembe kell venni az egyes alkatrészek közötti mozgások, beállítások és manipulációk számát is.
A hidraulikus változatoknak nem kell elektromos meghajtásúaknak lenniük: a nyomást kézi pumpával is elő lehet állítani. Hasonlóképpen, egy lemezhajlító lábpedálja csak a befogást vezérelheti, míg a tényleges hajlítás manuális marad. Ezért a műszaki adatokban ellenőrizze, hogy a munkaciklus melyik részére biztosít vezérlést.
Elektromos gépek esetén a dokumentáció szerint ellenőrizze a tápellátást és a csatlakozási feltételeket. Ismételt gyártás esetén ne csak az energiafogyasztást, hanem a szabályozást, a leállásokat és a működést is hasonlítsa össze. Egy erősebb hajtás nem pótolja a hiányzó szerszámot vagy a nem megfelelő gépgeometriát.
Az eszközök és az ütközők döntik el az eredményt
Rendelés előtt tekintse át a szállítmány tartalmát. Ellenőrizze, hogy mely szegmensek, görgők, támaszok és ütközők tartoznak a géphez, és melyek opcionálisak. A hajlítógépek tartozékainak kínálatában a pontos modellnek megfelelően válasszon; a hasonló megjelenés nem garantálja a kompatibilitást.
Az ütközők segítenek a pozíció vagy beállítás megismétlésében, de a keletkező szög befolyásolja az anyag visszarugózását a kirakodás után. Készítsen elő egy próbadarabot a sorozathoz, ellenőrizze azt az eltávolítás után, és jegyezze fel a beállítást. Az anyag vagy a vastagság megváltoztatásakor előfordulhat, hogy az eredeti beállítás nem ugyanazt az eredményt adja.
A műhelyberendezések közé tartozik a félkész termékek előkészítése is. Csövek és profilok esetében egy szalagfűrész-választási tanácsadó segíthet a vágóberendezések kiválasztásában. A méretre előkészített alkatrészek megkönnyítik a későbbi hajlítás ellenőrzését.
Döntési táblázat a tervezett munka szerint
| Igény | Mire kell összpontosítani | Kinek alkalmas a megoldás? |
|---|---|---|
| Egyenes élek és egyszerű lemezkonzolok | Munkahossz, az adott anyag vastagsága, befogás és minimális szegély | Karbantartás, otthoni műhely és darabgyártás |
| Többszörösen hajlított dobozok és fedelek | Szerszámszegmentálás, menetszám, falmagasság és hajlítási sorrend | Lemezgyártók |
| Egyedi csőhajlítások | Pontos átmérő, falvastagság-tartomány, anyag, szegmens és sugár | Lakatos és összeszerelő műhelyek |
| Sima ívek a profilokból | Keresztmetszet és orientáció, hengerek, vezetők és elérhető sugár kapacitása | Keretek és íves szerkezetek gyártása |
| Ugyanazon alkatrészek ismételt gyártása | A munkaciklus leállásai, beállítása, eredményellenőrzése és munkaterhelése | Rendszeres műhelyüzemeltetés |
Hely, telepítés és karbantartás
A szükséges helyre számítva kell lennie a munkadarab hosszának és mozgásának a működés közben. Egy cső hajlításkor ívet követhet; egy profilnak hajlításkor áthaladáshoz helyre van szüksége. Ellenőrizze a vezérlőkar, a kezelés és a szerviz számára rendelkezésre álló helyet is. Magának a gépnek a méretei ezért nem elegendőek.
Az asztali változathoz megfelelő munkapad és az utasításoknak megfelelő rögzítés szükséges. Nehezebb gépek esetén tervezze meg a kirakodást és a helyszínre szállítást. Vegye figyelembe a gép és a szállítmány súlyát, valamint az üzemi és szállítási méreteket. Az állvány külön tartozékként vásárolható meg.
Munka megkezdése előtt ellenőrizze a szerszámok rögzítését és állapotát. Kövesse a gyártó utasításait a védőfelszerelésekre vonatkozóan, és tartsa távol a kezét a becsípődési helyektől. A kapacitáshiányt ne a kar önkényes kinyújtásával oldja meg. A hidraulikát az adott modellre vonatkozó utasításoknak megfelelően tisztítsa meg, kenje meg és ápolja.
Szóval melyik típust érdemes választani?
Lemezek esetén kezdje a hajlítási hossz, az anyag és a kész alkatrész alakjával. Csövek esetén az átmérő, a fal, az anyag, a sugár és a szög alapján állítsa be a követelményt. Profilok esetén adja meg a keresztmetszet tájolását, és döntse el, hogy egyetlen hajlításra vagy folyamatos ívre van-e szüksége. Ezután hasonlítsa össze a követelményeknek megfelelő gépeket a szerszámok, a vezérlés és az általános jellemzők alapján.
A leggyakoribb hibák a választás során
- Kizárólag név szerinti kiválasztás: a hajlítógép megnevezése nem mondja meg, hogy a gép milyen keresztmetszeteket és műveleteket képes kezelni.
- Maguk a maximumok összehasonlítása: az átmérőnek, a hosszúságnak vagy a vastagságnak meg kell felelnie az anyagnak és egyéb feltételeknek.
- Tömör és üreges keresztmetszet összekeverése: a kerek faanyag teherbírása nem igazolja a csőhöz való alkalmazhatóságot.
- Szerszámáttekintés: a szükséges méret esetleg nem található meg a mellékelt készletben.
- A kész alkatrész alakjának elhagyása: egy már létrehozott hajlítás megakadályozhatja a további befogást.
- A működés alábecsülése: a hely, a felszerelés és a kezelés befolyásolja a mindennapi használhatóságot.
Gyakran ismételt kérdések
Van egyetlen hajlítógép lemezek, csövek és profilok hajlításához?
Néhány gép több műveletet kombinál, de ezek hatókörét kifejezetten fel kell tüntetni a dokumentációban. Válasszon a konkrét alkatrészek és szerszámok szerint. Az univerzális megnevezés önmagában nem igazolja az alkalmasságot.
Minden csőhöz alkalmas a hidraulikus csőhajlító?
A gép kialakítása, a csővezeték útvonala, a szerszámozás, valamint a megengedett anyag- és mérettartomány döntő fontosságú. Vásárlás előtt kérje a pontos átmérő, falvastagság és sugár megerősítését.
Hajlíthatok azonos vastagságú rozsdamentes acélt acélkapacitású gépen?
Csak akkor, ha a gyártó engedélyezi ezt a kombinációt. Az egyes anyagok kapacitása eltérő lehet, és néha eltérő szerszámkialakításokra van szükség.
Mikor van szükségem szegmens lemezhajlítóra?
Jellemzően olyan térbeli alkatrészek gyártásakor, ahol a már hajlított falak ütköznének a folyamatos szorítórúddal. Azonban ellenőrizze a kívánt termékhez tartozó konkrét szegmentálást és teret.
Mit kell küldeni az eladónak gépajánlásért?
Az alkatrész rajza vagy fotója, anyagmegnevezése, nyersdarab méretei, vastagsága, szükséges szögek és sugarak, darabszám és a munka gyakorisága. Jelölje a rendelkezésre álló helyet és teljesítményt is.
Böngésszen lemez-, profil- és csőhajlító gépeink kínálatában, és hasonlítsa össze a gépeket termékei szerint. Ha nem biztos a kapacitásban vagy a megfelelő szerszámokban, vegye fel velünk a kapcsolatot konkrét kérésével. Segítünk a megfelelő kialakítás és tartozékok kiválasztásában.
Autor článku: Tomas Gerlich