- Kategóriák
-
Akkumulátoros gépek, szerszámok és tartozékok
 Hogyan válasszuk ki az akkumulátoros lemezvágót?
Hogyan válasszunk Aku ecsetet?
Hogyan válasszunk Aku magasnyomású mosót?
Hogyan válasszunk Aku ventilátort?
Hogyan válasszunk elemes zseblámpát?
Hogyan válasszunk akkumulátoros racsnit?
Hogyan válasszunk vezeték nélküli szegezőt?
Hogyan válasszunk akkumulátorkeverőt?
Hogyan válasszunk akkumulátoros fúrókalapácsot?
Hogyan válasszunk akkumulátorkompresszort?
Hogyan válasszunk akkumulátoros láncfűrészt: átfogó útmutató
Hogyan válasszunk vezeték nélküli csiszolót?
Hogyan válasszunk akkumulátoros pisztolyt?
Hogyan válasszunk akkumulátoros vízszivattyút?
Hogyan válasszuk ki a megfelelő akkus csavarhúzót?
Hogyan válasszuk ki a megfelelő akkus gyalut?
Hogyan válasszuk ki a megfelelő akkus fűrészt?
Hogyan válasszunk akkumulátoros porszívót?
Akkus csavarhúzók
Hogyan válasszunk Aku fúrót
-
Műhely és minden körülötte (berendezések, gépek, szerszámok)
Hogyan válasszunk páramentesítőt
Csiszolási, vágási és vágási tippek a nagyszerű eredményekért
A pneumatikus szerszámok előnyei
Hogyan válasszunk nyomatékkulcsot?
Hogyan válasszunk fájlokat?
Hogyan válasszunk megfelelő fémollót?
Hogyan válasszuk ki helyesen a feszültségátalakítókat?
Hogyan válasszunk raklapemelőt
Indítókábelek
Hogyan válasszunk satut a műhelyhez?
Hogyan válasszunk fúrógépet
Hogyan válasszunk asztali körfűrészt a műhelyünkbe?
Hogyan válasszunk fúrógépet
Hogyan válasszunk esztergagépet?
Axes
Hogyan válasszuk ki a kézi gyaluokat?
Hogyan válasszunk kézi fűrészt?
Hogyan válasszuk ki a forgács- és porelszívót?
Eszköz
Hogyan válasszuk ki a mérő lézert?
Indítókocsi és töltő kiválasztása
Töltőkocsik - indítás
-
Faipari gépek, szerszámok és technológia
Hogyan válasszunk fa marógépet
Hogyan válasszunk faesztergát
Hogyan válasszunk tartóállványokat
Hogyan válasszunk vésőgépet
Hogyan válasszunk porszívót
Hogyan válasszunk élzárógépet
Hogyan válasszunk szalagfűrészt fához
Hogyan válasszunk körfűrészt fához
Hogyan válasszunk körfűrészt
Hogyan válasszuk ki a törzsfűrészt?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk gyalut
Hogyan válasszunk faipari gépet?
Hogyan válasszuk ki a farfűrészt?
Hogyan válasszuk ki a szalagfűrészt?
Hogyan válasszuk ki a körfűrészt?
Hogyan válasszuk ki a sövénynyíró ollót?
Hogyan válasszuk ki a gallyvágó ollót?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk kecskét a favágáshoz?
Hogyan válasszunk kirakós fűrészt?
Hogyan válasszuk ki az elektromos gyalu
Hogyan válasszunk fáskamrát?
Hogyan válasszuk ki a faipari elektromos csiszolót?
-
Elektromos szerszámok és kézműves szerszámok
Hogyan válasszunk gérvágó fűrészt
Hogyan válasszunk elektromos szerszámokat?
Hogyan válasszunk ütvecsavarozót?
Hogyan válasszunk hőpisztolyt?
Hogyan válasszunk polisztirol vágógépet?
Hogyan válasszuk ki a hornyvágót?
Fúrók – Az Ön nélkülözhetetlen társa a munkában
Hogyan válasszuk ki a fúrókalapácsot?
Hogyan válasszuk ki a kalapácsos fúrógépet?
Hogyan válasszuk ki a forrasztópákát?
- Elektromos generátorok, elektromos generátorok és minden körülöttük
- Kompresszorok és légkondicionálás
-
Fémmegmunkáló gépek és szerszámok
Hogyan válasszuk a Thermdrill-t
Hogyan válasszunk lemezvágó ollót
Hogyan válasszunk 230 V-os fúrógépet?
Hogyan válasszunk műhelyprést
Hogyan válasszunk gépsatut?
Hogyan válasszunk mérőeszközt
Hogyan válasszunk fúrótornyot
Hogyan válasszunk kerekítőgépet
Hogyan válasszunk kézi élvágó gépet
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fémlemez-hajlító gépet?
Hogyan válasszunk darálót
Hogyan válasszunk csőlyukasztót
Hogyan válasszunk CNC gépet
Hogyan válasszunk mágneses fúrót
Hogyan válasszunk fémmarógépet
Hogyan válasszunk radiális fúrót
Hogyan válasszunk 400 V-os fúrógépet?
Hogyan válasszunk tárcsás csiszológépet
Hogyan válasszunk esztergát
A legjobb excentrikus köszörű: mi az, hogyan használják és miért van szükséged rá?
Hogyan válasszunk fémmegmunkáló gépet?
Hogyan válasszunk szalagcsiszolót?
Hogyan válasszunk vibrációs csiszolót?
Mi a célja a sarokcsiszolónak és a padcsiszolónak?
Hogyan válasszuk ki a megfelelő darálót?
Hogyan válasszunk excentrikus csiszolót
Hogyan válasszunk fémmarógépet
Hogyan válasszunk elektromos darálót
-
Építőipari és betonipari gépek és szerszámok
Hogyan válasszunk vibrációs döngölőt
Hogyan válasszunk hézagvágót
Hogyan válasszunk vibrációs lemezt?
Hogyan válasszunk mini dömpert
Hogyan válasszunk betonsimítót
Hogyan válasszunk építőipari fűrészt
Hogyan válasszunk eszközöket burkoláshoz és szegélyezéshez
Hogyan válasszunk betonvibrátort?
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk rakodót
Hogyan válasszunk vibrációs hengert?
Hogyan válasszunk csempevágót
Hogyan válasszunk mini kotrógépet
Hogyan válasszunk vibrációs lemezt
Lescha építési keverők
Hogyan válasszunk betonvibrátort?
Hogyan válasszunk gipszkarton csiszolót?
Hogyan válasszunk csempevágót?
Hogyan válasszuk ki az építőipari keverőgépet?
Hogyan válasszunk bontókalapácsot
- Hegesztés, hegesztéstechnológia és anyagösszekötő technológia
- Kerti felszerelések tanácsadó központja

_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)


- Ajánlat az Ön számára


Hogyan válasszunk lemezvágó ollót
Létrehozva 06.10.2026 (Frissítés 06.10.2026)
A lemezollók anyagok nyírással történő vágására szolgálnak. A műhelyben lemezalkatrészek előkészítésére, acélszalagok rövidítésére, vagy rudak és kiválasztott profilok vágására használhatók. Az egyes kivitelek azonban jelentősen eltérnek: a rövid vágásokhoz használt kis karos ollók más feladatokat oldanak meg, mint a hosszú, egyenes vágásokhoz használt asztali gép.
A kiválasztás fő tényezői az anyag típusa és szilárdsága, vastagsága vagy keresztmetszete, a szükséges vágási hossz, a vezérlés módja és a munkadarab pozicionálására szolgáló berendezés . Mindig felmérje az adott anyag kapacitását. Ugyanolyan vastagságú közönséges acél, rozsdamentes acél és alumínium nem jelent ugyanazt a követelményt az ollókkal szemben.
Gyors ajánlás:
- Rövid vágások és kisebb műhelyi munkák: érdemes megfontolni megfelelő kapacitású asztali emelőkaros olló használatát, fix rögzítési lehetőséggel.
- Rudak, szalagok és szögvasak: a profilollót az egyes keresztmetszetekhez külön feltüntetett teherbírás szerint kell kiválasztani.
- Hosszú, egyenes vágások és ismétlődő csíkok: a legjobb, ha olyan lemezollót használunk, amely rendelkezik tartóval, ütközőkkel és elegendő munkaszélességgel.
- Normál termelés: hasonlítsa össze a kezelő erőfeszítését, a teljes munkaciklus sebességét és a meghajtott gép alkalmasságát is.
1. Mit fogsz vágni, és milyen legyen az eredmény?
Először is készítsen egy listát az anyagokról és a tipikus alkatrészekről. Lemezek esetén jegyezze fel az anyagot, a vastagságot, a lemez méreteit és a szükséges vágás hosszát. Rudak és profilok esetén pontos keresztmetszetre is szükség van. A köracélok, laposrudak, szögacélok és üreges profilok eltérő értékelést igényelnek.
Ezután határozza meg, hogy egy későbbi megmunkáláshoz szükséges nyersdarabot vagy egy olyan alkatrészt gyárt, amelyhez simított élre van szükség. A vágott él sorjátlanítást igényelhet, és egy keskeny vágott csík deformálódhat. Ha a síkfelület, a felület megjelenése vagy a későbbi hajlítási pontosság fontos, ezeket a követelményeket vegye figyelembe a gép kiválasztásakor.
A vágás formáját is vedd figyelembe. A hosszú, egyenes vágások, a rövid anyagelválasztások és az alakos kivágások nem ugyanazok a feladatok. Összeszerelési munkákhoz vagy bonyolult kivágásokhoz egy hordozható szerszám alkalmasabb lehet; az akkumulátoros lemezvágó olló kiválasztásáról szóló útmutató elmagyarázza a különbségeket.
2. Válasszon a munkának megfelelő tervet
Karos olló rövidebb vágásokhoz
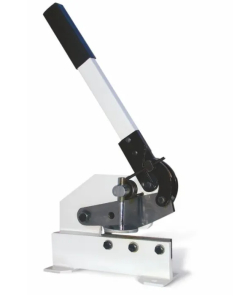
A karos ollók kézi kart használnak a nyíróerő létrehozásához. A kompakt modellek kisebb alkatrészekhez és rövid vágásokhoz praktikusak. Az adott kiviteltől függően szalag- vagy kerek acélhoz is képesek nyúlni, de ezt a képességet a műszaki adataikkal kell igazolni.
Alkalmi használatra egy egyszerű modell is elegendő lehet, amennyiben alkalmas az anyaghoz és a méretekhez. Rendszeres munkához vegye figyelembe a vágási területhez való hozzáférést, az alkatrész megfogását, a kényelmes karmozgást és a tartalék pengék meglétét. A nagyobb kapacitás önmagában nem garantálja a hosszú, precíz vágásokhoz való alkalmasságot.
Profilollók rudakhoz és kiválasztott profilokhoz
A profilokhoz és rudakhoz való emelőkaros ollót a ténylegesen megmunkált formák alapján válassza ki. A gyártó külön megadhatja a rönk átmérőjét, a lécméretet és a szögkapacitást. Ezek az értékek nem felcserélhetők.
Például egy tömör köracél specifikációja nem engedélyezi azonos méretű cső vágását. Az üreges profilok deformálódhatnak, ha nem megfelelően vágják őket. Ha a kívánt keresztmetszet nem szerepel az engedélyezett alkalmazások között, akkor a feldolgozását ellenőrizni kell a szállítóval, vagy választani kell más vágási módszert.
Asztali olló hosszú, egyenes vágásokhoz
Az asztali ollók alkalmasak nagyobb lemezalkatrészek egyenes vágására. A kisebb műhelyi ollókhoz képest eltérő munkaszélességet és anyagvezetési lehetőségeket kínálnak. Modelltől függően manuálisan, lábbal vagy motorral működtethetők.
Ismétlődő csíkok esetén értékelni fogja az ütközőt és a megfelelő lemezalátétet. Nagy lemezekkel való munka során vegye figyelembe a teljes kezelési folyamatot: az anyag betöltését, pozicionálását, vágását és az alkatrész eltávolítását. A kés mozgásának sebessége önmagában nem tükrözi a munkahely termelékenységét.
3. Hasonlítsa össze az azonos anyag kapacitását
A maximális lemezvastagság csak azokkal a körülményekkel összefüggésben értelmezhető, amelyekre meghatározták. Egy gyártó például hivatkozhat egy 400 N/mm² szakítószilárdságú anyagra. Ez az érték nem használható automatikusan erősebb acél vagy rozsdamentes acél esetében.
Különböző anyagok esetén kérjen külön értékeket vagy megerősítést a gyártótól. Ne saját számítással vezesse le a kapacitást, és ne feltételezze, hogy egy másik anyag megfelelő lesz csak azért, mert puhábbnak érződik. Az anyag állapota, mérete és a pengék alkalmassága is meghatározó tényező.
Az érthetőség kedvéért: a Metallkraft BSS 1020 E lemezolló gyártója 1050 mm munkaszélességet és 1,5 mm kapacitást ad meg 400 N/mm² szakítószilárdságú anyag esetén. Ezek egy adott gép együttesen érvényes paraméterei, nem pedig az összes ilyen méretű olló általános kapacitása.
Profilollók esetén ellenőrizze a teljes méretjelölést. A szalag jelölése tartalmazza mind a szélességet, mind a vastagságot, szögacél esetén a profil geometriája és falvastagsága elengedhetetlen. A kizárólag „maximális vastagságként” megadott érték nem elegendő az összes tervezett munka felméréséhez.
4. Késhossz, munkaszélesség és vágási megközelítés
A penge hossza a vágószerszám méretét írja le. A munkaszélesség határozza meg a vágáshoz használható méretet a gép kialakítása szerint. Ezek az adatok nem feltétlenül azonosak, ezért összehasonlításkor ne keverje össze őket.
Ha egy darabot egyetlen vágással szeretne szétválasztani, győződjön meg arról, hogy a gép képes kezelni az adott vastagsághoz és anyaghoz szükséges teljes hosszúságot. Egy hosszabb lemezdarab rövid ollóval történő egymást követő vágása befolyásolhatja a vágások folytonosságát és az él minőségét. Ezért ismételt hosszú, egyenes vágásokhoz válassza a megfelelő asztalverziót.
Gondoljon a késekhez való anyaghozzáférésre és a keret körüli helyre is. Nem csak a kész alkatrész szélessége fontos, hanem a bemeneti panel mérete és mozgathatósága a beállítás során. Szabálytalan alkatrészek esetén egy egyszerű munkafolyamat-vázlat segíthet.
5. Kézi vezérlésű vagy motoros gép?
Egy kézi kar praktikus lehet kevesebb vágás és elektromos csatlakozás nélküli munkavégzés esetén. Gyakori használat esetén azonban vegye figyelembe a szükséges erőkifejtést, a kar elérhetőségét és a munka megismételhetőségét. Egy hosszú karnak a teljes mozgástartományához helyre van szüksége.
Motoros ollók esetében hasonlítsa össze a kapacitást, a vezérlést, a bekapcsolási ciklust és az anyagvezető berendezéseket. Ne a percenkénti löketszámot ítélje meg a kész alkatrészek száma alapján: a kezelés, a mérés és az ütköző beállítása is időt vesz igénybe.
A motor teljesítménye nem helyettesíti a bizonyított vágási kapacitást. Vásárlás előtt határozza meg a szükséges tápegységet, teljesítményt vagy teljesítményt a gyártó jelölése, a biztosítékok és a telepítési feltételek alapján. A modell neve vagy a jelölésben szereplő betű nem megbízható útmutató a meghajtó típusához.
| Igény | Mire kell összpontosítani | Kinek alkalmas a megoldás? |
|---|---|---|
| Kisebb alkatrészek rövidítése | Anyagkapacitás, hasznos vágási hossz és rögzítés | Otthoni műhely, karbantartás és kis fémmegmunkálás |
| Rúd- és szalagvágás | Külön határértékek az egyes keresztmetszetekhez | Lakatos műhely megfelelő profilollóval |
| Hosszú, egyenes vágások lemezben | Munkaszélesség, tartó és deszkatámaszok | Bádogos és műhely lemezollóval |
| Ismétlődő, azonos méretű csíkok | Stop tartomány, beállítás és a kapott pontosság ellenőrzése | Munkahely, ahol rendszeresen gyártanak alkatrészeket |
| Rozsdamentes acél vagy erősebb anyag | Kifejezetten megerősített kapacitás és megfelelő késkészlet | Anyaghoz tervezett géppel történő működtetés |
6. Tartók, ütközők és pótpengék
A szorító segít korlátozni a lemez mozgását és elcsavarodását vágás közben. Kialakítását a munkadarabok mérete és alakja alapján kell megítélni. Kis alkatrészek esetén ellenőrizze, hogy biztonságosan elhelyezhetők és a gyártó által előírt módon rögzíthetők-e.
A szögütköző segít az anyag beállításában, a hátsó ütköző pedig a vágandó alkatrész méretét adja meg. Fontos a tartománya, a beállítási módja és a szükséges méretekhez való alkalmassága. A skála megkönnyíti a beállítást, de a kapott pontosságot a tényleges alkatrészen ellenőrizze.
Vásárlás előtt ellenőrizze a karos olló tartozékait és csere pengéit . Az azonos pengehossz nem jelent kompatibilitást. A rögzítés, a geometria és az adott géphez, illetve anyaghoz való rendeltetés is döntő fontosságú. Ellenőrizze, hogy milyen tartozékok tartoznak az alapcsomaghoz.
7. Hely, szállítás, telepítés és karbantartás
A gép méreteihez adja hozzá a kar mozgatásához, a teljes lemez behelyezéséhez és a forgács biztonságos eltávolításához szükséges helyet. Lemezvágó ollók esetén vegye figyelembe a gép mögötti hozzáférést a kialakításának megfelelően, valamint a beállításhoz és karbantartáshoz szükséges helyet.
A kisebb ollókat az utasításoknak megfelelően rögzítse megfelelő alapra. Önállóan álló gépek esetén ellenőrizze a padlóra vonatkozó követelményeket és az esetleges rögzítéseket. Szállítás előtt különítse el a gép súlyát a szállítási súlytól, valamint a gép méreteit a csomagoláson feltüntetettektől.
A munkahelynek lehetővé kell tennie az éles anyagok kezelését a kések és tartók veszélyes zónájának érintése nélkül. Használja a gyártó által előírt védőfelszerelést, és folyamatosan tisztítsa fel a vágási hulladékot. A pedálos vagy kézi vezérlés önmagában nem helyettesíti a biztonságos munkavégzést.
A karbantartási és beállítási munkákat az utasításoknak megfelelően, biztonságos állapotban végezze. Figyelje a penge, a rögzítő és a mozgó alkatrészek állapotát. A gyártó előírása szerint éleztesse vagy cseréltesse ki a pengéket egy megfelelő szervizközpontban; a szakszerűtlen beavatkozás megváltoztathatja a vágási geometriát.
8. Szóval, milyen típust kell választania?
Kisebb alkatrészekhez és rövidebb vágásokhoz kezdjen egy kompakt karos ollóval. Rúdokhoz és szögekhez keressen egy bizonyítottan nagy teherbírású profilú kialakítást. Hosszú, egyenes vágásokhoz és ismétlődő csíkokhoz válasszon asztali körfűrészt a munkaszélesség, az ütközők és a kezelhetőség alapján.
Normál gyártáshoz a teljes munkaállomást válassza ki, ne csak az ollót. A költségvetésben szerepeltesse a szükséges tartozékokat, a telepítést, a szállítást és az esetleges élmegmunkálást. A döntés meghozatala előtt ellenőrizze a legnagyobb és legigényesebb tervezett alkatrész megmunkálását.
A leggyakoribb hibák a választás során
- A maximális vastagság összehasonlítása az anyagra és annak szilárdságára vonatkozó információk nélkül.
- A kés hosszának átszámítása hasznos munkaszélességgé.
- Az a feltételezés, hogy a rönkök kapacitása a csövekre is vonatkozik.
- Rövid ollók választéka a normál hosszú, egyenes vágásokhoz.
- A rögzítőelem, az ütközők és a teljes deszka számára fenntartott hely elhagyása.
- Csere pengék vásárlása kizárólag a hossz alapján, a kompatibilitás ellenőrzése nélkül.
Gyakran ismételt kérdések
A hagyományos acélhoz való olló rozsdamentes acélt is vághat?
Csak bizonyos rozsdamentes acélokhoz és a hozzá tartozó késekhez megerősített kapacitással. A közönséges acélra vonatkozó adatok nem vonatkoznak automatikusan erősebb anyagra.
Alkalmasak-e a karos ollók a teljes fémlemezhez?
Ez a kialakítástól és a munkaszélességtől függ. Hosszú, egyenes vágáshoz válasszon olyan lemezváltozatot, amely képes kezelni a kívánt hosszúságot egy adott vastagság mellett.
Vághatok üreges profilokat profilollóval?
Csak akkor, ha a gyártó kifejezetten engedélyezi ezt a keresztmetszetet. A tömör rúd teherbírása nem garantálja a csőhöz vagy zárt profilhoz való alkalmasságot.
A kis emelőkaros ollókat fel kell csavarozni?
Kövesse az adott modellre vonatkozó utasításokat. Fix rögzítésre szánt modellek esetén megfelelő aljzatot és az előírt rögzítést kell előkészíteni.
Mi segít az azonos szélességű csíkok előállításában?
Megfelelő ütköző, stabil lemezalap és megbízható tartás. Ellenőrizze az ütköző beállítási tartományát és a kész alkatrészek pontosságát.
Lemezvágó ollók és lemezvágó ollók választékában válasszon az anyag, a keresztmetszet, a vágási hossz és a munka gyakorisága alapján. Ha nem biztos benne, készítse elő az anyagmegnevezést, a nyersdarab méreteit és a kívánt eredményt. Segítünk a megfelelő kialakítás és tartozékok kiválasztásában.
Autor článku: Tomas Gerlich