- Kategóriák
-
Akkumulátoros gépek, szerszámok és tartozékok
 Hogyan válasszuk ki az akkumulátoros lemezvágót?
Hogyan válasszunk Aku ecsetet?
Hogyan válasszunk Aku magasnyomású mosót?
Hogyan válasszunk Aku ventilátort?
Hogyan válasszunk elemes zseblámpát?
Hogyan válasszunk akkumulátoros racsnit?
Hogyan válasszunk vezeték nélküli szegezőt?
Hogyan válasszunk akkumulátorkeverőt?
Hogyan válasszunk akkumulátoros fúrókalapácsot?
Hogyan válasszunk akkumulátorkompresszort?
Hogyan válasszunk akkumulátoros láncfűrészt: átfogó útmutató
Hogyan válasszunk vezeték nélküli csiszolót?
Hogyan válasszunk akkumulátoros pisztolyt?
Hogyan válasszunk akkumulátoros vízszivattyút?
Hogyan válasszuk ki a megfelelő akkus csavarhúzót?
Hogyan válasszuk ki a megfelelő akkus gyalut?
Hogyan válasszuk ki a megfelelő akkus fűrészt?
Hogyan válasszunk akkumulátoros porszívót?
Akkus csavarhúzók
Hogyan válasszunk Aku fúrót
-
Műhely és minden körülötte (berendezések, gépek, szerszámok)
Csiszolási, vágási és vágási tippek a nagyszerű eredményekért
A pneumatikus szerszámok előnyei
Hogyan válasszunk nyomatékkulcsot?
Hogyan válasszunk fájlokat?
Hogyan válasszunk megfelelő fémollót?
Hogyan válasszuk ki helyesen a feszültségátalakítókat?
Hogyan válasszunk raklapemelőt
Indítókábelek
Hogyan válasszuk ki a megfelelő közvetlen felsőt?
Hogyan válasszunk satut a műhelyhez?
Hogyan válasszunk fúrógépet
Hogyan válasszunk asztali körfűrészt a műhelyünkbe?
Hogyan válasszunk fúrógépet
Hogyan válasszunk esztergagépet?
Axes
Hogyan válasszuk ki a kézi gyaluokat?
Hogyan válasszunk kézi fűrészt?
Hogyan válasszuk ki a forgács- és porelszívót?
Eszköz
Hogyan válasszuk ki a mérő lézert?
Indítókocsi és töltő kiválasztása
Töltőkocsik - indítás
-
Faipari gépek, szerszámok és technológia
Hogyan válasszunk fa marógépet
Hogyan válasszunk faesztergát
Hogyan válasszunk tartóállványokat
Hogyan válasszunk vésőgépet
Hogyan válasszunk porszívót
Hogyan válasszunk élzárógépet
Hogyan válasszunk szalagfűrészt fához
Hogyan válasszunk körfűrészt fához
Hogyan válasszunk körfűrészt
Hogyan válasszuk ki a törzsfűrészt?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk gyalut
Hogyan válasszunk faipari gépet?
Hogyan válasszuk ki a farfűrészt?
Hogyan válasszuk ki a szalagfűrészt?
Hogyan válasszuk ki a körfűrészt?
Hogyan válasszuk ki a sövénynyíró ollót?
Hogyan válasszuk ki a gallyvágó ollót?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk kecskét a favágáshoz?
Hogyan válasszunk kirakós fűrészt?
Hogyan válasszuk ki az elektromos gyalu
Hogyan válasszunk fáskamrát?
Hogyan válasszuk ki a faipari elektromos csiszolót?
-
Elektromos szerszámok és kézműves szerszámok
Hogyan válasszunk gérvágó fűrészt
Hogyan válasszunk elektromos szerszámokat?
Hogyan válasszunk ütvecsavarozót?
Hogyan válasszunk hőpisztolyt?
Hogyan válasszunk polisztirol vágógépet?
Hogyan válasszuk ki a hornyvágót?
Fúrók – Az Ön nélkülözhetetlen társa a munkában
Hogyan válasszuk ki a fúrókalapácsot?
Hogyan válasszuk ki a kalapácsos fúrógépet?
Hogyan válasszuk ki a forrasztópákát?
- Elektromos generátorok, elektromos generátorok és minden körülöttük
- Kompresszorok és légkondicionálás
-
Fémmegmunkáló gépek és szerszámok
Hogyan válasszunk gépsatut?
Hogyan válasszunk mérőeszközt
Hogyan válasszunk fúrótornyot
Hogyan válasszunk kerekítőgépet
Hogyan válasszunk kézi élvágó gépet
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fémlemez-hajlító gépet?
Hogyan válasszunk darálót
Hogyan válasszunk csőlyukasztót
Hogyan válasszunk CNC gépet
Hogyan válasszunk mágneses fúrót
Hogyan válasszunk fémmarógépet
Hogyan válasszunk radiális fúrót
Hogyan válasszunk 400 V-os fúrógépet?
Hogyan válasszunk tárcsás csiszológépet
Hogyan válasszunk esztergát
A legjobb excentrikus köszörű: mi az, hogyan használják és miért van szükséged rá?
Hogyan válasszunk fémmegmunkáló gépet?
Hogyan válasszunk szalagcsiszolót?
Hogyan válasszunk vibrációs csiszolót?
Mi a célja a sarokcsiszolónak és a padcsiszolónak?
Hogyan válasszuk ki a megfelelő darálót?
Hogyan válasszunk excentrikus csiszolót
Hogyan válasszunk fémmarógépet
Hogyan válasszunk elektromos darálót
-
Építőipari és betonipari gépek és szerszámok
Hogyan válasszunk vibrációs döngölőt
Hogyan válasszunk hézagvágót
Hogyan válasszunk vibrációs lemezt?
Hogyan válasszunk mini dömpert
Hogyan válasszunk betonsimítót
Hogyan válasszunk építőipari fűrészt
Hogyan válasszunk eszközöket burkoláshoz és szegélyezéshez
Hogyan válasszunk betonvibrátort?
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk rakodót
Hogyan válasszunk vibrációs hengert?
Hogyan válasszunk csempevágót
Hogyan válasszunk mini kotrógépet
Hogyan válasszunk vibrációs lemezt
Lescha építési keverők
Hogyan válasszunk betonvibrátort?
Hogyan válasszunk gipszkarton csiszolót?
Hogyan válasszunk csempevágót?
Hogyan válasszuk ki az építőipari keverőgépet?
Hogyan válasszunk bontókalapácsot
- Hegesztés, hegesztéstechnológia és anyagösszekötő technológia
- Kerti felszerelések tanácsadó központja

_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)


- Ajánlat az Ön számára


Hogyan válasszunk radiális fúrót
Létrehozva 05.10.2026 (Frissítés 05.10.2026)
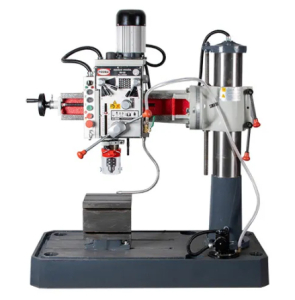
A radiálfúró megkönnyíti a nagy és nehéz alkatrészek megmunkálását, amelyeket egy hagyományos oszlopos fúróval nehéz kezelni. Az állítható karnak és a mozgatható orsóháznak köszönhetően a szerszámot a befogott munkadarab különböző részei fölé lehet vinni. Acélszerkezetek gyártásánál, hegesztett szerkezetek megmunkálásakor, gépek karbantartásánál és öntvények feldolgozásánál használják.
A választás során a fő tényezők az adott anyag fúrási kapacitása, az orsó kinyúlása, a munkadarab számára rendelkezésre álló hely, a fordulatszám-tartomány és az előtolás módja . A menetvágási lehetőségek, az egyes alkatrészek megerősítése és a beépítési feltételek szintén fontosak. A motor teljesítménye önmagában vagy a megadott legnagyobb furatátmérő nem mondja meg, hogy a gép képes-e a kívánt elrendezésben kezelni az alkatrészeket.
Gyors ajánlás:
- Javító- és lakatosműhely: univerzális felhasználásra, könnyű beállításra és a leggyakoribb furatokba való illeszkedésre összpontosít.
- Nagy hegesztett szerkezetek gyártása: prioritásként kell kezelni a szükséges kinyúlást, a megfelelő befogást, valamint az orsó és az alaplap közötti távolságot.
- Ismételt fúrás és menetfúrás: figyelje a gép előtolását, a mélységbeállítást, a menetfúró berendezést és az átkapcsolási sebességet.
- Nehézipari alkatrészek: vegye figyelembe a teljes csomagot, beleértve a merevséget, a munkadarab-kezelést, az alapozás kialakítását és a szerviztámogatást.
1. Először is határozza meg, hogy mit fog megmunkálni
Készítsen listát a tipikus alkatrészekről: anyag, méretek, súly, furatátmérők és -mélységek, szükséges menetek és darabszám. Tegyen különbséget a rutinszerű munkák és a kivételes munkák között. Egy kizárólag a legnagyobb furat alapján kiválasztott gép szükségtelenül helyigényes lehet, míg egy az átmérőknek megfelelő fúró nem biztos, hogy eléri a hegesztett szerkezet minden pozícióját.
A radiális kialakítás különösen akkor indokolt, ha a szerszám pozícióját egy nehezen mozgatható alkatrész felett kell megváltoztatni. Kisebb alkatrészekhez, amelyek könnyen satuba rögzíthetők és az orsó alatt mozgathatók, hasonlítsa össze a fúrógépeket is. Közvetlenül egy szerkezeten vagy a műhelyen kívül történő fúrás esetén a mágneses fúrók alkalmasabbak lehetnek, ha a munkadarab és a munkakörülmények lehetővé teszik a használatukat az utasításoknak megfelelően.
2. A fúrási kapacitás megítélése anyag szerint
A maximális fúrási átmérő a gép kapacitását fejezi ki a gyártó által meghatározott feltételek mellett. Ha az értékeket külön adják meg acélra és öntöttvasra, mindig hasonlítsa össze a megfelelő anyaggal. Az öntöttvasra vonatkozó nagyobb kapacitás nem vihető át acélra, rozsdamentes acélra vagy más, igényesebb anyagokra.
Ez a szerszámtól és a művelet jellegétől is függ. A tömör anyagba fúrt furat, az előfúrt furat tágítása, a süllyesztés és a dörzsárazás mind eltérő követelményekkel jár. Ritkább anyagok vagy a maximális kapacitáshoz közeli hosszú távú használat esetén ellenőriztesse a gépet az adott technológiára.
A menetvágási kapacitás külön specifikáció. Nem számítható ki a maximális fúróátmérőből. Ellenőrizze az anyaghoz megengedett menetméretet, menetemelkedést és a szükséges menetfúró befogási módszert. A „menetvágási kapacitás” önmagában nem írja le a teljes munkaciklust.
3. Az orsó kinyúlásának meg kell egyeznie a furatpozíciókkal
Az orsótengelynek az oszloptól való távolsága határozza meg, hogy a szerszám milyen messzire nyúlik ki a munkaterület fölé. Tartsa be a maximális és minimális távolságokat . A maximális kinyúlás az oszloptól távol eső furatok esetén fontos, a minimális érték a közelében végzett munkákra van hatással. A külön feltüntetett orsónyereg-elmozdulás a kar mentén történő mozgástartományt írja le.
A legjobb ellenőrzési módszer a tényleges munkadarab vázlatos ábrázolása a kívánt befogási helyzetben. Rajzolja le az oszlopot, a támasztékokat, a befogóelemeket és az összes furatot. Ellenőrizze, hogy a szerszám eléri-e ezeket, és hogy a mozgást nem akadályozza-e a hegesztett szerkezet magas része. Az alkatrész hossza önmagában nem elegendő: az alakja és a munkaterületen való elhelyezkedése is meghatározó.
A kar oszlop körüli forgatása és a fejrész döntése különböző funkciók. A forgatás képessége nem jelenti automatikusan a szögben fúrást. Szögletes furatok esetén a fej dőlését vagy a munkadarab megfelelő pozicionálását sablon vagy dönthető asztal segítségével ellenőrizni kell.
4. Ellenőrizze az összeszerelési magasságot és az orsó löketét
Az orsó és az alap vagy a munkaasztal közötti térnek el kell fogadnia a teljes szerelvényt: a munkadarabot, a befogóblokkot vagy satut, a tartót és a szerszámot. A paraméterek összehasonlításakor ügyeljen arra, hogy melyik felülethez képest méri a távolságot. Az alaphoz viszonyított érték nem feltétlenül tükrözi a mellékelt befogóblokk felett fennmaradó helyet.
Az orsólöket a munkahosszra utal. Ez nem ugyanaz, mint a kar magasságának beállítása vagy az automatikusan elérhető furatmélység. Ezt befolyásolja a fúró munkahossza, a fúrási helyhez való hozzáférés és a forgácseltávolítás. Mélyebb furatok esetén a technológiát és a szerszámot is figyelembe kell venni, nem csak a gép méretét.
5. Sebesség, átvitel és teljesítmény
A szükséges sebesség a szerszám átmérőjén, a megmunkálandó anyagon és az ajánlott vágási sebességen alapul. Ugyanazon vágási sebességhez nagyobb átmérőhöz alacsonyabb sebesség szükséges. Ezért ellenőrizze a tartomány mindkét végét: a legalacsonyabb sebességet a nagyobb szerszámokhoz, a legmagasabbat pedig a finomabb fúráshoz.
Lépcsős sebességváltó esetén ellenőrizze az elérhető sebességeket. A folyamatos szabályozás megkönnyíti a sebesség beállítását, de önmagában nem garantálja a megfelelő nyomatékot a teljes tartományban. Igényes munkáknál elengedhetetlen, hogy a fogaskerekek és a hajtás hogyan vannak kialakítva a ténylegesen használt sebességekhez.
Motorok összehasonlításakor különbséget kell tenni a teljesítmény és a watt között. Ezenkívül a főorsómotor más célt szolgál, mint a karemelő motor vagy a hidraulikus szivattyúhajtás. Ezen számok összege nem jelenti a fúrási képességet. A teljesítményt a gép kapacitásával, fogaskerekeivel, előtolásával és merevségével együtt vegye figyelembe.
6. Előtolás és menetvágás a munkafrekvencia szerint
A kézi adagolás lehetővé teszi a kezelő számára, hogy folyamatosan reagáljon a vágási ellenállásra, és számos egyedi művelethez alkalmas. A gépi adagolás javíthatja az ismétlési pontosságot és hosszabb munkaciklusokat tesz lehetővé. Ellenőrizze a tartományát, a lépések számát, a be- és kikapcsolási módját, valamint a mélységhatárolók működését.
Különbséget kell tenni a fordulatonkénti előtolás, amelyet általában mm/ford mértékegységben adnak meg, és a mm/perc mértékegységben megadott előtolási sebesség között. Ezek nem ugyanazok. A megfelelő beállítást a szerszámgyártó ajánlásai és az adott művelet alapján kell meghatározni; a legnagyobb elérhető előtolás nem automatikusan a legproduktívabb választás.
Menetvágáshoz ellenőrizze az irányváltást, a ciklusvezérlést és a szükséges menetvágó tartót. A fúráshoz használt normál gépi előtolás nem tekinthető szinkronizált menetvágó előtolásának a gyártó jóváhagyása nélkül. A mélységszabályozás és a biztonságos szerszámvisszatérés különösen fontos a zsákfuratok esetében.
7. Merevség, megerősítés és tartozékok
A csúszó orsóházat, a kart és az oszlopot megmunkálás előtt a gyártó által előírt módon rögzíteni kell. A hidraulikus rögzítés megkönnyíti a gyakori beállítást, de megléte nem helyettesíti a helyes munkafolyamat ellenőrzését. A teljes szerelvény merevségét a munkadarab befogása és a szerszám túlnyúlásának hossza is befolyásolja.
A kisebb alkatrészek megfelelő gépsatukban rögzíthetők. Nagyobb hegesztett szerkezetek esetén közvetlen rögzítésre lehet szükség egy alaphoz vagy blokkhoz. Ellenőrizze a bilincs, a csavar és a T-horony kompatibilitását, a furathoz való hozzáférést és a szorítófelületekre megengedett terhelést.
Szerszámok esetében ellenőrizze az orsó kúpját, a fúrószárat és a szükséges szűkítőket. A gép kapacitása nem egyezik meg a mellékelt tokmány méretével. Ezért válasszon a fémfúrók választékából az anyag, a hossz és a befogás szerint. A tartókat és egyéb tartozékokat a fémmegmunkáló gépek tartozékai között keresse; mindig ellenőrizze az adott fúrógéphez való alkalmasságot.
8. Döntési táblázat
| Igény | Mire kell összpontosítani | Kinek alkalmas a megoldás? |
|---|---|---|
| Különböző egyedi alkatrészek | Könnyű beállítás, használható sebességtartomány és univerzális rögzítés | Javító és lakatos műhelyek |
| Lyukak egy nagy hegesztett szerkezet több helyén | Kinyúlás, orsóház mozgása és munkaterület szabad magassága | Szerkezetek és nagyméretű szerelvények gyártói |
| Nagyobb furatok acélban | Bizonyított acélkapacitás, alacsony sebesség, fogaskerék-áttétel és merevség | Mérnöki és ipari műveletek |
| Ismételt fúrás ugyanabba a mélységbe | Gépi előtolás, ütközők és egyszerű beállítás | Műveletek szabályos sorozatokkal |
| Menetvágás vagy ferde furatok | Kifejezetten megerősített funkció és a hozzá tartozó tartók vagy szerelvények | Műhelyek későbbi megmunkálási műveletekkel |
9. Energia, hely és telepítés
Ellenőrizze a szükséges tápegységet, csatlakozást és biztosítékokat az adott modell dokumentációja szerint. Bízza szakemberre az elektromos telepítés felmérését. A munkahely megtervezéséhez szüksége van a gép méreteire, valamint a kar mozgásához, működtetéséhez, szervizeléséhez és az alkatrészek berakodásához rendelkezésre álló helyre.
Rendelés előtt vegye figyelembe a kirakodást, a szállítási útvonalat, a padló teherbírását és a telepítési vagy rögzítési módot. Különbséget kell tenni a gép nettó súlya és a csomagolással együtt történő szállítási súly között. A kezelést a megerősített adatok és a kijelölt emelési pontok alapján kell megtervezni. Ugyanilyen figyelmet kell fordítani a nehéz munkadarabok rendszeres kezelésére.
A költségvetésedbe belefoglald a befogás, a szerszámok, a vágófolyadékok, a beszerelés és a képzés költségeit. Ha magad készíted el a nyersanyagokat, egy szalagfűrész-kiválasztási tanácsadó is segíthet. A megfelelő anyagvágás a későbbi műhelyfelszerelés része.
10. Hűtés, karbantartás és biztonságos üzemeltetés
A hűtés tekintetében ellenőrizze a szállítási terjedelmet és a folyadékellátás módját. A külső hűtés nem ugyanaz, mint a szerszám közepén keresztüli hűtés. A folyadékválasztást és az üzemmódot a szerszámhoz, az anyaghoz és a gyártó ajánlásaihoz igazítsa. A karbantartás során be kell tartani az előírt kenést, a fogaskerekek és az esetleges hidraulikus rendszer ellenőrzését.
A munkadarabot megfelelően be kell fogni; fúrás közben ne fogja meg kézzel. Használjon szemvédőt és az előírt védőfelszereléseket. Ne viseljen kesztyűt vagy laza tartozékokat, amikor a szerszám forog, és rögzítse a hosszú hajat. A munkaterületen csak a szerszám teljes leállása után végezzen méréseket és beavatkozásokat. A forgácsokat megfelelő szerszámmal távolítsa el, ne kézzel. A részletes eljárás mindig a gép használati utasításában található.
Szóval melyik típust válasszuk?
Különféle műhelymunkákhoz válasszon olyan radiálfúrót, amely lefedi a gyakori műveleteket és kényelmes befogást tesz lehetővé. Nagy hegesztett szerkezetek esetén az hatótávolság és a munkaterület legyen az elsődleges. Rendszeres gyártás esetén fordítson nagyobb figyelmet az előtolásokra, a befogásra és a beállítási időre. Igényes menet- vagy szögfúráshoz vegye figyelembe az adott tervhez tartozó jóváhagyott berendezéseket.
A leggyakoribb hibák a választás során
- Kizárólag a motor teljesítménye vagy a maximális fúrási átmérő alapján választhat.
- Öntöttvas kapacitásának átváltása acél kapacitássá.
- A maximális hatótávolság ellenőrzése a rúdtól való minimális távolság felmérése nélkül.
- A satut, a tartót és a szükséges helyen lévő szerszámot nem számítva.
- Az a feltételezés, hogy a forgókar dönthető fejet jelent.
- A fúróelőtolás cseréje automatikus menetvágó funkcióval.
- A szállítás, az alapvető megoldás és a kiegészítő költségek alábecslése.
Gyakran ismételt kérdések
Mikor kifizetődőbb egy radiálfúró egy oszlopos fúróval szemben?
Amikor nagy vagy nehéz alkatrészeket megmunkál, és a szerszámot több helyen kell mozgatni. Könnyen kezelhető alkatrészek esetén egy megfelelő oszlopos fúró vagy más fúrógép elvégezheti a szükséges munkát.
Fúrható bármilyen fémbe a megadott maximális átmérőjű lyuk?
Nem. A kapacitásnak az anyaghoz és a gyártó feltételeihez kell kapcsolódnia. Rozsdamentes acél, ötvözött anyagok vagy speciális szerszámok esetén kérjük, külön ellenőrizze az alkalmasságot.
A befogóblokk és a tokmány mindig benne van a szállítási terjedelemben?
A szállítási terjedelem változó. Kérjük, ellenőrizze a pontos változatot és méreteit a tartozéklistában. Előfordulhat, hogy a mellékelt tartozékok nem minden munkadarabhoz és szerszámhoz használhatók.
Garantálja a digitális kijelző a pontos furattávolságot?
Attól függ, hogy mit mér a mérőeszköz. A fordulatszámok kijelzése nem a pozíció mérése. A pontos emelkedésekhez megfelelő mérés, beállítás és esetleg egy sablon szükséges.
Helyettesíthet egy radiálfúró egy marógépet?
A gép robusztusságából vagy a keresztasztal meglétéből nem lehet feltételezni a marást. Csak azokat a műveleteket végezze el, amelyeket a gyártó kifejezetten engedélyezett az adott kivitelhez és szerszámbefogáshoz.
Tekintse meg a radiálfúrókat , és hasonlítsa össze őket a tényleges munkadarabokkal. Ha segítségre van szüksége a kiválasztásban, készítse elő az alkatrész méreteit, anyagát, a szükséges furatokat és meneteket, valamint a munkaterület körülményeit. Ezen információk alapján felmérheti a megfelelő gépet és a szükséges berendezéseket.
Autor článku: Tomas Gerlich