- Kategóriák
-
Akkumulátoros gépek, szerszámok és tartozékok
 Hogyan válasszuk ki az akkumulátoros lemezvágót?
Hogyan válasszunk Aku ecsetet?
Hogyan válasszunk Aku magasnyomású mosót?
Hogyan válasszunk Aku ventilátort?
Hogyan válasszunk elemes zseblámpát?
Hogyan válasszunk akkumulátoros racsnit?
Hogyan válasszunk vezeték nélküli szegezőt?
Hogyan válasszunk akkumulátorkeverőt?
Hogyan válasszunk akkumulátoros fúrókalapácsot?
Hogyan válasszunk akkumulátorkompresszort?
Hogyan válasszunk akkumulátoros láncfűrészt: átfogó útmutató
Hogyan válasszunk vezeték nélküli csiszolót?
Hogyan válasszunk akkumulátoros pisztolyt?
Hogyan válasszunk akkumulátoros vízszivattyút?
Hogyan válasszuk ki a megfelelő akkus csavarhúzót?
Hogyan válasszuk ki a megfelelő akkus gyalut?
Hogyan válasszuk ki a megfelelő akkus fűrészt?
Hogyan válasszunk akkumulátoros porszívót?
Akkus csavarhúzók
Hogyan válasszunk Aku fúrót
-
Műhely és minden körülötte (berendezések, gépek, szerszámok)
Hogyan válasszunk adszorpciós páramentesítőt
Hogyan válasszunk ipari ventilátort
Hogyan válasszunk professzionális páramentesítőt
Hogyan válasszunk félprofesszionális páramentesítőt?
Hogyan válasszunk otthoni páramentesítőt
Hogyan válasszunk gázfűtőt
Hogyan válasszunk forrólevegős tűzhelyet
Hogyan válasszunk olajfűtőt
Hogyan válasszunk infravörös fűtőtestet
Hogyan válasszunk elektromos fűtőtestet
Hogyan válasszunk fűtőpanelt
Hogyan válasszunk emelőberendezést
Hogyan válasszunk kezelőberendezést
Hogyan válasszunk fűtőtestet
Hogyan válasszunk páramentesítőt
Csiszolási, vágási és vágási tippek a nagyszerű eredményekért
A pneumatikus szerszámok előnyei
Hogyan válasszunk nyomatékkulcsot?
Hogyan válasszunk fájlokat?
Hogyan válasszunk megfelelő fémollót?
Hogyan válasszuk ki helyesen a feszültségátalakítókat?
Hogyan válasszunk raklapemelőt
Indítókábelek
Hogyan válasszunk satut a műhelyhez?
Hogyan válasszunk fúrógépet
Hogyan válasszunk asztali körfűrészt a műhelyünkbe?
Hogyan válasszunk fúrógépet
Hogyan válasszunk esztergagépet?
Axes
Hogyan válasszuk ki a kézi gyaluokat?
Hogyan válasszunk kézi fűrészt?
Hogyan válasszuk ki a forgács- és porelszívót?
Eszköz
Hogyan válasszuk ki a mérő lézert?
Indítókocsi és töltő kiválasztása
Töltőkocsik - indítás
-
Faipari gépek, szerszámok és technológia
Hogyan válasszunk fa marógépet
Hogyan válasszunk faesztergát
Hogyan válasszunk tartóállványokat
Hogyan válasszunk vésőgépet
Hogyan válasszunk porszívót
Hogyan válasszunk élzárógépet
Hogyan válasszunk szalagfűrészt fához
Hogyan válasszunk körfűrészt fához
Hogyan válasszunk körfűrészt
Hogyan válasszuk ki a törzsfűrészt?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk gyalut
Hogyan válasszunk faipari gépet?
Hogyan válasszuk ki a farfűrészt?
Hogyan válasszuk ki a szalagfűrészt?
Hogyan válasszuk ki a körfűrészt?
Hogyan válasszuk ki a sövénynyíró ollót?
Hogyan válasszuk ki a gallyvágó ollót?
Hogyan válasszunk kirakós játékot
Hogyan válasszunk kecskét a favágáshoz?
Hogyan válasszunk kirakós fűrészt?
Hogyan válasszuk ki az elektromos gyalu
Hogyan válasszunk fáskamrát?
Hogyan válasszuk ki a faipari elektromos csiszolót?
-
Elektromos szerszámok és kézműves szerszámok
Hogyan válasszunk radiális fúrót
Hogyan válasszunk csigafúrót
Hogyan válasszunk szálvágót
Hogyan válasszunk ütvefúrót
Hogyan válasszunk akkus fúrót
Hogyan válasszunk tűzőgépet
Hogyan válasszunk hornyolót
Hogyan válasszunk fúrót
Hogyan válasszunk elektromos gyalugépet
Hogyan válasszunk fúrógépet
Hogyan válasszunk forrasztót
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk csempevágót
Hogyan válasszunk elektromos lemezollót?
Hogyan válasszunk mágneses fúrót
Hogyan válasszunk elektromos marógépet
Hogyan válasszunk bontókalapácsot
Hogyan válasszunk polifúziós hegesztőgépet?
Hogyan válasszunk elektromos csavarhúzót
Hogyan válasszunk polisztirol vágót?
Hogyan válasszunk ütvecsavarozót
Hogyan válasszunk gérvágó fűrészt
Hogyan válasszunk elektromos szerszámokat?
Hogyan válasszunk hőpisztolyt?
Hogyan válasszunk polisztirol vágógépet?
Hogyan válasszuk ki a hornyvágót?
Fúrók – Az Ön nélkülözhetetlen társa a munkában
Hogyan válasszuk ki a fúrókalapácsot?
Hogyan válasszuk ki a kalapácsos fúrógépet?
Hogyan válasszuk ki a forrasztópákát?
- Elektromos generátorok, elektromos generátorok és minden körülöttük
- Kompresszorok és légkondicionálás
-
Fémmegmunkáló gépek és szerszámok
Hogyan válasszunk fémcsiszolót korongokhoz
Hogyan válasszunk darálót nedves és száraz daráláshoz?
Hogyan válasszunk kombinált darálót
Hogyan válasszunk kéttárcsás darálót?
Hogyan válasszuk a Thermdrill-t
Hogyan válasszunk lemezvágó ollót
Hogyan válasszunk 230 V-os fúrógépet?
Hogyan válasszunk műhelyprést
Hogyan válasszunk gépsatut?
Hogyan válasszunk mérőeszközt
Hogyan válasszunk fúrótornyot
Hogyan válasszunk kerekítőgépet
Hogyan válasszunk kézi élvágó gépet
Hogyan válasszunk felületcsiszolót
Hogyan válasszunk fémlemez-hajlító gépet?
Hogyan válasszunk darálót
Hogyan válasszunk csőlyukasztót
Hogyan válasszunk CNC gépet
Hogyan válasszunk mágneses fúrót
Hogyan válasszunk fémmarógépet
Hogyan válasszunk radiális fúrót
Hogyan válasszunk 400 V-os fúrógépet?
Hogyan válasszunk tárcsás csiszológépet
Hogyan válasszunk esztergát
A legjobb excentrikus köszörű: mi az, hogyan használják és miért van szükséged rá?
Hogyan válasszunk fémmegmunkáló gépet?
Hogyan válasszunk szalagcsiszolót?
Hogyan válasszunk vibrációs csiszolót?
Mi a célja a sarokcsiszolónak és a padcsiszolónak?
Hogyan válasszuk ki a megfelelő darálót?
Hogyan válasszunk excentrikus csiszolót
Hogyan válasszunk fémmarógépet
Hogyan válasszunk elektromos darálót
-
Építőipari és betonipari gépek és szerszámok
Hogyan válasszunk vibrációs döngölőt
Hogyan válasszunk hézagvágót
Hogyan válasszunk vibrációs lemezt?
Hogyan válasszunk mini dömpert
Hogyan válasszunk betonsimítót
Hogyan válasszunk építőipari fűrészt
Hogyan válasszunk eszközöket burkoláshoz és szegélyezéshez
Hogyan válasszunk betonvibrátort?
Hogyan válasszunk építőipari keverőgépet
Hogyan válasszunk rakodót
Hogyan válasszunk vibrációs hengert?
Hogyan válasszunk csempevágót
Hogyan válasszunk mini kotrógépet
Hogyan válasszunk vibrációs lemezt
Lescha építési keverők
Hogyan válasszunk betonvibrátort?
Hogyan válasszunk gipszkarton csiszolót?
Hogyan válasszunk csempevágót?
Hogyan válasszunk bontókalapácsot
- Hegesztés, hegesztéstechnológia és anyagösszekötő technológia
- Kerti felszerelések tanácsadó központja

_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)


- Ajánlat az Ön számára

Hogyan válasszunk radiális fúrót
Létrehozva 07.10.2026 (Frissítés 07.10.2026)
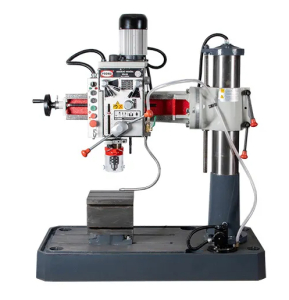
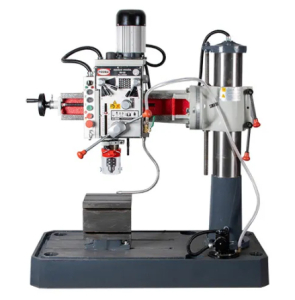
A radiálfúró lehetővé teszi, hogy a fúrót az állítható kar és orsófej segítségével a munkadarab különböző részeihez lehessen hozni. Különösen hasznos hegesztett szerkezetek, karimák, öntvények és más olyan alkatrészek fúrásakor, amelyeket nehéz egy rögzített fúrófej alatt mozgatni. Ezért az előnyét nem csak a furat legnagyobb átmérője alapján kell megítélni, hanem az is alapján, hogy mennyi kezelési költséget takarít meg a munka során.
A gép kiválasztásakor figyelembe veendő fő tényezők a furatok mérete és elhelyezkedése, az anyag fúrási kapacitása, a befogási tér, a sebesség és az előtolási sebesség. Egyéb szükséges műveletek és telepítési feltételek is fontosak. A megfelelő gépnek nemcsak a fúrást kell elvégeznie, hanem el kell érnie a ténylegesen használni kívánt összeállítás furatait is.
Gyors ajánlás:
- Karbantartáshoz és változatos darabgyártáshoz keresse a könnyű pozicionálást, az elérhető sebességeket és a gyakori alkatrészméretekhez megfelelő berendezéseket.
- Nagy hegesztett szerkezetek esetén elsősorban a használható kinyúlás, a szabad magasság és a befogási lehetőségek alapján válasszon.
- Ismételt fúráshoz vegye figyelembe a gépi előtolást, a mélységütközőket és a mozgó alkatrészek kényelmes megerősítését.
- Menetvágás és ferde furatok esetén kérje a vonatkozó funkció, a munkatartomány és a szükséges tartozékok megerősítését.
Kezd azzal az alkatrésszel, amelyet megmunkálni fogsz.
Készítsen elő néhány tipikus megrendelést: a munkadarab anyaga, méretei és súlya, a furatok helyzete, átmérője és mélysége. Adja hozzá a szükséges pontosságot és darabszámot. Az egyik gépet az egyes alkatrészek javítására, a másikat pedig ugyanazon furatcsoport rendszeres fúrására választják ki a szerkezeten.
A radiális elrendezésnek ott van a legnagyobb előnye, ahol kényelmesebb a szerszám helyzetét megváltoztatni, mint a munkadarabot mozgatni. A satuba könnyen behelyezhető kis alkatrészek esetében hasonlítsa össze a műhelyi használatra szánt fúrógépeket is. Döntését a teljes munkafolyamat alapján hozza meg: beállítás, beállítás, fúrás és a kész alkatrész eltávolítása.
Válassza szét a rutinszerű munkákat a kivételes munkáktól. Egyetlen nagy alkatrész szükségtelenül nagy gépet eredményezhet, míg egy hegesztett szerkezet túlsó végén lévő rendszeresen fúrt furat figyelmen kívül hagyása korlátozhatja a napi termelést.
A fúrási kapacitásnak meg kell egyeznie az anyaggal és a működési móddal
A maximális furatátmérő a gyártó által meghatározott feltételek melletti kapacitást jelzi. Ha a dokumentáció különbséget tesz acél és öntöttvas között, akkor a megfelelő értékeket külön kell összehasonlítani. Az öntöttvasban mért nagyobb kapacitás nem igazolja ugyanazt a teljesítményt acélban vagy rozsdamentes acélban.
Vegye figyelembe a szerszámot és a munka jellegét is. A tömör anyagba fúrás, az előkészített furat tágítása és a süllyesztés nem ugyanaz a művelet. A kapacitás felső határához közeli rendszeres használat esetén ellenőriztesse a gépet az adott anyag, szerszám és ciklusidő alkalmassága szempontjából.
Ha a gyártó nem adja meg az anyagot a maximális átmérőhöz, akkor ezt az értéket ne tekintse automatikusan acél teherbírásának. Egy pontosan megerősített érték jobb a kiválasztáshoz, mint egy magasabb szám meghatározott feltételek nélkül. Hasonlóképpen, egy ipari gép általános megnevezése önmagában nem igazolja a folyamatos üzemre való alkalmasságot.
Orsókinyúlás: ellenőrizze a legközelebbi és legtávolabbi furatot
Az orsótengely és az oszlop közötti távolság határozza meg, hogy milyen mértékben pozicionálhatja a szerszámot a munkadarab fölé. A maximális érték a távoli furatok esetén fontos. A minimális távolság az oszlophoz közeli munkavégzéshez mérten meghatározó. A kar hosszát ezért nem lehet egyszerűen összetéveszteni a rendelkezésre álló fúrási területtel.
Például a PROMA RV-32 radiálfúrógép esetében a gyártó 300-720 mm-es orsó-oszlop távolságot ad meg. Ez a tartomány segít a furatok pozíciójának felmérésében, de nem jelenti azt, hogy minden megfelelő hosszúságú munkadarab belefér a munkatérbe.
A legjobb, ha a tervezett szerelvény vázlatát készíti. Rajzolja le az oszlopot, az alkatrész körvonalait, a tartóelemeket, a szerelvényeket és az összes furat középpontját. Ellenőrizze a kezelőszervekhez való hozzáférést és a kar esetleges ütközését a munkadarab magas részeivel. Összetett hegesztett szerkezet esetén a hegesztett szerkezet alakja akadályt jelenthet, még akkor is, ha maga a kinyúlás papíron megfelelő.
Munkaterület magassága és orsó lökete
Az orsó alatti térnek el kell helyeznie a munkadarabot, a tokmányt vagy satut, a tartót és a szerszámot. Szükség van némi helyre az alkatrész beállításához és a fúrófej cseréjéhez is. Tehát a teljes szerelvény méreteit hasonlítsa össze, ne csak magának az alkatrésznek a magasságát.
Az orsó és a munkafelület közötti távolság meghatározásakor ellenőrizze, hogy honnan származik a mérés. Az alaptól való távolság nem feltétlenül egyezik meg a mellékelt kocka feletti szabad távolsággal. Több szerelvény használata esetén ellenőrizze a legmagasabb szerelvényt és a leghosszabb közös szerszámmal szerelt összeállítást.
Az orsó lökete a munkahosszt írja le. Ez nem ugyanaz, mint a kar magasságállítása, és önmagában nem határozza meg az elérhető furatmélységet. Mélyebb fúráshoz megfelelő szerszámhosszra és megfelelő forgácseltávolító megoldásra van szükség. Egy hosszabb fúró stabilitásértékelés nélkül nem feltétlenül oldja meg a problémát.
Sebesség és sebességfokozat a használt eszközök szerint
A szükséges sebesség a fúrófej átmérőjén, az anyagon és az ajánlott vágási sebességen alapul. Nagyobb átmérők esetén a tartomány alsó vége lehet a döntő, míg a kisebb fúrófejek nagyobb sebességet igényelhetnek. Tehát ne csak a legmagasabb elérhető sebesség alapján válasszon.
A fokozatos hajtómű fix sebességeket kínál. Az RV-32 esetében a gyártó nyolc sebességet sorol fel 100-1600 fordulat/perc tartományban. Vásárlás előtt hasonlítsa össze az elérhető sebességeket a leggyakrabban használt szerszámaival. Ha gyakran váltogatja a fúrást és a süllyesztést, a döntés során vegye figyelembe a sebességváltás kényelmét is.
A folyamatos sebességszabályozás megkönnyíti a sebesség beállítását, de nem garantálja az azonos teherbírást a teljes tartományban. Nagyobb szerszámok esetén vegye figyelembe az áttételeket és a rendelkezésre álló nyomatékot is. Mindig vegye figyelembe a szerszámgyártó ajánlásait a forgácsolási körülményekre vonatkozóan.
Vegye figyelembe a hajtást és az előtolást a tényleges kitöltési tényezőhöz
A teljesítményadatok összehasonlítása ugyanebben az értelemben történik. A bemeneti teljesítmény nem a motor kimeneti teljesítménye. Nagyobb radiálfúrók esetén az orsó, a karemelés és a hidraulikus motorok külön is felsorolhatók. Összegük nem jelzi magát a fúrási képességet.
A kézi adagolás számos egyedi művelethez használható. A gépi adagolás ismétlődő munkákhoz hasznos, ha tartománya megfelel a használt szerszámoknak. Ellenőrizze a mélységütközők aktiválását, deaktiválását és működését. Az ütköző megléte önmagában nem jelenti azt, hogy az orsó automatikusan visszatér a megfelelő pozícióba.
Az előtolásnál különbséget kell tenni a fordulatonkénti érték és a percenkénti mozgási sebesség között. Sorozatmunkáknál a beállítást is figyelembe kell venni: az orsóház mozgási sebességét, a magasságállítást és a rögzítés módját. Egy rövid fúrási ciklus csak egy részét teheti ki az egy alkatrészhez szükséges időnek.
A kar forgása nem fúrófej billentését eredményezi
Az oszlop körüli forgatás megváltoztatja a szerszám helyzetét a munkaterület felett. A fej döntése megváltoztatja a fúrótengely irányát. Ezeket a funkciókat meg kell különböztetni, különösen akkor, ha ferde furatokra van szükség. Az oszlop körüli forgatásról szóló állítás nem erősíti meg a fúrás bármely szögben történő lehetőségét.
Szögben végzett munkák esetén ellenőrizze a fej kialakítását, a megengedett tartományt és a rögzítés módját. Alternatív megoldásként egy megfelelő billenőasztal vagy sablon is használható a munkadarab tájolásának megváltoztatásához. Az ilyen tartozékok azonban további helyet foglalnak el, és alkalmasnak kell lenniük a terhelésre és a rögzítés módjára.
Megmunkálás előtt a mozgó alkatrészeket az utasításoknak megfelelően rögzíteni kell. A hidraulikus rögzítés megkönnyítheti a gyakori beállításokat, de előnyeit a működéssel és a munkafolyamattal együtt kell mérlegelni.
A menetvágás és az egyéb műveletek külön-külön történő ellenőrzése
Ha fúrni és menetet vágni szeretne, kérjen megerősített menetvágási kapacitást az adott anyaghoz. A fúróátmérő nem helyettesíti ezt az értéket. Ellenőrizze a forgásirányváltó vezérlést, a megfelelő menetfúró befogót, valamint az átmenő- és zsákfuratok eljárását is.
A fúráshoz tervezett gépi előtolási sebesség nem jelent automatikusan szinkronizált menetfúrási ciklust. Hasonlóképpen, a fej döntése vagy egy keresztasztal hozzáadása nem erősíti meg a fúró marásra való alkalmasságát. Minden más művelethez lásd az adott modell dokumentációját.
Döntési táblázat radiális fúró kiválasztásához
| Igény | Mire kell összpontosítani | Kinek alkalmas a megoldás? |
|---|---|---|
| Különböző darabok fúrása | Könnyű pozicionálás, használható sebességek és elérhető szorítóeszközök | Karbantartó, javító és lakatos műhely |
| Több furat egy nagy hegesztett szerkezeten | Minimális és maximális kinyúlás, összeszerelési magasság és munkaterület szabad magassága | Szerkezetek és nagyméretű alkatrészek gyártása |
| Szabályos, nagyobb furatok acélban | Bizonyított kapacitás acélban, megfelelő alacsony sebesség, merevség és forgácsolási feltételek mellett | Gépészeti műhely ismételt rakodással |
| Ismétlődő furatok azonos mélységig | Gépi előtolás, megállások, vezérlési és beállítási idő | Kis és közepes gyártási sorozatok |
| Szögletes furatok vagy menetvágás | Kifejezetten megerősített funkció és a hozzá tartozó szerszámok vagy szerelvények | Műhely több downstream művelettel |
Munkadarab befogása, szerszámozása és hűtése
Kisebb alkatrészekhez válassza a megfelelő gépsatut . Nagyobb alkatrészekhez a sablon vagy a kijelölt gépfelületre történő közvetlen rögzítés megfelelőbb lehet. Ellenőrizze a hornyok méreteit, a szorítóelemek kompatibilitását és a megengedett terheléseket. A gyakorlati vonatkozásokat a gépsatu kiválasztásával foglalkozó útmutató ismerteti.
Szerszámok esetén ellenőrizze az orsó kúpját, a szárat és az esetleges szűkítőhüvelyt. A tokmánytartomány nem a gép fúrási kapacitása. Fémfúrófejek kiválasztásakor az anyag, a munkaméretek és a befogás alapján válasszon. Hasonlítsa össze a befogókat, perselyeket és egyéb tartozékokat a fúrógépek tartozékai között; erősítse meg a pontos modell kompatibilitását.
A hűtés és a forgácseltávolítás befolyásolja a furat minőségét és az élettartamot. Ellenőrizze a szállítási terjedelmet, a hűtőközeg hozzáférését a forgácsolási területhez és a használt fúró követelményeit. A külső hűtőközeg-hozzávezetés nem jelenti azt, hogy a gép támogatja a szerszámon keresztüli hűtőközeg-ellátást.
Energia, tér, szállítás és üzembe helyezés
Az elektromos csatlakozásokat és védelmet a gép dokumentációja szerint kell meghatározni. Az alaprajzon kívül vegye figyelembe a kar mozgását, a működést, a szerszámcserét és a karbantartáshoz szükséges hozzáférést. Nagy alkatrészek esetén a berakodásukhoz szükséges helyet és eszközöket is figyelembe kell venni.
Rendelés előtt ellenőrizze a szállított változat és a szállítási csomagolás súlyát, a szállítmány méreteit, a kirakodás módját és a hozzáférési útvonalat. Az alapozási megoldásnak, a lehorgonyzásnak és az elhelyezésnek meg kell felelnie a gyártó utasításainak. Nagyobb gépek esetén célszerű a szállítás előtt egyeztetni a telepítési feltételekről.
A költségvetésben szerepeljenek a szerszámok, a befogóberendezések, a folyadékok, a szállítás és az esetleges képzés költségei. A radiális kivitelek más kivitelekkel való összehasonlításához használhatja a Hogyan válasszunk fúrótornyot című cikket.
A leggyakoribb hibák a választás során
- Kizárólag fúróátmérő szerinti kiválasztás: a gép ugyan kezeli a szerszámot, de nem éri el a kívánt furatpozíciót.
- Minimális távolság felügyelete: a távoli nyílást ellenőrzik, de az oszlophoz közeli munkát nem.
- Csak az alkatrész magasságával számolva: a sablon, a tartó és a fúró nem fér el a munkatérben.
- Mozdulatok összekeverése: a rúd körüli fordulás fejbillentésnek minősül.
- További funkciókat feltételezve: a fordított mozgást egy teljes menetvágási ciklus váltja fel.
- A telepítés alábecslése: hiányzik a munkadarab kirakodására, felállítására vagy kezelésére vonatkozó terv.
Gyakran ismételt kérdések radiálfúró kiválasztásakor
Mikor előnyösebb a radiálfúró az oszlopfúróval szemben?
Különösen akkor, ha a szerszám pozícióját egy nehezen mozgatható alkatrész felett kell megváltoztatni. Kis alkatrészek esetén hasonlítsa össze a berakodás egyszerűségét és a teljes munkaidőt egy oszlopos fúrógépen is.
A nagyobb kinyúlás azt jelenti, hogy nagyobb munkadarabot lehet fúrni?
A kinyúlás csak egy feltétel. Az alkatrész alakja, a magassági tér, a befogás és a gépszerkezettel való esetleges ütközések is meghatározóak.
Az orsó lökete megegyezik a fúrási mélységgel?
Nem. A mélységet a fúró munkahossza, a kiindulási pozíció, a furathoz való hozzáférés és a forgácseltávolítás is befolyásolja.
Minden radiálfúróval lehet ferdén fúrni?
Nem. A fej dőlését vagy a munkadarab megfelelő pozicionálását ellenőrizni kell. Az oszlop körüli elforgatás önmagában nem biztosítja ezt a képességet.
Szükséges-e a gépi előtolás a darabgyártáshoz?
Lehet, hogy nem az. Előnye a műveletek hosszától és gyakoriságától függ. Ismétlődő munkák esetén hasonlítsa össze az előtolási tartományt, a vezérlést és az ütközők funkcióját.
Szóval, melyik radiálfúrót válassza?
Először ellenőrizze, hogy eléri-e a furatokat a kívánt befogóeszközben. Ezután hasonlítsa össze a kapacitást, a sebességet, az előtolást és a szükséges berendezéseket. Az alapvető választáshoz tekintse meg az ebben a kategóriában található radiálfúrókat ; más konstrukciók összehasonlításához tekintse meg a fémmegmunkáláshoz használt radiálfúrók szélesebb választékát is. Küldjön nekünk egy tipikus alkatrész rajzát, az anyagot, a furatok átmérőjét és mélységét. Segítünk felmérni a megfelelő gépet, a befogóeszközt és a beépítési feltételeket.
Autor článku: Tomas Gerlich