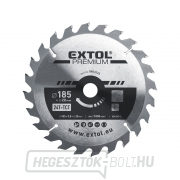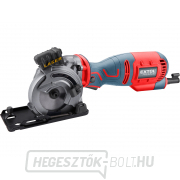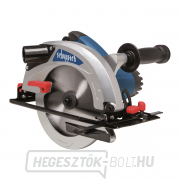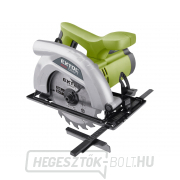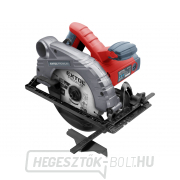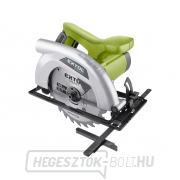

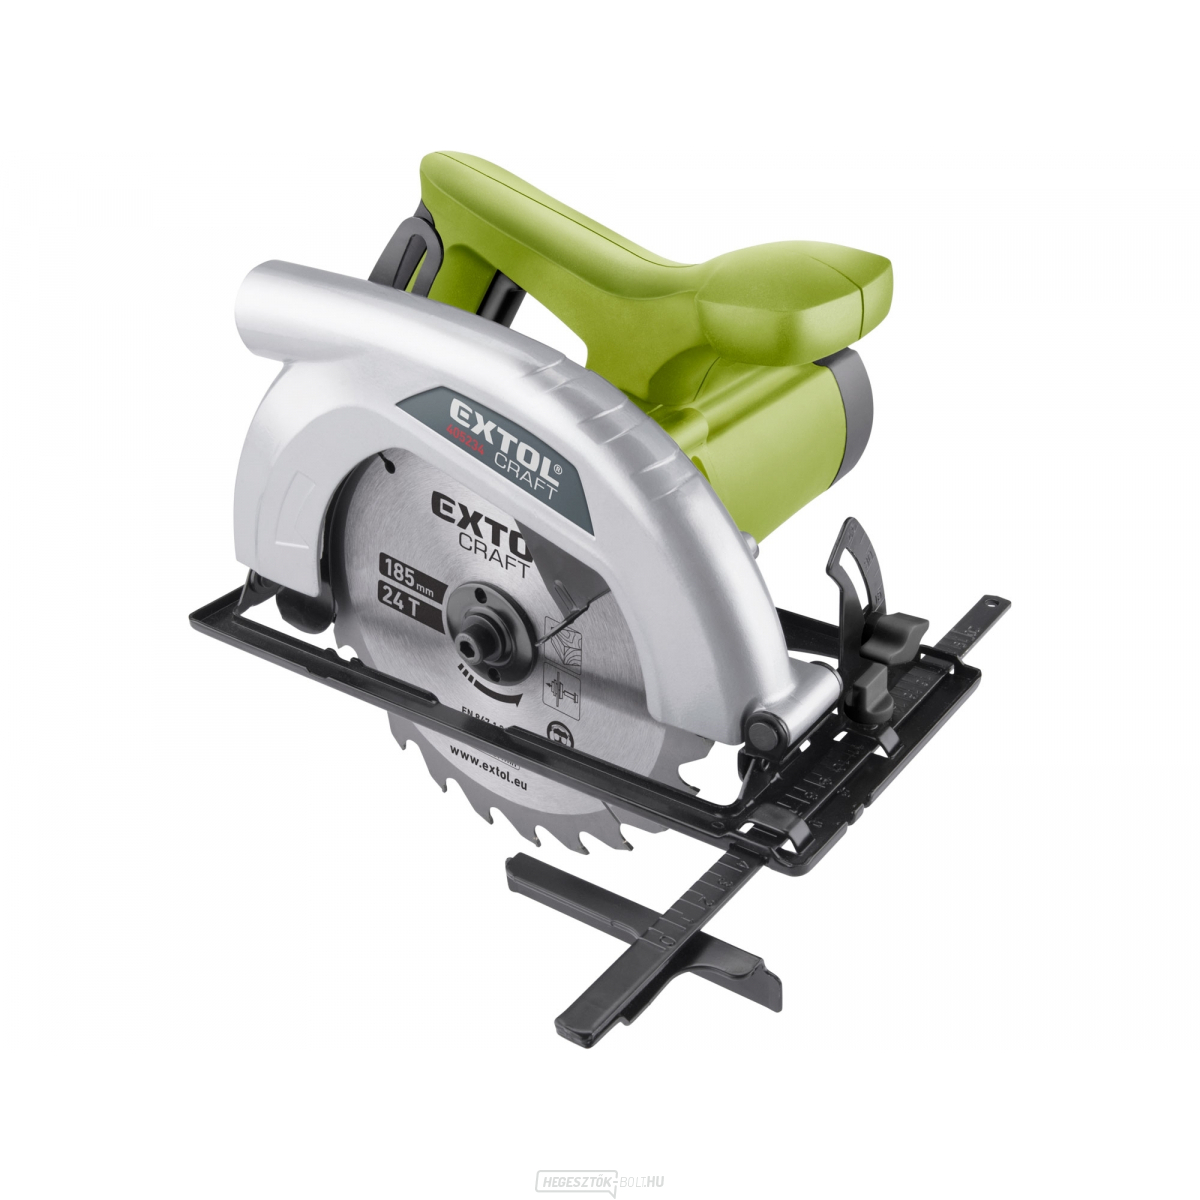

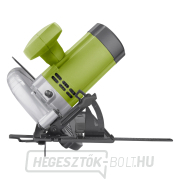
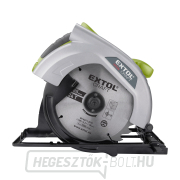
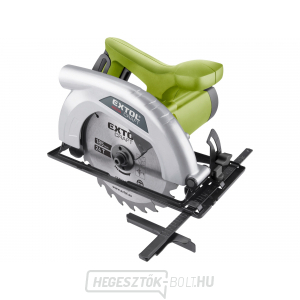


A 185 mm-es, 1200 W-os tárcsafűrész egy kézi körfűrész, amelyet fa és lemezanyagok hosszanti, keresztirányú és ferde vágására terveztek. A 405234-es precíziós változat 1200 W teljesítményű, és 185×1,3×20 mm-es vágókorongot használ. SK 2 mm. 24T. A kézi kivitel előnye, hogy a gépet közvetlenül a nagyméretű munkadarabon lehet vezetni, amelyet nem kell asztali fűrészgéphez vinni.
A modell jól jön szerelési munkáknál, fa szerkezetek gyártásánál, deszkák, OSB-lemezek, rétegelt lemezek vagy bútoralkatrészek megmunkálásánál a gyártó által megengedett határokon belül. A maximális merőleges vágási mélység 65/43 mm. Az alaplap megdöntésekor a kihasználható vágási mélység csökken, ezért össze kell hasonlítani az anyag tényleges vastagságát a kiválasztott szögre vonatkozó értékkel.
Kinek és milyen munkához
alkalmas a
fűrész
? A készülék azoknak a felhasználóknak ajánlott, akiknek gyorsan kell méretre vágniuk deszkákat és sík anyagokat közvetlenül az építkezésen vagy a műhelyben. Hosszú, látható vágások esetén fontos az egyenes vezető használata és a kívánt élminőségnek megfelelő fűrészlap alkalmazása.
A hálózati tápellátás folyamatos energiaellátást biztosít, töltés miatti megszakítás nélkül. A munkaterületen azonban a kábelt a tárcsa pályáján kívül kell vezetni, és úgy rögzíteni, hogy ne korlátozza a fűrész mozgását.
A vágás pontossága és
a fűrészkorong
kiválasztása
: Az eredményt nem csupán a teljesítmény határozza meg. Lényeges az alaplemez merevsége, a mélység helyes beállítása, a fogak száma és geometriája, valamint az egyenletes előtolás. A tömör fa hosszirányú vágásához általában kevesebb fogú tárcsát használnak, a finomabb keresztvágásokhoz és a látható felületű deszkákhoz pedig sűrűbb fogazatú tárcsát. A külső átmérőnek, a befogónyílásnak, a vastagságnak és a megengedett fordulatszámnak meg kell felelnie az adott modell használati utasításának.
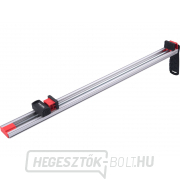
Hosszú vágás esetén érdemes szilárdan rögzített vonalzót, párhuzamos ütközőt vagy a gyártó által jóváhagyott vezetősínt használni. A vezetősín kompatibilitását nem lehet kizárólag az alaplemez mérete alapján megállapítani; azt az adott modell esetében ellenőrizni kell.
Gyakorlati tulajdonságok és kezelés
- Teljesítmény és fordulatszám: a megadott modellnek felelnek meg, és segítenek felmérni a tervezett anyag feldolgozásához szükséges tartalékot.
- Állítható vágási mélység: lehetővé teszi a tárcsa kinyúlásának korlátozását a megmunkálandó anyag vastagsága szerint.
- Ferde vágások: az alaplap döntése bővíti a felhasználási lehetőségeket szerelések és alkatrészek összekapcsolásakor.
- Elszívás: amennyiben a csatlakozó a szerkezet része, javítja a vágási vonal láthatóságát és csökkenti a forgács mennyiségét.
- Orsórögzítés: megkönnyíti a gyártó utasításainak megfelelően kiválasztott tárcsa cseréjét.
A vágás megkezdése előtt be kell állítani a mélységet és adott esetben a szöget, a munkadarabot szilárdan alá kell támasztani a tárcsa pályáján kívül, és ellenőrizni kell, hogy van-e szabad hely az anyag alatt. A fűrészt egyenletesen kell vezetni, erőltetett nyomás nélkül. A motor lelassulása vagy a fűrészpor elszívásának romlása jelzi, hogy nem megfelelő a fűrészlap, túl gyors az előtolás vagy tompa a fűrészlap éle.
Mit kell ellenőrizni
a megrendelés
előtt
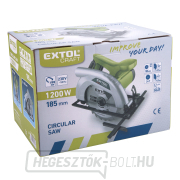
? A teljesítmény mellett különösen a 90°-os és a döntött helyzetben elérhető maximális vágási mélységet, a tárcsa befogónyílásának méretét, a porelszívó csatlakoztatásának lehetőségét, valamint a szállítmány tényleges tartalmát érdemes összehasonlítani. A bőröndös változat előnye a szállítás során biztosított védett tárolás; önálló gép esetén viszont célszerű előre gondoskodni saját tárolási megoldásról. A szerszám súlya befolyásolja a kezelhetőséget ismételt vágások során, míg a bruttó súly a szállítási egészet jellemzi. Ezeket az értékeket ezért nem szabad összetéveszteni. Hosszú lemezek megmunkálásakor vegye figyelembe a kompatibilis vezetést és a munkadarab megfelelően stabil alátámasztását is.
Biztonság és
karbantartás A védőburkolatnak mozgathatónak kell lennie, és az anyagról való levétel után megfelelően be kell záródnia. A vágókorong cseréje, tisztítása vagy beállítása előtt a hálózati modellt ki kell húzni a konnektorból, az akkumulátoros modellt pedig le kell választani az akkumulátorról. Használjon szem- és hallásvédőt, stabil munkafelületet, valamint a keletkező por elszívására alkalmas elszívóberendezést. Az anyag nem tartalmazhat rejtett szögeket, csavarokat vagy egyéb tárgyakat, kivéve, ha a választott vágókorong kifejezetten ezekre lett tervezve.
Műszaki adatok
| Modell / rendelési szám | 405234 |
|---|---|
| EAN | 8595126984614 |
| Súly | 3,5 kg |
| feszültség/frekvencia | 230 V/50 Hz |
| Vágási szög 90°/45° | 65/43 mm |
| vágási dőlésszög | 0–45° |
| vágótárcsa | 185×1,3×20 mm. SK 2 mm. 24T |
| Forgási sebesség | 4800 /perc |
| Teljesítmény | 1200 W |
| Márka | EXTOL CRAFT |
További paraméterek megjelenítése Egyéb paraméterek elrejtése
További változatokat a körfűrészek kategóriájában talál. Megtekintheti az EXTOL CRAFT márka egyéb szerszámait és a körfűrészekhez alkalmas kiegészítőket is. A választásban segítséget nyújt a „Hogyan válasszuk ki a körfűrészt?” című tanácsadó cikk.
Gyakran feltett kérdések
Milyen vastagságú anyagot lehet átvágni?
A döntő tényező az adott vágási szögre vonatkozó adat. Merőleges vágás esetén ennél a modellnél 65/43 mm szerepel; döntött vágás esetén a vágási mélység a műszaki táblázat szerint csökken.
Használható más fűrészlap is?
Igen, de csak akkor, ha a külső átmérő, a befogónyílás, a vastagság, az anyagmeghatározás és a maximális fordulatszám tekintetében megfelel a gyártó követelményeinek.
Lehet-e műanyagot vagy fémet is vágni?
Csak olyan modellek és fűrészlapok esetében, amelyeknél a gyártó ezt kifejezetten engedélyezi. A szokásos faipari fűrészlap nem alkalmas acélprofilok vagy ásványi anyagok vágására.