


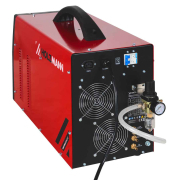
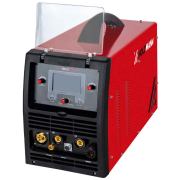

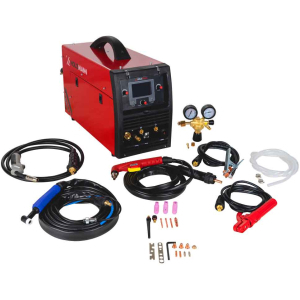


A Holzmann MULTISA200ACDC ötvözi a MIG, MMA és TIG AC/DC hegesztést a CUT plazmavágással. Egyetlen csomagban kapsz egy eszközt az anyagok összeillesztéséhez és a nyersdarabok előkészítéséhez. Alkalmas olyan műhelyek számára, ahol különböző hegesztési feladatok között váltakozva szeretnél egyedi módszereket használni az adott munkától függően.
MIG módban 30-200 A , MMA módban 10-160 A, TIG módban pedig akár 200 A áramerősséggel működik. A plazma rész 20-40 A áramerősség-tartományban és 12 mm maximális vágási vastagságban működik. A tápegység 230 V/50-60 Hz . A vezérlést LCD kijelző egészíti ki, a forrás kezeléséhez pedig egy hordozófogantyú szolgál.
MIG és MMA hegesztéshez különböző műhelyi feladatokhoz
A MIG hegesztés 1,5-15 m/perc huzalelőtolási sebességet és akár 200 A-ig állítható áramot használ. Praktikus választás olyan alkatrészek ismételt összeillesztéséhez, ahol a folyamatos huzalelőtolás megfelelő. Az áram felfutási és lefutási ideje 0-1 s tartományban állítható, így a hegesztési ciklus kezdete és vége is beállítható.
Fedett elektródával történő hegesztéshez 10-160 A MMA üzemmód áll rendelkezésre. A Hot Start funkció 0-2 másodperces állítható idővel rendelkezik, és segíti az ívgyújtást. Munkaváltáskor átválthat a betáplált huzalról az elektródára, és ugyanazt a forrást használhatja a megfelelő csatlakoztatott tartozékokkal.
TIG egyen- és váltakozó árammal
A TIG DC mód 10-200 A , míg a TIG AC 20-200 A áramerősség-tartományt kínál. Az egyenáramú és váltakozó áramú hegesztés kiterjeszti a gép alkalmazási lehetőségeit acél, rozsdamentes acél és alumínium megmunkálása során. Alumínium és ötvözetei esetén használja a váltakozó áramú módot a megfelelő pisztollyal, védőgázzal és hozaganyaggal.
Az ív gyújtható HF vagy Lift segítségével. A HF nagyfrekvenciás gyújtás lehetővé teszi az ív beindítását anélkül, hogy a volfrámelektróda hozzáérne a munkadarabhoz. Az áramforrás impulzushegesztést is kínál, amelyben az áramszintek váltakoznak, és a hőteljesítmény is állítható.
A TIG DC impulzusfrekvenciája 0,5-150 Hz között mozog. AC esetén a tartomány a kiválasztott hullámformától függ: a kemény téglalap 0,5-150 Hz-et, a lágy téglalap, háromszög és szinusz 0,5-10 Hz-et tesz lehetővé. A különböző hullámformák így további beállítási lehetőségeket kínálnak az adott hegesztési feladathoz.
Plazmavágás az összeszerelés részeként
A CUT 20-40 A funkció lehetővé teszi az anyag előkészítését hegesztés előtt, vagy alkatrészek szétválasztását javítások során. A maximális vágási vastagság 12 mm; az eredmény minősége és a vágási sebesség az anyagtól, annak vastagságától és a folyamatbeállításoktól függ. Ezért ezt a korlátot ne tekintse garantáltnak minden vezetőképes anyag esetében.
A vágáshoz a gépnek 2,5-5 bar üzemi nyomású és 60-100 l/perc áramlási sebességű sűrített levegőre van szüksége. Kompresszor kiválasztásakor hasonlítsa össze az üzemi nyomáson ténylegesen szállított levegő mennyiségét. A légtartály mérete önmagában nem jelzi, hogy a tápellátás elegendő lesz-e a tervezett vágási hosszhoz.
Fojtás és munkaterhelés beállításai
Az elő- és utógáz áramlása 0-10 s tartományban állítható be. Ez lehetővé teszi a védőgáz adagolásának beállítását a gyújtás előtt és az ív lekapcsolása után. Módszerváltáskor a védőgázt, a fogyóeszközöket és az adott pisztoly csatlakozását is módosítani kell.
Hosszabb hegesztések tervezésekor vegye figyelembe a forrás terhelését. A legnagyobb hegesztőáram nem folyamatos üzemre van előírva. MIG és TIG esetén 200 A 35%-os terhelésen, MMA esetén 160 A 35%-os terhelésen. Ezért folyamatosabb munkavégzés esetén a nagyobb terhelésen elérhető áram is fontos.
A Holzmann MULTISA200ACDC főbb előnyei
- MIG, MMA, TIG AC/DC és CUT egy forrásból hegesztéshez és plazmavágáshoz.
- TIG váltakozó és egyenárammal a hegesztett anyagok szélesebb választékához.
- HF/Lift gyújtás és impulzusos TIG a hegesztési folyamathoz való igazodáshoz.
- Külön MIG, TIG és CUT hegesztőpisztolyok elektródatartóval együtt.
- Állítható elő- és utógázáramlás a ciklus kezdetének és végének beállításához.
Szállítási tartalom
- Multifunkcionális hegesztő inverter Holzmann MULTISA200ACDC.
- MIG hegesztőpisztoly.
- TIG hegesztőpisztoly.
- Plazmavágó fáklya.
- Elektródatartó.
- Fordított hegesztőkábel bilinccsel.
- Rövid és hosszú TIG pisztoly hátsó sapka.
- Távtartó plazmaégőhöz.
- Gázfúvókák.
- Szorítóhüvely testek és szorítóhüvelyek.
- Gáztömlő.
- Nyomáscsökkentő szelep.
Műszaki paraméterek
| Munkamódszerek | MIG, MMA, TIG AC/DC, plazmavágás |
|---|---|
| Tápegység | 230 V, egyfázisú, 50-60 Hz |
| Bemeneti látszólagos teljesítmény | 7,4 kVA |
| MIG hegesztőáram | 30-200A |
| Huzaladagolási sebesség | 1,5-15 m/perc |
| MIG áram felfutása és lefutása | 0-1 mp. |
| MMA hegesztőáram | 10-160A |
| Melegindítási idő | 0-2 másodperc |
| TIG DC hegesztőáram | 10-200A |
| TIG AC hegesztőáram | 20-200A |
| TIG gyújtás | HF/Emelés |
| TIG DC impulzusfrekvencia | 0,5–150 Hz |
| Impulzusfrekvencia TIG AC - kemény téglalap | 0,5–150 Hz |
| TIG AC impulzusfrekvencia - lágy téglalap, háromszög és szinusz | 0,5–10 Hz |
| Gáz előáramlás/utóáramlás | 0-10 mp/0-10 mp |
| MIG és TIG terhelés - áramerősség 35/60/100%-on | 200/160/130 A |
| MMA terhelés - áram 35/60/100%-on | 160/130/100 A |
| Vágóáram CUT | 20-40A |
| CUT terhelés - áram 35/60/100%-on | 40/30/25 A |
| Maximális vágási vastagság | 12 mm |
| Üzemi légnyomás vágás közben | 2,5-5 bar |
| Levegőfogyasztás vágás közben | 60-100 l/perc |
További paraméterek megjelenítése Egyéb paraméterek elrejtése
További gépeket a multifunkciós hegesztők kategóriájában találhat. A Holzmann márka további termékeit is megtekintheti. A „Hogyan válasszunk hegesztőt vagy invertert? ” tanácsok segítenek összehasonlítani a módszereket és a munkaterhelést.
Gyakran ismételt kérdések
A gép alkalmas alumínium TIG hegesztésére?
Igen. TIG hegesztés esetén AC üzemmódot kínál 20-200 A áramerősséggel. Megfelelő védőgázt és hegesztőanyagot kell használni.
A szállítás tartalmazza az egyes módszerekhez tartozó égőket?
Igen. A szállítás tartalmaz egy MIG hegesztőpisztolyt, egy TIG hegesztőpisztolyt, egy plazma hegesztőpisztolyt és egy bevonatos elektródatartót.
Milyen levegőellátásra van szükség a plazmavágáshoz?
Az üzemi nyomás 2,5-5 bar, a szükséges áramlási sebesség pedig 60-100 l/perc. A kompresszornak az üzemi nyomáson kell kielégítenie ezeket a követelményeket.
Hegeszthetek folyamatosan 200 A áramerősséggel?
A MIG és TIG hegesztéshez 35%-os kitöltési tényező mellett 200 A áramerősséget adnak meg. 100%-os kitöltési tényező mellett ezekhez a módszerekhez 130 A áramerősség szükséges.
További termékfotók
[termékleírás_képgaléria]


